
复合芯线的制造工艺
2026-08-20
复合芯线制造工艺的描述。
复合芯线也称为实心&焊剂芯线,主要用于钢铁制造和冶金。
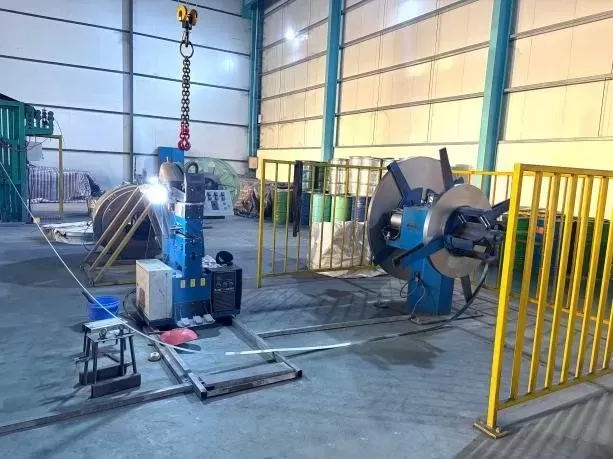
钢卷由起重机或装载机取出,并悬挂在双位置卸料机的扩展轴上,见图1。从装载位置,卸料机旋转180度(工作位置),钢带的前端被送入拉辊,然后填入成型轧机的预成型单元的第一道工序,并以爬行速度通过所有道次。
为了确保连续的钢带成型过程,卷的后端通过焊接(见图1)与后续卷的前端连接。
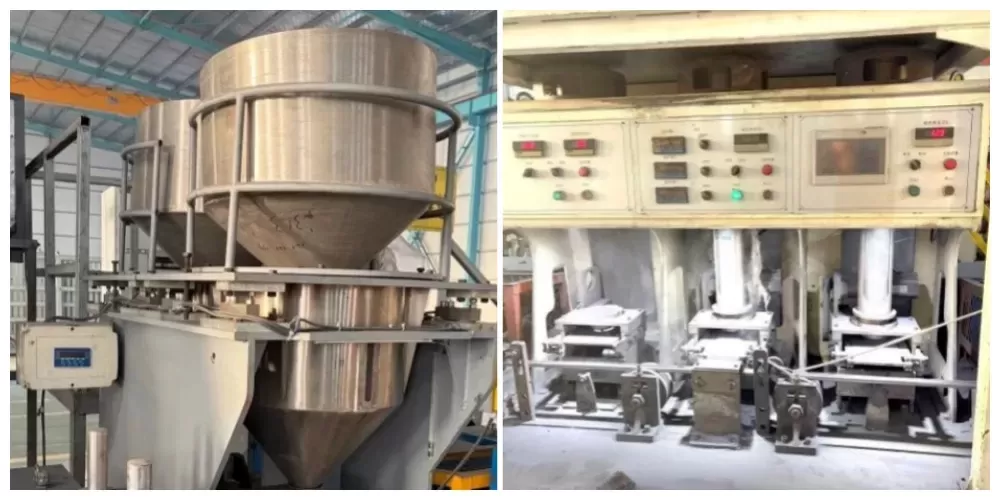
钢带在成型轧机中被成型为管状坯料,粉末通过可拆卸的箱体通过料斗给料器和分配器送入具有U形状的预成型体,同时,钙线通过卸料机和导向单元送入U形管。
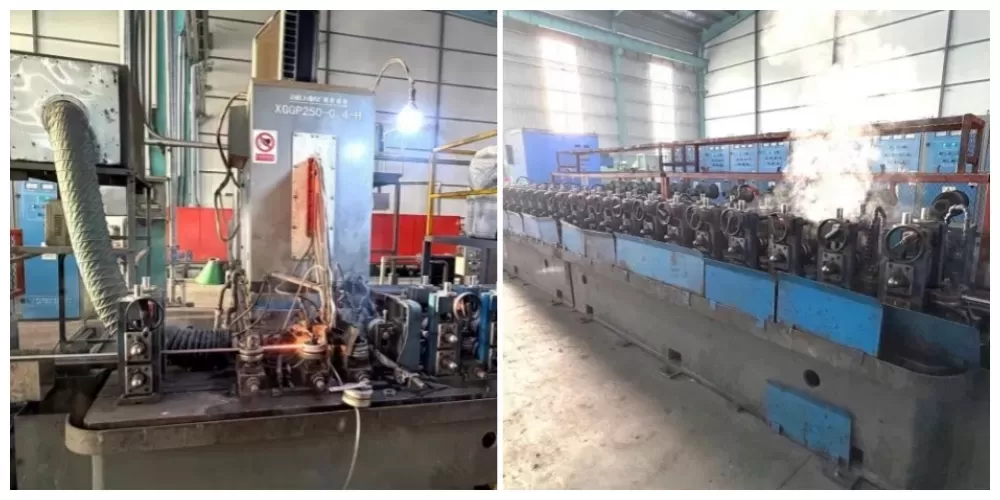
接下来,复合芯线通过后续道次进行压实,并由高频焊机焊接。
在复合芯线的制造中(2种粉末和1根钙芯线),使用两个分配器,设置分配器#2到第一种粉末的指定流量,通过启动生产线(分配器#1关闭以供第二种粉末使用),将其带到工作速度,停止并称量每米线的重量,以及称量其内容物。在获得每米线中第一种粉末所需的重量后,打开第二种粉末的分配器#1,并重复上述程序以确定线的总填充量。
在获得每米线中2种粉末所需的重量后,关闭分配器#1和分配器#2,并将钙线送入U形管,带到工作速度,停止并称量每米线的重量以及称量其钙线。以获得每米线中钙线的所需重量。
焊接复合芯线后,焊接的复合芯线移动到校准单元,通过校准轧机将其减少到所需的直径。
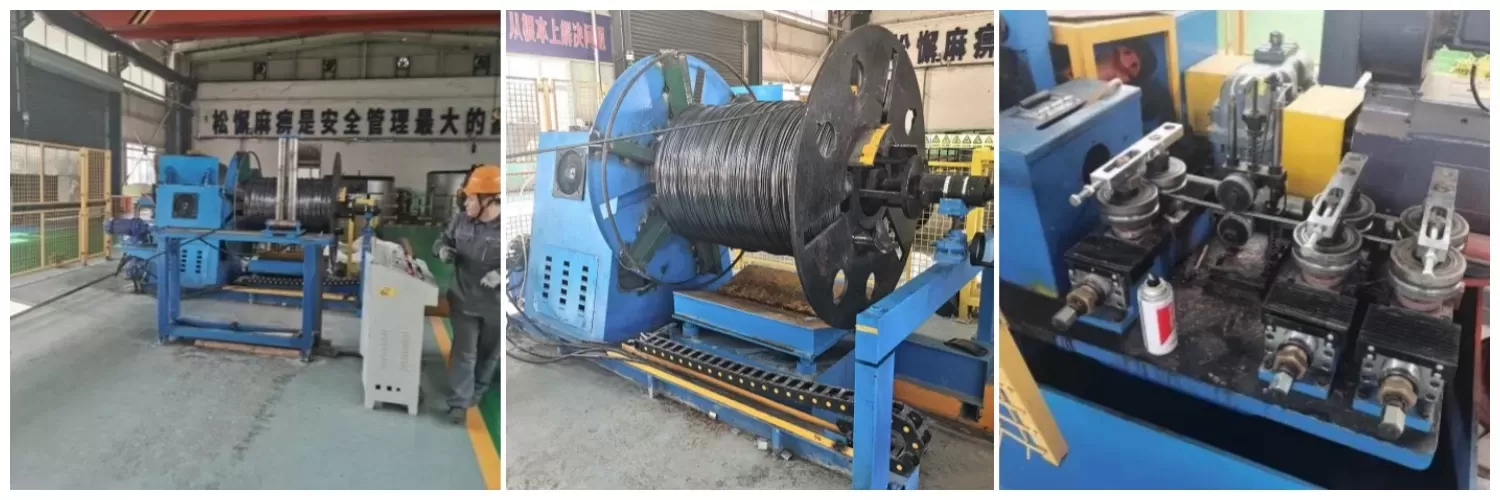
从校准轧机开始,复合芯线进入长度计,然后通过芯线铺设单元到缠绕装置,缠绕装置的扩展心轴有限制性夹块(其中一个是可拆卸的),提供所需的束宽度。
在缠绕一个束(线圈)后,芯线在长度计的跟踪滚轮传感器信号下被切割,使用包装带对复合芯线束进行捆绑(打包)。外部限制夹块从心轴上拆除,束通过卸载车从心轴上移除。
完成的芯线束被放置在台上,包装并送往成品仓库。
文章标签:





