
Accueil > Blogs > Lignes de bobines de haute précision en ingénierie : Le guide ultime du dérouleur-redresseur
Lignes de bobines de haute précision en ingénierie : Le guide ultime du dérouleur-redresseur
2026-08-05
Dans le formage de métal à grande vitesse et le formage continu en rouleaux, le coil set et la tension résiduelle du matériau sont des moteurs principaux des temps d'arrêt imprévus, de l'usure des outils et des rejets de composants. Lorsque la tôle brute est déroulée, le matériau conserve une mémoire élastique de son état enroulé. Sans intervention mécanique précise pour modifier cette déformation de rendement, les équipements en aval—qu'il s'agisse de presses servo, de matrices progressives ou de systèmes de découpe au laser—subiront des désalignements, des blocages et des variations dimensionnelles.
Pour établir un approvisionnement contrôlé et continu, les fabricants de métal s'appuient sur un système intégré de décoileur redresseur. En unifiant les phases de déroulage et de soulagement des contraintes en un seul cadre synchronisé, les fabricants éliminent les goulets d'étranglement liés à la manipulation manuelle des bobines, récupèrent un espace précieux au sol et garantissent une précision d'alimentation continue à travers diverses métallurgies.
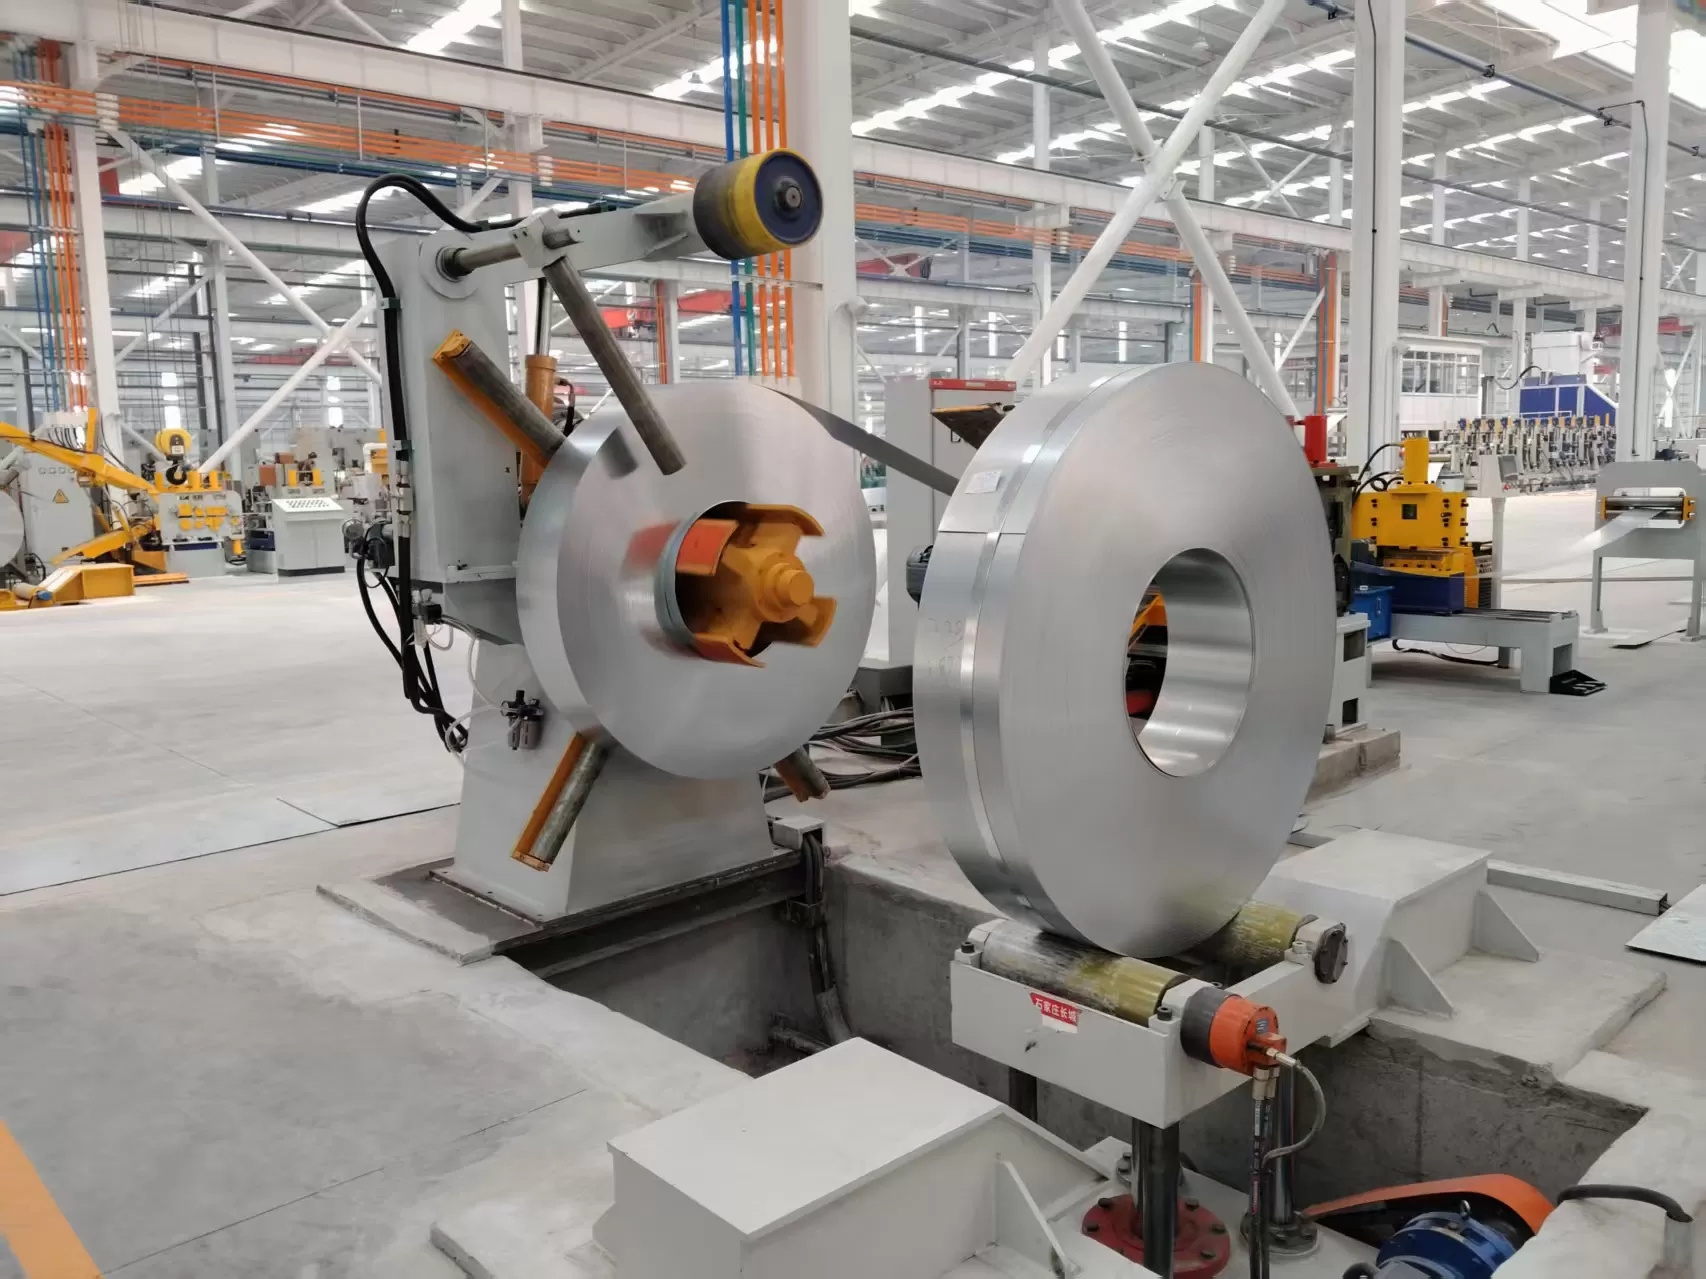
La métallurgie du nivellement des bobines : éliminer les contraintes résiduelles
Les bobines de métal présentent deux défauts structurels principaux lors du dépliage : le coil set (courbure longitudinale) et le cross bow (courbure transversale). Neutraliser ces défauts nécessite de forcer la bande de métal à travers une séquence de rouleaux de travail supérieurs et inférieurs alternés. Ce processus soumet le matériau à une déformation plastique répétée au-delà de sa limite élastique.
1. Mécanique de déformation élastique-plastique
Pour éliminer le coil set, le décoileur redresseur doit étirer les fibres extérieures de la bande de métal au-delà de leur point de rendement spécifique au matériau. À mesure que le matériau passe à travers les rouleaux d'entrée, une pénétration maximale (réglage de profondeur) est appliquée pour forcer la courbure initiale. À mesure que la bande progresse vers les rouleaux de sortie, l'écart entre les rouleaux s'élargit progressivement, soulageant la tension et permettant au matériau de se réinitialiser dans un état mathématiquement plat.
2. Diamètre des rouleaux de travail, pas et support structurel
L'efficacité d'une unité de redressement est régie par la géométrie et l'espacement des rouleaux :
Pas et nombre de rouleaux : Les applications de stamping standard utilisent généralement de 7 à 11 rouleaux de travail. Cependant, le traitement de matériaux de faible épaisseur ou de pièces électroniques de haute précision nécessite souvent de 17 à 21 micro-rouleaux avec des distances de pas serrées pour éviter la distorsion de surface.
Diamètre des rouleaux et déflexion : Les matériaux fins nécessitent des rouleaux de petit diamètre pour atteindre des rayons de courbure serrés. En revanche, le traitement de matériaux épais ou à haut rendement exige des rouleaux de plus grand diamètre soutenus par des ensembles de roulements à aiguilles robustes pour éviter la déflexion des rouleaux au centre sous charge.
Traitement de surface : Les rouleaux en acier allié de haute qualité (tel que GCr15 ou D2) subissent un durcissement par induction à haute fréquence (HRC 58–62), un meulage de précision et un plaquage en chrome dur pour maintenir la stabilité dimensionnelle et résister à l'usure abrasive.
Optimisation de l'empreinte : Comparaison des systèmes 2-en-1 et 3-en-1
Les lignes de traitement de bobines traditionnelles nécessitaient un espace au sol séparé pour un dérouleur, une machine de redressement dédiée et une boucle de matériau lâche s'étendant sur 8 à 12 mètres. Les installations de production modernes utilisent des agencements intégrés compacts pour maximiser l'utilisation de l'espace au sol.
Dérouleurs redresseurs intégrés 2-en-1 Decoiler Straighteners
Un système 2-en-1 monte le mandrin de déroulage et la tête de redressement sur un seul cadre en acier structurel. Cette architecture élimine le retard de synchronisation entre les machines séparées et réduit l'empreinte totale de la ligne de 30 % à 50 %. C'est la configuration idéale lors de l'alimentation dans un alimentateur à rouleaux à grande vitesse existant ou un système de traitement secondaire.
Systèmes de nourrissage servo automatisés 3-en-1
Pour les opérations de stamping à fort tonnage traitant des bobines de forte épaisseur ou des Acier à Haute Résistance Avancée (AHSS), un système 3-en-1 intègre le décoilage, le redressement et le nourrisseur servo NC en une seule station de travail entièrement automatisée. Les principaux avantages incluent :
Élimination des boucles : En utilisant des configurations de boucle supérieure/inferieure économisant de l'espace ou des mécanismes d'alimentation sans boucle, les systèmes 3-en-1 réduisent considérablement les besoins en espace au sol.
Filage automatisé : Des bras de maintien hydrauliques, des lames de pelage et des guides de table de travail permettent à un seul opérateur de filer du matériel de forte épaisseur en toute sécurité en quelques minutes.
Contrôle de conduite synchronisé : Une architecture de contrôle unifiée régule le freinage du mandrin, la vitesse des rouleaux et le pas du nourrisseur via des communications CANbus ou EtherCAT.
Surmonter les défis de traitement dans l'AHSS et les alliages délicats
Les opérations modernes de stamping alternent fréquemment entre des matériaux structurels à haute résistance et des alliages souples, critiques pour la surface. Un redresseur decoiler haute performance doit s'adapter à ces comportements de matériaux distincts sans nécessiter de reconfigurations de machine étendues.
Manipulation de l'Acier à Haute Résistance Avancée (AHSS)
Les aciers avec des limites d'élasticité allant de 500 MPa à plus de 1200 MPa (tels que DP980 ou DP1180 utilisés dans les composants structurels automobiles) présentent de graves défis de retour élastique. Les redresseurs standards manquent du couple et de la rigidité structurelle nécessaires pour déformer ces alliages. Les unités lourdes conçues par SANSO disposent de boîtes de vitesses renforcées, de moteurs servo AC à couple élevé, et de systèmes d'ajustement de l'écart des rouleaux hydrauliques conçus pour gérer de fortes charges mécaniques sans flexion du cadre.
Préservation de surface sans défaut pour l'aluminium et l'acier inoxydable
Les panneaux automobiles cosmétiques, les enveloppes d'appareils et les châssis électroniques nécessitent une absence de marquage de surface pendant le traitement. Les rouleaux en acier standard goujonnés ou durcis peuvent imprimer des défauts sur des aluminium plus doux (séries 5000/6000) ou de l'acier inoxydable poli. Pour éviter cela, des systèmes spécialisés utilisent :
Des rouleaux rectifiés de précision revêtus de polyuréthane haute durabilité ou de finitions en chrome non marquant.
Des Variateurs de Fréquence (VFD) associés à des capteurs à ultrasons pour imposer une accélération et une décélération douces, empêchant le glissement des rouleaux contre la bande métallique.
Des systèmes automatisés d'essuyage des débris pour éliminer l'accumulation de particules des rouleaux de travail pendant les opérations continues.
Intégration de l'industrie 4.0 et architecture de sécurité
Le nivellement de précision des bobines dépend fortement d'une configuration opérationnelle cohérente. Les machines modernes remplacent les ajustements manuels par des interfaces de contrôle PLC numériques.
Gestion des recettes & Positionnement numérique : Les opérateurs saisissent les paramètres du matériau (largeur, épaisseur, limite d'élasticité) dans l'interface HMI. Les actionneurs électriques définissent automatiquement les profondeurs des rouleaux de travail et les coordonnées de position des guides en fonction des profils de matériaux stockés, réduisant les temps de changement de configuration de plusieurs heures à quelques minutes.
Contrôle dynamique des boucles : Des capteurs ultrasoniques ou photoélectriques sans contact surveillent la profondeur de la boucle en temps réel, communiquant directement avec le VFD pour ajuster la vitesse d'alimentation en douceur sans à-coups ni rupture du matériau de bande.
Mécanismes de sécurité complets : La sécurité industrielle nécessite une expansion hydraulique du mandrin, des bras de maintien pneumatiques avec des roues d'extrémité motorisées pour contenir le ressort de l'enroulement extérieur pendant la coupe de la bande de bobine, et des circuits de sécurité d'arrêt d'urgence intégrés.
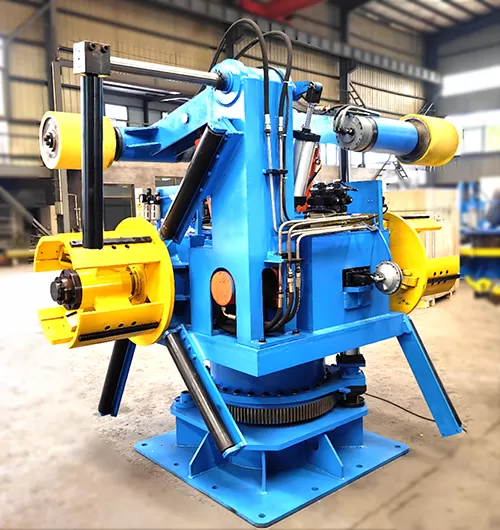
Coût total de possession (TCO) et ROI structurel
Le retour sur investissement opérationnel pour les équipements de traitement de bobines haut de gamme se réalise par l'optimisation du rendement des matériaux, la réduction de l'usure des outils et l'augmentation du temps de disponibilité des équipements.
Chez SANSO, nos équipes d'ingénierie conçoivent des systèmes de dérouleur redresseur robustes conçus pour soutenir une production continue multi-postes dans des conditions opérationnelles sévères. En empêchant les matériaux hors spécifications d'atteindre le moule, une ligne de manipulation de bobines SANSO de précision réduit les incidents de blocage de presse, prolonge la durée de vie des outils progressifs, et assure une géométrie uniforme des pièces à travers chaque lot de production.
Questions Fréquemment Posées
Q1 : Comment sélectionner le bon nombre de rouleaux de travail pour mon dérouleur redresseur ?
Le choix des rouleaux de travail dépend de l'épaisseur du matériau et des exigences de tolérance. Les matériaux plus épais (>3,0 mm) nécessitent généralement 7 à 9 rouleaux de grand diamètre pour fournir la force nécessaire à la déformation plastique. Les matériaux plus fins (<1,0 mm) ou le stamping d'électronique de précision nécessitent 11 à 19 rouleaux de plus petit diamètre pour éliminer les vagues minimes et les points de stress sans trop étirer le matériau.
Q2 : Quel facteur de sécurité doit être utilisé lors du dimensionnement de la capacité de charge du dérouleur ?
Il est recommandé d'appliquer une marge de sécurité minimale de 20 % à 25 % au-dessus de votre poids de bobine maximum anticipé. Faire fonctionner un dérouleur près de sa limite structurelle maximale accélère l'usure des roulements de broche, augmente le risque de fatigue d'expansion hydraulique et réduit la fiabilité à long terme de la machine.
Q3 : Pourquoi l'expansion hydraulique du mandrin est-elle préférée à l'expansion mécanique manuelle ?
L'expansion manuelle via des mécanismes à coin est intensive en main-d'œuvre et convient uniquement aux bobines légères (<2 tonnes) avec des changements peu fréquents. L'expansion hydraulique fournit une force de serrage constante et à fort tonnage à l'intérieur du noyau de la bobine, prévenant le glissement interne pendant les cycles d'alimentation à haute accélération et permettant de manipuler des bobines lourdes (jusqu'à 20 tonnes) en toute sécurité.
Q4 : Un seul dérouleur redresseur peut-il traiter à la fois de l'aluminium et de l'acier à haute résistance ?
Oui, à condition que la machine soit conçue avec un couple d'entraînement suffisant et une rigidité structurelle pour la résistance à la traction de l'acier, ainsi que des caractéristiques de contrôle de la vitesse et des rouleaux chromés pour éviter les marques de surface sur l'aluminium. Les lignes à double usage intègrent souvent des réglages de profil de rouleau personnalisés enregistrés dans la base de données de recettes PLC.
Q5 : Quelle est la principale différence opérationnelle entre un système 2-en-1 et un système 3-en-1 ?
Un système 2-en-1 combine le déroulage et le redressage dans un seul cadre mais nécessite une boucle de relâchement séparée et un alimentateur secondaire pour pousser le matériau dans la presse. Un système 3-en-1 intègre le dérouleur, le redresseur et l'alimentateur servo NC dans une unité compacte unique, entraînant le matériau directement dans le moule de presse sans nécessiter une longue boucle au sol.
Améliorez votre ligne de stamping avec l'ingénierie de précision SANSO
Les temps d'arrêt non planifiés, les dommages aux outils et les taux de rebut élevés réduisent directement la rentabilité opérationnelle. SANSO fabrique des unités de dérouleur redresseur robustes et hautement automatisées et des systèmes complets d'alimentation de bobines 3-en-1 adaptés à vos spécifications d'épaisseur de matériau, de poids de bobine et d'empreinte d'atelier.
Prêt à optimiser vos capacités de traitement de bobines ? Contactez notre équipe d'application d'ingénierie dès aujourd'hui pour demander une consultation technique, évaluer vos spécifications de matériau ou recevoir un devis détaillé pour votre prochaine mise à niveau d'équipement.
article tags:
Related News
More Hot Articles
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
New Articles
Hot Tags
