
Startseite > Blogs > 5 Schlüsselvariablen, die die Lebensdauer von Kreissägeblatt HSS in Rohrfräsmaschinen beeinflussen
5 Schlüsselvariablen, die die Lebensdauer von Kreissägeblatt HSS in Rohrfräsmaschinen beeinflussen
2026-08-20
Die industrielle Herstellung von geschweißten Rohren erfordert kontinuierliche, hocheffiziente Abläufe, bei denen jede Komponente zuverlässig funktionieren muss. Abtrennmaschinen, insbesondere fliegende Bandsägen, stellen die Endphase des Inline-Produktionsprozesses dar, in der die physische Integrität und die Maßtoleranz des Rohres erhalten bleiben müssen. Ein primäres Werkzeug, das in diesem Betrieb eingesetzt wird, ist die HSS Kreissägeblatt. Die Auswahl des richtigen Werkzeugmaterials, der Zahnkonfiguration und der Betriebsparameter beeinflusst direkt sowohl den Durchsatz der Mill als auch die Oberflächenqualität des fertigen Produkts. Als etablierter Hersteller von hochpräzisen Rohrenmühlen-Maschinen konzentriert sich SANSO auf die systematische Integration von robustem mechanischen Design und hochwertigen Schneidwerkzeugen, um saubere, gratfreie Schnitte unter anspruchsvollen Produktionsbedingungen zu erreichen.
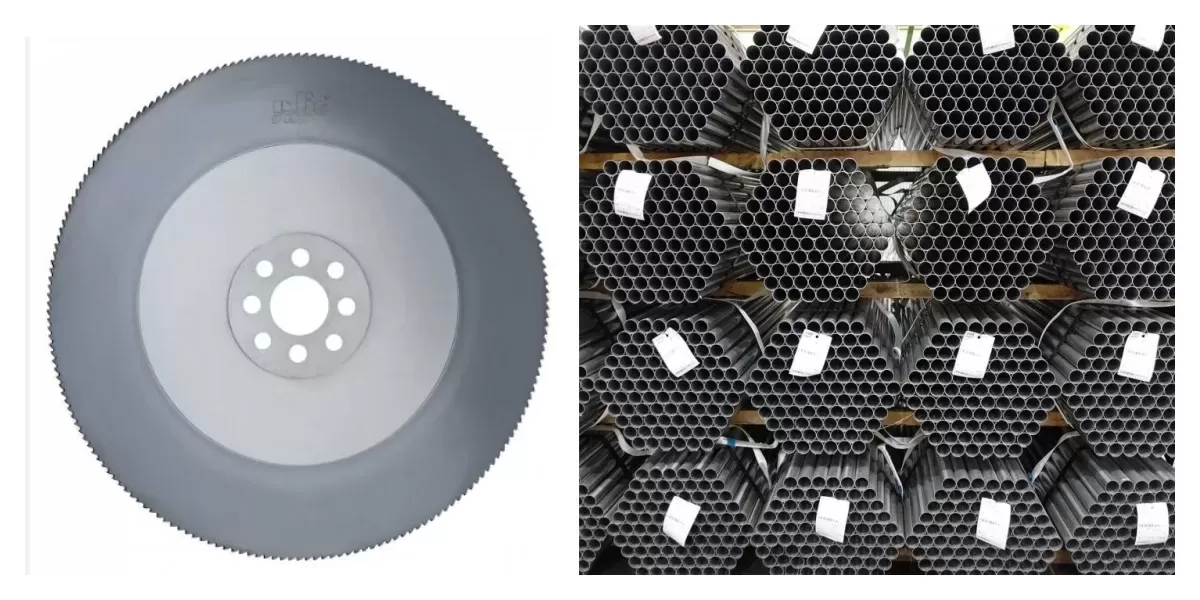
Metallurgische Grundlagen von Hochgeschwindigkeitsstahl-Schneidwerkzeugen
Hochgeschwindigkeitsstahl (HSS) bleibt ein hochgeschätztes Material für industrielle Sägeblätter aufgrund seiner hohen Härte, Verschleißfestigkeit und hohen Anlasstabilität. Diese Eigenschaften ergeben sich aus der Mikrostruktur der Legierung, die aus einer zähen martensitischen Matrix besteht, die mit primären und sekundären Legierungskarbiden durchsetzt ist. Die spezifische Legierungszusammensetzung bestimmt, wie das Blatt auf thermische und mechanische Belastungen während des Hochgeschwindigkeitssägens reagiert.
Chemische Zusammensetzungen: M2 (DMo5) vs. M35 (Co5)
Die Auswahl der HSS-Qualität ist der erste Schritt, um das Werkzeug an die Anwendungsanforderungen anzupassen:
M2 (DMo5) Qualität: Dies ist das Standardmaterial für die meisten Metallbearbeitungsanwendungen. Mit etwa 6% Wolfram, 5% Molybdän und 2% Vanadium bietet es eine ausgewogene Kombination aus Zähigkeit und Verschleißfestigkeit. Es funktioniert zuverlässig unter normalen mechanischen Lasten beim Schneiden von niedriglegierten Kohlenstoffstählen.
M35 (Co5) Qualität: Entwickelt für anspruchsvolle Anwendungen mit hochfesten Legierungen oder Edelstahl. Die Zugabe von 5% Kobalt erhöht die Rot-Härte des Stahls, was die Fähigkeit ist, die Härte bei erhöhten Temperaturen zu behalten. Kobalt verhindert eine schnelle thermische Zersetzung der Schneide während trockener oder minimal geschmierter Schnitte.
Wärmebehandlung und Mikrostruktur-Stabilität
Die Leistung des Stahls hängt stark vom Wärmebehandlungsprozess ab. Rohes HSS muss eine präzise Vakuumhärtung durchlaufen, gefolgt von mehreren Anlaszyklen, normalerweise bei Temperaturen zwischen 550°C und 570°C. Dieser Prozess wandelt zurückgehaltenes Austenit in angelassenen Martensit um und erreicht eine gleichmäßige Härte von 64 bis 66 HRC für M2 und 65 bis 67 HRC für M35. Diese strukturelle Stabilität minimiert das Risiko von Mikroschäden entlang der Schneide während unterbrochener Schnitte.
Zahngeometrie und Profilierung für Rohrfräsen
Über die metallurgische Zusammensetzung hinaus bestimmt die physische Geometrie der HSS-Kreissägeblatt, wie effizient es durch Metall schneidet und Späne aus der Schnittzone evakuiert. Falsche Zahnprofile führen zu übermäßigen Vibrationen, Wärmeentwicklung und vorzeitigem Werkzeugversagen.
Zahnprofile: BW, C und Hz
Verschiedene Profile verteilen die Schneidkraft auf spezifische Weise über die Blattkante:
BW (Schräge Alternierend) Profil: Dieses Design verfügt über abwechselnd links- und rechtsgeneigte Zähne, typischerweise in einem Winkel von 45 Grad. Es ist besonders geeignet für das Schneiden von dünnwandigen Rohren und leichten Profilen. Die abwechselnden Schräge teilen den Span, reduzieren die mechanische Belastung auf jeden einzelnen Zahn und minimieren die Austrittsgrate.
C-Typ (Hz) Profil: Häufig angewendet auf feste Materialien und schwere, dickwandige Rohre. Dieses Profil verwendet einen groben Zahn, gefolgt von einem feineren Zahn. Der grobe Zahn hat abgeschrägte Ecken auf beiden Seiten, während der feine Zahn flach ist und das verbleibende Material entfernt. Diese Konfiguration zerbricht den Span in drei separate Stücke, wodurch ein Verstopfen der Zahntaschen verhindert wird.
Zahnsteigungswahl basierend auf Wandstärke
Die Bestimmung der Zahnsteigung—der Abstand zwischen aufeinanderfolgenden Zahnspitzen—ist ein grundlegender Schritt bei der Werkzeugauswahl. Eine grundlegende Regel beim Kalttrennen ist, dass mindestens drei Zähne gleichzeitig im Schnitt engagiert sein müssen, um ein Abbrechen der Zähne zu verhindern. Ist die Steigung zu groß, fahren die Zähne über die Rohrwand, was zu Zahnbruch führt. Umgekehrt, wenn die Steigung zu klein ist, verstopfen die Zahntaschen schnell mit Spänen, was zu Reibungswärme und thermischer Ausdehnung führt. Für eine Rohrwandstärke von 1,5 mm bis 2,0 mm wird eine Zahnsteigung von 4 mm empfohlen, während Wände über 5,0 mm eine Steigung von 7 mm bis 9 mm erfordern.
Um die Gesamtzahl der Zähne ($Z$) für ein Blatt mit einem Durchmesser von $D$ (in Millimetern) und einer gewählten Steigung $P$ (in Millimetern) zu berechnen, verwenden die Betreiber die folgende Formel:
$$Z = \frac{\pi \times D}{P}$$
Werkzeuglebensdauer mit PVD-Beschichtungen verlängern
Die Anwendung von Dünnschichtbeschichtungen auf einem HSS-Kreissägeblatt ist eine gängige Praxis, um die Reibung und den Wärmeübergang zwischen dem Werkstück und dem Werkzeug zu reduzieren. Physikalische Dampfabscheidung (PVD) Beschichtungen schaffen eine Schutzbarriere, die den adhäsiven Verschleiß erheblich reduziert.
PVD-Beschichtungsoptionen
TiN (Titan-Nitrid): Eine universelle Beschichtung, die durch ihre goldene Farbe gekennzeichnet ist. Sie bietet eine Oberflächenhärte von etwa 2.300 HV und bleibt bei Temperaturen bis zu 500 °C stabil. Sie eignet sich zum Schneiden von niedriglegierten Baustählen.
TiAlN (Titan-Aluminium-Nitrid): Hervorragend für die Bearbeitung von hochlegierten Stählen und Edelstahl. Sie weist eine Oberflächenhärte von 3.000 HV und thermische Stabilität bis zu 800 °C auf. Bei hohen Temperaturen bildet sich eine Aluminiumschicht auf der äußeren Oberfläche, die als thermische Barriere wirkt und das darunterliegende Stahlsubstrat schützt.
AlTiN (Aluminium-Titan-Nitrid): Bietet überlegene Oxidationsbeständigkeit und Härte (bis zu 3.300 HV). Sie ist für Anwendungen konzipiert, bei denen hohe Oberflächen-Geschwindigkeiten erhebliche Wärme erzeugen oder wo die Kühlung begrenzt ist.
Durch die Senkung des Reibungskoeffizienten verhindern diese Beschichtungen das Kaltverschweißen, welches die Haftung des Werkstückmaterials an der Zahnflanke ist. Dies hält die Zähne sauber und reduziert das Spindeldrehmoment, das erforderlich ist, um den Schnitt zu führen.
Mechanische Herausforderungen während der Produktion angehen
Selbst hochwertige Sägeblätter können vorzeitig versagen, wenn das umliegende mechanische System nicht richtig ausgerichtet ist. Die von SANSO befolgten Konstruktionsstandards priorisieren die Beseitigung von mechanischem Spiel, um die Werkzeuge während des Hochgeschwindigkeits-Flugtrennprozesses zu schützen.
Ursachen für Werkzeugversagen identifizieren
Zahnabplatzungen: Oft verursacht durch Mikrovibrationen in der Spannvorrichtung oder eine leichte Fehlanpassung in der Synchronisationsgeschwindigkeit zwischen dem fliegenden Sägewagen und der beweglichen Rohrmühle. Die Überprüfung des Hydraulikdrucks der Spannbacken und die Sicherstellung, dass sie dem Außendurchmesser des Rohres entsprechen, ist ein wichtiger Schritt zur Fehlersuche.
Starke Gratbildung: Dies ist ein deutliches Zeichen für Werkzeugverschleiß oder übermäßige axiale Unwucht. Wenn die Schneidkanten stumpf werden, schieben sie das Material zur Seite, anstatt es zu schneiden, was einen plastischen Verformungsgrat erzeugt. Die axiale Unwucht sollte regelmäßig mit einem Messschieber gemessen werden; eine Unwucht von mehr als 0,1 mm bei einem 350 mm Durchmesser Blatt erfordert sofortige Aufmerksamkeit.
Blattverformung (Schlangenbildung): Dies tritt auf, wenn der Blattkörper aufgrund lokalisierter Überhitzung seine Spannung verliert. Es kann behoben werden, indem die Position der Kühlmitteldüsen angepasst wird, um sicherzustellen, dass die Flüssigkeit den tiefen Teil des Schnitts erreicht, oder indem auf eine gröbere Steigung gewechselt wird, die das Verstopfen mit Spänen verhindert.
Genau operative Parameter für das Kalttrennen festlegen
Die Auswahl der Betriebsparameter bestimmt direkt die Werkzeuglebensdauer eines HSS-Kreissägeblatts während der Produktion. Maschinenbediener müssen die Schnittgeschwindigkeit ($V_c$ in Metern pro Minute) und den Vorschub pro Zahn ($f_z$ in Millimetern pro Zahn) an die metallurgischen Eigenschaften des bearbeiteten Materials anpassen.
Die folgende Tabelle bietet Referenzbetriebsparameter für verschiedene Stahlarten:
| Materialkategorie | Beispiel Stahlgüte | Schnellgeschwindigkeit ($V_c$, m/min) | Vorschub pro Zahn ($f_z$, mm/Zahn) |
|---|---|---|---|
| Niedriglegierter Baustahl | Q235, S235JR | 80 - 110 | 0.04 - 0.07 |
| Mittelliegierter Stahl | C45, 1045 | 60 - 80 | 0.03 - 0.05 |
| Legierter Stahl | 42CrMo, 4140 | 40 - 60 | 0.02 - 0.04 |
| Austenitischer Edelstahl | SUS 304, SUS 316 | 20 - 40 | 0.01 - 0.03 |
Um die Schnittgeschwindigkeit ($V_c$) in die Spindeldrehzahl ($n$ in Umdrehungen pro Minute) umzuwandeln, verwenden die Bediener die folgende Formel:
$$n = \frac{V_c \times 1000}{\pi \times D}$$
Die lineare Vorschubgeschwindigkeit des Säge-Spindelwagens ($V_f$ in Millimetern pro Minute) wird bestimmt, indem der Vorschub pro Zahn ($f_z$), die Gesamtzahl der Zähne ($Z$) und die Spindeldrehzahl ($n$) multipliziert werden:
$$V_f = f_z \times Z \times n$$
Diese Werte zu hoch einzustellen, führt zu sofortiger Zahnüberlastung, während zu niedrige Einstellungen dazu führen, dass der Zahn reibt, anstatt zu schneiden, was zu einer schnellen Werkstoffverfestigung, insbesondere bei Edelstahl-Anwendungen, führt.
Integration von Werkzeugkomponenten mit Hochgeschwindigkeits Fliegenden Sägen
Die mechanische Schnittstelle zwischen dem Sägeblatt und der Spindel der Kaltkreissäge ist ein wesentlicher Faktor für die Langlebigkeit des Werkzeugs. Um dies zu adressieren, SANSO stellt fliegende Kaltkreissägen her, die mit robusten Spindellagern und starren Antriebszahnrädern ausgestattet sind, die dazu ausgelegt sind, die intermittierenden Stoßbelastungen, die beim Metall schneiden auftreten, zu absorbieren.
Die Backflansche, die das Blatt klemmen, müssen einen ausreichenden Durchmesser haben – idealerweise mindestens ein Drittel des Blattdurchmessers –, um eine angemessene seitliche Unterstützung zu bieten. Jeglicher Schmutz oder Grat auf den Flanschflächen führt zu verstärktem Rundlauf an der Blattperipherie, was ungleichmäßigen Verschleiß beschleunigt und die Schnittrechtwinkligkeit beeinträchtigt.
Erhaltung der Schneidkantenintegrität durch professionelle Nachschärfung
Die Implementierung eines strukturierten Wiederaufbereitungszyklus für eine HSS Kreissägeblatt verhindert katastrophale Ausfälle und maximiert das gesamte Volumen des über die Lebensdauer des Werkzeugs geschnittenen Materials.
Bewertung des Flankenverschleißes
Blätter sollten vor dem Überschreiten des Flankenverschleißes von 0,2 mm zum Schleifen entfernt werden. Das Betreiben eines Blattes über diesen Schwellenwert erhöht den Schneiddruck, was dazu führen kann, dass Mikrorisse vom Zahnwurzel in den Blattkörper propagieren und letztendlich zu strukturellen Ausfällen führen.
Richtlinien für die Präzisionsschleifung
Das Nachschärfen muss auf CNC-Automatikschleifmaschinen mit Flutkühlmittel durchgeführt werden, um eine lokale Wärmeansammlung zu verhindern. Wenn der Schleifstein die Zahnspitze übermäßig erhitzt, wird der HSS angelassen, was die Verschleißfestigkeit erheblich verringert. Die ursprünglichen Zahnwinkel – insbesondere der Freiwinkel und der Spanwinkel – müssen beibehalten werden, um sicherzustellen, dass die Klinge beim Wiedereinbau in die Rohrmühle gleichmäßig arbeitet. Nach dem Schleifprozess muss die Klinge gründlich entmagnetisiert werden, um zu verhindern, dass feine Metallspäne während des nächsten Produktionslaufs an den Zähnen haften bleiben.
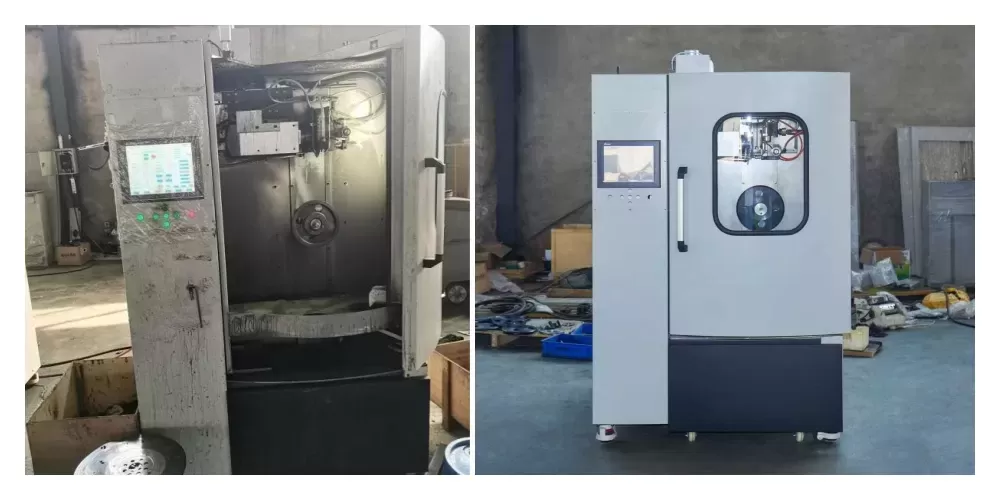
Industrielle Anfragen für maßgeschneiderte Lösungen
Die Auswahl der richtigen Klingenmaße, HSS-Chemie, Zahnprofil und Beschichtung erfordert eine sorgfältige Bewertung Ihrer spezifischen Fertigungsparameter, einschließlich Ihrer Mühlengeschwindigkeit, Rohrmaterial und Wandstärke. Für maßgeschneiderte Ratschläge zur Integration von Hochleistungs-Kaltsägesystemen und Werkzeugkonfigurationen in Ihre Produktionslinien kontaktieren Sie bitte unser Ingenieure-Team. Geben Sie Details zu Ihren aktuellen Rohrmühlen-Spezifikationen an, und wir helfen Ihnen, passende Lösungen für Ihre Abläufe zu finden.
Häufig gestellte Fragen
Q1: Was ist der Hauptunterschied in der Struktur zwischen M2 und M35 HSS-Sägeblättern?
A1: M2 (DMo5) ist eine Molybdän-Wolfram-Legierung HSS, die unter normalen Betriebsbedingungen hervorragende Zähigkeit und Verschleißfestigkeit bietet. M35 (Co5) enthält 5% Kobalt, was seine Rot-Härte verbessert und es der Klinge ermöglicht, ihre Schneide bei höheren Betriebstemperaturen beim Bearbeiten härterer Materialien wie Edelstahl beizubehalten.
Q2: Wie bestimme ich den richtigen Zahnabstand für ein dünnwandiges Rohr?
A2: Der Zahnabstand muss klein genug sein, um sicherzustellen, dass mindestens drei Zähne gleichzeitig in die Rohrwand eingreifen. Bei sehr dünnen Wänden (z. B. 1,0 mm bis 1,5 mm) ist ein feiner Abstand von 3 mm bis 4 mm erforderlich, um zu verhindern, dass die Zähne am Materialrand hängen bleiben und brechen.
Q3: Warum verlängert eine PVD-Beschichtung die Lebensdauer einer HSS-Klinge?
A3: PVD-Beschichtungen, wie TiN oder TiAlN, bieten eine harte äußere Schicht, die den Reibungskoeffizienten reduziert. Dies verringert die während des Schneidprozesses erzeugte Wärme und verhindert, dass das Rohrmaterial an den Zahnflanken haftet, wodurch der Verschleiß reduziert und höhere Bearbeitungsgeschwindigkeiten ermöglicht werden.
Q4: Was verursacht, dass ein Sägeblatt schwere Grate am Schnittende eines Rohrs erzeugt?
A4: Schwere Grate werden typischerweise durch eine stumpfe Schneide oder übermäßige axiale Unwucht verursacht. Wenn die Zähne ihre Schärfe verlieren, verformen sie das Metall plastisch, anstatt es sauber zu schneiden. Regelmäßige Inspektionen des Verschleißzustands der Werkzeuge und die Überprüfung der Spindelunwucht können helfen, dieses Problem zu lösen.
Q5: Wie oft kann eine circular saw blade hss nachgeschärft werden?
A5: Eine typische Klinge kann zwischen 10 und 15 Mal nachgeschärft werden, abhängig von der Schwere des Verschleißes vor jedem Schleifen. Das frühzeitige Entfernen der Klinge, wenn der Flankenverschleiß 0,2 mm erreicht, stellt sicher, dass nur eine minimale Menge Material während jedes Wartungszyklus abgetragen werden muss, wodurch die Gesamtlaufzeit des Werkzeugs erhalten bleibt.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
