
Accueil > Blogs > 5 variables clés influençant la durée de vie de la lame de scie circulaire hss dans le fraisage de tubes
5 variables clés influençant la durée de vie de la lame de scie circulaire hss dans le fraisage de tubes
2026-08-20
La fabrication de tubes soudés industriels exige des opérations continues et à haute efficacité où chaque composant doit fonctionner de manière fiable. Les machines de découpe, en particulier les scies froides volantes, représentent la phase terminale du processus de production en ligne où l'intégrité physique et la tolérance dimensionnelle du tuyau doivent être préservées. Un outil principal utilisé dans cette opération est la lame de scie circulaire hss. Le choix du matériau d'outillage correct, de la configuration des dents et des paramètres opérationnels influence directement à la fois le débit de l'usine et la qualité de surface du produit fini. En tant que fabricant établi de machines de tubes de haute précision, SANSO se concentre sur l'intégration systématique d'une conception mécanique robuste et d'outils de coupe de haute qualité pour obtenir des coupes propres et sans bavures dans des délais de production exigeants.
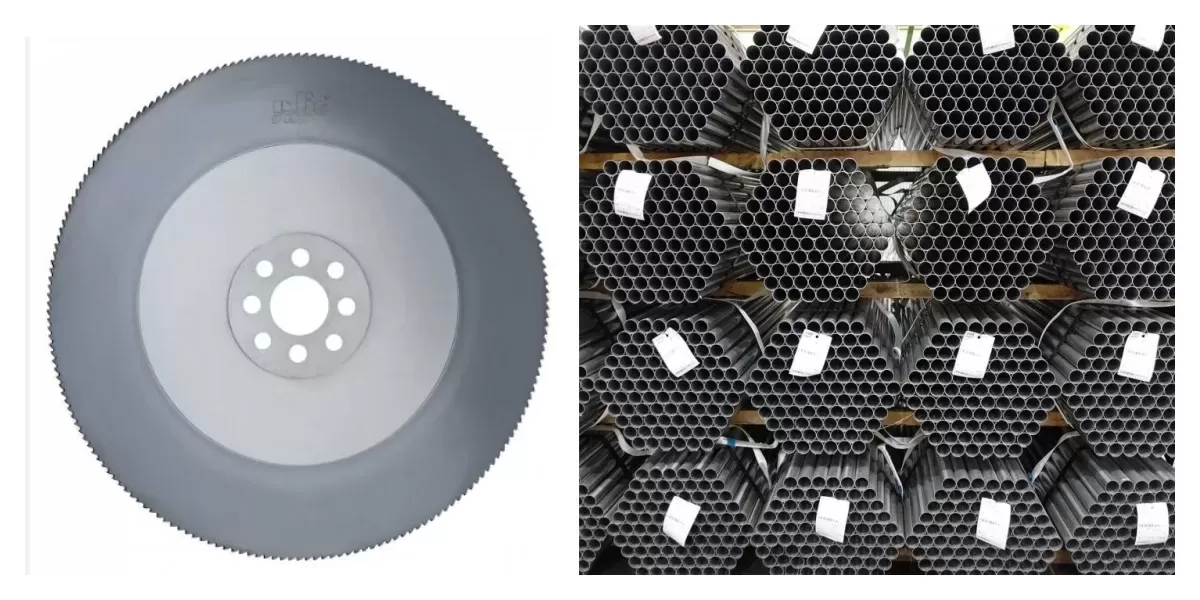
Fondements métallurgiques des outils de coupe en acier rapide
L'acier rapide (HSS) reste un matériau très apprécié pour les lames de scie industrielles en raison de sa grande dureté, de sa résistance à l'usure et de sa haute stabilité de revenu. Ces attributs proviennent de la microstructure des alliages, qui se compose d'une matrice martensitique robuste entrecoupée de carbures d'alliage primaires et secondaires. La composition spécifique de l'alliage détermine comment la lame réagit aux contraintes thermiques et mécaniques lors de la découpe à grande vitesse.
Compositions chimiques : M2 (DMo5) vs. M35 (Co5)
Le choix de la qualité HSS est la première étape pour adapter l'outil aux exigences de l'application :
Qualité M2 (DMo5) : C'est le matériau standard pour la plupart des applications de coupe de métaux. Contenant environ 6 % de tungstène, 5 % de molybdène et 2 % de vanadium, il offre une combinaison bien équilibrée de ténacité et de résistance à l'usure. Il fonctionne de manière fiable sous des charges mécaniques standard lors de la découpe d'aciers au carbone doux.
Qualité M35 (Co5) : Conçu pour des applications exigeantes impliquant des alliages à haute résistance ou de l'acier inoxydable. L'ajout de 5 % de cobalt augmente la dureté à chaud de l'acier, qui est la capacité à conserver sa dureté à des températures élevées. Le cobalt empêche la dégradation thermique rapide du tranchant pendant les coupes à sec ou faiblement lubrifiées.
Traitement thermique et stabilité de la microstructure
La performance de l'acier dépend fortement du processus de traitement thermique. Le HSS brut doit subir un durcissement sous vide précis suivi de plusieurs cycles de revenu, généralement à des températures comprises entre 550 °C et 570 °C. Ce processus convertit l'austénite retenue en martensite trempée, atteignant une dureté uniforme de 64 à 66 HRC pour le M2 et de 65 à 67 HRC pour le M35. Cette stabilité structurelle minimise le risque de micro-ébréchage le long du tranchant lors de coupes interrompues.
Géométrie et profilage des dents pour le fraisage de tubes
Au-delà de la composition métallurgique, la géométrie physique de la lame de scie circulaire hss dicte l'efficacité avec laquelle elle coupe le métal et évacue les copeaux de la zone de coupe. Des profils de dents incorrects entraînent des vibrations excessives, une accumulation de chaleur et une défaillance prématurée de l'outil.
Profils de dents : BW, C et Hz
Différents profils répartissent la force de coupe le long du bord de la lame de manière spécifique :
Profil BW (Bevel Alternate) : Ce design présente des dents biseautées alternées à gauche et à droite, généralement à un angle de 45 degrés. Il est particulièrement adapté à la coupe de tubes à paroi mince et de profils légers. Les biseaux alternés divisent le copeau, réduisant la charge mécanique sur chaque dent individuelle et minimisant les bavures de sortie.
Profil C-Type (Hz) : Appliqué couramment aux matériaux solides et aux tuyaux lourds à paroi épaisse. Ce profil utilise une dent de dégrossissage haute suivie d'une dent de finition inférieure. La dent de dégrossissage présente des coins biseautés des deux côtés, tandis que la dent de finition est plate et enlève le matériau restant. Cette configuration casse le copeau en trois morceaux distincts, empêchant l'accumulation de copeaux dans la gorge de la dent.
Sélection du pas en fonction de l'épaisseur de la paroi
Déterminer le pas des dents—la distance entre les sommets de dents consécutifs—est une étape fondamentale dans la sélection de l'outil. Une règle principale de la coupe à froid est qu'au moins trois dents doivent être engagées dans la coupe simultanément pour éviter le dénudement des dents. Si le pas est trop grand, les dents glisseront sur la paroi du tube, entraînant la rupture des dents. À l'inverse, si le pas est trop petit, les gorges se boucheront rapidement avec des copeaux, entraînant une chaleur par friction et une expansion thermique. Pour une épaisseur de paroi de tube de 1,5 mm à 2,0 mm, un pas de dent de 4 mm est recommandé, tandis que les parois dépassant 5,0 mm nécessitent un pas de 7 mm à 9 mm.
Pour calculer le nombre total de dents ($Z$) pour une lame de diamètre $D$ (en millimètres) avec un pas choisi $P$ (en millimètres), les opérateurs utilisent la formule suivante :
$$Z = \frac{\pi \times D}{P}$$
Prolonger la durée de vie des outils avec des revêtements PVD
Appliquer des revêtements en film mince sur une lame de scie circulaire hss est une pratique standard pour réduire la friction et le transfert thermique entre la pièce à usiner et l'outil. Les revêtements par dépôt physique en phase vapeur (PVD) créent une barrière protectrice qui réduit considérablement l'usure adhésive.
Options de revêtement PVD
TiN (Nitrure de Titane) : Un revêtement polyvalent caractérisé par sa couleur dorée. Il offre une dureté de surface d'environ 2 300 HV et reste stable à des températures allant jusqu'à 500 °C. Il est adapté à la coupe d'aciers structuraux à faible teneur en carbone.
TiAlN (Nitrure de Titane et d'Aluminium) : Excellent pour le traitement des aciers à haute teneur en alliages et de l'acier inoxydable. Il présente une dureté de surface de 3 000 HV et une stabilité thermique jusqu'à 800 °C. Sous haute chaleur, une couche d'oxyde d'aluminium se forme sur la surface extérieure, agissant comme une barrière thermique qui protège le substrat en acier sous-jacent.
AlTiN (Nitrure d'Aluminium et de Titane) : Offre une résistance à l'oxydation et une dureté supérieures (jusqu'à 3 300 HV). Il est conçu pour des applications où des vitesses de surface élevées génèrent une chaleur significative, ou où le refroidissement est limité.
En abaissant le coefficient de friction, ces revêtements empêchent le soudage à froid, qui est l'adhésion du matériau de la pièce à usiner à la flanc de la dent. Cela garde les gorges propres et réduit le couple de broche nécessaire pour effectuer la coupe.
Résoudre les défis mécaniques pendant la production
Même les lames de scie de haute qualité peuvent échouer prématurément si le système mécanique environnant est mal aligné. Les normes de conception technique suivies par SANSO priorisent l'élimination du jeu mécanique pour protéger les outils pendant le processus de coupe à grande vitesse.
Identifier les causes profondes de la défaillance des outils
Ébrèchement des dents : Souvent causé par des micro-vibrations dans l'assemblage de serrage ou un léger décalage dans la vitesse de synchronisation entre le chariot de la scie volante et le laminoir à tubes en mouvement. Vérifier la pression hydraulique des mâchoires de serrage et s'assurer qu'elles sont conformes au diamètre extérieur du tube est une étape importante de dépannage.
Formation de bavures importantes : C'est un indicateur clair d'usure de l'outil ou d'un excès de jeu axial. Lorsque les arêtes de coupe deviennent émoussées, elles poussent le matériau sur le côté plutôt que de le ciseler, créant une bavure de déformation plastique. Le jeu axial doit être mesuré régulièrement avec un indicateur à cadran ; un jeu dépassant 0,1 mm sur une lame de 350 mm de diamètre nécessite une attention immédiate.
Déflexion de la lame (ondulation) : Cela se produit lorsque le corps de la lame perd sa tension en raison d'une surchauffe localisée. Cela peut être corrigé en ajustant la position des buses de refroidissement pour s'assurer que le fluide atteint la partie profonde de la coupe, ou en passant à un pas plus grossier qui empêche l'accumulation de copeaux.
Établir des paramètres opérationnels précis pour la coupe à froid
La sélection des paramètres opérationnels régit directement la durée de vie de l'outil d'une lame de scie circulaire hss pendant la production. Les opérateurs de machine doivent ajuster la vitesse de coupe ($V_c$ en mètres par minute) et l'avance par dent ($f_z$ en millimètres par dent) pour correspondre aux propriétés métallurgiques du matériau traité.
Le tableau ci-dessous fournit des paramètres opérationnels de référence pour différents types d'acier :
| Catégorie de Matériau | Exemple de Grade d'Acier | Vitesse de Coupe ($V_c$, m/min) | Avance par Dent ($f_z$, mm/dent) |
|---|---|---|---|
| Acier Doux à Faible Carbone | Q235, S235JR | 80 - 110 | 0.04 - 0.07 |
| Acier à Carbone Moyen | C45, 1045 | 60 - 80 | 0.03 - 0.05 |
| Acier Alliage | 42CrMo, 4140 | 40 - 60 | 0.02 - 0.04 |
| Acier Inoxydable Austénitique | SUS 304, SUS 316 | 20 - 40 | 0.01 - 0.03 |
Pour convertir la vitesse de coupe ($V_c$) en vitesse de rotation de la broche ($n$ en révolutions par minute), les opérateurs utilisent la formule suivante :
$$n = \frac{V_c \times 1000}{\pi \times D}$$
La vitesse d'avance linéaire du chariot de la scie ($V_f$ en millimètres par minute) est déterminée en multipliant l'avance par dent ($f_z$), le nombre total de dents ($Z$), et la vitesse de la broche ($n$) :
$$V_f = f_z \times Z \times n$$
Fixer ces valeurs trop haut entraînera une surcharge immédiate des dents, tandis que les fixer trop bas fera frotter la dent plutôt que de couper, entraînant un durcissement rapide du matériau, en particulier dans les applications en acier inoxydable.
Intégration des Composants d'Outils avec des Scies Volantes à Grande Vitesse
L'interface mécanique entre la lame de scie et la broche de la machine à scie froide est un facteur significatif dans la longévité des outils. Pour y remédier, SANSO fabrique des scies froides volantes équipées de roulements de broche robustes et de pignons rigides conçus pour absorber les charges de choc intermittentes inhérentes à la coupe des métaux.
Les brides de support qui maintiennent la lame doivent avoir un diamètre suffisant—idéalement au moins un tiers du diamètre de la lame—pour fournir un soutien latéral adéquat. Tout débris ou bavure sur les faces de la bride se traduira par un jeu amplifié à la périphérie de la lame, ce qui accélère l'usure inégale et compromet la perpendicularité de la coupe.
Maintenir l'Intégrité du Tranchant par un Affûtage Professionnel
La mise en œuvre d'un cycle de reconditionnement structuré pour une lame de scie circulaire hss prévient les défaillances catastrophiques et maximise le volume total de matériau coupé au cours de la durée de vie des outils.
Évaluation de l'Usure de Flanc
Les lames doivent être retirées pour le meulage avant que la zone d'usure de flanc ne dépasse 0.2 mm. Faire fonctionner une lame au-delà de ce seuil augmente la pression de coupe, ce qui peut provoquer la propagation de micro-fissures de la racine de la dent vers le corps de la lame, entraînant finalement une défaillance structurelle.
Directives de meulage de précision
Le réaffûtage doit être effectué sur des machines de meulage automatiques CNC utilisant un refroidissement par inondation pour éviter l'accumulation de chaleur localisée. Si la meule chauffe excessivement la pointe de la dent, elle va recuire l'HSS, réduisant ainsi considérablement sa résistance à l'usure. Les angles de dent d'origine—spécifiquement l'angle de dépouille et l'angle de dégagement—doivent être maintenus pour garantir que la lame fonctionne de manière cohérente lors de sa réinstallation sur le laminoir. Après le processus de meulage, la lame doit être soigneusement démagnétisée pour éviter que de fines chips métalliques ne s'adhèrent aux dents lors de la prochaine série de production.
Demandes industrielles pour des solutions personnalisées
La sélection des dimensions de lame correctes, de la chimie de l'HSS, du profil de dent et du revêtement nécessite une évaluation minutieuse de vos paramètres de fabrication spécifiques, y compris la vitesse de votre laminoir, le matériau du tube et l'épaisseur de la paroi. Pour des conseils personnalisés sur l'intégration de systèmes de scie à froid haute performance et de configurations d'outillage dans vos lignes de production, veuillez contacter notre équipe de support technique. Fournissez des détails concernant vos spécifications actuelles de laminoir à tubes, et nous vous aiderons à trouver des solutions adaptées à vos opérations.
Questions Fréquemment Posées
Q1 : Quelle est la principale différence structurelle entre les lames de scie HSS M2 et M35 ?
A1 : M2 (DMo5) est un alliage de molybdène-tungstène HSS qui offre une excellente ténacité et résistance à l'usure dans des conditions de fonctionnement standard. M35 (Co5) contient 5 % de cobalt, ce qui améliore sa dureté à chaud, permettant à la lame de maintenir son tranchant à des températures de fonctionnement plus élevées lors du traitement de matériaux plus durs comme l'acier inoxydable.
Q2 : Comment déterminer le bon pas de dent pour un tuyau à paroi mince ?
A2 : Le pas de dent doit être suffisamment petit pour garantir qu'au moins trois dents soient engagées dans la paroi du tuyau simultanément. Pour des parois très fines (par exemple, 1,0 mm à 1,5 mm), un pas fin de 3 mm à 4 mm est nécessaire pour éviter que les dents ne s'accrochent sur le bord du matériau et ne se cassent.
Q3 : Pourquoi un revêtement PVD prolonge-t-il la durée de vie d'une lame HSS ?
A3 : Les revêtements PVD, tels que TiN ou TiAlN, fournissent une couche externe dure qui réduit le coefficient de friction. Cela réduit la chaleur générée pendant le processus de coupe et empêche le matériau du tube de s'adhérer aux flancs des dents, réduisant ainsi l'usure et permettant des vitesses de traitement plus élevées.
Q4 : Qu'est-ce qui provoque la production de gros bavures sur l'extrémité coupée d'un tube ?
A4 : Les gros bavures sont généralement causées par un tranchant émoussé ou un excès de jeu axial. Lorsque les dents perdent leur netteté, elles déforment le métal plastiquement plutôt que de le couper proprement. Une inspection régulière de l'état d'usure des outils et la vérification du jeu de la broche peuvent aider à résoudre ce problème.
Q5 : À quelle fréquence une lame de scie circulaire hss peut-elle être aiguisée ?
A5 : Une lame typique peut être aiguisée entre 10 et 15 fois, selon la gravité de l'usure avant chaque affûtage. Retirer la lame tôt lorsque l'usure de flanc atteint 0,2 mm garantit qu'une quantité minimale de matériau doit être meulée pendant chaque cycle de maintenance, préservant ainsi la durée de vie globale de l'outil.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
