
Accueil > Blogs > 7 facteurs de performance qui déterminent l'efficacité des scies HSS dans le fraisage de tubes
7 facteurs de performance qui déterminent l'efficacité des scies HSS dans le fraisage de tubes
2026-08-20
Dans la production de tubes soudés continus, la station de coupe représente un point de contrôle essentiel pour la qualité du produit et le débit global de la ligne. La scie HSS reste l'outil dominant pour cette application, combinant la résistance à l'usure des aciers rapides avec la flexibilité géométrique requise pour la coupe de tubes en grande quantité. Les ingénieurs de production et les opérateurs de laminoir rencontrent fréquemment des variations dans la qualité de coupe, la durée de vie de la lame et la finition de surface qui se rapportent à une poignée de variables contrôlables. Cet article examine ces variables en détail, fournissant une approche structurée pour diagnostiquer et améliorer la performance de la scie HSS dans les usines de tubes soudés.
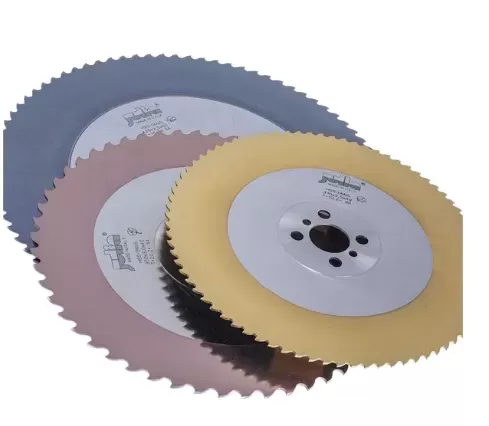
Propriétés des matériaux de la scie HSS et leur impact sur la performance de coupe
La base de toute lame de scie HSS réside dans sa composition métallurgique et son traitement thermique. Les aciers rapides utilisés pour la coupe de tubes contiennent généralement du tungstène, du molybdène, du chrome et du vanadium dans des proportions spécifiques. Ces éléments d'alliage influencent directement la dureté à chaud, la dureté rouge et la résistance à l'abrasion—trois propriétés qui déterminent comment la lame se comporte sous les charges de coupe intermittentes rencontrées dans les applications de scie volante.
Sélection des grades d'acier pour les applications de laminoir de tubes
M2 et M42 sont les grades les plus fréquemment spécifiés pour les lames de scie HSS dans les usines de tubes soudés. M2 offre une combinaison équilibrée de ténacité et de résistance à l'usure, ce qui le rend adapté à la coupe générale de tubes en acier doux. M42, avec sa teneur en cobalt plus élevée, fournit une dureté à chaud supérieure et est préféré pour les opérations à grande vitesse ou lors de la coupe de matériaux ayant une résistance à la traction plus élevée. Le choix entre ces grades doit tenir compte de la qualité du matériau des tubes, de l'épaisseur des parois et de la plage de vitesse de coupe typique des usines.
Traitement thermique et distribution de dureté
Un traitement thermique approprié transforme la microstructure telle que laminée en une matrice martensitique avec des carbures finement dispersés. La dureté cible pour une scie HSS de laminoir de tubes se situe généralement entre 64 et 67 HRC. Une dureté inférieure à cette plage accélère l'usure des flancs, tandis qu'une dureté excessive augmente la fragilité et le risque d'ébrèchement des dents. Le cycle de traitement thermique doit également garantir une dureté uniforme sur l'ensemble du corps de la lame, en particulier près des pointes des dents où les températures de coupe peuvent dépasser 600°C pendant l'opération.
Les fabricants de lames appliquent souvent un traitement sub-zéro après le trempage pour convertir l'austénite retenue en martensite, améliorant la stabilité dimensionnelle et la résistance à l'usure. Cette étape est particulièrement précieuse pour les lames de grand diamètre utilisées dans les usines à haute production, où le cycle thermique peut autrement induire des changements progressifs dans la planéité de la lame.
Conception de la géométrie des dents pour la coupe de tubes soudés
La géométrie des dents influence directement les forces de coupe, la formation des copeaux et la qualité de la surface coupée. Pour les applications de tubes soudés, le profil de la dent doit s'adapter à l'action de coupe intermittente d'une scie volante, où la lame se déplace avec le tube pendant la coupe puis se rétracte pour le cycle suivant. Les trois paramètres géométriques principaux—pas de dent, angle de dégagement et angle de clearance—doivent être adaptés aux dimensions du tube et aux propriétés du matériau.
Sélection du pas de dent en fonction de l'épaisseur de paroi du tube
Le pas de dent détermine le nombre de dents engagées dans la coupe à un moment donné. Pour les tubes à paroi fine (épaisseur de paroi inférieure à 3 mm), un pas plus fin avec plus de dents par pouce réduit la charge par dent et produit une surface de coupe plus lisse. Les tubes à paroi épaisse (au-dessus de 6 mm) nécessitent un pas plus grossier pour fournir un espace adéquat pour les copeaux et prévenir la surcharge des dents. La relation entre le pas et l'épaisseur de paroi suit une directive générale : le pas (en dents par pouce) doit diminuer à mesure que l'épaisseur de paroi augmente. Pour une épaisseur de paroi de 4 mm, un pas de 4 à 6 dents par pouce est courant ; pour une épaisseur de paroi de 8 mm, 2 à 3 dents par pouce est plus approprié.
Ajustements de l'angle de dégagement et de l'angle de clearance
Des angles de dégagement positifs (typiquement 10°–15°) réduisent les forces de coupe et améliorent l'écoulement des copeaux, ce qui bénéficie à la finition de surface. Cependant, un angle de dégagement positif réduit également la résistance des dents, le rendant moins adapté aux conditions de coupe à fort impact. Des angles de dégagement négatifs ou neutres (0°–5°) offrent une plus grande résistance de la pointe de dent et sont préférés pour la coupe de tubes à paroi épaisse ou lorsque le moulin fonctionne à des vitesses plus faibles. Des angles de clearance entre 6° et 10° permettent à la flanc de la dent de dégager le matériau de travail sans frotter, ce qui génère de la chaleur et accélère l'usure. L'angle de clearance doit être légèrement augmenté pour les matériaux plus tendres et diminué pour les matériaux plus durs afin de maintenir un support adéquat des dents.
Systèmes d'arbre de scie et de tension
L'état de l'arbre de la lame et la tension sont souvent des facteurs négligés qui affectent significativement la performance de la scie HSS. Un arbre avec un jeu dépassant 0,02 mm transmet des vibrations à la lame, entraînant une usure inégale des dents et une mauvaise perpendicularité de la coupe. Les roulements de l'arbre doivent être inspectés régulièrement pour le précharge et le jeu axial, car l'usure des roulements introduit un mouvement latéral qui dégrade la qualité de coupe.
La tension de la lame—le processus d'application d'une contrainte contrôlée au corps de la lame—contrecarre les forces centrifuges qui provoquent l'expansion de la lame à des vitesses de rotation élevées. Une tension appropriée maintient la planéité de la lame et réduit la tendance de la lame à "osciller" pendant la coupe. La tension est généralement effectuée à l'aide d'une machine de tension à rouleaux qui étire le corps de la lame de manière radiale. Le schéma et la force de tension dépendent du diamètre de la lame, de l'épaisseur et de la plage de vitesses de fonctionnement des moulins. Une lame mal tendue peut produire des coupes courbées, une largeur de fente accrue et des fissures prématurées autour du trou de l'arbre.
Pour les moulins fonctionnant à des vitesses de coupe supérieures à 120 m/min, l'arbre et le système de tension doivent être adaptés aux caractéristiques dynamiques des lames. Des fabricants comme SANSO proposent des ensembles d'arbre intégrés qui maintiennent la concentricité et la stabilité de tension sur de longues séries de production, réduisant ainsi la fréquence des arrêts d'ajustement.
Paramètres de vitesse et d'avance
La vitesse de coupe et le taux d'avance forment la paire opérationnelle qui influence le plus directement la durée de vie de la lame de scie HSS et la qualité de coupe. Ces paramètres doivent être définis par rapport au matériau du tube, à l'épaisseur de la paroi et à la géométrie des dents des lames. La vitesse de coupe (vitesse périphérique de la lame) est exprimée en mètres par minute et varie généralement de 80 à 180 m/min pour les scies HSS dans les applications de laminoir à tubes. Des vitesses plus faibles réduisent la charge thermique sur les dents mais augmentent le temps de coupe, ce qui peut limiter le débit du laminoir. Des vitesses plus élevées améliorent la productivité mais élèvent les températures des pointes de dents, accélérant l'usure des flancs et augmentant le risque de formation de bord usé.
Le taux d'avance — la vitesse à laquelle la scie avance à travers la paroi du tube — doit être coordonné avec la vitesse de la lame pour atteindre l'épaisseur de copeau appropriée par dent. Un point de référence courant est une charge de copeau de 0,05 à 0,15 mm par dent, selon la géométrie des dents et la dureté du matériau. Pour les tubes à paroi mince, des taux d'avance plus élevés peuvent être utilisés car la profondeur de coupe réduite diminue la force par dent. Pour les tubes à paroi épaisse, des taux d'avance plus faibles sont nécessaires pour éviter la rupture des dents et les vibrations excessives. Les opérateurs doivent surveiller la surface de coupe pour détecter des signes de problèmes liés à l'avance : une surface rugueuse et déchirée suggère un taux d'avance excessif, tandis qu'une surface polie et brillante indique un manque d'avance et peut signaler un frottement plutôt qu'une coupe.
L'ajustement dynamique du taux d'avance en fonction de la température du tube est une autre considération. Les tubes soudés sortant de la section de dimensionnement transportent une chaleur résiduelle qui peut affecter la dureté du matériau. Un taux d'avance qui fonctionne bien pour des tubes froids peut entraîner une usure excessive des dents lorsqu'il est appliqué à des tubes chauds, car la température élevée réduit la résistance à la traction des matériaux mais augmente leur ductilité, modifiant le mécanisme de formation des copeaux. Les plannings de production doivent tenir compte de cette variation, en particulier pendant les périodes de démarrage et d'arrêt lorsque la température du tube fluctue.
Gestion du liquide de refroidissement et des copeaux
L'application de liquide de refroidissement remplit deux fonctions principales dans la coupe de scie HSS : la régulation thermique et l'évacuation des copeaux. La chaleur générée à l'interface dent-tube doit être éliminée pour éviter le ramollissement du tranchant et maintenir la dureté des lames. Les systèmes de refroidissement par inondation, utilisant une émulsion à base d'eau avec une concentration d'huile de 5 à 8 %, sont courants dans les stations de scie de laminoir à tubes. Le flux de liquide de refroidissement doit être dirigé vers la zone de coupe et le corps de la lame, ce dernier aidant à dissiper la chaleur qui se conduit dans la lame depuis les pointes de dents.
L'évacuation des copeaux est tout aussi importante. Les copeaux qui restent dans la fente sont recoupés par des dents suivantes, provoquant une usure accélérée et augmentant le risque d'ébrèchement des dents. Le jet de liquide de refroidissement aide à chasser les copeaux de la zone de coupe, mais la position et la pression de la buse de refroidissement doivent être optimisées pour le diamètre de lame spécifique et la géométrie des dents. Les buses positionnées trop loin de la zone de coupe ne parviennent pas à fournir un refroidissement adéquat, tandis que les buses trop proches peuvent dévier la lame ou créer une pression hydraulique excessive qui affecte la précision de coupe.
La concentration et la propreté du liquide de refroidissement nécessitent une surveillance régulière. Une concentration trop faible réduit l'efficacité du refroidissement et favorise la corrosion, tandis qu'une concentration excessive peut provoquer de la mousse et réduire l'efficacité de l'évacuation des copeaux. Des filtres ou des séparateurs magnétiques doivent être utilisés pour éliminer les particules ferreuses du liquide de refroidissement, car ces particules peuvent s'incorporer dans le corps de la lame et provoquer des points de contrainte qui entraînent l'initiation de fissures.
Inspection et plan de réaffûtage des lames de scie
L'intervalle entre les opérations de réaffûtage affecte directement à la fois la qualité de coupe et la durée de vie de la lame. Une lame qui reste en service au-delà de sa durée de vie de coupe optimale produira progressivement une finition de surface de moins en moins bonne, une hauteur de bavure accrue et une plus grande variation dimensionnelle de la longueur de coupe. Le processus d'inspection doit mesurer l'usure des dents—en particulier l'usure des flancs et la formation de cratères sur la face de coupe—en utilisant un microscope de fabricant d'outils ou un comparateur optique. Une usure des flancs de 0,2 mm ou une profondeur de cratère de 0,1 mm signale généralement qu'un réaffûtage est nécessaire.
Le réaffûtage doit restaurer la géométrie dentaire d'origine tout en enlevant la quantité minimale de matériau nécessaire. Un affûtage excessif réduit le diamètre de la lame et change le pas des dents, ce qui peut affecter les caractéristiques de coupe. La spécification de la meule, la vitesse d'alimentation et l'application de liquide de refroidissement pendant le réaffûtage doivent être contrôlées pour éviter des dommages thermiques aux pointes des dents. Une surchauffe pendant l'affûtage peut produire une couche "brûlée" qui réduit la dureté des lames et entraîne une usure prématurée après que la lame soit remise en service.
De nombreux ateliers maintiennent un calendrier de rotation des lames, avec des lames passant par inspection, réaffûtage et re-tensionnement. Un calendrier bien géré garantit que les lames sont disponibles pour les changements prévus plutôt que d'être contraintes à entrer en service en raison de pannes imprévues. Le nombre de réaffûtages qu'une lame peut subir avant d'atteindre son diamètre minimal utilisable dépend du diamètre d'origine de la lame et de la géométrie des dents. Pour une lame de 500 mm de diamètre, 8 à 12 réaffûtages sont typiques avant que la lame doive être mise au rebut.
Pour les ateliers qui traitent une large gamme de tailles de tubes, maintenir un ensemble dédié de lames pour chaque gamme de dimensions de tubes peut réduire le temps d'ajustement et améliorer la cohérence de la coupe. SANSO fournit des conseils sur la sélection des lames et la planification de la maintenance grâce à ses programmes de support technique, aidant les ateliers à aligner leur inventaire de lames avec les exigences de production.
Résoudre les problèmes courants avec les lames de scie HSS
Même avec un réglage et une maintenance appropriés, les opérations de l'atelier de tubes rencontrent des problèmes spécifiques qui nécessitent un diagnostic systématique. Le tableau suivant décrit les problèmes fréquents, leurs causes typiques et les mesures correctives.
Bavure excessive sur l'extrémité coupée – Cette condition indique souvent un angle de coupe ou une vitesse d'alimentation incorrects. Réduire la vitesse d'alimentation de 10 à 15 % ou augmenter l'angle de coupe de 2° à 3° réduit généralement la formation de bavures. Des dents émoussées contribuent également à la bavure ; si la lame a été en service plus longtemps que la longueur de coupe recommandée, un réaffûtage est indiqué.
Extrémité coupée non perpendiculaire à l'axe du tube – Des écarts de perpendicularité supérieurs à 0,5 mm par 100 mm de diamètre suggèrent un désalignement de l'arbre ou un déséquilibre de tension de la lame. Inspectez les roulements de l'arbre et vérifiez la tension de la lame avec un mètre de tension. Le re-tensionnement ou le remplacement de la lame résout souvent le problème.
Marques de vibration sur la surface coupée – Les vibrations apparaissent sous forme de séries de fines crêtes sur la face coupée et résultent de vibrations entre la lame et le tube. La vibration peut provenir d'une tension de lame insuffisante, d'une vitesse d'alimentation excessive ou d'une incompatibilité de la géométrie des dents. Réduire la vitesse de coupe de 10 % ou augmenter la tension de la lame sont des étapes correctives initiales.
Ébréchage prématuré des dents – L'ébréchage des dents dans les premières centaines de coupes indique soit un taux d'alimentation excessif pour le matériau du tube, soit un angle de dégagement incorrect. Vérifiez que l'angle de dégagement est compris entre 6° et 10° et réduisez le taux d'alimentation pour diminuer la charge d'impact sur les dents individuelles.
Fissuration de la lame près du trou de l'arbre – Les fissures rayonnant à partir du trou de l'arbre proviennent généralement d'une tension excessive ou d'une déformation du trou de l'arbre causée par un montage et un démontage répétés. Inspectez le trou de l'arbre pour vérifier l'ovalité et assurez-vous que la procédure de tension respecte les spécifications du fabricant.
Ces problèmes, bien que distincts dans leurs symptômes, partagent souvent des causes profondes liées aux paramètres de configuration ou aux procédures d'entretien. Une approche de diagnostic structurée—commençant par l'état de la lame, puis l'arbre et la tension, suivie des paramètres de coupe—aide à isoler la cause principale sans ajustements inutiles par essais et erreurs.
Questions Fréquemment Posées
Q1 : Quelle est la durée de vie typique d'une lame de scie HSS dans un laminoir à tubes soudés ?
A1 : La durée de vie varie considérablement en fonction du matériau du tube, de l'épaisseur de paroi, de la vitesse de coupe et du taux d'alimentation. Dans des conditions moyennes avec des tubes en acier doux d'une épaisseur de paroi de 3 à 5 mm, une lame peut produire 3 000 à 5 000 coupes avant de nécessiter un réaffûtage. Pour des parois plus épaisses ou des matériaux de plus haute résistance, l'intervalle se réduit à 1 500 à 2 500 coupes. La surveillance des motifs d'usure fournit une indication plus précise que le simple comptage des coupes, car les variations des propriétés du tube peuvent accélérer l'usure de manière imprévisible.
Q2 : Comment l'épaisseur de la paroi du tube affecte-t-elle la sélection du pas des dents de scie HSS ?
A2 : Des parois plus épaisses nécessitent des pas de dents plus grossiers pour fournir un espace adéquat pour les copeaux et éviter la surcharge des dents. En règle générale, les épaisseurs de paroi allant jusqu'à 3 mm fonctionnent bien avec 5 à 6 dents par pouce, de 3 à 6 mm avec 4 à 5 dents par pouce, et au-dessus de 6 mm avec 2 à 3 dents par pouce. Le pas spécifique doit également tenir compte du diamètre de la lame et de la vitesse de coupe du laminoir, car ces facteurs influencent la charge de copeaux par dent.
Q3 : Quelle concentration de liquide de refroidissement est recommandée pour la coupe de scies HSS dans des laminoirs à tubes ?
A3 : Une émulsion à base d'eau avec une concentration d'huile de 5 à 8 % est standard pour la plupart des applications de laminoirs à tubes. La concentration doit être vérifiée quotidiennement à l'aide d'un réfractomètre, et des ajustements effectués pour tenir compte de l'évaporation de l'eau et de l'emport du liquide de refroidissement. Des concentrations plus faibles réduisent l'efficacité de lubrification et de refroidissement, tandis que des concentrations plus élevées peuvent provoquer de la mousse et réduire l'efficacité de l'évacuation des copeaux.
Q4 : Quand une lame doit-elle être remplacée plutôt que réaffûtée ?
A4 : Une lame doit être mise au rebut lorsque le diamètre de la lame a été réduit à la spécification minimale du fabricant (généralement 85 à 90 % du diamètre d'origine) ou lorsque des fissures apparaissent près du trou de l'arbre ou entre les dents. Les fissures qui s'étendent à plus de 2 mm du trou de l'arbre ou montrent des signes de propagation sont des raisons de mise au rebut immédiate, car elles présentent un risque pour la sécurité pendant l'opération.
Q5 : Comment le mouvement de la scie volante affecte-t-il les performances de la lame de scie HSS ?
A5 : Le mouvement de la scie volante—où la lame se déplace avec le tube pendant la coupe—ajoute un composant de vitesse horizontale à l'action de coupe. Cela modifie la vitesse de coupe effective et la formation de copeaux par rapport à la coupe stationnaire. La lame doit être synchronisée avec la vitesse de la ligne de tube à ±5 % pour éviter une surcharge excessive des dents. Les laminoirs qui maintiennent une synchronisation précise rapportent une durée de vie de lame plus cohérente et des irrégularités de surface de coupe réduites.
Q6 : Quel est le rôle de la tension de la lame dans la qualité de coupe ?
A6 : La tension de la lame applique un schéma de contrainte contrôlé qui contrecarre l'expansion centrifuge et maintient la planéité de la lame pendant la rotation. Une tension appropriée empêche la lame de "trembler", ce qui produirait un engagement inégal des dents et une mauvaise perpendicularité de coupe. La tension réduit également les vibrations, prolongeant la durée de vie des dents et améliorant la finition de surface. La tension doit être vérifiée après chaque affûtage et chaque fois qu'une lame est remontée sur l'arbre.
Q7 : Les scies HSS peuvent-elles être utilisées pour couper des tubes en acier inoxydable ?
A7 : Oui, mais avec des ajustements des paramètres de coupe et de la géométrie des dents. Le taux de durcissement par travail plus élevé des aciers inoxydables et leur conductivité thermique plus faible nécessitent des vitesses de coupe plus basses (généralement 60–90 m/min) et des avances plus fines pour éviter une usure excessive des dents. Un angle de dépouille positif (12°–15°) favorise l'évacuation des copeaux, et l'application de liquide de refroidissement doit être généreuse pour gérer la chaleur qui se concentre près du tranchant. La durée de vie de la lame sur l'acier inoxydable est généralement de 40 à 60 % de celle obtenue sur l'acier doux.
Pour des spécifications techniques détaillées, une assistance à la sélection de lames ou un support d'intégration pour votre station de coupe de tubes, veuillez adresser votre demande à l'équipe de support technique. SANSO fournit des services d'ingénierie d'application complets pour aider les usines à optimiser les performances de leur scie HSS et à atteindre une qualité de coupe constante dans leur gamme de produits.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
