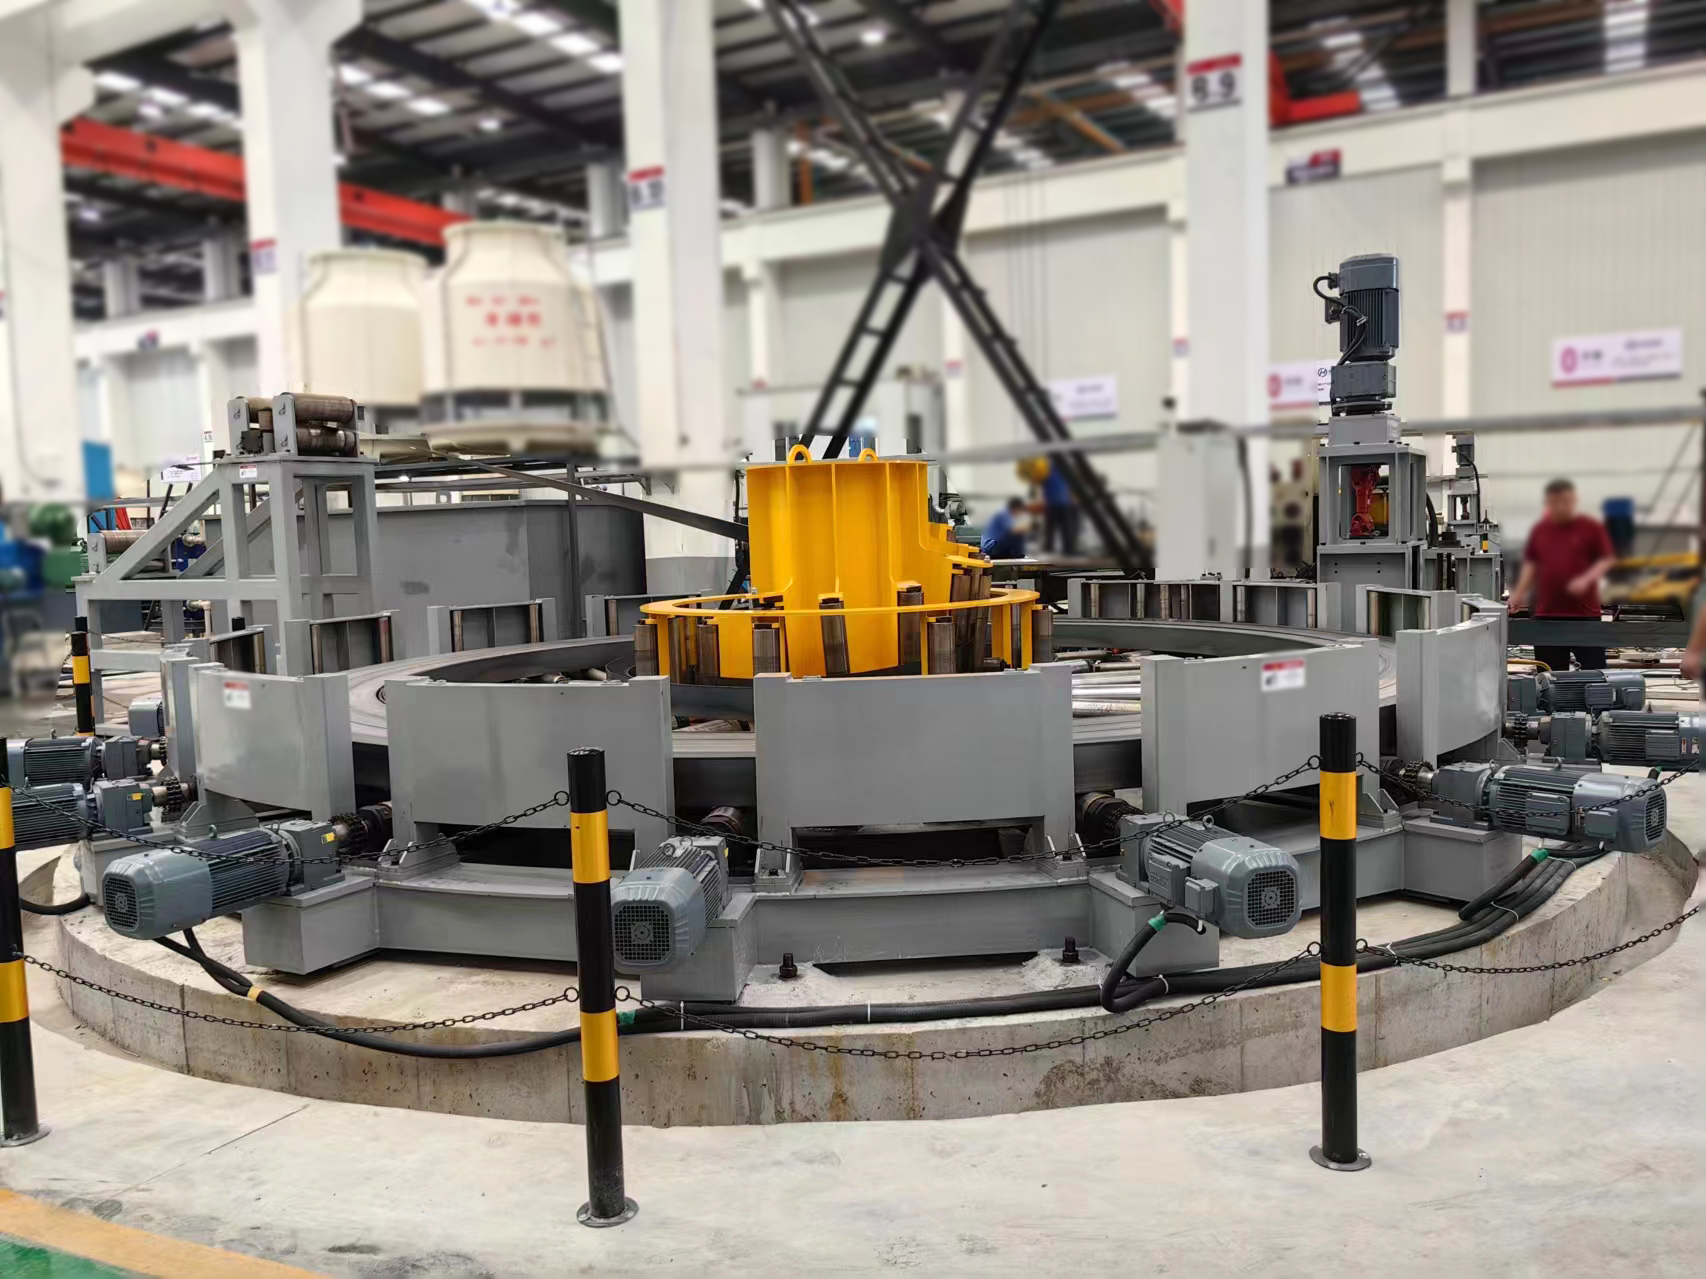
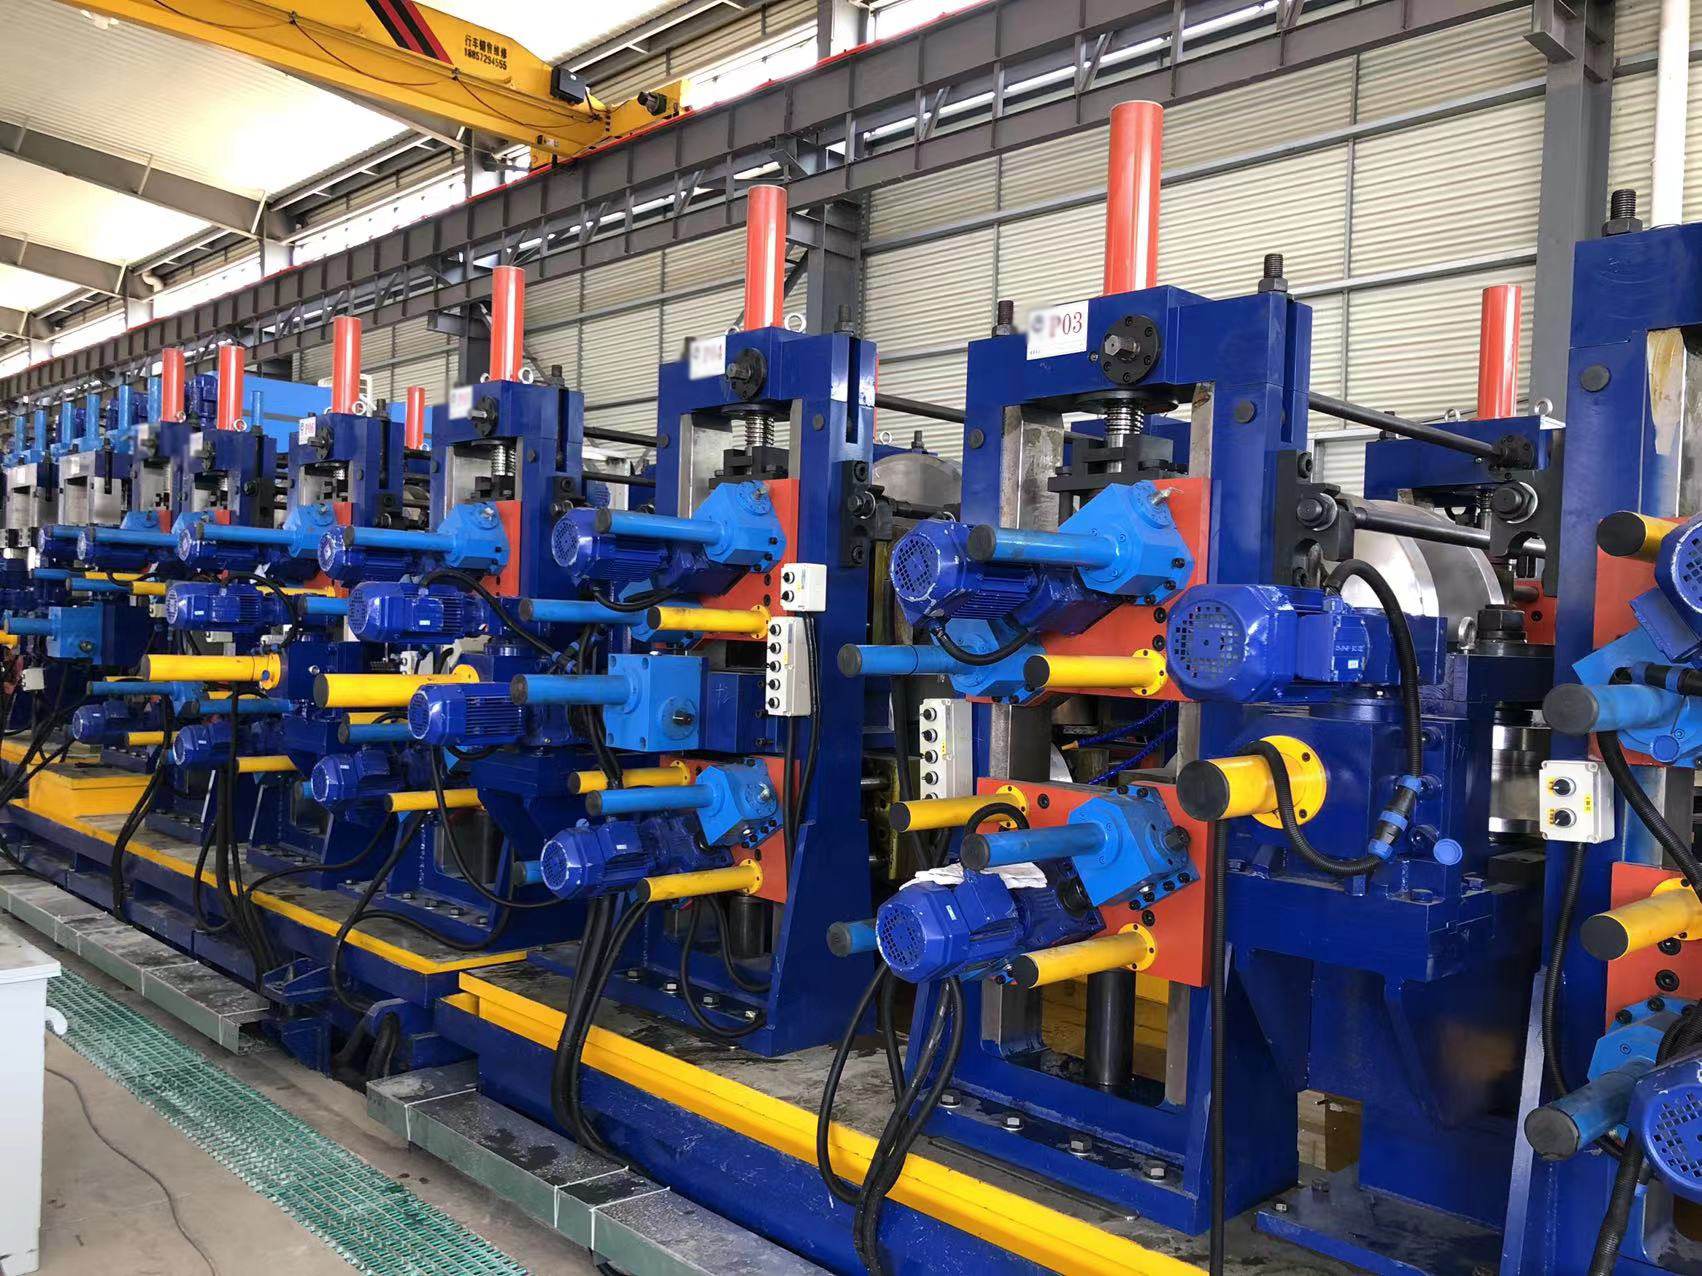
Dans tout laminoir de tubes ou de tuyaux continu, le Soudeur de Fin est le gardien de la continuité opérationnelle. Il relie l'extrémité arrière d'une bobine à l'extrémité avant de la suivante, permettant des heures de formation et de soudage ininterrompus. Un seul échec à ce point de jonction peut provoquer un arrêt à l'échelle du laminoir, avec des coûts d'immobilisation dépassant souvent 5 000 $ par minute. Le choix et l'exploitation du bon Soudeur de Fin ont un impact direct sur l'efficacité globale de l'équipement (OEE), le rendement des matériaux et la qualité finale du tube. Ci-dessous, nous analysons les huit paramètres qui distinguent une station de soudage de fin de classe mondiale d'un goulet d'étranglement.
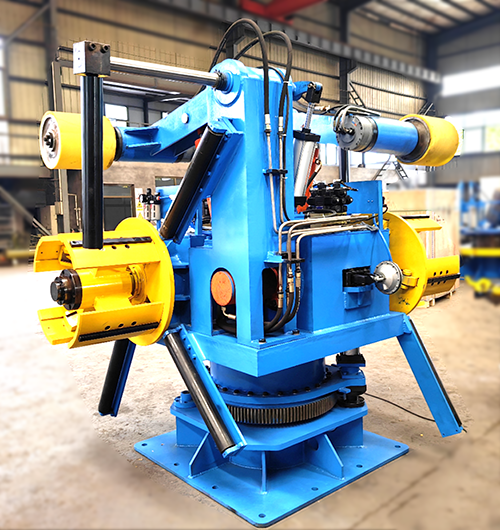
Paramètre n°1 : Technologie de Soudage – Haute Fréquence à État Solide vs. Soudage à Friction Conventionnel
Le soudage à friction conventionnel repose sur un chauffage par résistance suivi d'une force de déformation. Bien que robuste, il produit souvent une large zone affectée par la chaleur (HAZ) et nécessite un important ébarbage post-soudage. La technologie moderne à haute fréquence (HF) à état solide, telle que celle intégrée dans le SANSO Soudeur de Fin, utilise l'induction ou la conduction pour délivrer de l'énergie précisément aux bords de la bande. Le résultat est une HAZ plus étroite (souvent <2 mm), des cycles thermiques plus rapides et un grossissement des grains considérablement réduit. Les données des installations sur le terrain montrent que les soudures de fin HF à état solide peuvent atteindre une réduction de 40 % du temps de cycle par rapport aux machines à friction conventionnelles, tout en maintenant un coefficient de résistance de soudure supérieur à 0,95 par rapport au métal de base.
Paramètre n°2 : Précision de Serrage et d'Alignement
Même l'alimentation électrique la plus avancée ne peut compenser des extrémités de bande mal alignées. Les systèmes de serrage doivent fournir un serrage répétable et à haute force sans glissement. Les détecteurs de bord optiques ou basés sur laser transmettent des données de position en temps réel au contrôleur logique programmable (PLC), garantissant que les extrémités de la bande sont alignées dans une tolérance de ±0,1 mm avant le début de la séquence de soudage. Toute déviation peut entraîner des laps froids, une fusion incomplète ou un excès de déformation—des défauts qui se propagent dans la section de formation du tube. Les conceptions modernes de Soudeur de Fin intègrent un serrage servo-hydraulique ou entièrement électrique avec des cellules de charge intégrées pour surveiller et ajuster la force de préhension en fonction de l'épaisseur et de la largeur du matériau.
Paramètre n°3 : Intégration du Traitement Thermique Post-Soudage (PWHT)
Pour les aciers à haute résistance (par exemple, API X70, X80) ou les matériaux avec des exigences de dureté strictes, une jointure soudée peut présenter des pics de dureté inacceptables ou des microstructures martensitiques. Une station de soudage de fin moderne inclut souvent un recuit par induction ou résistance en ligne qui normalise la zone de soudure immédiatement après la déformation. En contrôlant les taux de chauffage et de refroidissement, la dureté de la HAZ peut être réduite à moins de 250 HV, correspondant aux propriétés de la bobine mère. SANSO propose des modules PWHT intégrés qui communiquent avec le système de contrôle du soudeur, ajustant les profils de température en fonction de la qualité et de l'épaisseur du matériau sans intervention de l'opérateur.
Paramètre n°4 : Surveillance de la soudure en temps réel et NDT
Les tests destructifs de chaque soudure finale sont impraticables dans un laminoir à haut débit. Au lieu de cela, les systèmes de Soudure Finale de pointe intègrent des méthodes de test non destructif (NDT) telles que l'ultrason à réseau phased-array ou les réseaux de courants de Foucault qui scannent la soudure immédiatement après le recuit. Ces systèmes détectent le manque de fusion, les inclusions ou les fissures avec une résolution allant jusqu'à 0,5 mm. Lorsqu'ils sont combinés avec un logiciel de contrôle statistique des processus (SPC), le laminoir peut suivre les tendances de qualité des soudures et planifier la maintenance avant que des défauts ne se produisent. La conformité aux normes API 5L et EN 10219 est souvent vérifiée par cette étape NDT intégrée.
Paramètre n°5 : Ébarbage et lissage des bords
Après la soudure et le renversement, un flash ou une bavure surélevée demeure sur les deux surfaces. Si elle n'est pas enlevée, cette bavure peut endommager les rouleaux de formage ou provoquer des marques à l'intérieur du tuyau. Les ébarbeurs automatiques—utilisant souvent des coupeurs en carbure ou des lames de cisaillement—retirent le matériau excédentaire pendant que la banderole est encore maintenue. La force et la profondeur d'ébarbage doivent être contrôlées avec précision pour éviter d'endommager le métal de base. Certains soudeurs finaux avancés incluent également des stations de fraisage des bords qui créent une transition lisse et arrondie, ce qui est particulièrement critique pour les tuyaux à paroi épaisse où la zone de soudure passera plus tard par des sections de réduction/dimensionnement.
Paramètre n°6 : Automatisation et gestion des recettes
Un laminoir moderne traite des dizaines de grades de matériau, d'épaisseurs et de largeurs par quart. Ajuster manuellement les paramètres de soudage pour chaque changement de production invite à des erreurs et à de la variabilité. Les contrôleurs de Soudure Finale haut de gamme disposent de bibliothèques de recettes qui stockent des centaines de jeux de paramètres : temps de préchauffage, puissance de soudage, force de renversement, température de recuit et profondeur d'ébarbage. Lorsque les données de la bobine sont scannées (via code-barres ou RFID), la machine se configure automatiquement. Cela réduit le temps de changement de production à moins de deux minutes et garantit une qualité de soudure répétable, indépendamment des compétences de l'opérateur.
Paramètre n°7 : Temps de cycle et efficacité globale de l'équipement (OEE)
Le temps de cycle du soudeur final affecte directement l'utilisation du laminoir. Une séquence typique—décélération de la bande, maintien, soudage, recuit, ébarbage et réaccélération—devrait idéalement prendre 60 secondes ou moins. Les systèmes HF à état solide avancés peuvent compléter l'ensemble du processus en 45 secondes pour des matériaux de calibre moyen. En minimisant le « temps mort » à la fin de chaque bobine, le laminoir gagne plusieurs heures de temps de fonctionnement productif par semaine. Calculer la contribution OEE du soudeur final nécessite de suivre à la fois le temps moyen entre pannes (MTBF) et le temps moyen de soudage (MTTW).
Paramètre n°8 : Maintenance et durée de vie des consommables
La durée de vie des électrodes, l'usure des mâchoires de maintien et la longévité des lames d'ébarbage sont souvent négligées mais sont des moteurs de coût critiques. Les électrodes en cuivre dans un Soudure Finale à état solide peuvent durer jusqu'à 10 000 soudures ou plus si un refroidissement adéquat et des revêtements anti-éclaboussures sont utilisés. Les mâchoires de maintien avec des inserts en carbure de tungstène résistent à la déformation même sous de fortes forces de maintien. Les systèmes de maintenance prédictive, tels que ceux offerts par SANSO, surveillent les schémas de courant de soudage et la température des mâchoires pour alerter les opérateurs lorsque le nettoyage ou le remplacement est imminent, empêchant ainsi les temps d'arrêt non planifiés.
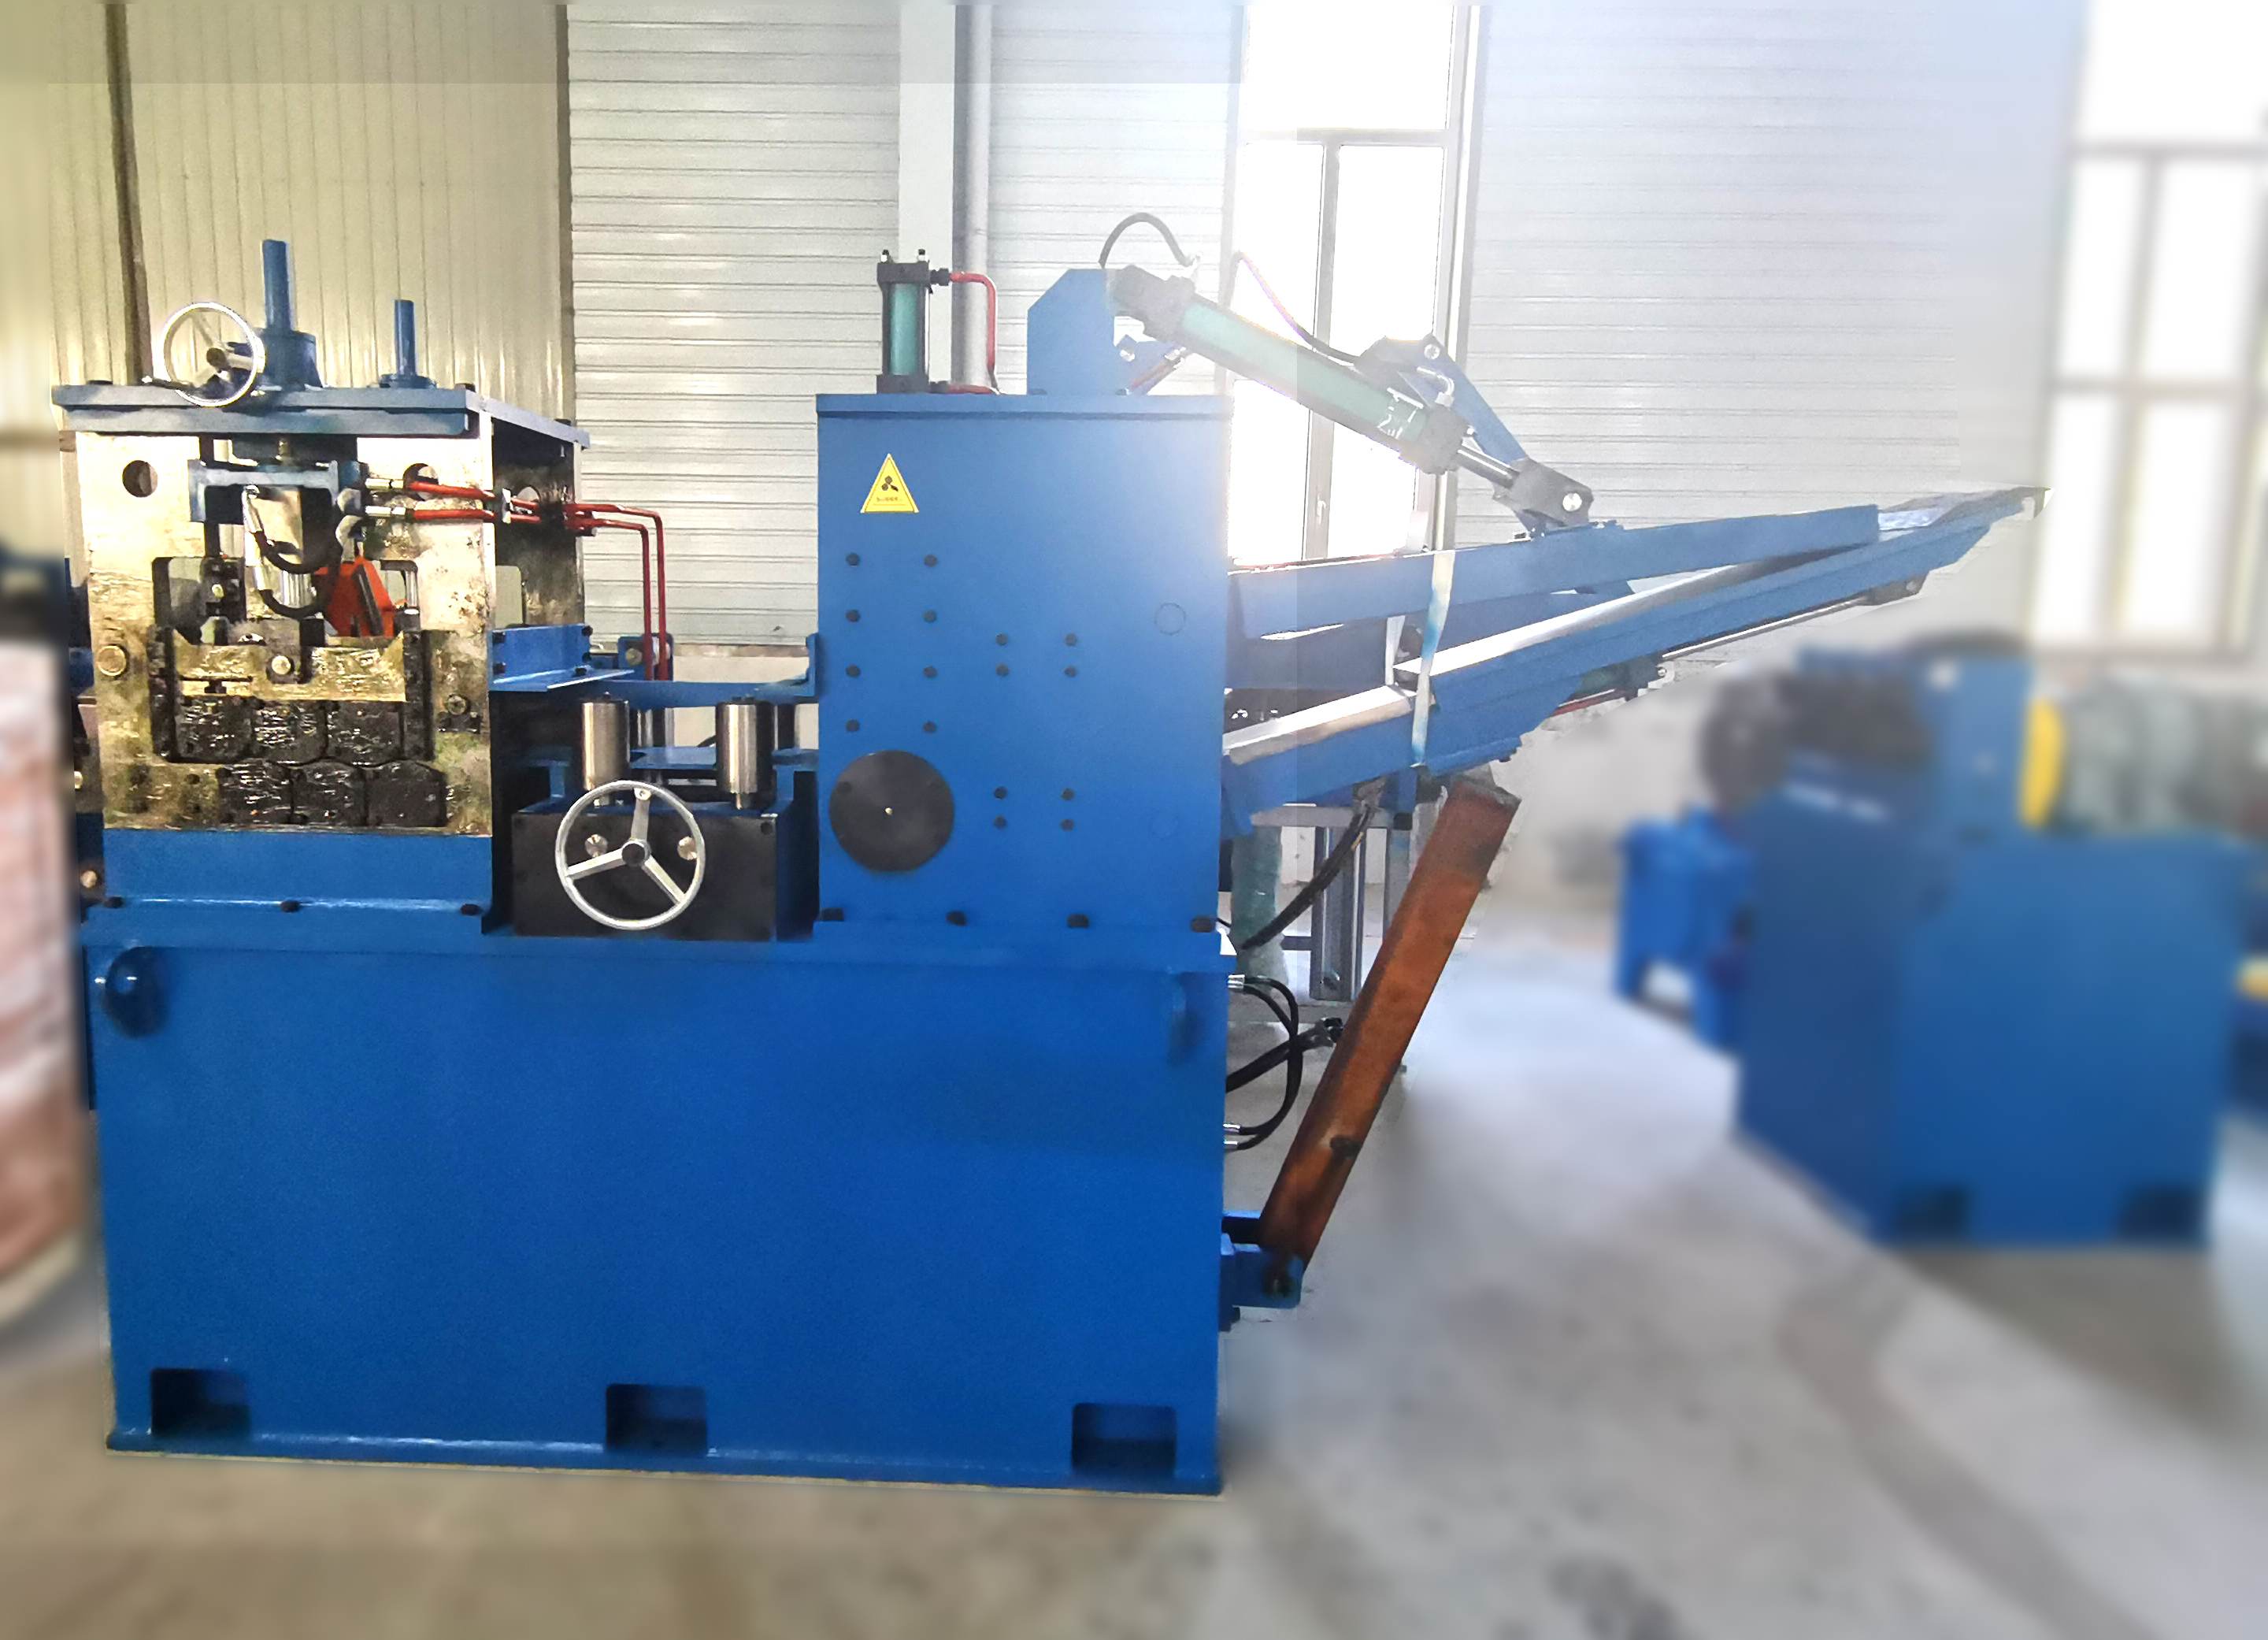
Étude de cas : SANSO Soudeuse HF à État Solide dans un Moulin à Tuyaux de Grand Diamètre
Un producteur de tuyaux nord-américain spécialisé dans les tuyaux de ligne de 24” à 48” de diamètre extérieur a modernisé une soudeuse à bout à éclat vieillissante pour une SANSO soudeuse HF à état solide Soudeuse à Bout. Le moulin traite des grades API 5L allant de X42 à X80, avec des épaisseurs variant de 6,4 mm à 19 mm. Sur une période de six mois, le nouveau système a enregistré une réduction de 72 % des échecs de soudure à bout (passant d'une moyenne de 4,2 % à 1,2 %) et une diminution de 30 % du temps de changement en raison de la sélection automatisée des recettes. La zone affectée par la chaleur plus étroite a également éliminé une étape de recuit en aval, économisant environ 180 000 $ par an en coûts énergétiques. Le système NDT ultrasonique intégré a fourni une traçabilité complète pour chaque soudure, satisfaisant aux exigences strictes d'assurance qualité du moulin.
Questions Fréquemment Posées (FAQ) sur les Soudeuses à Bout
Q1 : Quelle est la fonction principale d'une soudeuse à
bout dans un moulin à tuyaux ?
A1 : La soudeuse à bout relie la
queue d'une bobine d'acier à la tête de la bobine suivante, créant une bande
continue qui alimente le moulin de formation de tuyaux. Cela élimine la
nécessité d'arrêter la ligne pour chaque changement de bobine, maximisant la
productivité.
Q2 : Comment la technologie HF à état solide
améliore-t-elle les résultats de soudure à bout par rapport aux méthodes
traditionnelles ?
A2 : La soudure HF à état solide délivre une
énergie concentrée directement sur les bords de la bande, produisant une
zone affectée par la chaleur beaucoup plus étroite (souvent <2 mm) et une
structure de grain plus fine. Cela se traduit par des soudures plus
robustes, plus ductiles avec une dureté inférieure, et réduit généralement le
cycle de soudage global de 30 à 40 %.
Q3 : Quels types de
matériaux une soudeuse à bout moderne peut-elle traiter ?
A3 : Les
soudeuses à bout avancées sont conçues pour une large gamme de matériaux
ferreux et non ferreux, y compris l'acier au carbone, l'acier inoxydable
(austénitique, ferritique, duplex) et les grades à haute résistance et faible
alliage (HSLA) tels que API X42 à X80. Avec des réglages de paramètres
appropriés, elles peuvent également traiter des alliages d'aluminium et de
titanium.
Q4 : À quelle fréquence les matrices de
serrage ou les électrodes doivent-elles être remplacées ?
A4 : La
durée de vie dépend du nombre de soudures et des matériaux traités. En
général, les électrodes en alliage de cuivre peuvent durer de 5 000 à
10 000 soudures avec un refroidissement et un entretien appropriés. Les
mâchoires de serrage avec inserts en carbure peuvent dépasser 15 000 soudures
avant de nécessiter une remise à neuf. Des intervalles d'inspection réguliers
(tous les 500 à 1 000 soudures) sont recommandés.
Q5 : Un moulin à
tuyaux existant peut-il être modernisé avec une soudeuse à bout à état solide
moderne ?
A5 : Oui. La plupart des soudeuses à bout modernes, y
compris celles de SANSO, sont conçues comme des unités modulaires qui peuvent
être intégrées dans des lignes existantes. La modernisation implique généralement
d'adapter le contrôle de la boucle d'entrée, de mettre à jour l'interface PLC,
et d'installer les refroidissements et alimentations électriques nécessaires.
De nombreux moulins obtiennent un retour sur investissement positif dans les 12
à 18 mois suivant la modernisation.
Q6 : Quelles sont les
caractéristiques de sécurité standard sur les soudeuses à bout d'aujourd'hui ?
A6 : Les soudeuses à bout modernes incluent des rideaux
lumineux qui arrêtent le fonctionnement si la zone de sécurité est violée, des
zones de soudage fermées avec extraction de fumée, des circuits d'arrêt
d'urgence, et une protection contre les surcharges thermiques sur tous les
composants électriques. Certains systèmes intègrent également des diagnostics
à distance pour minimiser la nécessité pour le personnel de s'approcher de la
machine pendant son fonctionnement.
Conclusion : Tendances futures dans la technologie de soudage des extrémités
Le soudeur d'extrémité évolue d'une simple station de jonction en un hub de qualité entièrement connecté. Avec l'Industrie 4.0, nous voyons l'intégration de l'intelligence artificielle pour l'optimisation adaptative des paramètres, des jumeaux numériques qui simulent le soudage avant exécution, et des capteurs avancés qui surveillent la microstructure en temps réel. Alors que les laminoirs à tubes poussent vers des vitesses plus élevées et des parois plus fines, la fiabilité du Soudeur d'Extrémité devient encore plus critique. S'associer à un fabricant expérimenté comme SANSO garantit l'accès à une technologie HF à état solide de pointe, un soutien complet et une feuille de route pour l'amélioration continue—transformant le soudeur d'extrémité d'un goulot d'étranglement potentiel en un avantage concurrentiel.