
Accueil > Blogs > Le rôle crucial d'un soudeur d'extrémité dans la fabrication moderne de tubes et tuyaux
Le rôle crucial d'un soudeur d'extrémité dans la fabrication moderne de tubes et tuyaux
2026-07-11
Dans les lignes de production de tubes et de tuyaux en continu, le processus de jonction des extrémités de bande détermine directement l'efficacité globale de l'équipement (OEE) et la qualité du produit final. Un Soudeur d'Extrémité n'est pas simplement un dispositif de soutien—c'est la porte d'entrée vers une opération de laminoir ininterrompue. Pour les responsables d'usine et les directeurs techniques, le choix de l'architecture de soudage des extrémités appropriée influence les taux de déchets, la cohérence des soudures et la stabilité de la formation en aval. Cet article fournit un examen technique approfondi des systèmes modernes de soudeurs d'extrémité, de leur intégration avec les étapes de soudage à haute fréquence à état solide, et des solutions concrètes pour les défis courants de l'industrie.
1. Définir le Soudeur d'Extrémité dans les Usines de Tubes à Haut Volume
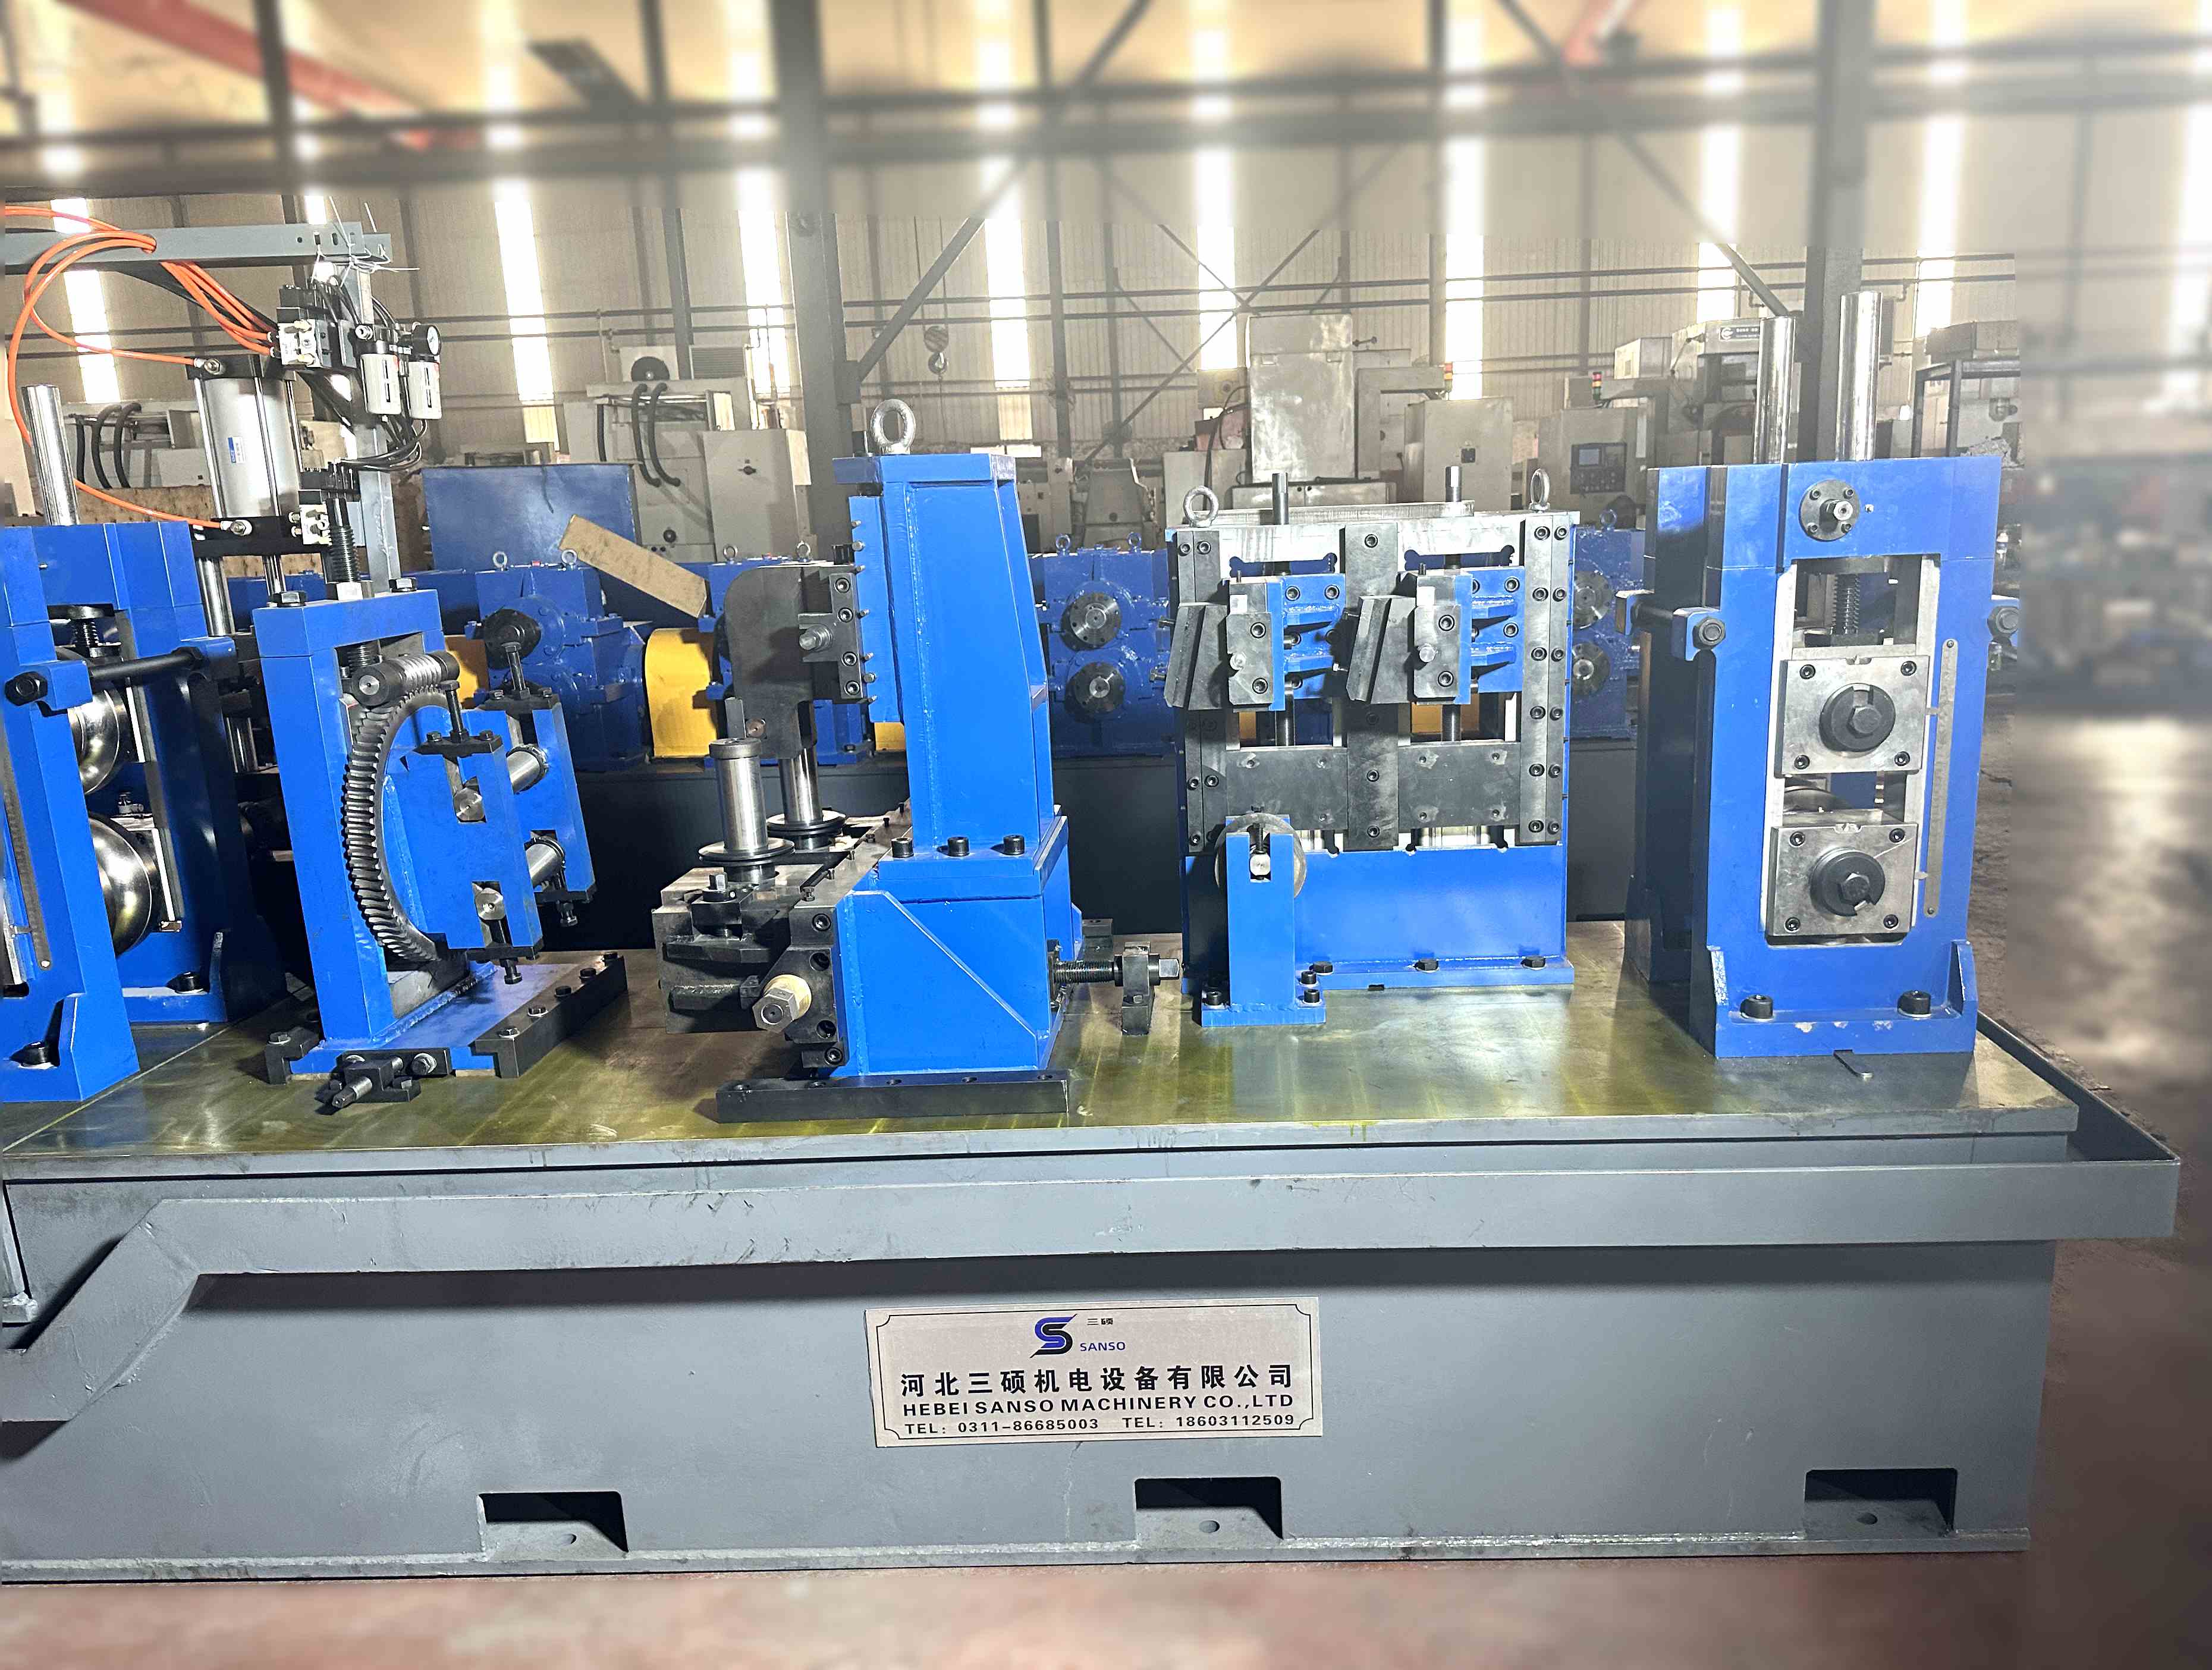
Un Soudeur d'Extrémité (également appelé soudeur d'extrémité de bande ou soudeur à bout cumulatif) est une station automatisée spécialisée positionnée avant la section de formation d'une usine de tubes. Sa fonction principale est de joindre l'extrémité arrière d'une bobine épuisée à l'extrémité avant d'une nouvelle bobine, créant un approvisionnement continu en bande. Ce processus empêche les arrêts de l'usine lors des changements de bobine, ce qui est crucial pour maintenir les vitesses de ligne et la stabilité thermique dans l'étape en aval du soudeur HF à état solide. Contrairement aux opérations de formage à rouleaux ou de passage de nervures, le soudeur d'extrémité fonctionne sous des paramètres stricts : alignement précis des bords, déformation contrôlée et zone affectée par la chaleur (HAZ) minimisée pour éviter les points durs qui pourraient endommager les rouleaux de formation.
Dans de nombreuses lignes modernes, la même plateforme de Soudeur d'Extrémité peut traiter des matériaux d'une épaisseur de 0,8 mm à 12 mm, y compris l'acier à faible teneur en carbone, les grades API 5L et les aciers inoxydables austénitiques. L'évolution des soudeurs à bout flash manuels vers des soudeurs d'extrémité entièrement servo-électriques ou hydrauliques a réduit les temps de cycle de plus de 90 secondes à moins de 25 secondes pour des largeurs de bande standard, impactant directement le débit pour les fabricants de tuyaux.
2. Technologies de Base : Du Serrage à la Conditionnement Post-Soudure
Un soudeur d'extrémité robuste intègre plusieurs sous-systèmes qui doivent fonctionner de manière synchrone. Ceux-ci incluent :
Coupe de précision et préparation des bords : Des cisailles à deux lames retirent les extrémités irrégulières des bobines, produisant des bords parfaitement perpendiculaires. Certains designs intègrent des têtes de fraisage pour éliminer les bavures, ce qui améliore la distribution du courant pendant le soudage à l'arc flash.
Systèmes de serrage et d'alignement : Des pinces hydrauliques indépendantes avec des butées contrôlées par servo garantissent un écart nul. Les capteurs d'alignement atteignent généralement une précision de ±0,1 mm sur la largeur de la bande.
Technologie de tête de soudage : La plupart des soudeurs d'extrémité haute performance emploient un principe de soudage à bout flash, où l'arc contrôlé et la force de déformation créent une soudure forgée sans métal d'apport. Alternativement, des soudeurs d'extrémité à induction HF à état solide sont utilisés pour certaines applications à paroi mince.
Découpe et recuit post-soudure : Une unité de scarification intégrée retire les flashes internes et externes, tandis que le recuit par induction localisé restaure la ductilité à la ligne de soudure, empêchant la fracture lors du pliage à travers la section de formation.
Les principaux fournisseurs d'équipements comme SANSO ont développé des configurations de soudeurs de bout qui communiquent directement avec le PLC principal du laminoir, permettant des ajustements automatiques des paramètres de soudage en fonction des données de bobine entrantes (épaisseur, grade, largeur). Ce contrôle en boucle fermée réduit l'intervention des opérateurs et élimine la variabilité entre les équipes.
3. Points de douleur de l'industrie et solutions axées sur les processus
Malgré les avancées en automatisation, les fabricants de tubes sont confrontés à des problèmes récurrents avec le soudage de bout. Voici quatre points de douleur critiques et des contre-mesures d'ingénierie spécifiques.
3.1 Rupture de soudure lors de l'accumulation ou de la formation de bande
Les défaillances de soudure se produisent généralement soit au niveau de la jonction de déformation, soit le long de la ZAT, souvent en raison d'une force de déformation insuffisante ou d'une entrée de chaleur excessive. Une analyse des causes profondes révèle fréquemment des paramètres de soudage mal assortis pour l'équivalent en carbone (CE) du matériau. Solution : Mettre en œuvre des cycles de soudage adaptatifs où le Soudage de Bout utilise la surveillance de résistance en temps réel pour réguler le temps de flash et la distance de déformation. Pour les aciers à haute résistance, une étape de préchauffage combinée à un revenu post-soudage par des bobines d'induction (intégrées dans la même station) réduit la variation de dureté à moins de 20 HV.
3.2 Désalignement des bords entraînant des problèmes de suivi de bande
Un décalage latéral de 0,2 mm au niveau de la soudure se propage dans la section de formage à rouleaux, provoquant une pression inégale sur un bord et un potentiel effondrement du tuyau. Solution : Un système de centrage à double servo avec détection de bord au laser, associé à des matrices de serrage larges (≥200 mm de longueur de contact). Ce design garantit que la ligne centrale de la soudure correspond à la ligne de passage théorique du laminoir. SANSO’s les cadres de soudeurs de bout incluent un ajustement de décalage latéral indépendant avec des affichages numériques, vérifiables via un indicateur à cadran avant chaque cycle de soudure.
3.3 Temps d'arrêt excessif pour les changements de paramètres de soudure
Lors du passage entre les grades de bobine (par exemple, de St52 à 304 inox), les opérateurs s'appuient souvent sur des tableaux imprimés, ce qui entraîne des soudures d'essai et des chutes. Solution : Stockage de paramètres basé sur des recettes avec identification de bobine par code-barres ou RFID. Les soudeurs de bout modernes stockent jusqu'à 500 programmes de soudure couvrant le type de matériau, l'épaisseur et la vitesse du laminoir. Combiné à un bus de données haute vitesse, le Soudage de Bout peut automatiquement récupérer les bons paramètres du MES (Système d'exécution de la fabrication) en moins de deux secondes.
3.4 Dommages par flash et bavures aux rouleaux de formage
Le flash externe résiduel qui n'est pas entièrement ébarbé agit comme un abrasif, usant rapidement les anneaux de rouleau en carbure de tungstène. Solution : Installer un outil d'ébarbage entraîné par servo avec retour de force qui suit le contour de la soudure après déformation. Pour des lignes de productivité plus élevées, un processus en deux étapes : ébarbage grossier pendant que la soudure est encore chaude, suivi d'un passage de finition avec un insert de rayon qui correspond à la géométrie du bord de la bande.
4. Intégration avec le soudage HF à semi-conducteurs pour la qualité des joints
Après que le joint final passe par l'accumulateur et entre dans la section de formation, le joint final du tube est créé par un soudeur haute fréquence à semi-conducteurs séparé. Cependant, l'état du joint final influence directement la performance de ce soudeur HF. Les points durs ou le flash excessif peuvent perturber l'adaptation d'impédance et provoquer des arcs. Par conséquent, les principaux fabricants conçoivent le soudeur final et le soudeur à induction haute fréquence comme un système unifié. SANSO les usines de tubes associent souvent un soudeur final automatique à une source de puissance HF à semi-conducteurs (allant de 200 kW à 1200 kW) qui partage la même interface homme-machine (IHM). Les opérateurs peuvent surveiller les deux zones de soudage depuis une seule console, et le système signale toute géométrie anormale du joint final avant qu'elle n'atteigne la bobine HF. Cette intégration réduit les taux de rejet attribuables aux défauts de joints finaux de plus de 60 % dans les applications documentées sur le terrain (dossiers de performance internes).
Pour les usines produisant des tubes de canalisation ou des tubes de chaudière, des stations de tests non destructifs (NDT) immédiatement après le soudeur HF détectent toute anomalie. Lorsqu'un joint final approche, le système NDT ajuste temporairement son seuil de rejet pour éviter les faux appels, à condition que le soudeur final produise une géométrie cohérente. Sans un soudeur final à haute répétabilité, l'usine doit soit ralentir, soit risquer des rejets erronés de milliers de mètres de bon tube.
5. Meilleures pratiques opérationnelles pour maximiser le temps de fonctionnement du soudeur final
Pour atteindre un temps moyen entre pannes (MTBF) dépassant 1 500 heures de fonctionnement, les protocoles de maintenance et opérationnels doivent être strictement suivis. Les pratiques clés incluent :
Habillage quotidien des électrodes : Les électrodes de soudage à flash (alliage de cuivre) doivent être habillées tous les 50 à 80 soudures pour maintenir une densité de courant constante. Utilisez un outil de forme qui reproduit le contour de la bande.
Vérification de l'alignement des cylindres de déformation : Tous les 500 soudures, vérifiez que les cylindres de déformation appliquent une force symétrique à l'aide de cellules de charge. Une asymétrie supérieure à 5 % entraîne des moments de flexion sur le joint de soudure.
Surveillance du système de refroidissement : Les soudeurs à flash génèrent une chaleur considérable au niveau des contacts de serrage. Assurez-vous que les débits d'eau déionisée restent supérieurs à 15 L/min pour chaque électrode. Installez des interrupteurs de débit interverrouillés avec le circuit de démarrage de la soudure.
Calibration annuelle des instruments de surveillance de la soudure : Les capteurs de déplacement et les transducteurs de force qui contrôlent les cycles de soudure dérivent avec le temps. La calibration doit être traçable aux normes internationales (ISO 17025).
SANSO fournit des ingénieurs de service certifiés pour des audits annuels de performance du soudeur final, y compris des tests de microdureté de la section transversale de la soudure et une vérification de la réponse dynamique des axes de scarification servo.
6. Exigences spécifiques aux applications pour les soudeurs finaux
Différentes catégories de produits tubulaires imposent des exigences distinctes sur la conception des soudeurs finaux. Voici une comparaison basée sur les segments industriels.
Pétrole et gaz (lignes API) : Nécessite que les joints finaux passent des tests de flexion guidée et une inspection radiographique. Doit accueillir une épaisseur de paroi allant jusqu'à 16 mm et des grades à haute résistance (X70). Le contrôle du courant de soudage avec une précision de ±1 % est obligatoire.
Tubes structurels et mécaniques : Se concentrer sur la qualité de surface pour éviter les défauts de marquage. Les soudeurs finaux doivent avoir des matrices de serrage polies et une lame de scarification avec une géométrie de rupture de copeaux.
Tubes de précision automobile : Murs très fins (0,8–2,0 mm). Les soudeurs à l'extrémité doivent utiliser des systèmes de déformation à faible inertie pour éviter le flambage. Un soudeur à induction à l'état solide est parfois préféré au soudage par flash pour minimiser la déformation thermique.
Tubes en acier inoxydable (hygiénique/chimique) : Nécessite une protection par gaz inerte pendant le cycle de soudage et un décapage post-soudage de la zone de déformation. La conception du soudeur à l'extrémité doit incorporer des canaux de purge de gaz dans les matrices de serrage.
7. Tendances futures : Soudage à l'extrémité intelligent et jumeaux numériques
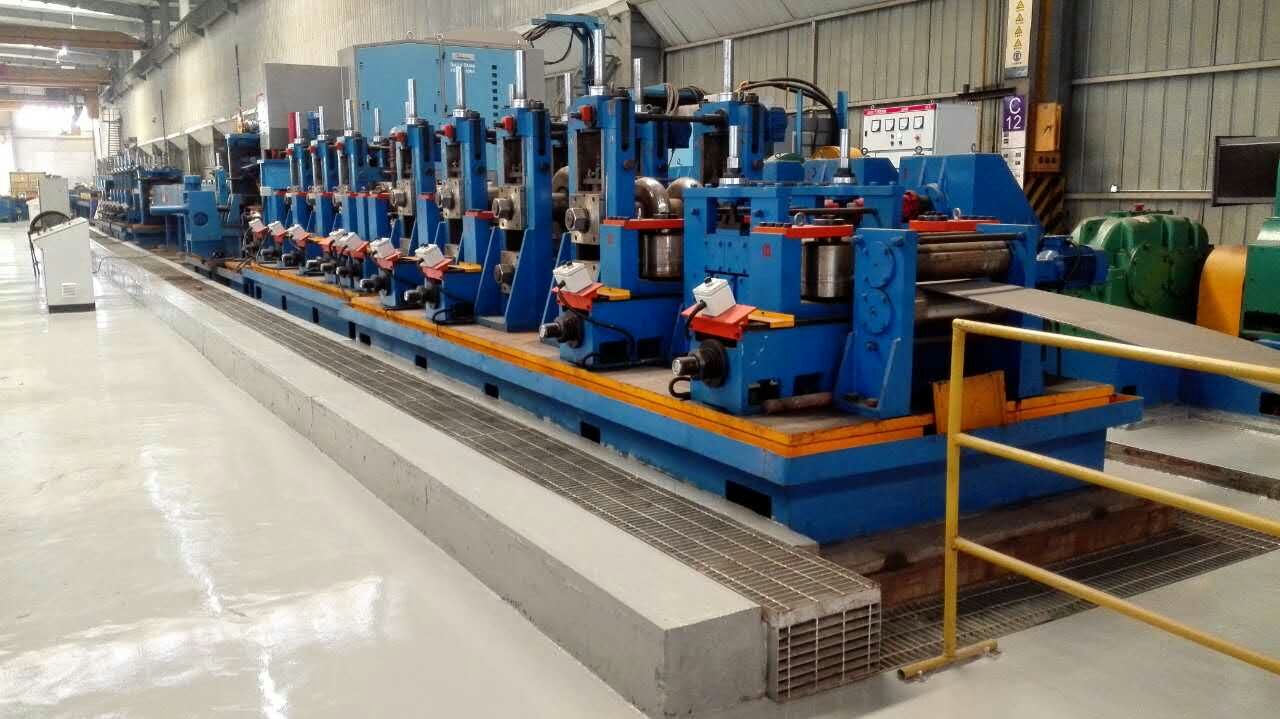
Les mises en œuvre de l'industrie 4.0 transforment les soudeurs à l'extrémité de stations autonomes en nœuds générateurs de données. En utilisant l'informatique en périphérie, les systèmes modernes prédisent l'usure des électrodes en fonction de l'énergie de soudage (kWh par soudage) et planifient automatiquement la maintenance. De plus, un jumeau numérique du processus de soudage à l'extrémité—simulant la densité de courant, la dissipation de chaleur et la dynamique de déformation—permet aux ingénieurs de préqualifier les paramètres de soudage pour de nouvelles catégories de matériaux sans essais physiques. L'équipe d'ingénierie de SANSO a récemment intégré un tel environnement de simulation avec leur logiciel de contrôle de soudeur à l'extrémité, réduisant le temps de mise en service sur site de 40 % pour des laminoirs de tubes multi-matériaux complexes.
Questions Fréquemment Posées (FAQ) sur les Systèmes de Soudeurs à l'Extrémité
Q1 : Un soudeur à l'extrémité peut-il traiter à la fois des bobines en acier au carbone et en acier inoxydable sans changer de pièces mécaniques ?
A1 : Oui, les soudeurs à l'extrémité modernes avec force de serrage réglable (de 200 kN à 1200 kN) et cycles de soudage programmables peuvent passer d'un matériau à l'autre. Cependant, vous devez changer les inserts d'électrode et éventuellement les lames de déformation pour correspondre à la conductivité électrique et à la résistance du matériau. SANSO propose des cassettes d'électrodes à changement rapide qui réduisent le temps de changement à moins de 10 minutes.
Q2 : Comment un soudeur à l'extrémité affecte-t-il la qualité du cordon de soudure du tube final lorsqu'il utilise un soudeur HF à l'état solide ?
A2 : La soudure à l'extrémité elle-même ne fait pas partie du cordon de soudure du tube fini (elle est ensuite découpée). Cependant, une soudure à l'extrémité mal réalisée peut provoquer des fluctuations dans la tension et la géométrie de la bande, entraînant des écarts dans le soudeur HF. Un soudeur à l'extrémité de haute qualité garantit que la bande passe à travers la bobine HF avec une condition de bord cohérente, maintenant ainsi l'intégrité du cordon.
Q3 : Quelle est la durée de vie typique des matrices de serrage et des électrodes dans un soudeur à l'extrémité ?
A3 : Avec un refroidissement approprié et un habillage régulier, les électrodes en alliage de cuivre durent entre 6 000 et 10 000 soudures. Les matrices de serrage (acier avec inserts en carbure) peuvent dépasser 50 000 soudures. Les systèmes de surveillance de l'usure en temps réel peuvent alerter les opérateurs lorsque la face de l'électrode a usé plus de 1,5 mm.
Q4 : Une station de préchauffage est-elle nécessaire avant le soudeur à l'extrémité pour des bandes de forte épaisseur ?
A4 : Pour des épaisseurs supérieures à 12 mm (grades API), le préchauffage à 200–300°C réduit le courant de flash requis et prévient les fissures. Certains modèles de soudeurs à l'extrémité intègrent des zones de préchauffage par induction avant les matrices de serrage. Vérifiez toujours la spécification de l'équipement spécifique pour les limites d'épaisseur sans préchauffage.
Q5 : Comment pouvons-nous valider la qualité d'une soudure à l'extrémité sans tests destructifs après chaque épissure ?
A5 : Les méthodes non destructives en ligne incluent l'analyse du profil de courant de soudage (une courbe standard pour les soudures acceptables) et l'enregistrement du déplacement de déformation par rapport au temps—les anomalies indiquent des liaisons faibles. De plus, un test de grenaillage pneumatique peut être automatisé : un petit poinçon applique un impact contrôlé sur le flash de soudure ; un capteur de déplacement détecte la délamination. Ceci est non destructif et prend moins de deux secondes.
La sélection de l'architecture appropriée du soudeur de bout nécessite d'évaluer la vitesse de ligne, le mélange de matériaux et la technologie de soudage en aval. Que vous exploitiez un laminoir de tubes ERW à grande vitesse ou une ligne en acier inoxydable spécialisée, l'intégration d'un soudeur de bout fiable avec un système HF à état solide impacte directement le rendement au premier passage. Pour une consultation technique détaillée ou pour demander des spécifications de soudeur de bout personnalisées pour votre laminage de tubes, contactez l'équipe d'ingénierie SANSO dès aujourd'hui.
Envoyez votre demande maintenant — incluez votre gamme de largeur de bande, les qualités de matériaux et la vitesse cible du laminage. Nos spécialistes des applications fourniront une proposition de configuration dans les 48 heures.
Contactez SANSO pour votre projet de soudeur de bout
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
