
Startseite > Blogs > Die kritische Rolle eines Endschweißers in der modernen Rohr- und Rohrherstellung
Die kritische Rolle eines Endschweißers in der modernen Rohr- und Rohrherstellung
2026-07-11
In kontinuierlichen Rohr- und Rohrproduktionslinien bestimmt der Prozess des Verbindens der Streifenenden direkt die Gesamteffektivität der Anlagen (OEE) und die Qualität des Endprodukts. Ein Endschweißer ist nicht nur ein unterstützendes Gerät – er ist das Tor zu einem ununterbrochenen Betrieb der Walzwerke. Für Werksleiter und technische Direktoren beeinflusst die Auswahl der geeigneten Endschweißarchitektur die Ausschussraten, die Konsistenz der Schweißnähte und die Stabilität der nachfolgenden Formgebung. Dieser Artikel bietet eine tiefgehende technische Untersuchung moderner Endschweißsysteme, deren Integration mit solid-state Hochfrequenzschweißphasen und umsetzbare Lösungen für häufige Herausforderungen der Branche.
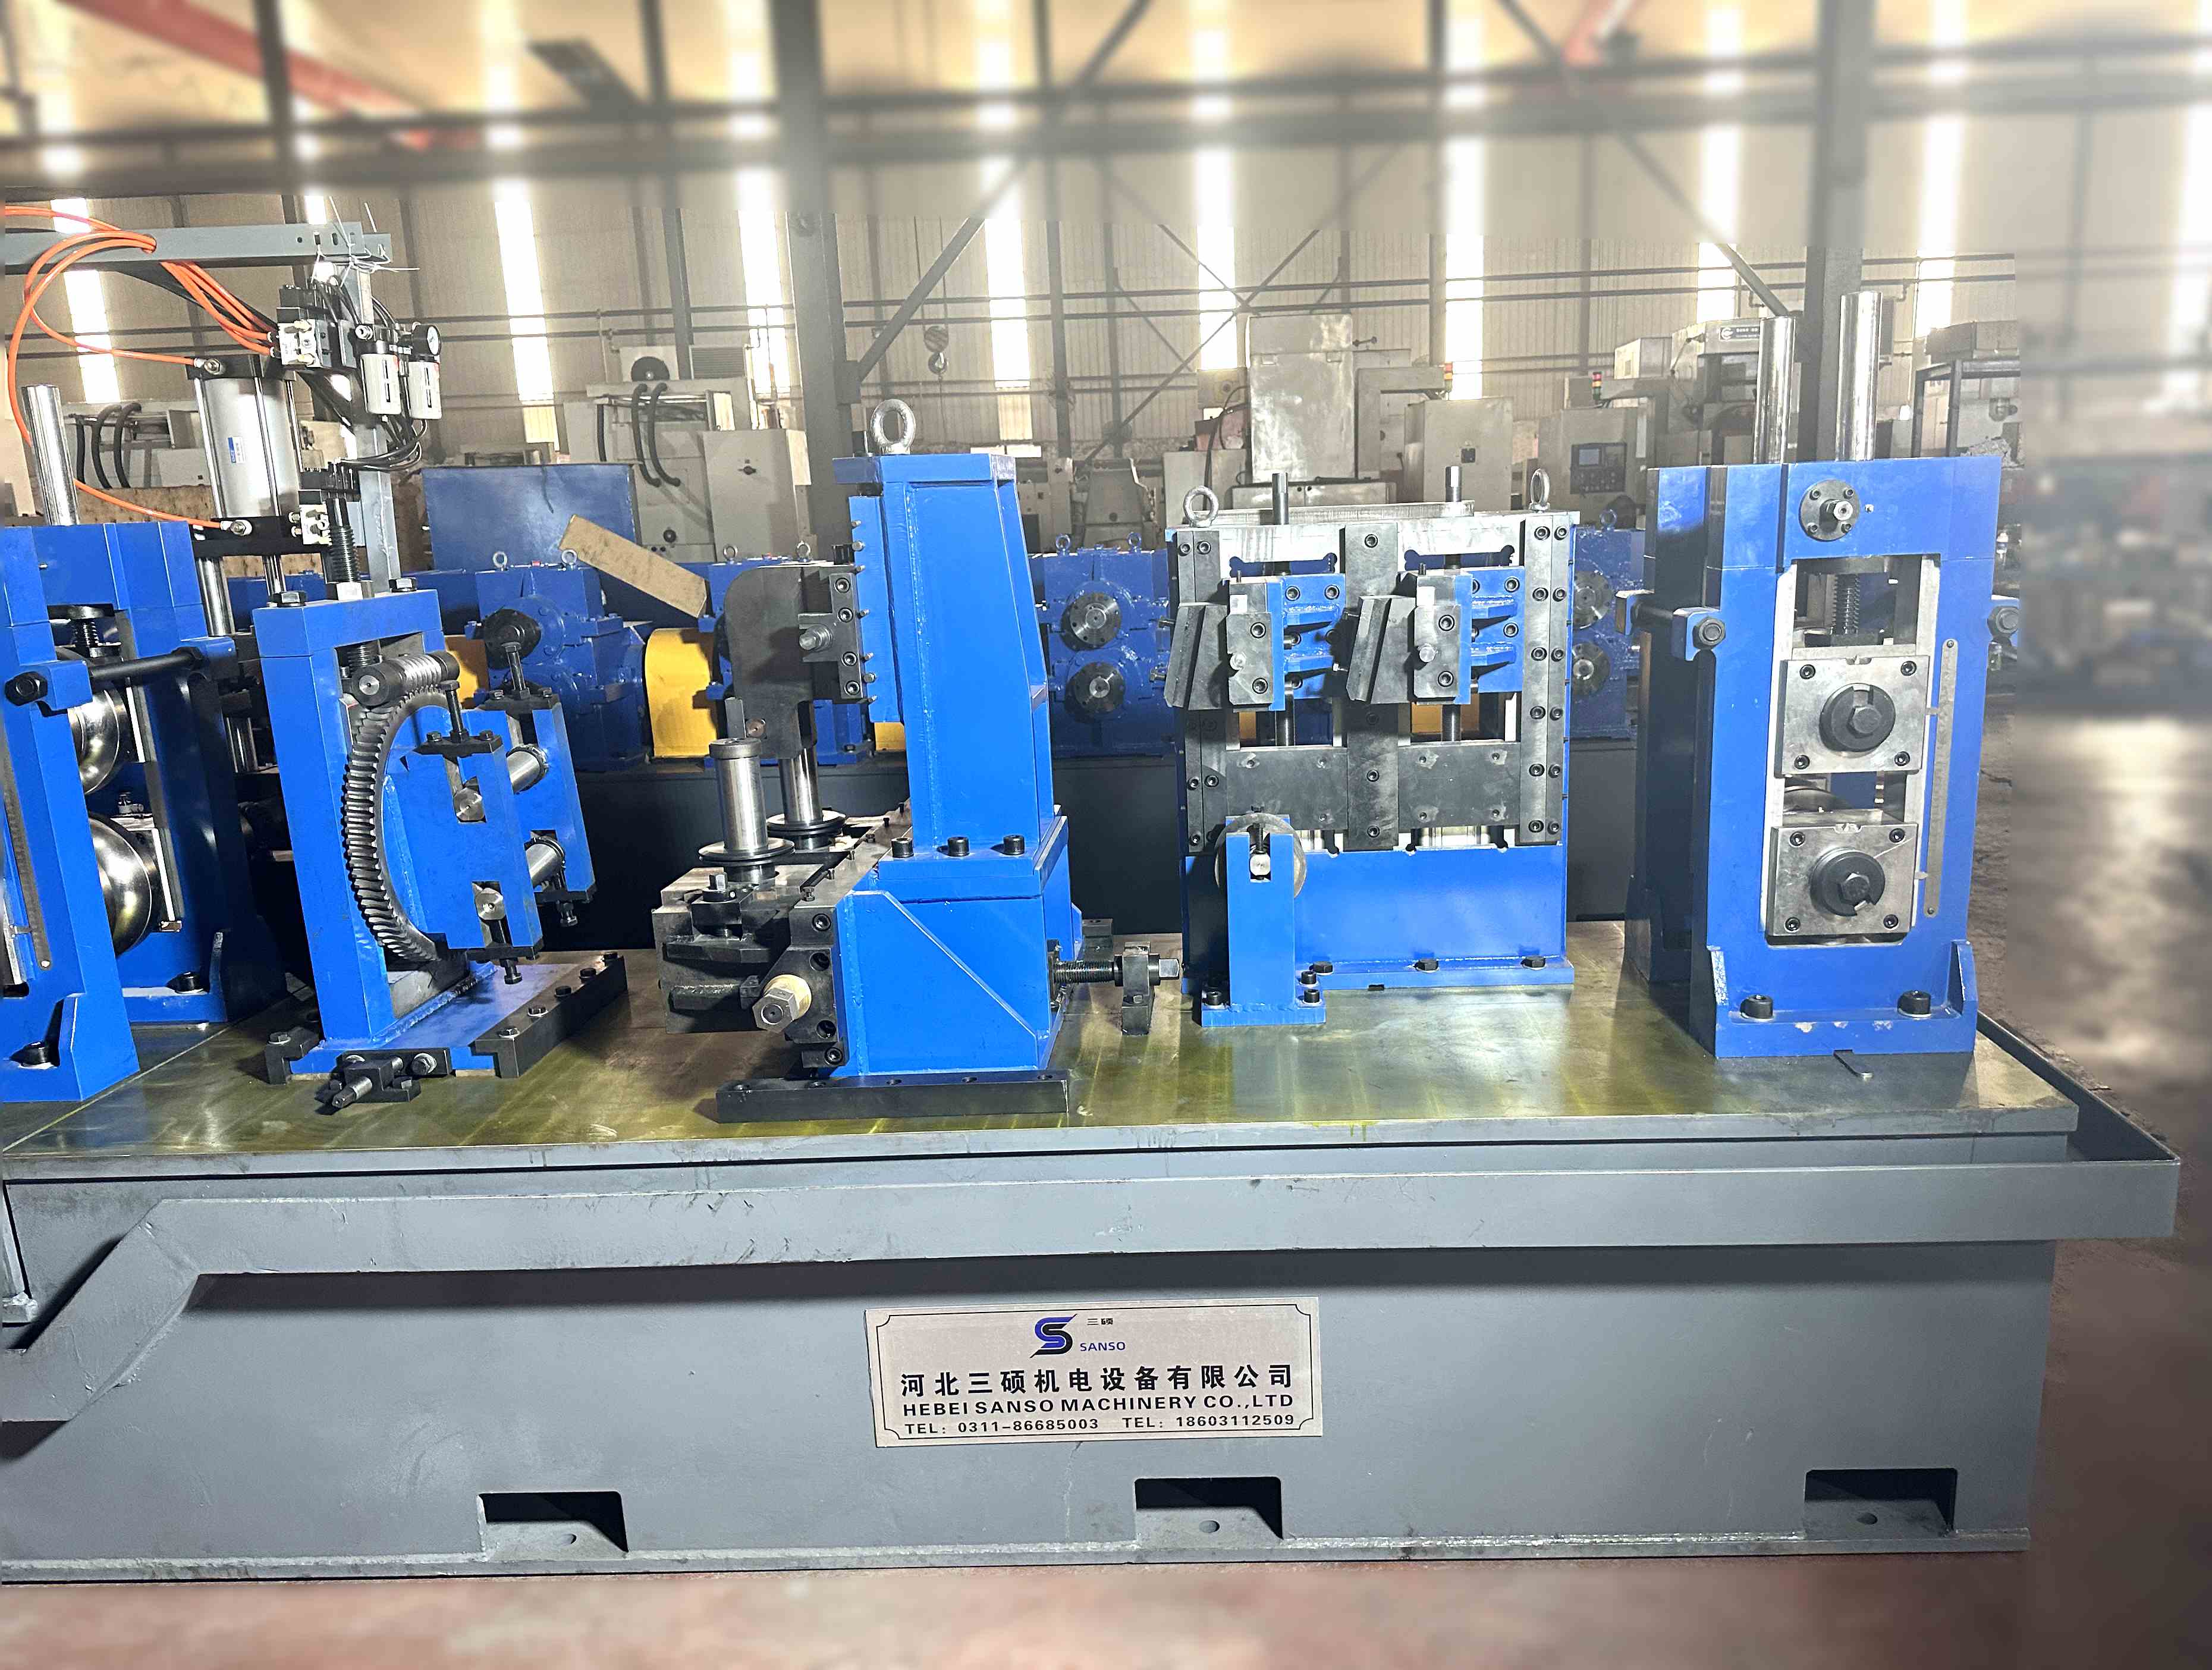
1. Definition des Endschweißers in Hochvolumen Rohrmühlen
Ein Endschweißer (auch als Streifenendenschweißer oder akkumulativer Stumpfschweißer bezeichnet) ist eine spezialisierte automatisierte Station, die vor dem Formungsbereich einer Rohrmühle positioniert ist. Seine Hauptfunktion besteht darin, das nachfolgende Ende einer erschöpften Spule mit dem führenden Ende einer neuen Spule zu verbinden und so eine kontinuierliche Streifenversorgung zu schaffen. Dieser Prozess verhindert Stillstände der Mühle während des Spulenwechsels, was entscheidend für die Aufrechterhaltung der Liniengeschwindigkeit und der thermischen Stabilität in der nachfolgenden solid-state HF-Schweiß-Phase ist. Im Gegensatz zu Rollform- oder Fin-Pass-Betrieben arbeitet der Endschweißer unter strengen Parametern: präzise Kantenanpassung, kontrolliertes Verdrängen und minimierte wärmebeeinflusste Zone (HAZ), um harte Stellen zu vermeiden, die die Formwalzen beschädigen könnten.
In vielen modernen Linien kann dieselbe Endschweiß-Plattform Materialien von 0,8 mm bis 12 mm Dicke verarbeiten, einschließlich niedriglegiertem Stahl, API 5L-Qualitäten und austenitischen rostfreien Stählen. Die Entwicklung von manuellen Flash-Stumpfschweißern zu vollständig servoelektrischen oder hydraulischen Endschweißern hat die Zykluszeiten von über 90 Sekunden auf unter 25 Sekunden für Standardstreifenbreiten reduziert, was sich direkt auf den Durchsatz für Rohrhersteller auswirkt.
2. Kerntechnologien: Von der Spannvorrichtung bis zur Nachbearbeitung des Schweißens
Ein robuster Endschweißer integriert mehrere Teilsysteme, die synchron arbeiten müssen. Dazu gehören:
Präzises Schneiden und Kantenbearbeitung: Doppelblatt-Schneidmaschinen entfernen unregelmäßige Spulenenden und erzeugen perfekt senkrechte Kanten. Einige Designs integrieren Fräsköpfe, um Grate zu beseitigen, was die Stromverteilung während des Flash-Schweißens verbessert.
Spann- und Ausrichtsysteme: Unabhängige hydraulische Spannvorrichtungen mit servo-gesteuerten Anschlägen gewährleisten eine Nullspaltabweichung. Ausrichtsensoren erreichen typischerweise eine Genauigkeit von ±0,1 mm über die Streifenbreite.
Technologie des Schweißkopfes: Die meisten Hochleistungs-Endschweißer verwenden ein Flash-Stumpfschweißprinzip, bei dem kontrollierte Lichtbögen und Verdrängungskräfte einen geschmiedeten Schweiß ohne Zusatzmetall erzeugen. Alternativ werden solid-state HF-Induktions-Endschweißer für bestimmte Anwendungen mit dünnen Wänden eingesetzt.
Nachbearbeitung des Schweißens und Anlassen: Eine integrierte Abtragseinheit entfernt interne und externe Blitze, während lokales Induktionsanlassen die Duktilität an der Schweißnaht wiederherstellt und Brüche während des Biegens durch den Formungsbereich verhindert.
Führende Geräteanbieter wie SANSO haben Endschweißkonfigurationen entwickelt, die direkt mit dem Haupt-PLC der Walzstraße kommunizieren und automatische Anpassungen der Schweißparameter basierend auf den eingehenden Coil-Daten (Dicke, Güte, Breite) ermöglichen. Diese Regelung im geschlossenen Regelkreis reduziert das Eingreifen des Bedieners und beseitigt die Variabilität über die Schichten hinweg.
3. Branchenprobleme und prozessorientierte Lösungen
Trotz Fortschritten in der Automatisierung sehen sich Rohrhersteller wiederkehrenden Problemen beim Endschweißen gegenüber. Im Folgenden sind vier kritische Schmerzpunkte und spezifische ingenieurtechnische Gegenmaßnahmen aufgeführt.
3.1 Schweißbruch während der Streifenansammlung oder -formung
Schweißfehler treten typischerweise entweder an der Aufweitung oder entlang der HAZ auf, oft aufgrund unzureichender Aufweitungskraft oder übermäßiger Wärmeeinbringung. Eine Ursachenanalyse zeigt häufig nicht übereinstimmende Schweißparameter für das Kohlenstoffäquivalent (CE) des Materials. Lösung: Implementierung adaptiver Schweißzyklen, bei denen der Endschweißer eine Echtzeitwiderstandsmessung verwendet, um die Blitzzeit und den Aufweitungsspielraum zu regulieren. Für hochfeste Stähle reduziert eine Vorwärmphase in Kombination mit einer Nachbehandlung durch Induktionsspulen (integriert in derselben Station) die Härtevariation auf weniger als 20 HV.
3.2 Kantenfehlstellung, die zu Streifenverfolgungsproblemen führt
Selbst eine laterale Abweichung von 0,2 mm beim Schweißvorgang propagiert in den Rollformungsbereich und verursacht ungleichmäßigen Druck an einer Kante und potenziellen Rohrzusammenbruch. Lösung: Ein duales Servozentrierungssystem mit Laser-Kantenvermessung, gekoppelt mit breiten Spannwerkzeugen (≥200 mm Kontaktlänge). Dieses Design stellt sicher, dass die Schweißmittelachse mit der theoretischen Durchgangslinie der Walzstraße übereinstimmt. SANSO’s Endschweißrahmen umfassen eine unabhängige seitliche Verstellmöglichkeit mit digitalen Anzeigen, die vor jedem Schweißzyklus über einen Messschieber überprüfbar sind.
3.3 Übermäßige Ausfallzeiten für den Wechsel der Schweißparameter
Beim Wechsel zwischen Coil-Güten (z.B. von St52 auf 304 Edelstahl) verlassen sich die Bediener oft auf gedruckte Tabellen, was zu Versuchsschweißungen und Ausschuss führt. Lösung: Rezeptbasierte Parameterspeicherung mit Barcode- oder RFID-Coil-Identifikation. Moderne Endschweißer speichern bis zu 500 Schweißpläne, die Materialtyp, Dicke und Walzgeschwindigkeit abdecken. In Kombination mit einem Hochgeschwindigkeitsdatenbus kann der Endschweißer die richtigen Parameter in weniger als zwei Sekunden automatisch vom MES (Manufacturing Execution System) abrufen.
3.4 Blitz- und Gratbeschädigung an Formrollen
Restliches externes Blitz, das nicht vollständig abgefräst ist, wirkt als abrasives Material und nutzt die Wolframkarbid-Rollenringe schnell ab. Lösung: Installation eines servogesteuerten Abfräswerkzeugs mit Kraftfeedback, das der Schweißkontur nach der Aufweitung folgt. Für produktivere Linien ein zweistufiger Prozess: grobes Abfräsen, während der Schweißvorgang noch heiß ist, gefolgt von einem Finishdurchgang mit einem Radius-Einsatz, der der Geometrie der Streifenkante entspricht.
4. Integration mit Solid-State HF-Schweißen für Nahtqualität
Nachdem die Endnaht durch den Akkumulator gegangen ist und in den Formungsbereich eintritt, wird die endgültige Rohrnaht von einem separaten Solid-State-Hochfrequenzschweißer erstellt. Der Zustand der Endnaht beeinflusst jedoch direkt die Leistung dieses HF-Schweißgeräts. Harte Stellen oder übermäßiger Aufblitz können die Impedanzanpassung stören und zu Lichtbogenunterbrechungen führen. Daher entwerfen führende Hersteller den Endschweißer und den Hochfrequenz-Induktionsschweißer als ein einheitliches System. SANSO Rohrmühlen kombinieren häufig einen automatischen Endschweißer mit einer Solid-State-HF-Stromquelle (im Bereich von 200 kW bis 1200 kW), die dasselbe HMI teilt. Die Bediener können beide Schweißzonen von einer einzigen Konsole aus überwachen, und das System kennzeichnet jede abnormale Endnahtgeometrie, bevor sie die HF-Spule erreicht. Diese Integration reduziert die Ausschussraten, die auf Endnahtfehler zurückzuführen sind, um über 60 % in dokumentierten Feldanwendungen (interne Leistungsaufzeichnungen).
Für Mühlen, die Rohrleitungen oder Kesselrohre produzieren, erkennen zerstörungsfreie Prüfstationen (NDT) unmittelbar nach dem HF-Schweißer Anomalien. Wenn sich eine Endnaht nähert, passt das NDT-System vorübergehend seine Ablehnungsgrenze an, um falsche Meldungen zu vermeiden – vorausgesetzt, der Endschweißer produziert eine konsistente Geometrie. Ohne einen hochwiederholbaren Endschweißer muss die Mühle entweder langsamer werden oder das Risiko falscher Ablehnungen von Tausenden von Metern gutem Rohr eingehen.
5. Betriebliche Best Practices zur Maximierung der Betriebszeit des Endschweißers
Um eine mittlere Zeit zwischen Ausfällen (MTBF) von über 1.500 Betriebsstunden zu erreichen, müssen Wartungs- und Betriebsprotokolle strikt befolgt werden. Wichtige Praktiken umfassen:
Tägliches Elektrodenabziehen: Blitzschweißelektroden (Kupferlegierung) sollten alle 50–80 Schweißungen abgezogen werden, um eine konsistente Stromdichte aufrechtzuerhalten. Verwenden Sie ein Formwerkzeug, das die Streifenform nachbildet.
Überprüfung der Ausrichtung der Aufblitzzylinder: Alle 500 Schweißungen überprüfen, ob die Aufblitzzylinder symmetrische Kräfte mit Hilfe von Kraftmesszellen anwenden. Eine Asymmetrie von mehr als 5 % führt zu Biegemomenten an der Schweißnaht.
Überwachung des Kühlsystems: Blitzschweißer erzeugen erhebliche Wärme an den Klemmkontakten. Stellen Sie sicher, dass die Durchflussraten von deionisiertem Wasser für jede Elektrode über 15 L/min bleiben. Installieren Sie Durchflussschalter, die mit dem Schweißstartkreis verriegelt sind.
Jährliche Kalibrierung der Schweißüberwachungsinstrumente: Die Wegsensoren und Kraftmessumformer, die die Schweißzyklen steuern, driftet im Laufe der Zeit. Die Kalibrierung sollte rückverfolgbar zu internationalen Standards (ISO 17025) sein.
SANSO bietet zertifizierte Servicetechniker für jährliche Leistungsprüfungen des Endschweißers an, einschließlich Mikrohärteprüfungen der Schweißquerschnitte und Verifizierung der dynamischen Reaktion der Servo-Abschälachsen.
6. Anforderungsspezifische Anforderungen für Endschweißer
Verschiedene Rohrproduktkategorien stellen unterschiedliche Anforderungen an das Design von Endschweißern. Nachfolgend finden Sie einen Vergleich basierend auf den Industriesegmenten.
Öl & Gas (API-Leitungen): Erfordert, dass Endnähte geführte Biegeprüfungen und radiografische Inspektionen bestehen. Muss Wandstärken von bis zu 16 mm und hochfeste Grade (X70) aufnehmen. Die Steuerung des Schweißstroms mit ±1 % Präzision ist obligatorisch.
Struktur- und mechanische Rohre: Fokus auf Oberflächenqualität, um Markierungsfehler zu vermeiden. Endschweißer sollten polierte Klemmwerkzeuge und eine Abschälklinge mit einer Späne brechenden Geometrie haben.
Automotive-Präzisionsrohre: Sehr dünne Wände (0,8–2,0 mm). Endschweißer müssen Niedrigträgheits-Upset-Systeme verwenden, um ein Verziehen zu verhindern. Ein Festkörper-Induktions-Endschweißer wird manchmal dem Flash Butt vorgezogen, um thermische Verformungen zu minimieren.
Edelstahlrohre (hygienisch/chemisch): Erfordert eine Inertgasabschirmung während des Schweißzyklus und eine Nachbehandlung des Schweißbereichs. Das Design des Endschweißers muss Gasdurchlaufkanäle in den Spannbacken integrieren.
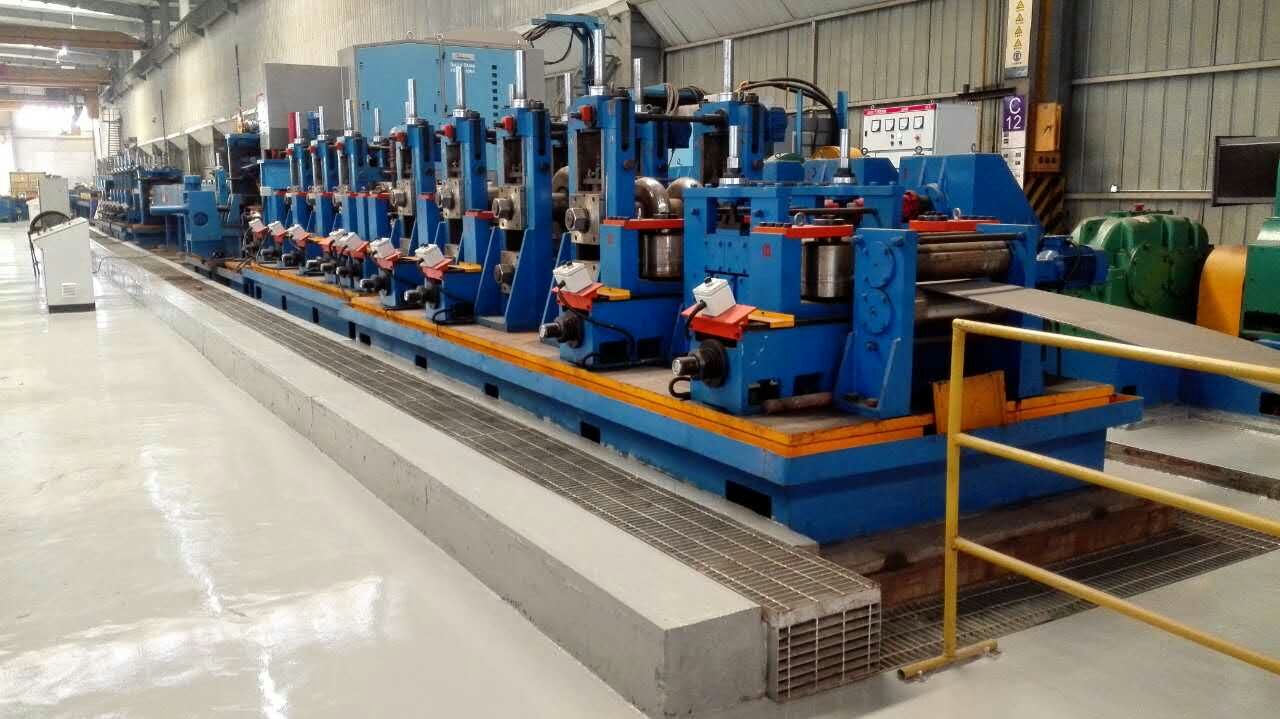
7. Zukünftige Trends: Intelligentes Endschweißen und Digitale Zwillinge
Die Implementierungen von Industrie 4.0 verwandeln Endschweißer von eigenständigen Stationen in datenproduzierende Knoten. Mit Edge-Computing prognostizieren moderne Systeme den Elektrodenverschleiß basierend auf der Schweißenergie (kWh pro Schweißung) und planen Wartungen automatisch. Darüber hinaus ermöglicht ein digitaler Zwilling des Endschweißprozesses—der die Stromdichte, Wärmeabfuhr und Upset-Dynamik simuliert—Ingenieuren, Schweißparameter für neue Materialqualitäten ohne physische Versuche vorab zu qualifizieren. Das Ingenieurteam von SANSO hat kürzlich eine solche Simulationsumgebung mit ihrer Endschweißer-Steuerungssoftware integriert, wodurch die Inbetriebnahme vor Ort um 40 % für komplexe Mehrmaterial-Rohrmühlen verkürzt wurde.
Häufig gestellte Fragen (FAQ) zu Endschweißsystemen
Q1: Kann ein Endschweißer sowohl Kohlenstoffstahl- als auch Edelstahlwicklungen
verarbeiten, ohne mechanische Teile zu wechseln?
A1: Ja, moderne Endschweißer
mit einstellbarem Klemmkraft (von 200 kN bis 1200 kN) und programmierbaren Schweißzyklen können zwischen Materialien wechseln. Sie müssen jedoch die Elektrodeneinsätze
und möglicherweise die Abtragklingen wechseln, um die elektrische Leitfähigkeit und
Festigkeit des Materials anzupassen. SANSO bietet Schnellwechsel-Elektrodenkassetten an, die die Umrüstzeit auf unter 10 Minuten reduzieren.
Q2: Wie beeinflusst ein Endschweißer die Qualität der Schweißnaht des
fertigen Rohrs, wenn ein Festkörper-HF-Schweißer verwendet wird?
A2: Der Endschweiß selbst ist nicht
Teil der fertigen Rohrnaht (er wird später herausgetrennt). Ein unsachgemäß ausgeführter Endschweiß kann jedoch zu Schwankungen in der Bandspannung und Geometrie führen, was zu
Nahtabweichungen im HF-Schweißer führt. Ein hochwertiger Endschweißer stellt sicher, dass das Band
mit konsistenter Kantenbeschaffenheit durch die HF-Spule läuft und somit die Nahtintegrität gewahrt bleibt.
Q3: Was ist die typische Lebensdauer von Klemmbacken und Elektroden in
einem Endschweißer?
A3: Bei ordnungsgemäßer Kühlung und regelmäßiger Bearbeitung halten Kupferlegierungselektroden 6.000–10.000 Schweißungen. Klemmbacken (Stahl mit Hartmetalleinsätzen) können 50.000 Schweißungen überschreiten. Echtzeit-Verschleißüberwachungssysteme können
Betriebsmitarbeiter warnen, wenn die Elektrodenfläche mehr als 1,5 mm abgetragen ist.
Q4: Ist eine Vorwärmstation vor dem Endschweißer für
dickwandige Streifen erforderlich?
A4: Bei Dicken über 12 mm (API-Qualitäten)
reduziert das Vorwärmen auf 200–300°C den erforderlichen Blitzstrom und verhindert
Rissbildung. Einige Modelle von Endschweißern integrieren vor den Klemmbacken
eingebaute Induktionsvorwärmzonen. Überprüfen Sie immer die spezifischen Gerätespezifikationen
für Dickengrenzen ohne Vorwärmung.
Q5: Wie können wir die Qualität eines Endschweißes ohne
zerstörende Prüfungen nach jedem Splice validieren?
A5: Inline-nichtzerstörende
Methoden umfassen die Analyse des Schweißstromprofils (eine Standardkurve für
akzeptable Schweißungen) und die Aufzeichnung der Upset-Verschiebung im Vergleich zur Zeit—Anomalien
weisen auf schwache Verbindungen hin. Darüber hinaus kann ein pneumatischer
Peening-Test automatisiert werden: Ein kleiner Stempel übt einen kontrollierten Schlag auf den Schweißblitz aus; ein
Verschiebungssensor erkennt Delamination. Dies ist nicht zerstörend und dauert weniger als zwei
Sekunden.
Die Auswahl der geeigneten Endschweißarchitektur erfordert die Bewertung der Liniengeschwindigkeit, des Materialmixes und der nachgelagerten Schweißtechnologie. Ob Sie eine Hochgeschwindigkeits-ERW-Rohrmühle oder eine Speziallinie aus Edelstahl betreiben, die Integration eines zuverlässigen Endschweißers mit einem Festkörper-HF-System hat direkte Auswirkungen auf die Erstpassausbeute. Für eine detaillierte technische Beratung oder um maßgeschneiderte Endschweißerspezifikationen für Ihre Rohrmühle anzufordern, kontaktieren Sie noch heute das SANSO-Engineering-Team.
Senden your inquiry now — include your strip width range, material grades, and target mill speed. Unsere Anwendungsspezialisten werden Ihnen innerhalb von 48 Stunden einen Konfigurationsvorschlag unterbreiten.
Kontakt aufnehmen with SANSO for your End Welder project
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
