
Accueil > Blogs > Technologie de laminage de tubes : formage et dimensionnement de précision pour tuyaux soudés HF
Technologie de laminage de tubes : formage et dimensionnement de précision pour tuyaux soudés HF
2026-07-11
Dans la fabrication moderne de tubes soudés, le laminoir à tubes sert d'actif de production central qui convertit les bandes d'acier plates en produits tubulaires de précision. Contrairement aux processus d'extrusion ou sans soudure, le formage à rouleaux à travers des stands progressifs applique des forces de flexion incrémentales pour obtenir le profil circulaire ou personnalisé souhaité. Cet article dissèque les principes d'ingénierie, les points de défaillance courants, les méthodologies de contrôle des processus et les solutions avancées pour les laminoirs à tubes à grande vitesse, en mettant l'accent sur des données pratiques et des considérations métallurgiques.
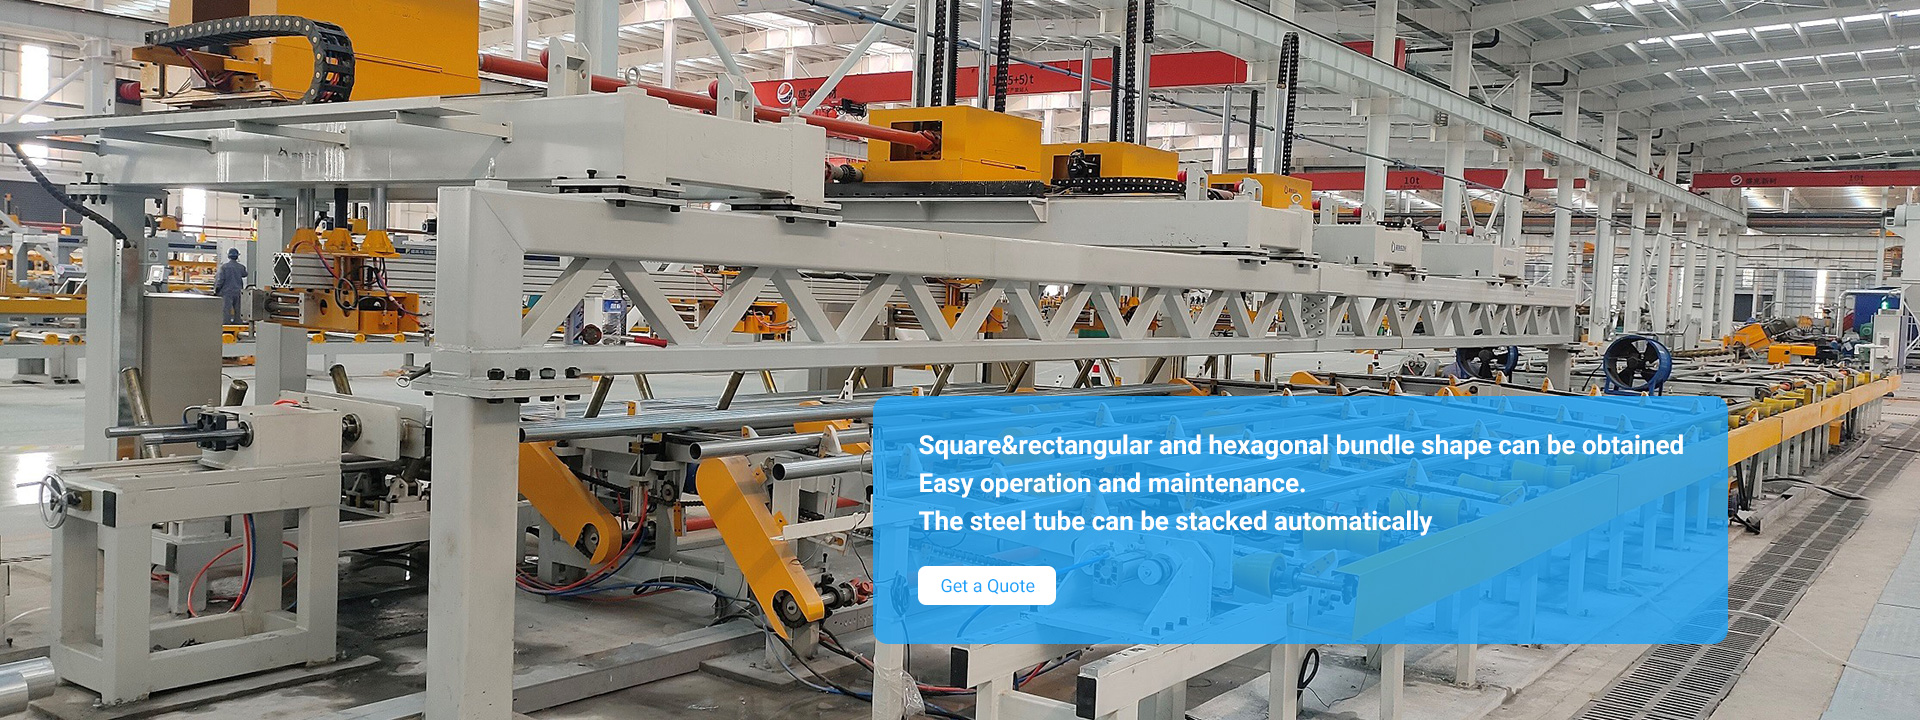
1. Architecture de base d'un laminoir à tubes moderne
Une ligne de production de tubes haute performance intègre plusieurs zones interdépendantes. La disposition du laminoir à tubes comprend généralement :
Déroulage et préparation de la bande : Dérouleurs hydrauliques avec découpe des bords et accumulateur de bande.
Guidage et nivellement à l'entrée : Niveleurs à rouleaux pour éliminer les contraintes résiduelles et le gauchissement.
Section de déformation : 4 à 8 stands de rouleaux horizontaux avec rouleaux inactifs verticaux pour initier la flexion des bords.
Section de formation / regroupement : Stands à pas plus fin où la couture ouverte approche d'une forme circulaire.
Passage de finition et boîte de soudage : Rouleaux de compression qui ferment les bords pour la soudure par induction haute fréquence ou par contact.
Dimensionnement et redressement : 4 à 6 stands pour atteindre le diamètre extérieur final, la circularité et le soulagement des contraintes résiduelles.
Chaque stand utilise des géométries spécifiques d'outillage de rouleaux (motif floral) calculées par analyse par éléments finis pour éviter les vagues de bord ou le flambage central. Le matériau des rouleaux — généralement de l'acier à outils D2, des surfaces plaquées au chrome ou du carbure de tungstène pour des applications à forte usure — influence directement les intervalles de maintenance et la qualité de surface du produit.
2. Paramètres de performance clés et fenêtres de processus
Les opérateurs d'un laminoir à tubes doivent contrôler plusieurs variables interdépendantes pour atteindre une intégrité de soudure cohérente et des tolérances dimensionnelles (ASTM A500 ou API 5L). Les paramètres critiques incluent :
Tolérance de largeur de bande : ±0,5 mm pour un alignement des bords répétable avant le soudage.
Calibration de l'écart des rouleaux : Systèmes de vissage en boucle fermée avec retour de position (résolution ≤0,01 mm).
Angle V de soudage : 3° à 7° pour l'induction haute fréquence, influençant la concentration de chaleur.
Vitesse de déplacement de la bande : Varie de 30 m/min pour les tuyaux à paroi épaisse à 180 m/min pour les tubes structurels légers.
Réduction du passage de dimensionnement : 0,3 % à 0,8 % de réduction du diamètre extérieur pour éliminer le retour élastique et les effets de polygone.
La surveillance en temps réel de la charge du laminoir, du courant du moteur et de la température de la bande (pyromètres après le soudage) permet des ajustements en boucle fermée. Les lignes modernes intègrent le suivi automatique de l'épaisseur de paroi via des capteurs ultrasoniques placés après la section de dimensionnement.
3. Points de douleur de l'industrie et analyse des causes profondes
Même les laminoirs à tubes bien conçus rencontrent des défauts spécifiques qui impactent le rendement et les taux de rebut. Voici les défaillances les plus fréquentes avec leurs origines d'ingénierie :
3.1 Vagues de bord et longi bow
Cause : Conception de fleur incorrecte entraînant un étirement excessif des bords ou une compression insuffisante des fibres centrales. Également causé par un désalignement des rouleaux dépassant 0,1 mm entre les stands.
Solution : Réingénierie des contours des rouleaux avec interpolation spline. Mettre en œuvre des vérifications d'alignement laser après chaque changement d'outillage.
3.2 Décalage de couture de soudure (soudure haute/basse)
Cause : Pression de fermeture inégale des rouleaux de passage de nageoire ou errance latérale de la bande.
Solution : Ajouter des guides de bord contrôlés par servo en amont et une boîte de soudure hydraulique avec des capteurs de centrage. Certaines usines utilisent un suivi de couture basé sur caméra couplé à des cylindres de réglage de rouleaux hydrauliques.
3.3 Irrégularités de flash interne / bavures I.D.
Cause : Force de compression incohérente ou surfaces de rouleaux de soudure usées.
Solution : Utiliser des capteurs de force linéaire sur les stands de compression et planifier le regarnissage des rouleaux tous les 400 à 600 heures de fonctionnement en fonction de la qualité du matériau (par exemple, pour les tuyaux API X42).
Pour les fabricants faisant face à de multiples changements de produits quotidiennement, SANSO propose des cartouches modulaires à changement rapide qui réduisent les temps d'arrêt de 65 % par rapport aux rouleaux à boulons traditionnels. Leur conception de cassette pré-aligne l'outillage des rouleaux hors ligne, maintenant la répétabilité pour des dimensions de tube précises.
4. Solutions pour la production de tubes de haute précision
Pour surmonter les limitations des usines conventionnelles, les plateformes avancées de laminage de tubes intègrent les mises à niveau d'ingénierie suivantes :
Roulements de rouleaux hydrostatiques : Éliminent le jeu radial lié au jeu, améliorant la tolérance OD à ±0,08 mm pour les tubes automobiles.
Servomoteurs à entraînement direct par stand : Le contrôle de vitesse indépendant empêche les variations de tension inter-stands, qui causent un amincissement ou un épaississement des parois. Erreur de synchronisation de vitesse inférieure à 0,05 %.
Recuit de couture de soudure intégré : Le chauffage par induction en ligne en aval de la mise en forme réduit les contraintes résiduelles provenant de la formation, empêchant les fissures lors des opérations de pliage secondaires.
Systèmes de lubrification automatique des rouleaux : Le micro-dosage de brouillard d'huile/air réduit la friction et l'usure des rouleaux, en particulier pour les bandes en acier inoxydable ou galvanisées.
Lors de la production de sections creuses carrées ou rectangulaires, une approche de formation dédiée est requise. Les solutions d'ingénierie de SANSO utilisent la technologie de formation directe, éliminant l'étape de remodelage rond-à-carré. Cela réduit les forces de formation et améliore le remplissage des coins sans surmener le matériau de base.
5. Conception d'outillage avancée et optimisation des motifs de fleur
La propriété intellectuelle la plus critique pour toute usine de laminage de tubes réside dans la fleur de rouleau – la séquence de déformations de section transversale de la bande plate au tube fini. Les fleurs optimisées atteignent une distribution uniforme des contraintes, réduisant le durcissement par travail et la consommation d'énergie de l'usine. Les méthodes modernes incluent :
Simulations FEA COPRA® ou similaires : Prédire l'allongement des bords et recommander des profils de rouleaux intermédiaires.
Formation à largeur variable (formation de rouleaux flexible) : Permet à un ensemble d'outils de couvrir une gamme de diamètres de tube (par exemple, 50–80 mm OD) en repositionnant les brides de rouleaux via des moteurs axiaux contrôlés par CNC.
Texture et revêtements : Les revêtements en nitrure de titane (TiN) ou en carbone de chrome sur les surfaces des rouleaux réduisent l'usure adhésive lors de la formation d'acier tué à l'aluminium ou de matériaux pré-peints.
Un bon design de fleur comprend également la zone de fin‑pass où les bords de couture se rencontrent pour la première fois. Un angle en V incorrect ou une géométrie de roue de rouleau entraîne des défauts de recouvrement à froid ou une pénétration de soudure insuffisante. Les données des usines indiquent que les rouleaux soudés au laser avec des surfaces traitées cryogéniquement offrent une durée de vie 40 % plus longue dans les applications en acier à haute teneur en silicium.
6. Stratégies de maintenance pour les laminoirs à tubes
La maintenance préventive garantit des tolérances de produit cohérentes et évite les arrêts imprévus. Les domaines clés d'intervention pour un laminoir à tubes incluent :
Audit de la géométrie des rouleaux : Scan 3D mensuel des passes de rouleaux pour détecter l'usure au-delà de 0,15 mm de profondeur ; re‑profilage prévu à l'aide de tours à rouleaux CNC.
Lubrification de l'arbre et du joint universel : Intervalles de graissage à haute fréquence (toutes les 150 heures de fonctionnement) pour prévenir le jeu qui cause des marques sur la surface du tube.
Contrôles de jeu du boîtier et des roulements : Mesure au micromètre du jeu vertical de l'empilement de rouleaux—doit être <0,03 mm pour les laminoirs de précision.
Surveillance de la propreté des bandes : Brosses en ligne et systèmes de vide pour éviter l'encrassement dans les rouleaux, ce qui crée des rayures longitudinales.
Pour les usines intégrées, SANSO fournit une assistance numérique à distance pour la configuration des passes de rouleaux, où les opérateurs partagent des données d'usine en temps réel (vibration, charge, température) pour diagnostiquer les signes précurseurs de défaillance des roulements ou de glissement des rouleaux. Cette approche proactive réduit les coûts de réparation et prolonge la durée de vie des rouleaux.
7. Dimensionnement et redressage : Contrôle dimensionnel final
Après le soudage et le déroctage, le tube entre dans la section de dimensionnement. Ici, les stands de laminoir à tubes appliquent de petites réductions (généralement 0,2–0,5 % du diamètre extérieur) pour atteindre le diamètre final et la rondeur. Les configurations de dimensionnement courantes incluent :
Unités à tête turque à deux rouleaux : Pour les tubes à paroi épaisse (jusqu'à 12 mm WT) pour corriger l'ovalité.
Laminoirs de dimensionnement à quatre rouleaux ou universels : Rouleaux horizontaux et verticaux indépendants qui gèrent les sections carrées/rectangulaires sans torsion.
Laminoirs de réduction d'étirement (optionnel) : Stands tandem qui réduisent le diamètre tout en augmentant la longueur ; adaptés pour un fini de surface semblable à celui des tubes sans soudure mais rarement utilisés dans les lignes de formage direct.
Le redressage est réalisé par des redresseurs à rouleaux croisés ou à 6 rouleaux. Des réglages corrects des rouleaux de redressement nécessitent une connaissance de la résistance à la traction du tube et du profil de contrainte résiduelle. Un redressage excessif introduit des ondulations ; un redressage insuffisant laisse une marque hélicoïdale.
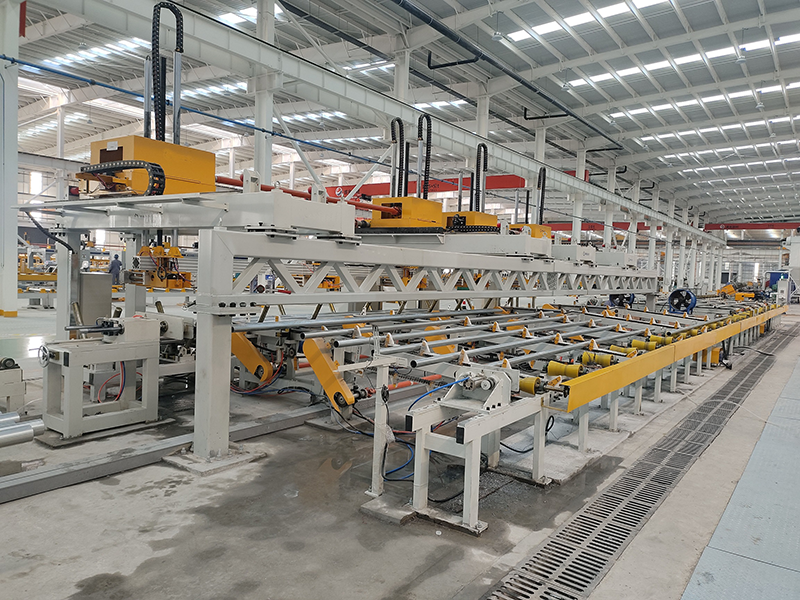
8. Capacités émergentes : Automatisation et enregistrement des données
L'intégration de l'industrie 4.0 dans les plateformes de laminoir à tubes permet un contrôle statistique des processus (SPC) en temps réel. Les lignes modernes utilisent des caméras de bord, des micromètres laser et des détecteurs de défauts à courant de Foucault alimentant des données à un PLC central. Les modèles d'apprentissage automatique (appliqués aux données historiques) peuvent prédire le désalignement des bords de bande 12 secondes avant la boîte de soudage, permettant un ajustement automatique des rouleaux. De tels systèmes réduisent les chutes jusqu'à 18 % dans les lignes à grande vitesse.
De plus, des jumeaux numériques du processus de formage de rouleaux permettent aux ingénieurs de simuler des changements d'outillage hors ligne. Cela élimine les essais et erreurs sur le laminoir physique, économisant à la fois du matériel et des heures de configuration.
Questions Fréquemment Posées (FAQ)
Q1 : Quelle est la tolérance de production typique réalisable avec un laminoir à tubes moderne pour les tuyaux structurels ?
A1 : Avec des rouleaux usinés de précision et un contrôle automatique de la taille, les tolérances de diamètre extérieur de ±0,2 mm (pour des diamètres inférieurs à 100 mm) et la tolérance d'épaisseur de paroi de ±5 % sont standard. Pour les tuyaux API, les tolérances suivent l'API 5L (par exemple, ±0,75 % OD). Des tolérances plus strictes (±0,1 mm) nécessitent des supports à roulement hydrostatique et un positionnement des rouleaux basé sur un laser.
Q2 : Comment la variation de largeur et d'épaisseur de la bande affecte-t-elle la configuration du laminoir à tubes ?
A2 : La largeur de la bande impacte directement la fermeture de l'écart à la section de passage de fin. Une variation de largeur de +1 mm provoque des bords qui se chevauchent et des brûlures de soudure ; -1 mm entraîne une couture ouverte et un retrait de soudure. La variation d'épaisseur change l'axe neutre et la distribution de la force de flexion, menant souvent à un suivi de couture hélicoïdal. Les laminoirs modernes intègrent un aligneur de bord à plusieurs rouleaux qui compense les dérives de largeur.
Q3 : Quels matériaux peuvent être traités sur un laminoir à tubes ?
A3 : Acier au carbone (grades jusqu'à 600 MPa de résistance à la traction), acier inoxydable (304, 316, 409), acier galvanisé, acier pré-peint et métaux non ferreux comme le cuivre et l'aluminium. Chaque matériau nécessite des revêtements de rouleaux et une lubrification spécifiques. Pour les aciers à haute résistance, les laminoirs ont besoin de supports plus robustes (plus grande rigidité) et de vitesses de formage réduites pour éviter le retour élastique.
Q4 : À quelle fréquence les outils de rouleau doivent-ils être remplacés sur un laminoir à tubes produisant 100 tonnes par poste ?
A4 : La durée de vie des rouleaux dépend de l'abrasivité du matériau et de la lubrification. Pour l'acier doux (ERW), la durée de vie typique des rouleaux est de 1 500 à 2 500 tonnes avant qu'un reprofilage ne soit nécessaire. Pour l'acier galvanisé ou inoxydable, la durée de vie tombe à 600 à 900 tonnes en raison de l'usure adhésive. Une inspection doit avoir lieu tous les 500 tonnes pour mesurer la profondeur d'usure des rouleaux à l'aide d'un comparateur de contour.
Q5 : Un laminoir à tubes peut-il être modernisé avec des systèmes de changement rapide sans remplacer toute la ligne ?
A5 : Oui, de nombreux anciens laminoirs peuvent être mis à niveau avec des supports de rouleaux de type cartouche ou des conceptions à logement divisé. SANSO propose des modules de cassette rétrofitables qui préservent les fondations existantes tout en réduisant le temps de changement de 8 heures à moins de 2 heures. La modernisation comprend un serrage hydraulique, des outils pré-centés et des transducteurs linéaires intégrés.
Le choix de la bonne configuration de laminoir à tubes impacte directement l'efficacité de production, la réduction des déchets et la cohérence du produit final. De l'optimisation des fleurs au contrôle des soudures et à la taille automatisée, chaque décision d'ingénierie doit être validée par rapport aux comportements des matériaux dans le monde réel. Pour une évaluation personnalisée de vos exigences en matière de laminoir à tubes—que ce soit pour des applications structurelles, automobiles ou de tuyauterie—consultez l'équipe d'ingénierie de SANSO.
Prêt à optimiser votre ligne de production de tubes ? Envoyez vos spécifications techniques et vos plages de production souhaitées à la division projet de SANSO. Nos ingénieurs fourniront un plan détaillé du laminoir, un rapport de simulation de formage de rouleaux et une proposition adaptée à votre mélange de produits. Demandez une demande maintenant pour recevoir une étude de faisabilité dans les 48 heures.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
