
In jedem kontinuierlichen Rohr- oder Rohrwerk ist der Endschweißer der Wächter der operativen Kontinuität. Er verbindet das nachfolgende Ende einer Spule mit dem führenden Ende der nächsten, was stundenlanges ununterbrochenes Formen und Schweißen ermöglicht. Ein einzelner Ausfall an diesem Übergang kann zu einem werkweiten Stillstand führen, wobei die Ausfallkosten oft 5.000 USD pro Minute übersteigen. Die Auswahl und der Betrieb des richtigen Endschweißers haben direkte Auswirkungen auf die Gesamteffektivität der Anlagen (OEE), den Materialertrag und die endgültige Rohrqualität. Im Folgenden zerlegen wir die acht Parameter, die eine erstklassige Endschweißstation von einem Engpass unterscheiden.
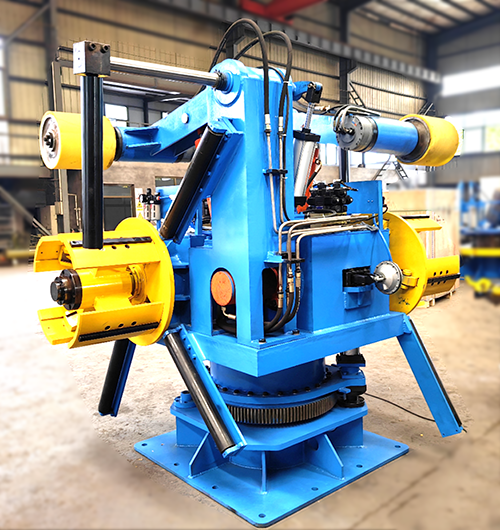
Parameter #1: Schweißtechnologie – Solid-State Hochfrequenz vs. konventionelles Flash Butt
Traditionelles Flash Butt-Schweißen basiert auf Widerstandserwärmung, gefolgt von einer Verformungskraft. Obwohl robust, produziert es oft eine breite wärmebeeinflusste Zone (HAZ) und erfordert umfangreiche Nachbearbeitung des Schweißbereichs. Moderne Solid-State-Hochfrequenz (HF)-Technologie, wie sie in SANSO’s Endschweißer integriert ist, verwendet Induktion oder Leitung, um Energie präzise an den Kanten des Bandes zu liefern. Das Ergebnis ist eine schmalere HAZ (oft <2 mm), schnellere thermische Zyklen und deutlich reduzierte Kornvergröberung. Daten aus Feldinstallationen zeigen, dass Solid-State-HF Endschweißer eine Reduzierung der Zykluszeit um 40 % im Vergleich zu konventionellen Flash Butt-Maschinen erreichen können, während sie einen Schweißfestigkeitskoeffizienten von über 0,95 im Verhältnis zum Grundmaterial aufrechterhalten.
Parameter #2: Spann- und Ausrichtungsgenauigkeit
Selbst die fortschrittlichste Stromversorgung kann nicht für falsch ausgerichtete Bandenden kompensieren. Spannsysteme müssen wiederholbare, hochfeste Spannungen ohne Rutschen bieten. Optische oder laserbasierte Kantendetektoren liefern Echtzeit-Positionsdaten an den programmierbaren Logikcontroller (PLC) und stellen sicher, dass die Bandenden vor Beginn des Schweißvorgangs innerhalb von ±0,1 mm ausgerichtet sind. Jede Abweichung kann zu Kaltläufen, unvollständiger Fusion oder übermäßiger Verformung führen – Mängel, die in den Rohrformungsbereich übertragen werden. Moderne Endschweißer-Designs integrieren servo-hydraulische oder vollständig elektrische Spannsysteme mit integrierten Lastzellen, um die Greifkraft entsprechend der Materialdicke und -breite zu überwachen und anzupassen.
Parameter #3: Integration der Nachschweißwärmebehandlung (PWHT)
Für hochfeste Stähle (z. B. API X70, X80) oder Materialien mit strengen Härteanforderungen kann eine geschweißte Verbindung inakzeptable Härtespitzen oder martensitische Mikrostrukturen aufweisen. Eine moderne Endschweißstation umfasst oft einen Inline-Induktions- oder Widerstands-Glüher, der die Schweißzone sofort nach der Verformung normalisiert. Durch die Kontrolle der Heiz- und Kühlraten kann die HAZ-Härte auf unter 250 HV reduziert werden, was den Eigenschaften der Ausgangsspule entspricht. SANSO bietet integrierte PWHT-Module an, die mit dem Steuerungssystem des Schweißgeräts kommunizieren und Temperaturprofile basierend auf Materialgüte und -dicke ohne Eingreifen des Bedieners anpassen.
Parameter #4: Echtzeit-Schweißüberwachung und NDT
Destructive testing of every end weld is impractical in a high-throughput mill. Instead, leading End Welder systems incorporate non-destructive testing (NDT) methods such as phased-array ultrasonics or eddy current arrays that scan the weld immediately after annealing. These systems detect lack of fusion, inclusions, or cracks with a resolution down to 0.5 mm. When combined with statistical process control (SPC) software, the mill can track weld quality trends and schedule maintenance before defects occur. Compliance with API 5L and EN 10219 standards is often verified through this integrated NDT step.
Parameter #5: Flash-Trimmung und Kantenverrundung
After welding and upsetting, a raised flash or burr remains on both surfaces. If not removed, this flash can damage forming rolls or cause marking inside the pipe. Automated flash trimmers—often using carbide cutters or shearing blades—remove the excess material while the strip is still clamped. The trimming force and depth must be precisely controlled to avoid gouging the base metal. Some advanced end welders also include edge milling stations that create a smooth, radiused transition, which is especially critical for thick-wall pipes where the weld area will later pass through reducing/sizing sections.
Parameter #6: Automatisierung und Rezeptverwaltung
A modern tube mill processes dozens of material grades, thicknesses, and widths per shift. Manually adjusting welding parameters for each changeover invites errors and variability. High-end End Welder controllers feature recipe libraries that store hundreds of parameter sets: preheat time, welding power, upset force, annealing temperature, and flash trim depth. When the coil data is scanned (via barcode or RFID), the machine automatically configures itself. This reduces changeover time to under two minutes and ensures repeatable weld quality regardless of operator skill.
Parameter #7: Zykluszeit und Gesamteffektivität der Anlagen (OEE)
The end welder’s cycle time directly affects the mill’s utilization. A typical sequence—deceleration of the strip, clamping, welding, annealing, trimming, and re-acceleration—should ideally take 60 seconds or less. Advanced solid-state HF systems can complete the entire process in 45 seconds for medium-gauge material. By minimizing the “dead time” at the end of each coil, the mill gains several hours of productive runtime per week. Calculating the OEE contribution of the end welder requires tracking both the mean time between failures (MTBF) and the mean time to weld (MTTW).
Parameter #8: Wartung und Lebensdauer der Verbrauchsmaterialien
Electrode life, clamp jaw wear, and flash trimmer blade longevity are often overlooked but critical cost drivers. Copper-based electrodes in a solid-state End Welder can last for 10,000 welds or more if proper cooling and anti‑spatter coatings are used. Clamp jaws with tungsten carbide inserts resist deformation even under high clamping forces. Predictive maintenance systems, such as those offered by SANSO, monitor welding current patterns and jaw temperature to alert operators when cleaning or replacement is imminent, preventing unscheduled downtime.
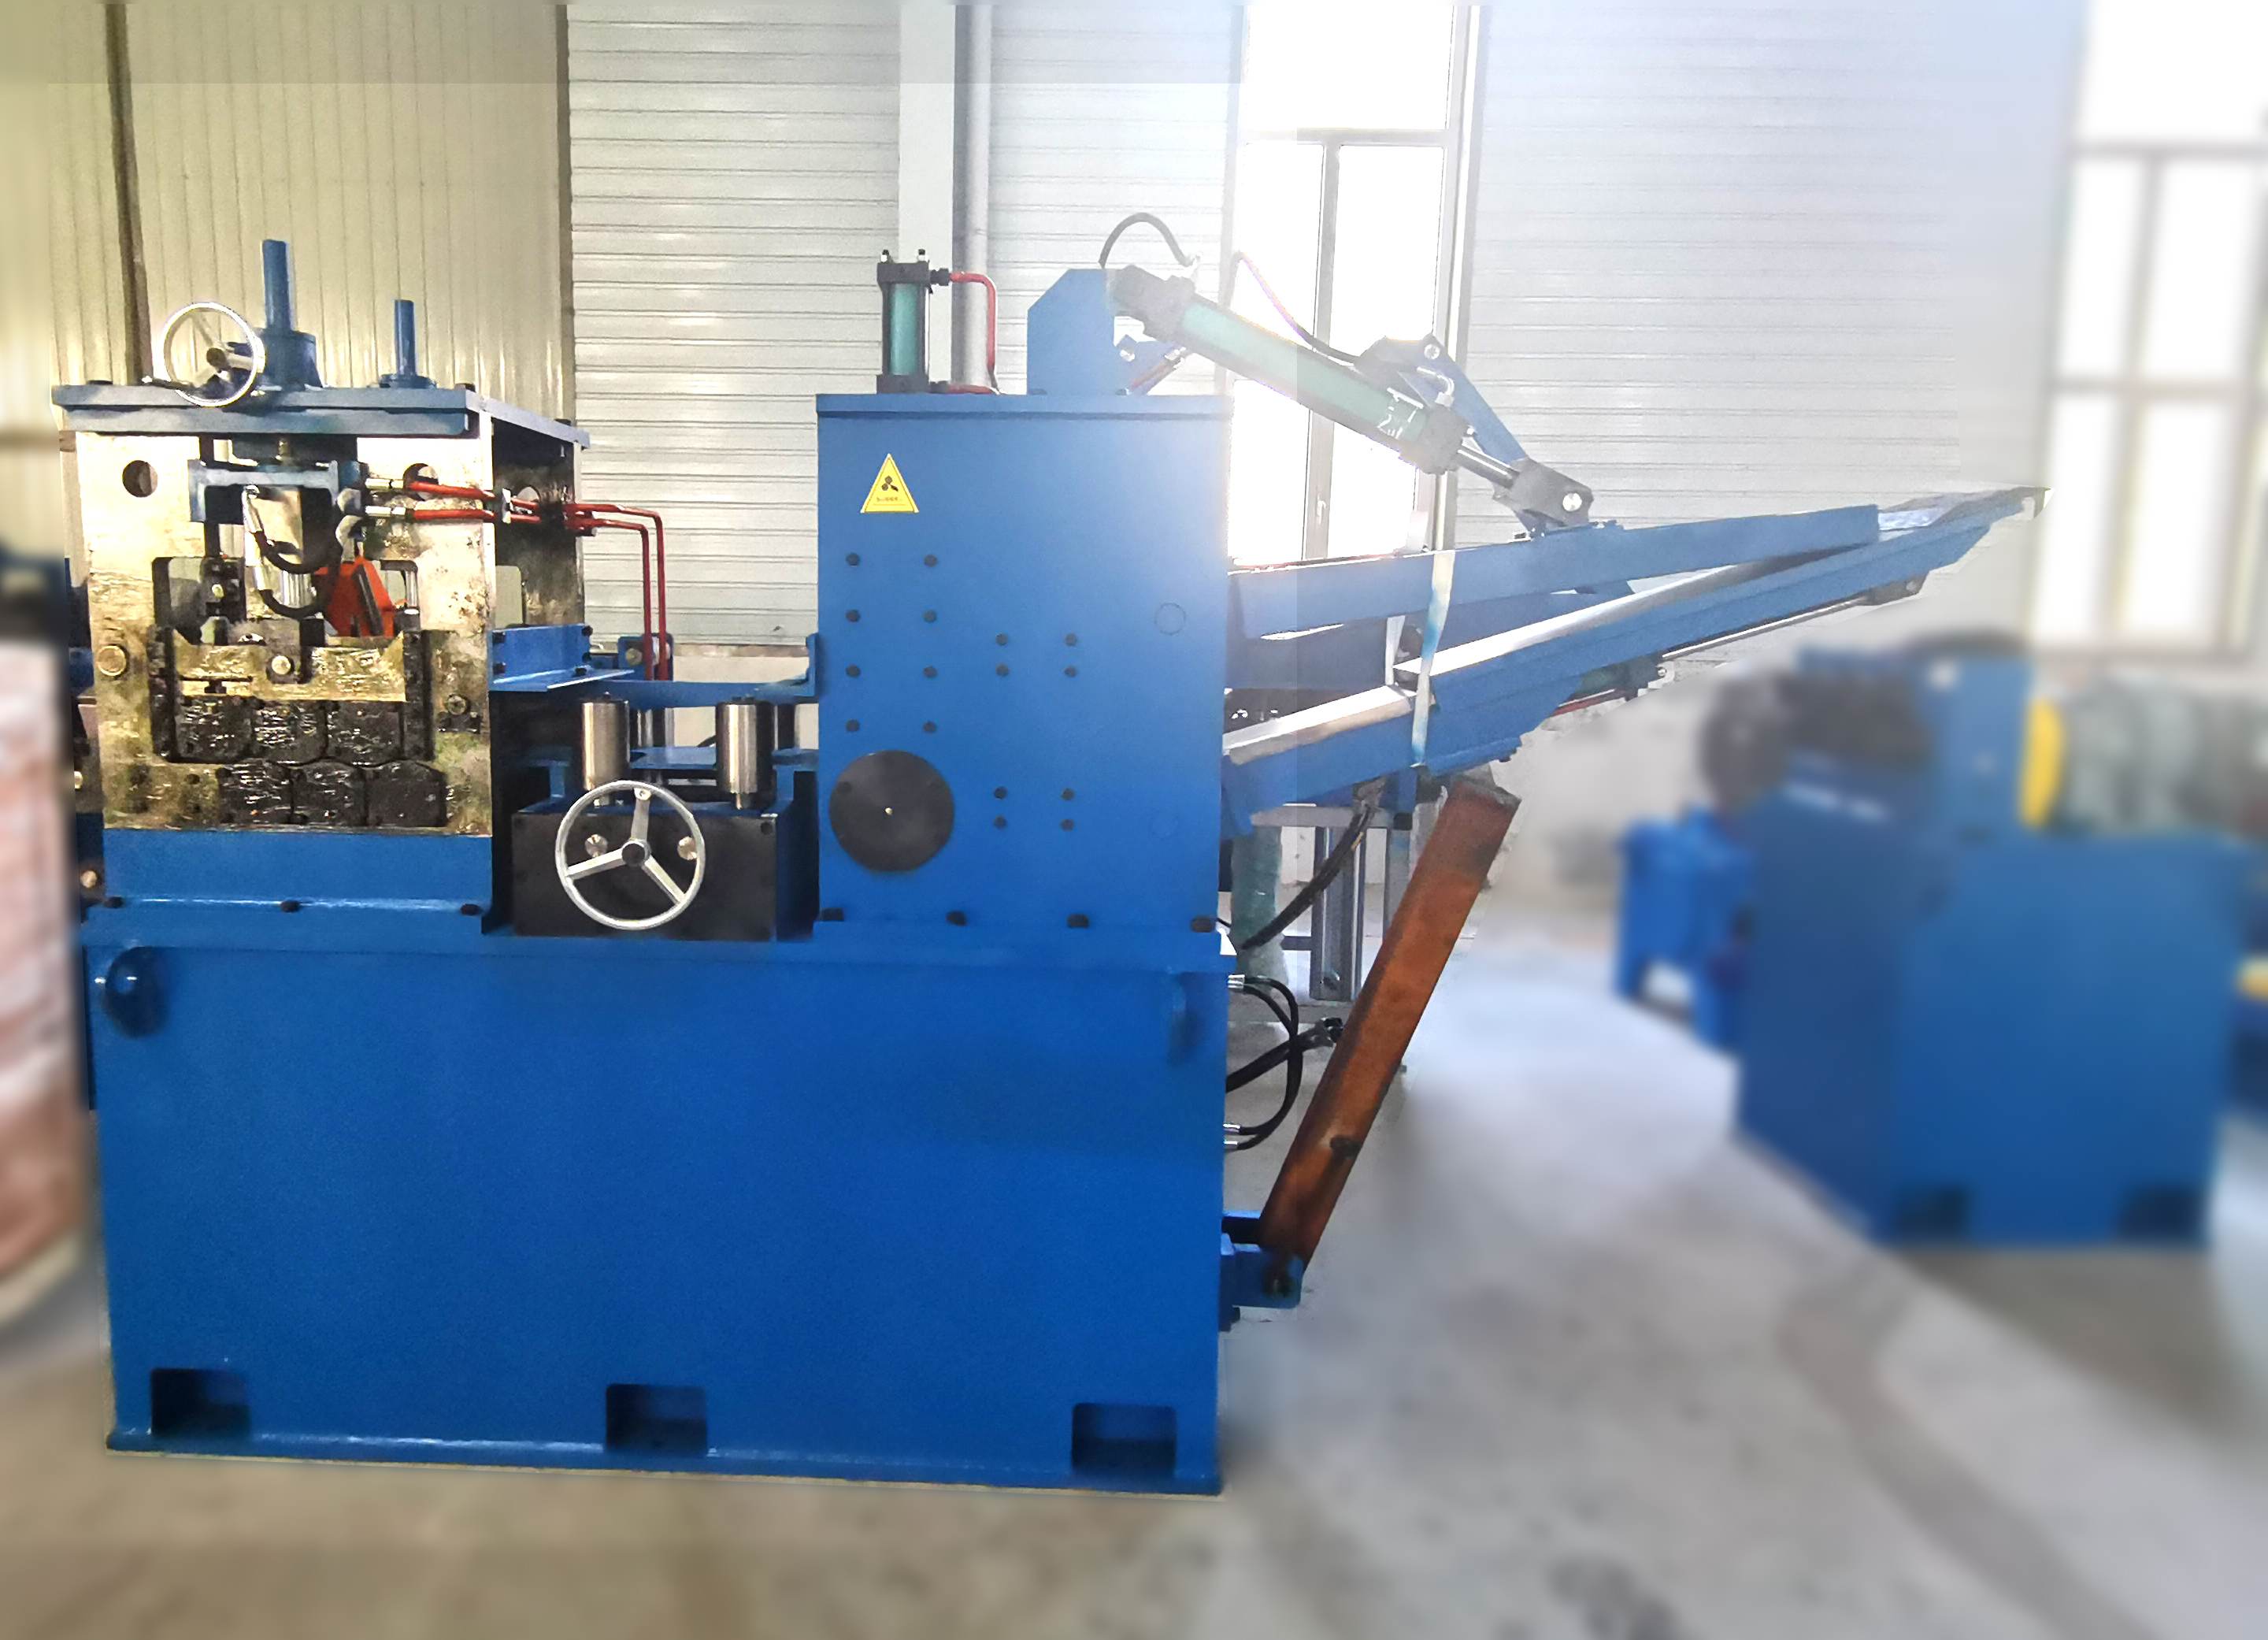
Fallstudie: SANSO Solid-State HF Endschweißer in einem Großrohrwerk
Ein nordamerikanischer Rohrproduzent, der sich auf Rohrleitungen mit einem Außendurchmesser von 24” bis 48” spezialisiert hat, hat von einem veralteten Flash-Butt-Endschweißer auf einen SANSO Solid-State HF Endschweißer umgerüstet. Das Werk verarbeitet API 5L-Qualitäten von X42 bis X80, mit Dicken von 6,4 mm bis 19 mm. Über einen Zeitraum von sechs Monaten verzeichnete das neue System eine Reduzierung der Endschweißfehler um 72 % (von durchschnittlich 4,2 % auf 1,2 %) und eine Verringerung der Umrüstzeit um 30 % aufgrund automatisierter Rezeptauswahl. Die schmalere HAZ beseitigte auch einen nachgelagerten Glühschritt, was geschätzte Einsparungen von 180.000 USD jährlich bei den Energiekosten zur Folge hatte. Das integrierte ultrasonische NDT-System gewährte vollständige Rückverfolgbarkeit für jede Schweißnaht und erfüllte die strengen Qualitätsanforderungen des Werks.
Häufig gestellte Fragen (FAQ) zu Endschweißern
Q1: Was ist die Hauptfunktion eines Endschweißers in einem Rohrwerk?
A1: Der Endschweißer verbindet das Ende einer Stahlrolle mit dem Anfang der nächsten Rolle und erzeugt einen kontinuierlichen Streifen, der in das Rohrformwerk eingespeist wird. Dies eliminiert die Notwendigkeit, die Linie für jeden Rollenwechsel anzuhalten, was die Produktivität maximiert.
Q2: Wie verbessert die Solid-State-Hochfrequenztechnologie die Endschweißergebnisse im Vergleich zu traditionellen Methoden?
A2: Das Solid-State-HF-Schweißen liefert konzentrierte Energie direkt an die Kanten des Streifens, wodurch eine viel schmalere wärmebeeinflusste Zone (oft <2 mm) und eine feinere Kornstruktur entsteht. Dies führt zu stärkeren, duktileren Schweißnähten mit geringerer Härte und verkürzt typischerweise den gesamten Schweißzyklus um 30–40 %.
Q3: Welche Materialien kann ein moderner Endschweißer verarbeiten?
A3: Fortschrittliche Endschweißer sind für eine Vielzahl von eisenhaltigen und nichteisenhaltigen Materialien ausgelegt, einschließlich Kohlenstoffstahl, Edelstahl (austenitisch, ferritisch, duplex) und hochfesten niedriglegierten (HSLA) Qualitäten wie API X42 bis X80. Mit geeigneten Parametereinstellungen können sie auch Aluminium- und Titanlegierungen verarbeiten.
Q4: Wie oft müssen Spannstempel oder Elektroden ersetzt werden?
A4: Die Lebensdauer hängt von der Anzahl der Schweißnähte und den verarbeiteten Materialien ab. Typischerweise können Kupferlegierungselektroden mit ordnungsgemäßer Kühlung und Wartung 5.000 bis 10.000 Schweißnähte halten. Spannbacken mit Hartmetalleinsätzen können 15.000 Schweißnähte überschreiten, bevor eine Überholung erforderlich wird. Regelmäßige Inspektionsintervalle (alle 500–1000 Schweißnähte) werden empfohlen.
Q5: Kann ein bestehendes Rohrwerk mit einem modernen Solid-State-Endschweißer nachgerüstet werden?
A5: Ja. Die meisten modernen Endschweißer, einschließlich der von SANSO, sind als modulare Einheiten konzipiert, die in bestehende Linien integriert werden können. Das Nachrüsten umfasst typischerweise die Anpassung der Eingangsregelung, die Aktualisierung der PLC-Schnittstelle und die Installation der erforderlichen Kühl- und Stromversorgung. Viele Werke erzielen innerhalb von 12–18 Monaten nach dem Nachrüsten eine positive Kapitalrendite.
Q6: Welche Sicherheitsmerkmale sind bei heutigen Endschweißern Standard?
A6: Moderne Endschweißer verfügen über Lichtvorhänge, die den Betrieb stoppen, wenn die Sicherheitszone überschritten wird, über geschlossene Schweißbereiche mit Rauchabsaugung, Not-Aus-Schaltungen und thermischen Überlastschutz für alle Stromkomponenten. Einige Systeme integrieren auch Fern-Diagnosefunktionen, um die Notwendigkeit für Personal zu minimieren, während des Betriebs an die Maschine heranzutreten.
Fazit: Zukünftige Trends in der Endschweißtechnologie
Der Endschweißer entwickelt sich von einer einfachen Verbindungseinheit zu einem vollständig vernetzten Qualitätszentrum. Mit Industrie 4.0 sehen wir die Integration von künstlicher Intelligenz zur adaptiven Parameteroptimierung, digitale Zwillinge, die die Schweißnaht vor der Ausführung simulieren, und fortschrittliche Sensoren, die die Mikrostruktur in Echtzeit überwachen. Während Rohrmühlen höhere Geschwindigkeiten und dünnere Wände anstreben, wird die Zuverlässigkeit des Endschweißers noch kritischer. Die Zusammenarbeit mit einem erfahrenen Hersteller wie SANSO gewährleistet den Zugang zu modernster Festkörper-HF-Technologie, umfassender Unterstützung und einem Fahrplan für kontinuierliche Verbesserung—der Endschweißer wird so von einem potenziellen Engpass zu einem Wettbewerbsvorteil transformiert.





