
Startseite > Blogs > Optimierung der Effizienz von ERW-Rohrwerken mit fortschrittlicher Technologie zur Herstellung von Schnallen
Optimierung der Effizienz von ERW-Rohrwerken mit fortschrittlicher Technologie zur Herstellung von Schnallen
2026-07-11
Im wettbewerbsintensiven Umfeld der Produktion von elektrisch widerstandsgeschweißten (ERW) Rohren beeinflussen die Präzision und Zuverlässigkeit jeder nachgelagerten Komponente direkt die Gesamtproduktivität und die Qualität des Endprodukts. Unter diesen kritischen Systemen steht die Buckle-Maschine—oft als Formungssektion bezeichnet—als Tor zur erfolgreichen Rohrherstellung. Dieser Artikel bietet einen technischen tiefen Einblick in die Feinheiten moderner Buckle-Maschinen, behandelt branchenspezifische Herausforderungen und präsentiert technische Lösungen für Hersteller, die operative Exzellenz anstreben.
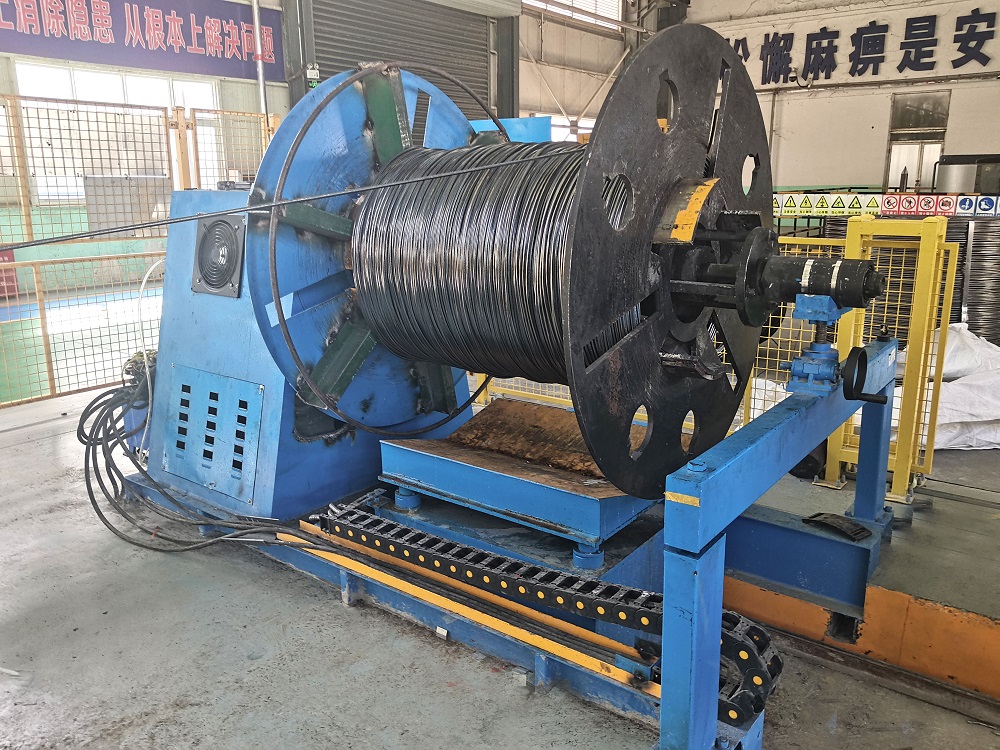
Die grundlegende Rolle der Buckle-Maschine in der ERW-Rohreproduktion
Der Weg von einer flachen Stahlspule zu einem geschweißten Rohr beginnt an der Buckle-Maschine. Dieses System, das aus einer Reihe von Formwalzen und Ständern besteht, formt schrittweise den flachen Streifen zu einem offenen Rohr (Buckle), das bereit zum Schweißen ist. Die Präzision dieser ersten Formungsphase bestimmt die Konsistenz der Schweißnaht und die Maßgenauigkeit des Endprodukts. Eine falsch eingestellte oder schlecht gestaltete Formungssektion kann zu einer Kaskade von Problemen führen, einschließlich Kantenanpassung (bekannt als „Skelp-Kante“), Schweißfehlern und übermäßigem Werkzeugverschleiß.
Von der Spule zum Zylinder: Der progressive Formungsprozess
Moderne ERW-Rohrmühlen, wie die von SANSO für Durchmesser von 8 mm bis 508 mm entwickelt wurden, nutzen eine Reihe von angetriebenen und ruhenden Ständern. Jeder Stand biegt den Streifen schrittweise. Wichtige Phasen sind:
Erste Formung (Biegezone): Die ersten Walzen brechen die Kanten des flachen Streifens und beginnen mit der Krümmung. Diese Phase ist entscheidend, um „Kantenwellen“ oder ungleichmäßiges Dehnen zu verhindern.
Zwischenformung: Das Material wird schrittweise in ein „U“-Profil geformt. Eine präzise Kontrolle hier stellt sicher, dass das Material nicht überbeansprucht wird, um eine Verfestigung zu verhindern.
Fin Pass Formung: Die letzten Walzen schließen den Streifen zu einem offenen Rohr (dem Buckle) und bringen die beiden Kanten parallel und ausgerichtet für den Schweißprozess. Die hier erreichte Konzentrizität und Geradheit sind von größter Bedeutung.
Technischer Tiefenblick: Mechanik und Materialwissenschaft in der Buckle-Herstellung
Das Verständnis der Physik der Metallverformung ist entscheidend für die Optimierung einer Buckle-Maschine. Der Prozess umfasst komplexe Spannungen—Biegung, Druck und Zug. Wichtige technische Überlegungen sind:
Design der Walzenwerkzeuge und Materialauswahl
Die Walzensätze sind das Herzstück der Buckle-Maschine. Ihre Geometrie muss sorgfältig berechnet werden, basierend auf dem endgültigen Rohrdurchmesser, der Wandstärke und der Materialgüte (z.B. API 5L, ASTM A513). Wichtige Entwurfsparameter sind:
Blütenmuster-Design: Das „Blüten“-Muster ist die grafische Darstellung des Querschnitts des Streifens an jedem Formungsstand. Moderne CAD/CAE-Software ermöglicht es Ingenieuren, das Blütenmuster zu simulieren, um die Belastung an den Kanten des Materials zu minimieren.
Walzenmaterial und Härte: Walzen bestehen typischerweise aus hochverschleißfesten Werkzeugstählen wie D2 oder M2, oft mit einer Härte von 58-62 HRC. Für die Hochvolumenproduktion spezifischer Größen bieten mit Hartmetall versehene Walzen eine verlängerte Lebensdauer.
Schmierstrategie: Eine ordnungsgemäße Schmierung an der Walzen-Band- Schnittstelle reduziert die Reibung, verhindert das Anhaften und kühlt das Werkzeug. Wasserlösliche synthetische Schmierstoffe sind für die saubere Nachbearbeitung nach dem Schweißen üblich.
Fehlerbehebung bei häufigen Formfehlern
Selbst geringfügige Fehlstellungen in der Buckle-Maschine können zu erheblichen Produktionsproblemen führen. Eine fachkundige Diagnose basiert auf dem Verständnis von Ursache-Wirkungs-Beziehungen:
Kantenwelle (enge/lose Kante): Verursacht durch unterschiedliche Dehnung zwischen der Mitte und den Kanten des Bands. Dies weist oft auf übermäßigen oder unzureichenden Walzendruck in den Zwischenständen hin.
Querbogen: Eine Krümmung über die Breite des Bands nach der Formgebung, typischerweise aufgrund einer unsachgemäßen Ausrichtung der Seitenwalzen oder eines ungleichmäßigen Walzenabstands.
Probleme mit der Nahtverfolgung: Wenn der "Nahtführer" die Kanten nicht für das Schweißen ausrichten kann, ist die Hauptursache oft eine schlechte Geometrie, die die Buckle-Maschine verlässt – die Kanten sind möglicherweise nicht parallel oder das Rohr hat eine Spirale.
Branchenspezifische Lösungen: Integration von Hochpräzisions-Buckle-Maschinen
Führende Hersteller gehen diese Herausforderungen durch integriertes Systemdesign und fortschrittliche Steuerungsstrategien an. Mit über 20 Jahren Erfahrung bietet SANSO komplette ERW-Rohrmühlenlinien, bei denen die Buckle-Maschine in Harmonie mit vorgelagerten und nachgelagerten Geräten wie Abwicklern, Akkumulatoren und Flugsägen entworfen ist.
Käfigformung vs. konventionelle Rollformung
Ein bedeutender Fortschritt in der Buckle-Technologie für bestimmte Anwendungen ist das Käfigformungssystem. Im Gegensatz zu konventionellen diskreten Rollständen verwendet ein Käfigformer eine Reihe kleiner Walzen, die auf gebogenen Gleisen angeordnet sind.
Konventionelle Formung: Bietet hohe Flexibilität für Änderungen der Produktgrößen (schnelle Walzenwechsel-Systeme). Ideal für Betriebe mit unterschiedlichen Produktionsläufen.
Käfigformung: Bietet eine überlegene Oberflächenqualität und reduzierte Kratzspuren, da das Band von vielen kleinen Walzen gestützt wird. Es wird häufig für hochwertige Struktur- und Linienrohre verwendet, bei denen eine glatte Innenoberfläche entscheidend ist.
Automatisierung und geschlossene Regelung
Moderne Buckle-Maschinen sind keine rein mechanischen Systeme mehr. Sie sind mit Sensoren und SPS für die Echtzeitüberwachung integriert. Funktionen wie automatische Walzenabstandsanpassung und Kantenpositionssensoren können Daten zurück an die Formstände senden, was Mikroeinstellungen während des Betriebs ermöglicht. Dies reduziert die Rüstzeiten und sorgt für Konsistenz über lange Produktionsläufe. Zum Beispiel gewährleistet die Integration eines Hochfrequenzschweißgeräts aus der Produktlinie mit einer präzisen Buckle-Maschine, dass die geformten Kanten unter optimalen Bedingungen am Schweißpunkt ankommen, was Ausschuss minimiert.
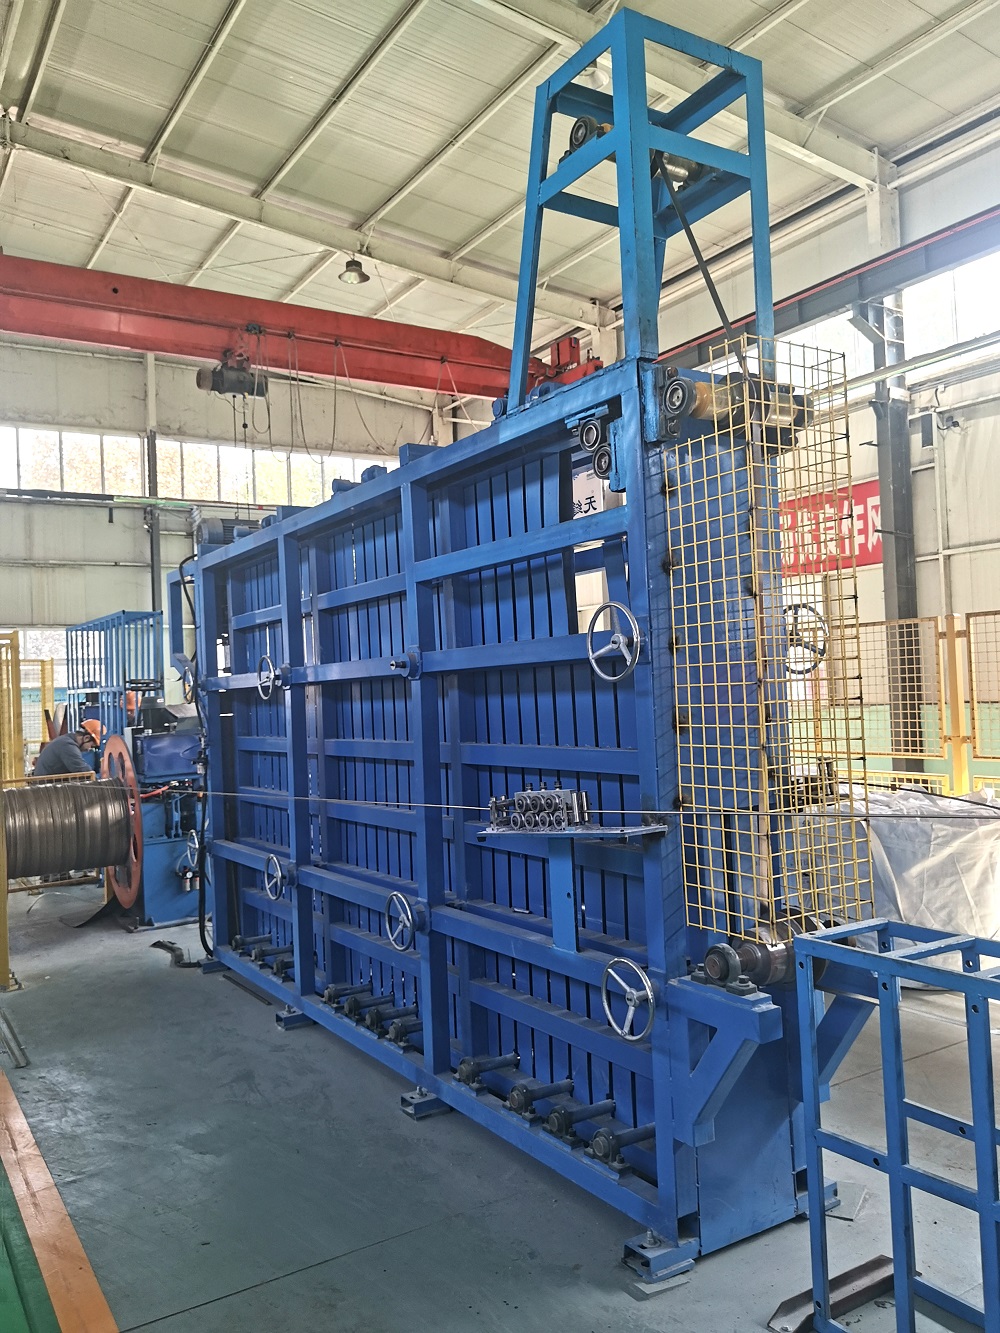
Fallstudie: Erreichung von Sub-Millimeter-Genauigkeit in der Rohrproduktion
Betrachten Sie einen Hersteller, der präzise Linienrohre für die Automobilindustrie produzieren muss, mit strengen Toleranzen hinsichtlich des Außendurchmessers (OD) und der Wanddicken-Konzentrizität. Durch die Nutzung einer voll integrierten Walzstraße, beginnend mit einer Präzisions-Nivelliermaschine und endend mit einer hochsteifen Buckelmaschine von SANSO, können sie Folgendes erreichen:
OD-Toleranz: ±0,1 mm für Durchmesser bis zu 100 mm.
Schweißnahtqualität: Konsistente, fehlerfreie Schweißnähte mit minimalem inneren Grat (Grathöhe < 0,2 mm).
Produktionsgeschwindigkeit: Stabile Betriebsführung bei Geschwindigkeiten von bis zu 60 m/min, Maximierung des Durchsatzes ohne Qualitätsverlust.
Fazit: Präzision als Wettbewerbsvorteil
Die Buckelmaschine ist ein zentrales Element im ERW-Rohrherstellungsprozess. Ihr Design, ihre Einrichtung und Wartung korrelieren direkt mit der Rentabilität durch reduzierte Materialverschwendung, höhere Betriebszeiten und überlegene Produktqualität. Durch Investitionen in präzisionsgefertigte Formlösungen von renommierten Herstellern wie SANSO und durch die Anwendung der technischen Prinzipien des Walzendesigns und der Materialwissenschaft können Rohrproduzenten ihre Formsektion von einem potenziellen Engpass in eine Quelle des Wettbewerbsvorteils verwandeln. Ob sie Standardrohre oder Spezialformen produzieren, die Suche nach Perfektion beginnt beim Buckel.
Häufig gestellte Fragen (FAQ)
F1: Was ist die Hauptfunktion einer Buckelmaschine in einer ERW-Rohrmühle?
A1: Ihre Hauptfunktion besteht darin, einen flachen Metallstreifen schrittweise in ein zylindrisches offenes Rohr (den "Buckel") zu formen, wobei die beiden Kanten perfekt parallel ausgerichtet sind. Diese vorgefertigte Form ist entscheidend für den darauffolgenden Hochfrequenzschweißprozess, um eine starke, konsistente Naht zu erzeugen.
F2: Wie oft sollten die Walzwerkzeuge einer Buckelmaschine ausgetauscht werden?
A2: Es gibt keinen festen Zeitplan; es hängt von der insgesamt produzierten Länge und den geformten Materialien ab. Die Bediener sollten jedoch die Walzen regelmäßig auf Verschleißerscheinungen wie Riefen, Abplatzungen oder Profilverlust überprüfen. Eine gängige Praxis ist es, den OD des Produkts zu messen und auf Oberflächenfehler zu überprüfen. Wenn die Toleranzen abweichen oder die Oberflächenqualität sich verschlechtert, ist es Zeit für das Nachschleifen oder den Austausch. Die Hochvolumenproduktion von abrasiven Materialien wie verzinktem Stahl kann häufigere Wechsel erfordern.
F3: Was verursacht "Kantenwelle" und wie kann sie behoben werden?
A3: Kantenwelle (ein welliges oder gewelltes Muster am Streifenrand nach der Formgebung) wird typischerweise durch ungleichmäßiges longitudinales Dehnen verursacht – die Kanten werden mehr gedehnt als die Mitte. Dies resultiert oft aus übermäßigem Druck in den Abbau-Pässen oder einer unsachgemäßen Ausrichtung des Walzspalts. Die Lösung besteht darin, die Walzenstände zu überprüfen und neu auszurichten, sicherzustellen, dass die richtigen Walzendurchmesser verwendet werden, und möglicherweise das "Blumen"-Design anzupassen, um die Kantenbelastung besser zu kontrollieren.
Q4: Kann die gleiche Maschinen zur Herstellung von Schnallen Rohre mit unterschiedlichen Durchmessern und Wandstärken produzieren?
A4: Ja, die meisten modernen Maschinen sind auf Flexibilität ausgelegt. Für signifikante Größenänderungen (z.B. von 50mm auf 200mm) müssen Sie typischerweise die Walzensätze wechseln. Dies wird als "Walzenwechsel" bezeichnet. Einige Maschinen verwenden ein Cartridge- oder "Cluster"-Design, um schnellere Umstellungen zu erleichtern. Für kleinere Variationen innerhalb eines Bereichs können verstellbare Ständer etwas Flexibilität bieten, aber für optimale Präzision und Effizienz sind spezielle Walzensätze erforderlich.
Q5: Wie steht die Beziehung zwischen dem Entroller/Nivellierer und der Schnallenherstellungsmaschine?
A5: Sie sind direkt miteinander verbunden. Der Entroller und die Walze/Nivelliermaschine müssen einen perfekt flachen, spannungsfreien Streifen an die Schnallenherstellungsmaschine liefern. Wenn der eingehende Streifen eine Coil-Set, eine Kreuzbogen- oder eine Wölbung hat, kann die Schnallenherstellungsmaschine diese Mängel nicht korrigieren. Ein schlechter Zustand des Streifens, der in den Formungsbereich eintritt, führt unvermeidlich zu Formfehlern, Schweißfehlstellungen und schlechter Rohre gerade. Ein hochwertiger Nivellierer ist daher eine Voraussetzung für optimale Schnallenherstellungsleistung.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
