
使用先进的扣件制造机技术优化ERW管材轧机效率
2026-07-11
在电阻焊(ERW)管道生产的竞争环境中,每个下游组件的精度和可靠性直接影响整体生产力和最终产品质量。在这些关键系统中,扣件制造机——通常称为成型部分——是成功管道制造的门户。本文深入探讨现代扣件制造机的复杂性,解决行业挑战,并为追求运营卓越的制造商提供工程解决方案。
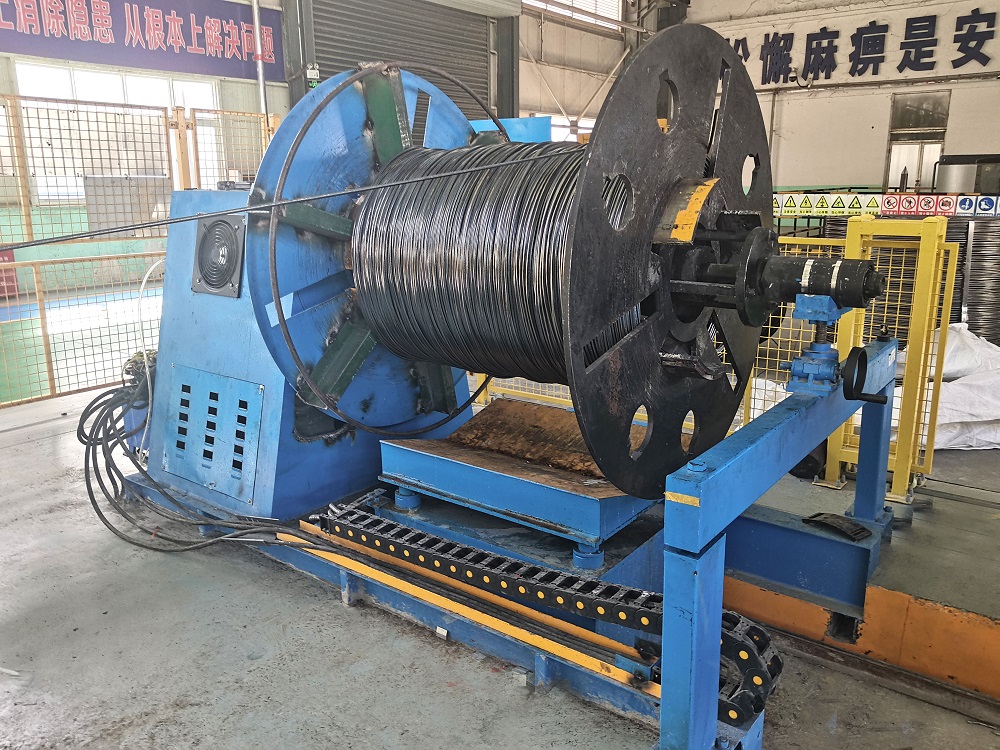
扣件制造机在ERW管道生产中的基础作用
从平钢卷到焊接管的旅程始于扣件制造机。该系统由一系列成型辊和支架组成,逐步将平条形材料成型为准备焊接的开放管(扣件)。这一初始成型阶段的精度决定了焊缝的一致性和最终产品的尺寸精度。设置不当或设计不良的成型部分可能导致一系列问题,包括边缘不匹配(称为“边缘波”条件)、焊接缺陷和过度的工具磨损。
从卷材到圆柱体:渐进成型过程
现代ERW管道厂,例如由SANSO设计的,适用于直径范围从8毫米到508毫米,利用一系列驱动和闲置的支架。每个支架逐步弯曲条材。关键阶段包括:
初始成型(弯曲区):初始辊破坏平条的边缘并开始弯曲。此阶段对于防止“边缘波”或不均匀拉伸至关重要。
中间成型:材料逐渐成型为“U”型轮廓。此处的精确控制确保材料不会过度加工,防止工件硬化。
最终成型:最后的辊将条材闭合成开放管(扣件),使两个边缘平行并对齐,以便进行焊接过程。此处实现的同心度和直线度至关重要。
技术深度探讨:扣件制造中的力学与材料科学
理解金属变形的物理学对于优化扣件制造机至关重要。该过程涉及复杂的应力——弯曲、压缩和拉伸。关键的技术考虑因素包括:
辊具设计与材料选择
辊组是扣件制造机的核心。它们的几何形状必须根据最终管道直径、壁厚和材料等级(例如,API 5L,ASTM A513)精确计算。关键设计参数包括:
花形图案设计:“花形”图案是每个成型支架处条材横截面的图形表示。现代CAD/CAE软件允许工程师模拟花形图案,以最小化材料边缘的应变。
卷材和硬度:卷材通常由高耐磨工具钢制成,如D2或M2,硬度通常在58-62 HRC之间。对于特定尺寸的高产量生产,碳化物插入的卷材提供更长的使用寿命。
润滑策略:在卷材与带材界面处适当润滑可以减少摩擦,防止咬合,并冷却工具。水溶性合成润滑剂在焊接后清洁加工中很常见。
常见成型缺陷的故障排除
即使是弯曲机中的轻微错位也可能导致显著的生产问题。专家诊断依赖于理解因果关系:
边缘波(紧/松边缘):由带材中心与边缘之间的差异伸长引起。这通常表明中间支架中的卷压力过大或不足。
弓形变形:成型后带材宽度上的曲率,通常由于侧卷对齐不当或卷隙不均匀。
焊缝跟踪问题:如果“缝导”无法保持焊接边缘对齐,根本原因通常是弯曲机出口的几何形状不良——边缘可能不平行或管材可能有螺旋。
行业解决方案:集成高精度弯曲系统
领先的制造商通过集成系统设计和先进的控制策略来应对这些挑战。凭借超过20年的经验,SANSO提供完整的ERW管道生产线,其中弯曲机与上游和下游设备如解卷机、积累器和飞锯和谐设计。
笼式成型与传统卷成型
在某些应用中,弯曲技术的一个重要进展是笼式成型系统。与传统的离散卷架不同,笼式成型机使用一系列排列在弯曲轨道上的小卷。
传统成型:提供高灵活性以更改产品尺寸(快速卷更换系统)。非常适合生产批次多样的作业车间。
笼式成型:提供优越的表面质量和减少划痕,因为带材由许多小卷支撑。它通常用于对内部表面光滑度要求严格的高质量结构管和线管。
自动化与闭环控制
现代弯曲机不再仅仅是机械系统。它们与传感器和PLC集成以进行实时监控。自动卷隙调整和边缘位置传感器等功能可以将数据反馈到成型支架,允许在操作期间进行微调。这减少了设置时间,并确保在长时间生产运行中的一致性。例如,将产品线中的固态高频焊机与精密弯曲机集成,确保成型边缘在焊接点到达时处于最佳状态,从而最小化废料。
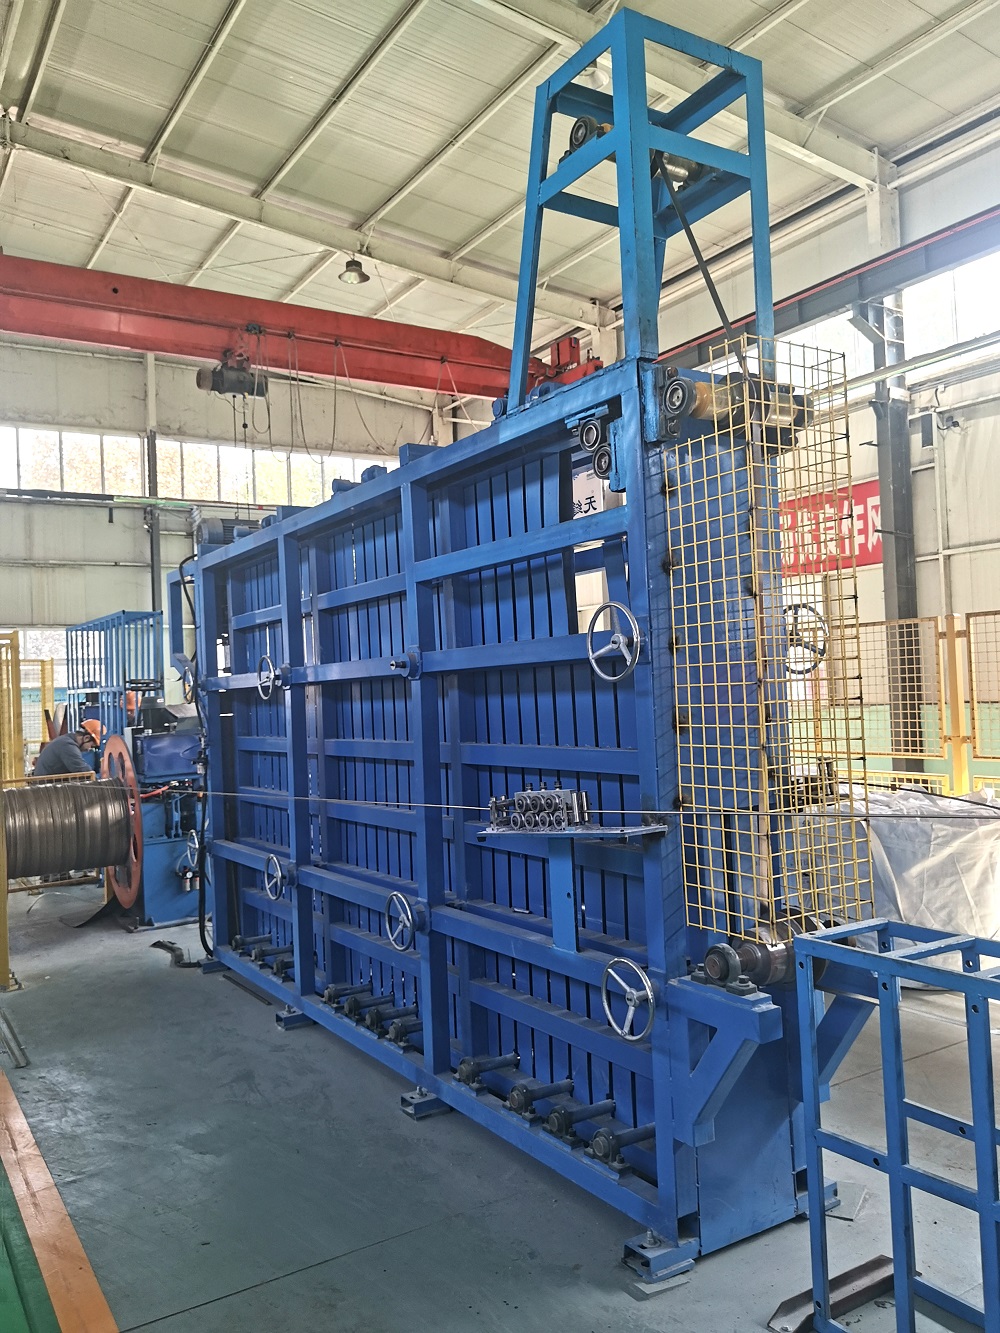
案例研究:在管材生产中实现亚毫米级精度
考虑一个需要为汽车行业生产精密线管的制造商,对外径(OD)和壁厚同心度有严格的公差要求。通过利用一个完全整合的轧机,从精密找平机开始,到来自SANSO的高刚性扣件制造机结束,他们可以实现:
外径公差:直径高达100 mm时±0.1 mm。
焊缝质量:一致、无缺陷的焊接,内部飞边最小(飞边高度< 0.2 mm)。
生产速度:在高达60 m/min的速度下稳定运行,最大化产量而不牺牲质量。
结论:精度作为竞争优势
扣件制造机是ERW管材制造过程中的关键元素。其设计、设置和维护与通过减少材料浪费、更高的正常运行时间和优越的产品质量直接相关。通过投资于来自像SANSO这样的知名制造商的精密工程成型解决方案,并应用轧制设计和材料科学的技术原理,管材生产商可以将其成型部分从潜在瓶颈转变为竞争优势的来源。无论是生产标准管还是特殊形状,追求完美的旅程始于扣件。
常见问题解答(FAQ)
Q1: 扣件制造机在ERW管材轧机中的主要功能是什么?
A1: 其主要功能是逐步将平坦的金属带成型为一个圆柱形的开放管(“扣件”),使两个边缘完美平行对齐。这个预焊接形状对于后续的高频焊接过程至关重要,以创建强大且一致的焊缝。
Q2: 扣件制造机上的轧辊工具应该多长时间更换一次?
A2: 没有固定的时间表;这取决于生产的总线性长度和正在成型的材料。然而,操作员应该定期检查轧辊,查看磨损迹象,如划伤、缺口或轮廓丧失。一个常见的做法是测量产品的外径并检查表面缺陷。如果公差漂移或表面质量下降,就该进行重新磨削或更换。高产量生产如镀锌钢等磨料材料可能需要更频繁的更换。
Q3: 什么导致“边缘波”,如何修复?
A3: 边缘波(成型后带边缘的波浪或扇形图案)通常是由于纵向拉伸不均匀造成的——边缘被拉伸得比中心更多。这通常是由于在破碎道中的过度压力或轧辊间隙对齐不当造成的。解决方案包括检查和重新对齐轧辊支架,确保使用正确的轧辊直径,并可能调整“花形”设计以更好地控制边缘应力。
Q4: 同一款扣件制造机能否生产不同直径和壁厚的管子?
A4: 是的,大多数现代机器设计上具有灵活性。对于显著的尺寸变化(例如,从50mm到200mm),通常需要更换辊组。这被称为“辊更换”。一些机器使用 cartridge 或“集群”设计以便于更快的更换。对于范围内的小变化,可调支架可以提供一定的灵活性,但为了最佳的精度和效率,需要专用的辊组。
Q5: 卸料机/平整机与扣件制造机之间的关系是什么?
A5: 它们是直接相关的。卸料机和夹辊/平整机必须将一条完全平坦、无应力的带材送入扣件制造机。如果进入的带材存在卷曲、交叉弓或弯曲,扣件制造机无法纠正这些缺陷。进入成型部分的带材状况不佳必然会导致成型缺陷、焊接错位和管子直度差。因此,高质量的平整机是实现最佳扣件制造性能的先决条件。
文章标签:





