
Startseite > Blogs > Hochreiner reiner Zinkdraht für Thermisches Spritzbeschichten auf Geschweißten Rohren
Hochreiner reiner Zinkdraht für Thermisches Spritzbeschichten auf Geschweißten Rohren
2026-07-11
In der Produktion von geschweißten Rohren und Rohren diktiert die endgültige Korrosionsschutzbehandlung direkt die Lebensdauer in aggressiven Umgebungen – Offshore-Plattformen, chemische Transferleitungen oder vergrabene Wasserleitungen. Während viele Hersteller sich auf Schweißparameter und Nahtintegrität konzentrieren, ist der reine Zinkdraht, der in der thermischen Spritzbeschichtung verwendet wird, ein ebenso kritisches Verbrauchsmaterial. Minderwertiges Zinkmaterial führt zu vorzeitiger Beschichtungsablösung, galvanischer Inkonsistenz und Feldfehlern. Dieser Artikel untersucht die metallurgischen Anforderungen, die Anwendungstechnik und die Qualitätsvalidierung von hochwertigem reinen Zinkdraht zum Korrosionsschutz von geschweißten Rohren, unterstützt durch die SANSO Expertise in der Rohrmühlenintegration.
1. Materialwissenschaft von reinem Zinkdraht für Lichtbogenspritzen
Das thermische Lichtbogenspritzen lagert geschmolzenes Zink auf vorbereitete Stahloberflächen ab. Die Effizienz des kathodischen Schutzes und die mechanische Bindung der Beschichtung hängen von der chemischen Zusammensetzung und der physikalischen Konsistenz des Drahtes ab. Hochwertiger reiner Zinkdraht muss die ASTM B833 / ISO 2063 Standards erfüllen oder übertreffen, mit einem Zinkgehalt von ≥99,99 % und Gesamtverunreinigungen (Pb, Cd, Fe, Sn) unter 0,01 %.
Zink-Thermalspritzdraht Reinheitseffekt: Selbst 0,1 % Blei erzeugt galvanische Mikrozellen, die die lokale Korrosion beschleunigen.
Eisenverunreinigungen über 0,02 % erhöhen die Porosität der Beschichtung von 1-2 % auf >5 %, was die Salzsprühbeständigkeit beeinträchtigt.
Konstante Durchmessertoleranz (±0,02 mm) gewährleistet einen stabilen Lichtbogenstrom und eine einheitliche Tropfengröße – entscheidend für Korrosionsschutzbeschichtungen für Rohre.
Die Oberflächenreinheit des Drahtes (ölfrei, oxidationsfrei) verhindert Lichtbogeninstabilität und Spritzer.
Führende Rohrmühlen arbeiten mit SANSO zusammen, um eingehende reine Zinkdraht Verifizierungsprotokolle zu implementieren, einschließlich OES (optische Emissionsspektrometrie) Chargenprüfungen und Drahtzufuhrkraftmessungen, um sicherzustellen, dass jede Rolle über 8-Stunden-Schichten hinweg identisch funktioniert.
2. Kritische Anwendungen: Geschweißte Rohre, die eine hochreine Zinkbeschichtung erfordern
Verschiedene Einsatzumgebungen stellen einzigartige Anforderungen an die gespritzte Zinkschicht. Die folgenden Industriesektoren haben bestätigt, dass nur hochwertiger reiner Zinkdraht die erforderliche Lebensdauer bietet:
Offshore-Strukturpfähle und Steigleitungen: Korrosionsraten in der Spritzzone überschreiten 0,3 mm/Jahr ohne kathodischen Schutz. Die Lichtbogenspritzbeschichtung aus Zink (200-300 µm) mit 99,99 % Reinheit bietet >20 Jahre Schutz.
Erdgasförderleitungen: Innenschichtbeschichtungen werden selten angewendet, aber extern vergrabene Rohre benötigen eine Zinkbeschichtung, um der Bodenkorrosion zu widerstehen. Zink mit niedrigen Verunreinigungen vermeidet wasserstoffinduzierte Rissbildung in hochfestem Rohrstahl.
Wasserübertragungsrohre mit großem Durchmesser: Trinkwasserstandards (NSF/ANSI 61) beschränken Schwermetalle. Reiner Zinkdraht ohne Cadmium oder Blei ist zwingend erforderlich.
HVAC-Spiralrohre in maritimen Umgebungen: Dünnwandige geschweißte Rohre (0,8–1,5 mm) benötigen eine Zinkbeschichtung von 50-80 µm, die ohne thermische Verzerrung aufgebracht wird. Fein-durchmessern (1,6 mm) hochreines Zinkdraht ermöglicht eine niedrigwärmige Lichtbogenspritzbeschichtung.
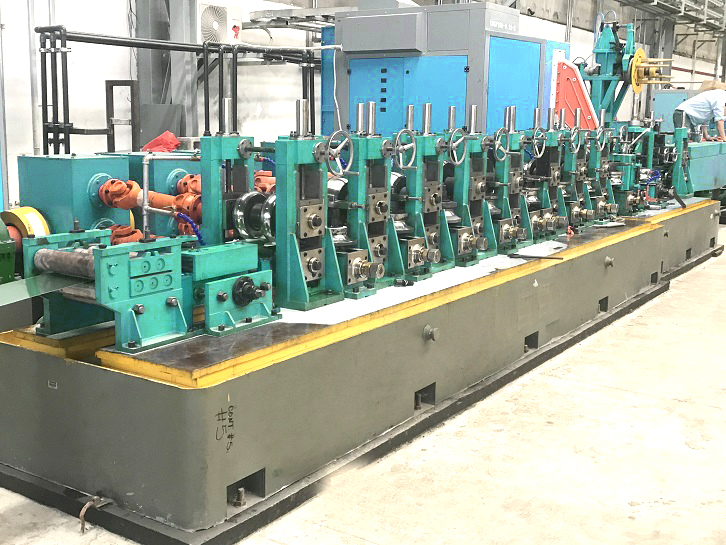
SANSO hat seine Rohrmühlenlinien mit optionalen Inline-Lichtbogenspritzkabinen entwickelt, die direkt mit der Rohrgeschwindigkeit synchronisiert sind. Diese Integration ermöglicht die sofortige Beschichtung der frisch geschweißten Naht und des Grundmetalls, wodurch die Notwendigkeit für Offline Strahlen und Nachbeschichten entfällt.
3. Branchenprobleme: Inkonsistente Zinkdrahtqualität und Beschichtungsfehler
Felduntersuchungen von drei Beschichtungsanlagen für große Rohre zeigen wiederkehrende Probleme, die mit minderwertigem reinem Zinkdraht verbunden sind:
Haftungsverlust: Porosität über 5% ermöglicht das Eindringen von Feuchtigkeit in die Stahloberfläche. Querschnitts-Mikroskopie von fehlgeschlagenen Beschichtungen zeigt Chloridablagerungen unter der Zinkschicht – ein direktes Ergebnis von Verunreinigungen, die während des Spritzens zu Lochfraß führen.
Ungleichmäßige Beschichtungsdicke: Draht mit Durchmesserabweichungen >0,03 mm verursacht schwankenden Lichtbogenstrom (von 150A bis 220A), was zu einer 40-60%igen Dickeabweichung entlang des Rohrumfangs führt. Dies verstößt gegen die ISO 2063-Vorgaben zur Einheitlichkeit.
Hohe Schlackebildung: Bleiverunreinigungen oder Zinn senken den Schmelzpunkt von Zink und erhöhen oxidierte Schlacke um bis zu 25%. Schlacke verankert sich in der Beschichtung, was zu Spannungsanreicherung führt und die Ermüdungslebensdauer von geschweißten Verbindungen verringert.
Unterbrechungen der Drahtzufuhr: Weicher oder inkonsistent gezogener Zinkdraht klemmt in Standardrohrleitungen und verursacht Produktionsstopps alle 45 Minuten. Ein einziger Stau in einer Hochgeschwindigkeitsmühle (12 m/min) kratzt 30 Meter unbeschichtetes Rohr ab.
Um diese Probleme zu beseitigen, empfiehlt SANSO ein dreiteiliges Qualitätsprotokoll: Zertifizierung des eingehenden Drahts (zertifizierter Prüfbericht pro Spule), wöchentliche Haftfestigkeitstests (ASTM D4541) und kontinuierliche Überwachung der Lichtbogen-Spannung. Anlagen, die dieses Protokoll anwenden, berichten von einer 92%igen Reduzierung der beschichtungsbezogenen Nacharbeit.
4. Technische Auswahlparameter für reinen Zinkdraht in Rohrmühlenbetrieben
Die Wahl des richtigen reinen Zinkdrahts umfasst mehr als nur die Angabe von "99,9%". Produktionsingenieure müssen bewerten:
Durchmesseroptionen: 1,6 mm, 2,0 mm und 3,17 mm. Für das Schweißen von Rohren mit Außendurchmesser 114–610 mm bietet 2,0 mm Draht den besten Kompromiss zwischen Abscheidungsrate (15 kg/h bei 250A) und feiner Tropfenkontrolle.
Oberflächenzustand: Hellgezogen vs. strahlgebläster Draht. Heller Draht bietet einen niedrigeren elektrischen Widerstand, erfordert jedoch sauberes Abwickeln. Strahlgebläster Draht hat eine Mikro-Rauheit, die die Lichtbogenstabilität bei hohen Geschwindigkeiten (>8 m/min) verbessert.
Verpackungsart: Lagengewickelte Spulen (15-25 kg) für manuelle Pistolen oder Abwickeltrommeln (200-500 kg) für automatisierte Spritzwagen. Trommeln reduzieren die Splice-Häufigkeit – entscheidend für den Betrieb der Mühle rund um die Uhr.
Kompatibilität mit Zinkspritzgeräten: Die Drahtzufuhrkraft muss unter 12 N bleiben, um eine Überlastung des Motors zu verhindern. Hartgezogener reiner Zinkdraht (Zugfestigkeit 140-180 N/mm²) funktioniert am besten in langen Rohrleitungssystemen.
Führende Hersteller kombinieren diese Parameter mit Prozessüberwachung. Zum Beispiel hat ein Nahost-Rohrbeschichter, der jährlich 300 km Wasserleitungsrohre produziert, auf zertifiziertes reines Zinkdraht umgestellt, das über das empfohlene Verbrauchsmaterialprogramm von SANSO geliefert wird, wodurch die Beschichtungs-Porosität von 8,2 % auf 1,7 % gesenkt und 3.000 Stunden Widerstand gegen neutralen Salznebel ohne roten Rost erreicht wurden.
5. Leistungsvalidierung: Prüfstandards für zinkgespritzte Schweißrohre
Um die Leistung von reinem Zinkdraht objektiv zu überprüfen, folgen akkreditierte Labore diesen Protokollen:
Beschichtungs-Porosität: Ferroxyl-Test gemäß ISO 2063-1. Akzeptable Grenze ≤2 % für vergrabene Rohre, ≤1 % für marine Eintauchung.
Haftfestigkeit: Abziehadhäsionstest (ASTM D4541). Minimum 7 MPa für die als gespritzt betrachtete Oberfläche, 10 MPa für versiegelte Beschichtung. Unreiner Draht versagt typischerweise unter 5 MPa.
Elektrochemisches Potential: Offenes Schaltpotential vs. Ag/AgCl sollte –1050 mV bis –1100 mV in einer 3,5 % NaCl-Lösung betragen. Zink mit niedriger Reinheit verschiebt das Potential über –1000 mV, was den kathodischen Schutz verringert.
Salznebelbeständigkeit: ASTM B117. 99,99 % reine Zinkdrahtbeschichtungen überschreiten 2.000 Stunden vor 5 % rotem Rost, während 99,5 % Zink bei 800 Stunden versagt.
Für Rohrwerke ohne interne Labore bietet die Drittanbieterzertifizierung pro Charge (z. B. DNV-GL oder TÜV) Rückverfolgbarkeit. Viele Endkunden verlangen mittlerweile diese Berichte als Teil der Materiallieferdokumentation.
6. Häufig gestellte Fragen (FAQ)
Q1: Was ist die genaue Reinheitsgrenze, bei der reiner Zinkdraht keinen zuverlässigen kathodischen Schutz mehr bietet?
A1: Felddaten zeigen, dass die opferanodische Lebensdauer der Beschichtung sich halbiert, sobald die Zinkreinheit unter 99,7 % fällt (insbesondere bei Blei >0,05 % oder Eisen >0,03 %). Für kritische Offshore- oder chemische Anlagenanwendungen sollte nur 99,99 % reiner Zinkdraht spezifiziert werden. Unter 99,5 % verhält sich die Beschichtung nur wie eine Barriere – sie verliert die galvanische Selbstheilungsfähigkeit.
Q2: Können wir denselben reinen Zinkdraht sowohl für die Schweißnahtbeschichtung als auch für die vollständige externe Beschichtung des Rohrs verwenden?
A2: Ja, aber mit einer Prozessanpassung. Die Nahtbeschichtung erfordert typischerweise einen kleineren Drahtdurchmesser (1,6 mm) und einen niedrigeren Strom (120–150 A), um eine Überhitzung der wärmebeeinflussten Zone zu vermeiden. Für die vollständige externe Beschichtung von Rohren mit dickerer Wand (≥6 mm) verbessert ein Draht von 2,0 mm oder 3,17 mm bei 200–300 A die Ablagerungseffizienz. Die Verwendung desselben Drahtdurchmessers für beide Aufgaben kann entweder das Risiko der Nahtdurchdringung oder die Produktivität beeinträchtigen.
Q3: Wie überprüfen wir, ob eine gelieferte Charge von reinem Zinkdraht die behauptete Reinheit erfüllt, ohne sie in ein Labor zu schicken?
A3: Eine praktische Methode auf der Werkstattfläche ist der "thermische Signatur"-Test. Führen Sie einen 2-minütigen Lichtbogen-Sprühvorgang auf eine Stahlplatte mit konsistenten Parametern (Spannung, Stromstärke, Luftdruck) durch. Hochreiner Draht erzeugt einen stabilen, schmalen Lichtbogenkegel (15–20° Spreizung) und sehr feine, kugelförmige Tropfen. Unreiner Draht erzeugt unregelmäßiges Lichtbogenwandern, ein breiteres Sprühmuster (>35°) und unregelmäßige gezackte Partikel, die auf der Ablagerung sichtbar sind. Für absolute Bestätigung können tragbare XRF-Analysatoren (z. B. Olympus Vanta) Zn% und Pb/Fe/Cd in weniger als 60 Sekunden quantifizieren.
Q4: Beeinflusst die Lagerbedingung von reinem Zinkdraht seine Leistung beim Lichtbogen-Spritzen?
A4: Absolut. Zinkdraht, der in feuchten Umgebungen (>60% RH) gelagert wird, entwickelt innerhalb von 10 Tagen eine Oberfläche aus Zinkhydroxid und -carbonat. Diese Schicht erhöht den Kontaktwiderstand an der Spitze, was zu Lichtbogen-Spritzern und ungleichmäßigem Schmelzen führt. Lagern Sie den Draht immer in der original versiegelten Verpackung mit Trockenmittel. Wenn eine Spule länger als 48 Stunden exponiert war, führen Sie vor der Produktion eine 5-Meter „Spülung“ durch. SANSO empfiehlt klimatisierte Verbrauchsmaterialschränke für Rohrmühlen mit >2 Schichten/Tag.
Q5: Was ist der wirtschaftliche Einfluss des Wechsels von 99,5% auf 99,99% reinen Zinkdraht für eine mittelgroße Rohrmühle?
A5: Obwohl 99,99% Draht 18-22% mehr pro Kilogramm kostet, sinken die Gesamtkosten pro Quadratmeter oft. Draht mit höherer Reinheit hinterlässt eine dichtere Beschichtung mit 30% weniger Überspray, sodass Sie 0,9 kg/m² anstelle von 1,3 kg/m² verwenden. Darüber hinaus sinken die Nachbearbeitungsraten von 12% auf 2%, was Arbeitskosten für die Beschichtungsentfernung und das erneute Spritzen spart. Eine realistische Berechnung für eine Mühle, die jährlich 50.000 m² beschichtete Rohre produziert, zeigt Nettoeinsparungen von 47.000 USD pro Jahr nach dem Materialupgrade.
Q6: Wie beeinflusst die Wahl von reinem Zinkdraht das Schweißen im Nachgang (wenn Rohre nach der Beschichtung geschweißt werden)?
A6: Für Rohre, die nach der Fabrikbeschichtung mit Zink im Feld geschweißt werden, ist Draht mit hoher Reinheit unerlässlich. Zinkdämpfe beim Schweißen sind weniger giftig, wenn das Zink rein ist (kein Blei oder Cadmium). Noch wichtiger ist, dass Zink mit niedrigen Verunreinigungen das Risiko von Rissen durch flüssiges Metallversprödung (LME) in hochfesten Stahlverbindungen verringert. Viele Pipeline-Vorschriften (API 1104, DNV-OS-F101) geben jetzt vor, dass die werkseitig aufgebrachte Zinkbeschichtung aus 99,99% reinem Draht stammen muss, um Rissbildung bei Feldschweißungen zu verhindern.
Spezifikationsdisziplin sichert die Langlebigkeit geschweißter Rohre
Die Auswahl eines zertifizierten, hochreinen reinen Zinkdrahts ist kein Bereich für Kostenreduzierung. Der Unterschied zwischen 99,9% und 99,99% Reinheit wirkt sich direkt auf die Haftung der Beschichtung, die Porosität und die Lebensdauer des kathodischen Schutzes aus. Führende Rohrmühlen integrieren dieses Verständnis in ihre Beschaffungs- und Prozesskontrollpläne für Verbrauchsmaterialien. Für Mühlen, die die Konsistenz der Beschichtung verbessern oder Feldgarantieansprüche reduzieren möchten, bietet SANSO technische Audits, Beratung zur Draht-Spezifikation und Optimierung der Lichtbogen-Spritzparameter als Teil seiner Rohrmühlen-Ausrüstung-Lösungen an.
Bereit, die Leistung Ihres aktuellen reinen Zinkdrahts zu validieren oder eine Testcharge des zertifizierten 99,99% Materials anzufordern?
Kontaktieren Sie das SANSO Ingenieurteam, um Ihre Anforderungen an die Rohrbeschichtung zu besprechen, eine Porositätsanalyse zu planen oder eine maßgeschneiderte Empfehlung für Ihre Mühlenlinie zu erhalten. Reichen Sie Ihre Anfrage unten ein – wir antworten innerhalb von 24 Stunden mit technischen Datenblättern und Verfahren zur Musterqualifizierung.
Für eine direkte Beratung oder ein Angebot besuchen Sie bitte https://www.sansotubemill.com/ und verwenden Sie das Formular „Anfrage für ein Angebot“.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
