
Accueil > Blogs > Fil de zinc pur de haute pureté pour revêtement par projection thermique sur tuyaux soudés
Fil de zinc pur de haute pureté pour revêtement par projection thermique sur tuyaux soudés
2026-07-11
Dans la production de tubes et de tuyaux soudés, le traitement anti-corrosion final diktate directement la durée de vie dans des environnements agressifs—plates-formes offshore, lignes de transfert chimique ou pipelines d'eau enterrés. Alors que de nombreux fabricants se concentrent sur les paramètres de soudage et l'intégrité des soudures, le fil de zinc pur utilisé dans le revêtement par projection thermique est un consommable tout aussi critique. Un matériau en zinc de qualité inférieure entraîne un délaminage prématuré du revêtement, une incohérence galvanique et des pannes sur le terrain. Cet article examine les exigences métallurgiques, la science de l'application et la validation de la qualité du fil de zinc pur de haute qualité pour la protection contre la corrosion des tuyaux soudés, soutenu par l'expertise de SANSO dans l'intégration des tuyaux.
1. Science des matériaux du fil de zinc pur pour la projection à arc
La projection à arc thermique dépose du zinc fondu sur des surfaces en acier préparées. L'efficacité de protection cathodique du revêtement et le lien mécanique dépendent de la composition chimique et de la consistance physique du fil. Le fil de zinc pur de haute qualité doit répondre ou dépasser les normes ASTM B833 / ISO 2063, avec une teneur en zinc ≥99,99 % et des impuretés totales (Pb, Cd, Fe, Sn) inférieures à 0,01 %.
Fil de projection thermique en zinc effet de pureté : Même 0,1 % de plomb crée des micro-cellules galvanique, accélérant la corrosion locale.
Une impureté de fer supérieure à 0,02 % augmente la porosité du revêtement de 1-2 % à >5 %, compromettant la résistance au brouillard salin.
Une tolérance de diamètre constante (±0,02 mm) garantit un courant d'arc stable et une taille de goutte uniforme – essentiel pour le revêtement anti-corrosion pour tuyaux.
La propreté de la surface du fil (sans huile, sans oxydation) empêche l'instabilité de l'arc et les projections.
Les principaux tuyaux s'associent à SANSO pour mettre en œuvre des protocoles de vérification du fil de zinc pur, y compris des tests de lot par OES (spectrométrie d'émission optique) et des mesures de force d'alimentation du fil, garantissant que chaque bobine fonctionne de manière identique sur des quarts de 8 heures.
2. Applications critiques : Tuyaux soudés nécessitant un revêtement en zinc de haute pureté
Différents environnements de service imposent des exigences uniques sur la couche de zinc projetée. Les secteurs industriels suivants ont validé que seul le fil de zinc pur de qualité supérieure fournit le cycle de vie requis :
Pieux et colonnes structurels offshore : Les taux de corrosion dans la zone de splash dépassent 0,3 mm/an sans protection cathodique. Le revêtement en zinc projeté à l'arc (200-300 µm) avec une pureté de 99,99 % offre >20 ans de protection.
Lignes de collecte de gaz naturel : Le revêtement interne est rarement appliqué, mais les tuyaux enterrés externes ont besoin d'un revêtement en zinc pour résister à la corrosion du sol. Le zinc à faible impureté évite les fissures induites par l'hydrogène dans l'acier des tuyaux de ligne à haute résistance.
Tuyaux soudés de grand diamètre pour la transmission d'eau : Les normes d'eau potable (NSF/ANSI 61) restreignent les métaux lourds. Le fil de zinc pur sans cadmium ni plomb est obligatoire.
Les conduits spiralés HVAC dans les environnements marins : Les conduits soudés à paroi mince (0,8–1,5 mm) nécessitent un revêtement en zinc de 50-80 µm appliqué sans déformation thermique. Le fil de zinc de petit diamètre (1,6 mm) de haute pureté permet une projection à l'arc à faible apport de chaleur.
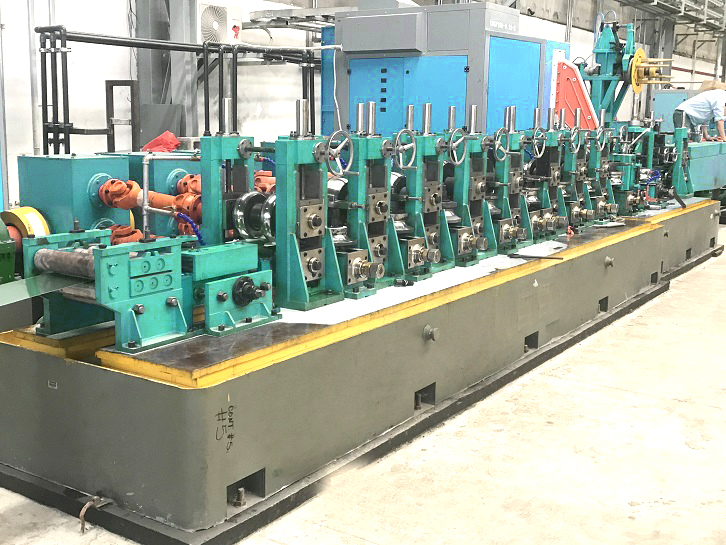
SANSO a conçu ses lignes de laminoir à tubes avec des cabines de projection à arc en ligne en option, directement synchronisées avec la vitesse de déplacement des tuyaux. Cette intégration permet un revêtement immédiat de la soudure fraîchement réalisée et du métal de base, éliminant ainsi le besoin de sablage et de re-revêtement hors ligne.
3. Points de douleur de l'industrie : Qualité inconstante du fil de zinc et échecs de revêtement
Des enquêtes sur le terrain menées dans trois installations de revêtement de tuyaux de grand diamètre révèlent des problèmes récurrents liés à un fil de zinc pur de qualité inférieure :
Perte d'adhésion : La porosité supérieure à 5 % permet la pénétration de l'humidité à l'interface acier. La microscopie de coupe transversale des revêtements défaillants montre des dépôts de sel de chlorure sous la couche de zinc – résultat direct de la corrosion par impuretés pendant la projection.
Épaisseur de revêtement inégale : Un fil avec des variations de diamètre >0,03 mm provoque des fluctuations du courant d'arc (de 150A à 220A), produisant une déviation d'épaisseur de 40-60 % le long de la circonférence du tuyau. Cela viole les exigences d'uniformité ISO 2063.
Formation élevée de scories : Les impuretés de plomb ou d'étain abaissent le point de fusion du zinc, augmentant les scories oxydées jusqu'à 25 %. Les scories s'incorporent dans le revêtement, créant des points de contrainte et réduisant la durée de vie en fatigue des joints soudés.
Interruptions de l'alimentation en fil : Le fil de zinc doux ou tiré de manière inégale se coince dans les doublures de conduit standard, provoquant des arrêts de production toutes les 45 minutes. Un seul blocage sur un laminoir à grande vitesse (12 m/min) raye 30 mètres de tuyau non revêtu.
Pour éliminer ces problèmes, SANSO recommande un protocole de qualité en trois parties : certification du fil entrant (rapport de test certifié par bobine), tests hebdomadaires de résistance de liaison (ASTM D4541) et surveillance continue de la tension de l'arc. Les installations adoptant ce protocole rapportent une réduction de 92 % des reprises liées au revêtement.
4. Paramètres de sélection technique pour Fil de zinc pur dans les opérations de laminoir à tubes
Choisir le bon fil de zinc pur implique plus que de spécifier "99,9%". Les ingénieurs de production doivent évaluer :
Options de diamètre : 1,6 mm, 2,0 mm et 3,17 mm. Pour le soudage de tuyaux OD 114–610 mm, le fil de 2,0 mm offre le meilleur compromis entre le taux de dépôt (15 kg/h à 250A) et le contrôle des fines gouttelettes.
État de surface : Fil tiré brillant vs. fil sablé. Le fil brillant offre une résistance électrique inférieure mais nécessite un enroulement propre. Le fil sablé présente une micro-rugosité qui améliore la stabilité de l'arc à des vitesses de déplacement élevées (>8 m/min).
Type d'emballage : Bobines en couches (15-25 kg) pour pistolets manuels, ou tambours de dévidage (200-500 kg) pour chariots de projection automatisés. Les tambours réduisent la fréquence des épissures – critique pour les opérations de laminoir 24/7.
Compatibilité avec l'équipement de projection de zinc : La force d'alimentation du fil doit rester en dessous de 12 N pour éviter la surcharge du moteur. Le fil de zinc pur tiré dur (résistance à la traction 140-180 N/mm²) fonctionne le mieux dans les systèmes à long conduit.
Les principaux fabricants combinent ces paramètres avec la surveillance des processus. Par exemple, un fabricant de revêtements de tuyaux du Moyen-Orient produisant 300 km de tuyaux de ligne d'eau par an est passé à un fil de zinc pur certifié fourni par le programme de consommables recommandé par SANSO, réduisant la porosité du revêtement de 8,2 % à 1,7 % et atteignant 3 000 heures de résistance à la pulvérisation de sel neutre sans rouille rouge.
5. Validation des performances : Normes d'essai pour les tuyaux soudés pulvérisés au zinc
Pour vérifier objectivement les performances du fil de zinc pur, les laboratoires accrédités suivent ces protocoles :
Porosité du revêtement : Test Ferroxyl selon ISO 2063-1. Limite acceptable ≤2 % pour les tuyaux enterrés, ≤1 % pour l'immersion marine.
Résistance à l'adhérence : Test d'adhésion par traction (ASTM D4541). Minimum 7 MPa pour la surface pulvérisée, 10 MPa pour le revêtement scellé. Le fil impur échoue généralement en dessous de 5 MPa.
Potentiel électrochimique : Le potentiel en circuit ouvert par rapport à Ag/AgCl doit être de –1050 mV à –1100 mV dans une solution de NaCl à 3,5 %. Le zinc de faible pureté déplace le potentiel au-dessus de –1000 mV, réduisant la protection cathodique.
Résistance à la pulvérisation de sel : ASTM B117. Les revêtements en fil de zinc pur à 99,99 % dépassent 2 000 heures avant 5 % de rouille rouge, tandis que le zinc à 99,5 % échoue à 800 heures.
Pour les usines de tuyaux sans laboratoires internes, la certification par des tiers par lot (par exemple, DNV-GL ou TÜV) fournit une traçabilité. De nombreux clients finaux exigent désormais ces rapports dans le cadre de la documentation de livraison des matériaux.
6. Questions Fréquemment Posées (FAQ)
Q1 : Quel est le seuil de pureté exact où le fil de zinc pur cesse de fournir une protection cathodique fiable ?
A1 : Les données de terrain indiquent qu'une fois que la pureté du zinc tombe en dessous de 99,7 % (surtout avec du plomb >0,05 % ou du fer >0,03 %), la durée de vie sacrificielle du revêtement est réduite de moitié. Pour les applications critiques en mer ou dans les usines chimiques, seul un fil de zinc pur à 99,99 % doit être spécifié. En dessous de 99,5 %, le revêtement se comporte uniquement comme une barrière – perdant sa capacité d'auto-réparation galvanique.
Q2 : Pouvons-nous utiliser le même fil de zinc pur pour le revêtement des soudures et le revêtement externe complet des tuyaux ?
A2 : Oui, mais avec un ajustement de processus. Le revêtement des soudures nécessite généralement un diamètre de fil plus petit (1,6 mm) et un courant plus faible (120–150 A) pour éviter de surchauffer la zone affectée par la chaleur. Pour le revêtement externe complet sur des tuyaux à paroi plus épaisse (≥6 mm), un fil de 2,0 mm ou 3,17 mm à 200–300 A améliore l'efficacité de dépôt. Utiliser le même diamètre de fil pour les deux tâches peut compromettre soit le risque de pénétration des soudures, soit la productivité.
Q3 : Comment vérifions-nous si un lot livré de fil de zinc pur répond à la pureté revendiquée sans l'envoyer à un laboratoire ?
A3 : Une méthode pratique en atelier est le test de la "signature thermique". Réalisez une pulvérisation à arc de 2 minutes sur un panneau en acier avec des paramètres constants (tension, intensité, pression d'air). Un fil de haute pureté produit un cône d'arc stable et étroit (écart de 15 à 20°) et des gouttelettes très fines et sphériques. Un fil impur crée des errances d'arc erratiques, un motif de pulvérisation plus large (>35°) et des particules irrégulières visibles sur le dépôt. Pour une confirmation absolue, des analyseurs XRF portables (par exemple, Olympus Vanta) peuvent quantifier le Zn% et le Pb/Fe/Cd en moins de 60 secondes.
Q4 : Les conditions de stockage du fil de zinc pur affectent-elles ses performances de projection d'arc ?
A4 : Absolument. Le fil de zinc stocké dans des environnements humides (>60 % HR) développe de l'hydroxyde de zinc et du carbonate de zinc en 10 jours. Cette couche augmente la résistance de contact à la pointe, provoquant des éclaboussures d'arc et une fusion inégale. Stockez toujours le fil dans son emballage scellé d'origine avec un dessiccant. Si une bobine a été exposée pendant plus de 48 heures, effectuez un "purge" de 5 mètres avant la production. SANSO recommande des armoires de consommables à contrôle climatique pour les usines de tubes avec >2 équipes/jour.
Q5 : Quel est l'impact économique du passage de 99,5 % à 99,99 % de fil de zinc pur pour une usine de tubes de volume moyen ?
A5 : Bien que le fil à 99,99 % coûte 18-22 % de plus par kilogramme, le coût total appliqué par mètre carré diminue souvent. Le fil de plus haute pureté dépose un revêtement plus dense avec 30 % de moins de surpulvérisation, donc vous utilisez 0,9 kg/m² au lieu de 1,3 kg/m². De plus, les taux de retouche passent de 12 % à 2 %, ce qui permet d'économiser sur le retrait du revêtement et le travail de re-projection. Un calcul réaliste pour une usine produisant 50 000 m² de tubes revêtus par an montre des économies nettes de 47 000 $ par an après l'amélioration du matériau.
Q6 : Comment le choix du fil de zinc pur affecte-t-il le soudage en aval (si les tubes sont ensuite soudés après le revêtement) ?
A6 : Pour les tubes qui reçoivent un soudage sur site après le revêtement en zinc en usine, un fil de haute pureté est essentiel. Les fumées de zinc provenant du soudage sont moins toxiques lorsque le zinc est pur (sans plomb ni cadmium). Plus important encore, le zinc à faible impureté réduit le risque de fissures de fragilisation par métal liquide (LME) dans les soudures en acier à haute résistance. De nombreux codes de pipelines (API 1104, DNV-OS-F101) spécifient désormais que le revêtement de zinc appliqué en atelier doit provenir d'un fil de 99,99 % de pureté pour prévenir les fissures de soudure sur site.
La discipline de spécification garantit la longévité des tubes soudés
Choisir un fil de zinc pur certifié et de haute pureté n'est pas un domaine de réduction des coûts. La différence entre 99,9 % et 99,99 % de pureté se traduit directement par l'adhérence du revêtement, la porosité et la durée de vie de la protection cathodique. Les principaux fabricants de tubes intègrent cette compréhension dans leurs plans d'approvisionnement en consommables et de contrôle des processus. Pour les usines cherchant à améliorer la cohérence du revêtement ou à réduire les réclamations de garantie sur site, SANSO fournit des audits techniques, des conseils sur les spécifications de fil et l'optimisation des paramètres de projection d'arc dans le cadre de ses solutions d'équipement pour les usines de tubes.
Prêt à valider les performances de votre fil de zinc pur actuel ou à demander un lot d'essai de matériau certifié à 99,99 % ?
Contactez l'équipe d'ingénierie de SANSO pour discuter de vos exigences en matière de revêtement de tubes, planifier une analyse de porosité ou recevoir une recommandation personnalisée pour votre ligne d'usine. Soumettez votre demande ci-dessous – nous répondons dans les 24 heures avec des fiches techniques et des procédures de qualification d'échantillons.
Pour une consultation directe ou un devis, veuillez visiter https://www.sansotubemill.com/ et utiliser le formulaire "Demande de devis".
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
