
Hochleistungs-Schnallenherstellungsmaschine für Präzisionsmetallumformung
2026-07-11
Industrielle Metallverschlüsse, Klemmen und Rohrbefestigungen sind wesentliche Komponenten für geschweißte Rohrbaugruppen, Gerüstsysteme und Abgaskomponenten im Automobilbereich. Die Herstellung dieser Teile mit hoher Geschwindigkeit bei gleichzeitiger Einhaltung der Maßhaltigkeit erfordert spezialisierte Ausrüstung. Eine Buckle making machine unterscheidet sich von herkömmlichen Stanzpressen, da sie Coilzufuhr, progressive Werkzeugformung, Richten und Abtrennen in einen kontinuierlichen Fluss integriert. Für Hersteller, die Rohrhalter-Verschlüsse oder Kabelmanagement-Clips liefern, hat die Wahl der Formplattform direkte Auswirkungen auf die Materialnutzung, die Langlebigkeit der Werkzeuge und die Ausschussquoten.
Mit über zwei Jahrzehnten Erfahrung in der Integration von Metallformlinien bietet SANSO robuste Verschlussfertigungszellen, die Bandbreiten von 30 mm bis 200 mm und Dicken von bis zu 4,0 mm in hochfestem Stahl verarbeiten. Dieser Artikel skizziert die grundlegenden mechanischen Architekturen, häufige Produktionsengpässe und Auswahlkriterien, die auf realen Kennzahlen aus der Fertigung basieren – ohne allgemeine Marketingansprüche und mit Fokus auf überprüfbare Ingenieurprinzipien.
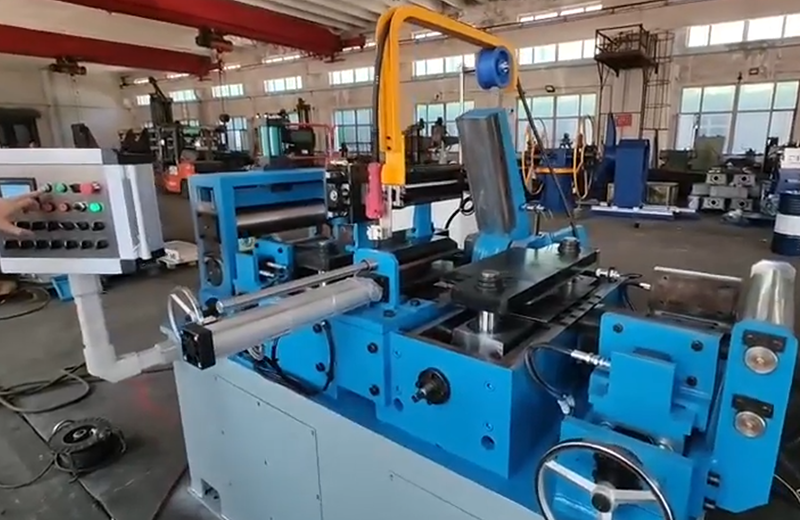
Grundlegende mechanische Architektur einer modernen Buckle Making Machine
Das Verständnis der Teilsysteme einer Buckle making machine hilft Ingenieuren, Ineffizienzen zu diagnostizieren und geeignete Upgrades zu spezifizieren. Eine gut gestaltete Einheit besteht aus fünf kritischen Stationen:
Doppelkopf-Abwickler & Servo-Richter: Verarbeitet Coil-Gewichte von bis zu 1500 kg und entfernt verbleibende Krümmungen. Die geschlossene Regelung sorgt für spannungsfreien Materialeintritt in den Werkzeugbereich.
Hydraulisches Zuführ- & Rollenzuführungssystem: Servogesteuerte Walzen mit Encoder-Rückmeldung erreichen eine Zuführgenauigkeit von ±0,08 mm, was für mehrstufige progressive Werkzeuge entscheidend ist.
Hochsteife C-Rahmen-Pressstation: Erhältlich von 50 bis 200 Tonnen, mit sechs-stufigen Führungsbuchsen und Kraftüberwachung zur Erkennung von Stanzverschleiß, bevor Ausschuss entsteht.
Werkzeugkassette für Verschlussgeometrie: Schnellwechselmodule für verschiedene Verschlussbreiten (20–80 mm), Lochmuster und Präge-Tiefen. Werkzeugstahl-Einsätze mit TiAlN-Beschichtung verlängern die Lebensdauer der Werkzeuge für abrasive Materialien wie verzinkten Stahl.
Automatisches Teileaustrag- & Stapelsystem: Vibrationsschüssel oder Förderband mit Zählsensor, reduziert manuelle Handhabung und verhindert Oberflächenkratzer.
Integrierte Schmierungseinheiten tragen Mikro-Ölsprühnebel auf beide Bandkanten und Werkzeugoberflächen auf, wodurch die Reibung um 35 % im Vergleich zu trockenem Stanzen gesenkt wird. Für Hersteller, die zwei Schichten fahren, führt dies direkt zu verlängerten Werkzeugintervallen und weniger ungeplanten Stopps.
Branchenanwendungen – Über Standard-Rohrprodukte hinaus
Während viele die Verschlussformung mit Rohrhaltern assoziieren, bedient moderne Ausrüstung mehrere Sektoren. SANSO hat Linien für die folgenden anspruchsvollen Anwendungen geliefert:
Geschweißte Rohr-Zubehörteile: U-Bolzen-Verschlüsse, Sattelklammern und Bandriemen, die verwendet werden, um runde oder rechteckige Rohre in Stahlrahmen zu sichern.
Automobile Kabelhalter: Federstahl-Verschlüsse für Bremsleitungen, die eine strenge Kantenburrenkontrolle unter 0,05 mm erfordern.
HVAC-Kanalstützclips: Großformatige Verschlüsse mit mehreren Verriegelungsnasen, hergestellt mit 80 Hüben/Minute aus vorlackiertem Coil.
Industrielle Förderbandverzurrung: Hochzyklus-Schnallenstreifen, bei denen die Ermüdungsbeständigkeit von einem konsistenten Biegeradius von der Formstation abhängt.
Jedes Szenario erfordert spezifische Modifikationen: gummibeschichtete Zuführrollen für lackierte Spulen, Hartmetall-Einsätze für abrasive Materialien oder servo-verstellbare Formhöhe für asymmetrische Schnallendesigns. Eine generische Abkantpresse oder ein Turret-Stanzgerät kann nicht die gleiche Effizienz erreichen, da progressive Stempel in einer speziellen Schnallenherstellungsmaschine alle Schnitte, Biegungen und Prägungen in einem Zyklus ausführen.
Integration mit geschweißten Rohrproduktionslinien
Für Rohrmühlen, die Standardprofile herstellen, schafft die Installation einer Schnallenformlinie direkt nach der Rohrschneidestation eine Just-in-Time-Zulieferung von Unterkomponenten. Die Schnallenmaschine erhält Abfallkanten oder separates Spulenmaterial und formt Teile, die mit dem Rohrausstoß synchronisiert sind. Dieses Layout reduziert den Lagerraum für Befestigungselemente und eliminiert die sekundäre Handhabung. SANSO bietet Signal-Schnittstellen (Profinet, EtherCAT), die es der Schnallenmaschine ermöglichen, basierend auf den Akkumulationssensoren der Rohrmühle zu starten/stoppen, um Materialverschwendung zu vermeiden.
Wesentliche Schmerzpunkte in der traditionellen Schnallenherstellung und technische Lösungen
Auftragswerkstätten, die auf Offline-Stanzen oder hydraulische Pressen angewiesen sind, stehen fünf wiederkehrenden Problemen gegenüber, die alle durch moderne spezialisierte Linien angesprochen werden:
Inkonsistente Loch-zu-Kante-Distanz: Manuelles Spulenfüttern verursacht Pitch-Fehler. Lösung: Servo-Rollenfütterung mit automatischer Korrektur basierend auf optischer Kantenerkennung; geschlossener Regelkreis gewährleistet Positionswiederholbarkeit innerhalb von 0,1 mm.
Kurze Werkzeuglebensdauer bei der Formung von hochfestem Stahl (z. B. 590 MPa): Standard D2-Werkzeuge brechen nach 50.000 Hüben. Lösung: Pulvermetallurgie-Werkzeuge mit kryogener Behandlung, kombiniert mit kontrollierter Abziehkraft und einstellbarer Stanzpenetrationstiefe.
Lange Umrüstzeiten zwischen Schnallengrößen: Traditionelle Setups erfordern 90 Minuten zum Ausrichten und Shimmen der Werkzeuge. Lösung: Kasettenwerkzeuge mit vorjustierten Führungsstiften und hydraulischer Klemmung; vollständiger Wechsel in unter 12 Minuten, einschließlich Zuführereinstellung.
Oberflächenkratzer auf zinkbeschichtetem Streifen: Rollenverschleißpartikel setzen sich in weichen Beschichtungen fest. Lösung: Polyurethan-beschichtete Zuführrollen und nicht markierende Seitenführungen mit Luftabblasung zur Schmutzentfernung.
Hohe Ausschussraten durch Federungsvariationen: Materialtemperaturunterschiede führen zu inkonsistenten Öffnungswinkeln der Schnallen. Lösung: Adaptive Überbiegungskalibrierung mit einer servo-getriebenen totenpunktverstellung und Echtzeit-Tonnage-Rückmeldung.
Messbare Verbesserungen nach dem Upgrade auf eine zweckgebundene Schnallenherstellungsmaschine umfassen eine Verringerung des Ausschusses von 4,2 % auf unter 1,5 % und die Werkzeugkosten pro tausend Teile, die in dokumentierten Fällen um 62 % gesenkt wurden (interne Felddaten).
Die richtige Schnallenherstellungsmaschine auswählen – Kern-Spezifikationen zur Bewertung
Bei der Vorbereitung einer Anfrage für ein Angebot sollten Sie sich auf messbare Parameter konzentrieren, die den Output und die Zuverlässigkeit beeinflussen. Vermeiden Sie vage „schwerlast“-Behauptungen; fordern Sie die folgenden Datenpunkte von jedem Anbieter an:
Maximale Materialstreckgrenze & Dicke: Maschinenrahmen und Zuführsystem müssen bis zu 800 MPa Zugfestigkeit bei 3,5 mm Dicke ohne eine Abweichung von mehr als 0,02 mm/m verarbeiten können.
Produktionsrate in Hüben pro Minute: Für progressive Stanzen sind 120–180 Hübe pro Minute typisch für kleine Schnallen (25 mm Länge); größere Teile (80 mm) liegen im Bereich von 50–80 Hüben pro Minute. Bestätigen Sie die dauerhafte Geschwindigkeit unter voller Last.
Bereich der Stanzhöhe-Anpassung: Mindestens 80 mm motorisierte Anpassung zur Unterstützung unterschiedlicher Schnallentiefen ohne manuelle Unterlagen.
Abziehkraft und Überlastschutz: Hydraulisches Überlastsystem mit Drucksensor, der den Kolben innerhalb von 5 ms stoppt, wenn eine Stanzsperre auftritt – um teure Werkzeugschäden zu verhindern.
Spulenbreite und Außendurchmesser-Kapazität: 200–600 mm Außendurchmesser, mit optionalem Erweiterungsmandrel für schwere Spulen bis zu 2000 kg.
SANSO Ingenieure bieten eine Verifikationsmatrix während der Auswahlphase, einschließlich der Finite-Elemente-Analyse des Pressrahmens bei maximaler Tonnage und Echtzeit-Vibrationsprotokollierung, um potenzielle Resonanzzonen zu identifizieren. Dieses Detailniveau vermeidet später Probleme mit Rattermarken auf Schnallenoberflächen.
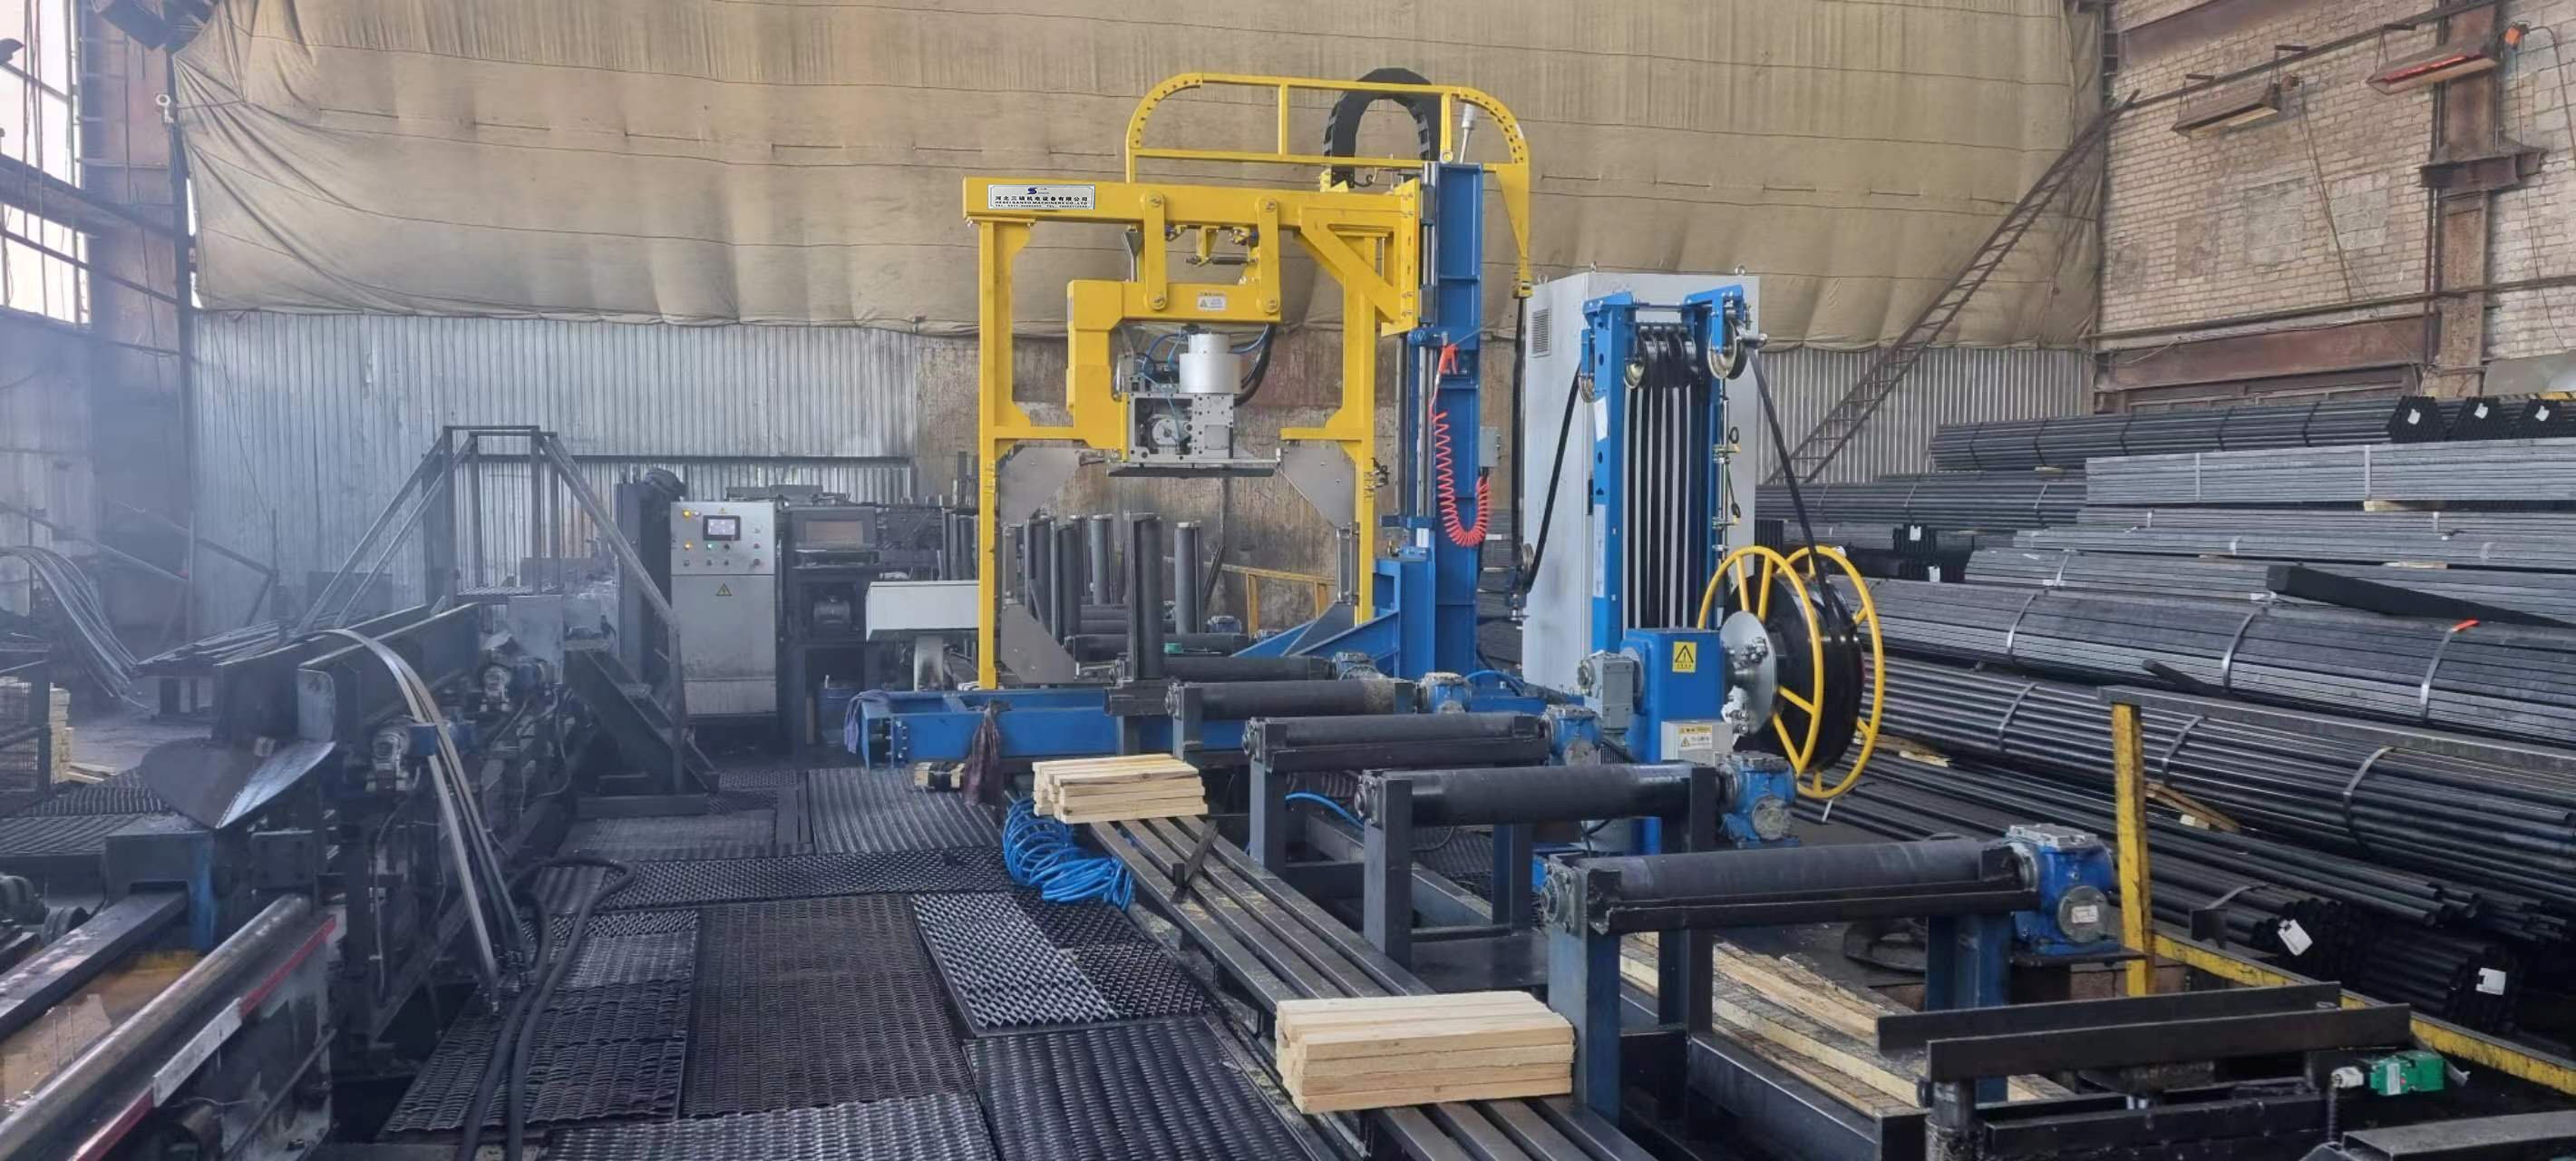
Servogesteuerte und automatisierte Systeme für eine höhere Gesamtanlageneffektivität
Der Austausch herkömmlicher Schwungradpressen durch servoelektrische oder hybride Antriebe bringt messbare Vorteile für die Schnallenproduktion. Eine servoSchnallenherstellungsmaschine ermöglicht programmierbare Kolbenbewegungsprofile: langsame Annäherung zum Kontakt mit dem Band, Hochgeschwindigkeitsformung und kontrollierte Freigabe, um den Durchschlagaufprall zu minimieren. Vorteile, die in mehrjährigen Betriebsabläufen dokumentiert sind:
Energieeinsparung: Servoantriebe verbrauchen Energie nur während des Formzyklus; Leerlaufzeiten ziehen nahezu null, was den Stromverbrauch um bis zu 47 % im Vergleich zu ständig laufenden Kupplungspressen senkt.
Verstellbare Hubhöhe: Für flache Prägeoperationen kann der Hub verkürzt werden, um die Zyklen pro Minute um 25 % zu erhöhen, ohne die Spitzenkräfte zu erhöhen.
Integrierte Qualitätsberichterstattung: Jeder Hub zeichnet die Tonnage-Spitze und die untere Totpunktposition auf; Ausreißer lösen einen automatischen Stopp aus, bevor nicht konforme Schnallen produziert werden.
Fernzugriff auf Diagnosen: Moderne Steuerungen (Beckhoff oder Siemens) ermöglichen es Prozessingenieuren, historische SPM-Trends, Werkzeugverschleißsignaturen und Futtergenauigkeit aus der Ferne zu überprüfen.
Für Hersteller, die gemischte Modellfamilien von Schnallen (z. B. 30 mm runde Rohrklemmen, die auf 50 mm flache Schnallen umschalten) betreiben, speichert die Rezeptur im HMI alle Formparameter – Futterlänge, Pressgeschwindigkeit, Schmierintervalle – und eliminieren Einrichtungsfehler. Die automatisierte Staplerzählerverfolgung speist auch direkt in ERP-Systeme für eine Just-in-Time-Bestandsverwaltung.
Häufig gestellte Fragen zu Schnallenherstellungsmaschinen
Q1: Welche Materialdicken kann eine Standard-Schnallenherstellungsmaschine verarbeiten, ohne die Geschwindigkeit zu beeinträchtigen?
A1: Die meisten Maschinen für den Industriebereich verarbeiten 0,8 mm bis 4,0 mm für Baustahl (A36, S235JR) und bis zu 2,5 mm für Edelstahl 304. Für hochfeste, niedriglegierte Stähle (HSLA) bis 700 MPa sollte die Dicke unter 3,0 mm bleiben, um die Lebensdauer der Stempel über 500.000 Hübe zu erhalten. Servogesteuerte Zuführungen halten die Geschwindigkeitskonsistenz in diesem Bereich; jedoch beeinflusst die Materialstreckgrenze direkt die maximalen Hübe pro Minute – höhere Festigkeit erfordert 15–20 % langsamere Raten, um den Rückfederungseffekt zu kontrollieren.
Q2: Wie bestimme ich die erforderliche Tonnage für eine neue Buckle-Formanwendung?
A2: Der Tonnagebedarf hängt vom gesamten Schneidumfang (Länge aller beschnittenen Kanten) plus Biegekräfte ab. Eine praktische Schätzung: multiplizieren Sie die Materialdicke (mm) mit der gesamten Scher Länge (mm) und der Scherfestigkeit des Materials (MPa), und fügen Sie dann 20% für das Biegen hinzu. Zum Beispiel würde eine Buckle mit 150 mm Scherumfang in 2 mm Stahl (Scherfestigkeit ~350 MPa) etwa 105 kN Scherkraft plus Biegen benötigen. Wählen Sie eine Pressenbewertung, die mindestens 30% über dem berechneten Wert liegt, um stumpfe Werkzeuge und Materialvariationen zu berücksichtigen. Lassen Sie sich immer von dem Werkzeuglieferanten eine validierte Tonnagesimulation bereitstellen.
Q3: Kann eine Buckle-Herstellungsmaschine gleichzeitig mit einer geschweißten Rohrmühle betrieben werden, die dasselbe Coil-Material verwendet?
A3: Ja, aber eine sorgfältige Synchronisation ist erforderlich. Viele Rohrmühlen produzieren Randbeschnitt, der in eine separate Buckle-Maschine eingespeist werden kann. Breitere Buckles erfordern eine dedizierte Coil-Zuführung. SANSO bietet eine synchronisierte Linie, bei der der Abwickler der Buckle-Maschine Material von einer sekundären Spindel zieht, während der Hauptcontroller der Mühle Beschleunigungs-/Verzögerungsrampen koordiniert. Dies verhindert Spannungsunterschiede, die zu einem Wellenbruch zwischen den Maschinen führen würden. Für kritische Anwendungen fügen Sie einen Tänzerarm-Akkumulator hinzu, um die beiden Prozesse zu entkoppeln.
Q4: Wie lange ist die typische Werkzeuglebensdauer bei der Produktion von verzinkten Stahl-Buckles mit 100 Hüben pro Minute?
A4: Bei Verwendung von Pulvermetallurgie-Werkzeugstahl (z.B. Vanadis 4 Extra) mit AlCrN-Beschichtung können Sie mit 1,2 bis 1,8 Millionen Hüben rechnen, bevor eine Nachschärfung erforderlich ist, wenn Sie mit 1,5–2,5 mm verzinktem Material arbeiten. Die abrasive Zinkschicht reduziert die Lebensdauer des Werkzeugs um 20–30% im Vergleich zu unbeschichtetem Stahl. Regelmäßige Schmierung mit niedrigviskosem Stanzöl (aufgetragen über Mikrospray) verlängert die Intervalle um 40%. Implementieren Sie einen prädiktiven Wechselzeitplan basierend auf der Tonnageüberwachung – wenn die Spitzenkraft um 12% über dem Basiswert steigt, planen Sie die Werkzeugwartung.
Q5: Wie schneidet eine servogesteuerte Buckle-Herstellungsmaschine im Vergleich zu einer pneumatischen Presse bei Großaufträgen ab?
A5: Pneumatische Pressen sind auf niedrigere Kräfte (beispielsweise unter 30 kN) beschränkt und haben aufgrund von Luftdruckvariationen eine inkonsistente Geschwindigkeit. Für die industrielle Buckle-Produktion, die das Stanzen und Formen in einem Hub erfordert, bieten Servo-Pressen programmierbare Bewegungskurven, konsistente Kraft von Zyklus zu Zyklus und 50% geringeren Luftverbrauch. Servo-Maschinen bieten auch die volle Tonnage in jeder Rammposition, während pneumatische Einheiten bei tieferer Durchdringung an Kraft verlieren. Bei Volumina über 500.000 Teilen pro Monat zeigt der Servotyp geringere Kosten pro Teil durch reduzierten Ausschuss und schnellere Einrichtung.
Für detaillierte Spezifikationen, Unterstützung bei der Anwendungsentwicklung oder um ein individuelles Buckle making machine Layout für Ihr Coil-Material und Ihre Buckle-Familie zu besprechen, senden Sie Ihre Anfrage an das SANSO Formungsteam. Fügen Sie Ihre Materialqualität, die Buckle-Zeichnung und die angestrebte Produktionsrate bei, um ein technisches Angebot und eine Zykluszeitsimulation zu erhalten.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
