
Startseite > Blogs > 5 Möglichkeiten, wie eine HSS-Sägeblattschleifmaschine Ausschuss in Rohrwerken reduziert
5 Möglichkeiten, wie eine HSS-Sägeblattschleifmaschine Ausschuss in Rohrwerken reduziert
2026-07-11
In Rohr- und Rohrproduktionslinien gehört die Abtrennsäge zu den am stärksten beanspruchten Stationen. Eine stumpfe oder falsch ausgerichtete HSS (Hochgeschwindigkeitsstahl) Kreissäge erzeugt Grate, Maßabweichungen und Ausfallzeiten. Die Lösung liegt in einer speziellen HSS-Säbelscharfmaschine, die die ursprüngliche Zahngeometrie mit wiederholbarer Genauigkeit wiederherstellt. Dieser Artikel untersucht, warum herkömmliches Freihand-Schleifen scheitert, wie automatische Schärfmaschinen zentrale Branchenprobleme angehen und welche Spezifikationen für Mühlenbetreiber wichtig sind.
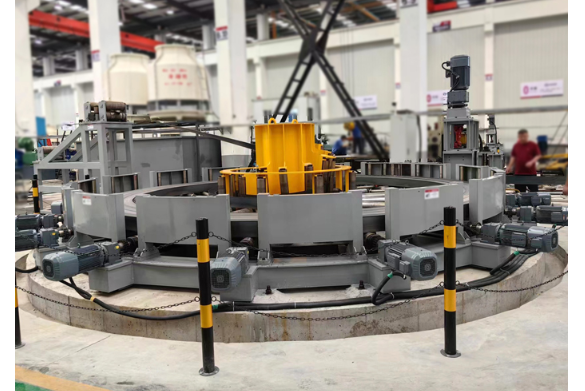
Warum herkömmliche Schärfmethode die Leistung von HSS-Klingen untergräbt
Viele Rohrmühlen verlassen sich immer noch auf manuelle Schleifscheiben oder Drittanbieter-Dienste. Ungleichmäßige Materialabtragung verändert jedoch den Zahnabstand, die Freiwinkel und die Taschenhöhe. Das Ergebnis: erhöhte Schneidkräfte, Überhitzung (was zu Mikrorissen im HSS führt) und vorzeitiger Klingenversagen. Eine professionelle HSS-Säbelscharfmaschine beseitigt diese Variablen durch Nockensteuerung oder CNC-Schleifzyklen. Wichtige Unterscheidungsmerkmale sind:
Zahn-zu-Zahn-Konsistenz – Die Maschine indexiert präzise und hält ±0,02 mm in der Zahnhöhe.
Voreingestellte Freiräume und Freiwinkel – Einstellbar von 0° bis 15° für verschiedene HSS-Qualitäten (M2, M35, M42).
Kühlmittelanwendung – Verhindert durch Wärme bedingte Weichmachung der Schneidkante.
Automatische Schleifscheibenverstellungs-Kompensation – Stellt einen konstanten Schleifdurchmesser über viele Zyklen sicher.
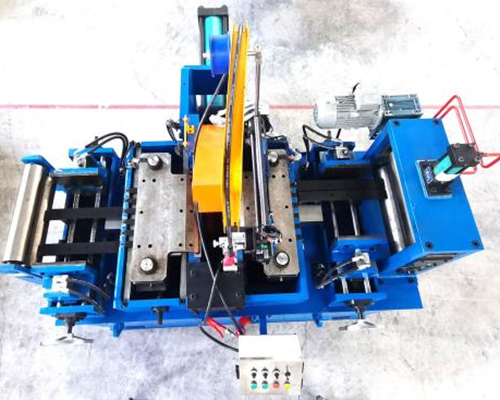
Anatomie einer Hochleistungs-HSS-Säbelscharfmaschine
Moderne Maschinen sind für den Einsatz in schweren Mühlenumgebungen gebaut. Die Kerneinheiten bestimmen sowohl die Ausgabewqualität als auch die Sicherheit des Bedieners.
1. Rigid Bett und Vibrationsdämpfung
Gusseiserne oder geschweißte Stahlbasen mit innerer Rippenstruktur absorbieren harmonische Vibrationen. Ohne dies erscheinen Schwingungsmarken auf der Zahnfläche, was die Oberflächenqualität des geschnittenen Rohrs verringert.
2. Präzisionsindexierungsmechanismus
Zwei gängige Designs: Ratschenrad mit Sperrklinke (für grobverzahnte Klingen, 2–6 Zähne pro Zoll) oder servogesteuerter Drehindexierer (für feinverzahnte Klingen, 8–32 TPI). Ein Indexierungsfehler von unter 0,05° ist für Sägen, die in Automobilrohren verwendet werden, obligatorisch.
3. Schleifspindel und Scheibenauswahl
Hochfrequenzspindeln (4.000–8.000 U/min) mit CBN- oder Diamantscheiben. Für HSS liefern vitrifizierte CBN-Scheiben (Körnung 120–400) überlegene Schärfe der Kante. Die Maschine muss eine Anpassung der Scheibengeschwindigkeit basierend auf dem Klingen-Durchmesser (200–800 mm) ermöglichen.
4. Automatische Vorschub- und Verweilsteuerung
Zwei-Achsen-Bewegung: horizontal (Zahnfläche schleifen) und vertikal (Taschen formen). Programmierbarer Verweilzeit an der Zahnspitze verhindert Verbrennungen. Dieses Maß an Kontrolle ist Standard bei jeder industriellen HSS-Säbelscharfmaschine von spezialisierten Herstellern wie SANSO.
Branchenprobleme, die durch automatisiertes Schärfen gelöst werden
Problem 1: Inkonsistente Schnittqualität (Grate, gewellte Kanten)
Wenn Zähne ungleiche Höhen haben, trägt der höchste Zahn die gesamte Schneidlast. Dies verursacht lokale Abnutzung, erhöhten Lärm und Grate, die eine sekundäre Entgratung erfordern. Eine automatisierte Schärfmaschine stellt die vollständige Setuniformität wieder her. Nach einem vollständigen Schleifzyklus berührt jeder Zahn die Rohrwand mit identischer Kraft, was saubere Schnittenden innerhalb von +/-0,1 mm Längentoleranz erzeugt.
Schmerzpunkt 2: Häufige Klingenwechsel und Ausfallzeiten
Eine Rohrmühle, die 1.000 Tonnen pro Monat produziert, kann HSS-Klingen alle 40-60 Stunden wechseln, wenn man manuelles Schärfen verwendet. Mit einer geeigneten HSS Sägeblatt-Schärfmaschine verlängert sich die Lebensdauer der Klinge um das 3–5-Fache. Die Maschine wendet einen gleichmäßigen „Schliff“ auf die Schneide an, wodurch Mikro-Abplatzungen reduziert werden. Die Bediener planen das Schärfen während der geplanten Wartung anstelle von Notstopps.
Schmerzpunkt 3: Verlust der Zahngeometrie über mehrere Nachschärfungen
Jedes manuelle Nachschärfen entfernt mehr Material als nötig (0,2–0,3 mm pro Zahn). Nach 10 Nachschärfungen schrumpft der Durchmesser der Klinge, was die Schnittleistung und die Spänebelastung verändert. CNC-gesteuerte Schärfmaschinen entfernen nur 0,05–0,08 mm pro Zyklus und erhalten die ursprüngliche Geometrie über mehr als 40 Nachschärfungen. Die programmierte Steigungskorrektur der Maschine kompensiert den Durchmesserverlust automatisch.
Technische Spezifikationen, die industrielle Ausrüstung definieren
Bei der Bewertung einer HSS Sägeblatt-Schärfmaschine sollten Sie sich auf diese Parameter konzentrieren:
Durchmesserbereich der Klinge – 150 mm bis 800 mm (oder bis zu 1200 mm für schwere Strukturrohre).
Maximale Zahntiefe – Mindestens 20 mm, um abgenutzte Klingen aufzunehmen.
Durchmesser der Schleifscheibe – 100–200 mm; die Wellenaufnahme sollte sowohl CBN als auch Diamant akzeptieren.
Indexierungsmodi – Gerade Steigung, variable Steigung und gruppierte Zähne (für Sägen mit Spanbrechern).
Kühlsystem – Mindestens 30 L/min, mit Magnetseparator zum Entfernen von HSS-Spänen.
Zahnsensor – Optische oder mechanische Sonde zur Erkennung fehlender Zähne vor dem Schleifen.
Lieferanten wie SANSO integrieren diese Funktionen in ihre Schärflinie und bieten sowohl halbautomatische als auch vollautomatische Lade-/Entlade-Stationen für Hochleistungsmühlen an.
Anwendungsszenarien in der Rohr- und Rohrherstellung
Hochfrequenzgeschweißte (HFW) Rohrlinien
Klingen in HFW-Linien schneiden Rohre mit dünnen Wänden (0,8–3 mm) mit Geschwindigkeiten von bis zu 120 Schnitten/Minute. Der Schärfer muss eine gratfreie Austrittskante aufrechterhalten, um die Schweißnaht nicht zu beschädigen. Ein zweistufiger Schleifprozess (Fläche + Seitenentlastung) wird empfohlen.
Edelstahl-Sanitärrohre
HSS-Klingen für Edelstahl erfordern einen größeren Freiwinkel (12°–15°) und eine polierte Zahnoberfläche, um kaltes Schweißen zu verhindern. Die Schärfmaschine sollte eine variable Spindeldrehzahl haben (niedriger für Edelstahl, höher für Kohlenstoffstahl).
Präzisionsrohre für die Automobilindustrie (Achsen, Aufhängungen)
Enge Längentoleranzen (≤ ±0,2 mm) erfordern absolute Klingen-Konzentrizität. Nach dem Schärfen muss der Klingenlauf unter 0,03 mm liegen. Hochwertige Maschinen verfügen über ein integriertes Laufmessgerät und automatisches Kompensationsschleifen.
Großdurchmesser-Strukturrohre (16″–32″)
Schwere Klingen mit Hartmetall-bestückten HSS-Zähnen erfordern einen robusten Indexierungs- mechanismus, der Gewichte von bis zu 50 kg bewältigt. Der Schleifkopf der Maschine sollte auf linearer Führung mit einer motorisierten vertikalen Achse für das Schliffschneiden laufen.
Schulung der Bediener und bewährte Wartungsverfahren
Selbst die beste HSS Sägeblatt-Schärfmaschine erfordert eine korrekte Einrichtung. Etablieren Sie diese Standardverfahren:
Häufigkeit der Schleifscheibenbearbeitung – Nach jedem 20–30 Klingen, verwenden Sie einen Einpunkt-Diamantschneider, um die Flachheit der Scheibe wiederherzustellen und frisches Schleifmittel freizulegen.
Überwachung der Kühlerkonzentration – Halten Sie 4–6% synthetischen Kühler. Eine niedrige Konzentration führt zu einer Beladung der Scheibe; eine hohe Konzentration reduziert die Kühlung.
Reinigung des Magnetseparators – Entfernen Sie täglich HSS-Schlamm, um Pumpenverstopfungen zu vermeiden.
Inspektion des Indexierhebels – Ersetzen Sie den Hebel alle 500 Stunden; abgenutzte Hebel verursachen Tonhöhenabweichungen.
Referenzklingenprüfung – Einmal pro Schicht, schärfen Sie eine Masterklinge und messen Sie die Zahnhöhe mit einem Messschieber.
Zeichen, dass Ihr Schleifprozess ein Upgrade benötigt
Wenn Sie eines der folgenden Anzeichen beobachten, ist Ihre aktuelle Schleifmethode wahrscheinlich veraltet:
Brennstellen (blaue/braune Verfärbung) an der Zahnflanke – weist auf übermäßigen Druck des Schleifkörpers oder mangelnde Kühlung hin.
Federburren auf der Zahnrückseite – Schleifkörper nicht richtig bearbeitet oder falsche Körnung des Schleifkörpers.
Ungleichmäßige Zahnabstände nach dem Schleifen – Indexmechanismus rutscht oder ist abgenutzt.
Klingenwackeln auf der Spindel – Schleifscheibe nicht senkrecht zur Klingenfläche.
Kurze Klingenlebensdauer (weniger als 8 Stunden Schneiden zwischen Nachschärfungen) – Materialabtrag zu aggressiv, was Spannungsrisse hinterlässt.
Der Austausch eines veralteten Schleifgeräts gegen eine moderne HSS Sägeblatt-Schärfmaschine von einem Anbieter wie SANSO beseitigt diese Mängel.
Häufig gestellte Fragen (FAQs)
Q1: Kann eine HSS Sägeblatt-Schärfmaschine Klingen mit beschädigten oder fehlenden Zähnen bearbeiten?
A1: Ja, die meisten industriellen Maschinen verfügen über einen Zahnsensor, der Lücken erkennt. Der Schleifkörper zieht sich automatisch über fehlende Zähne zurück, um Kollisionen zu vermeiden. Allerdings sollten stark beschädigte Klingen (mehr als 15 % fehlende Zähne) durch das Schweißen neuer HSS-Spitzen repariert werden, bevor sie geschärft werden. Die Maschine kann dann das gesamte Set neu profilieren.
Q2: Wie lange dauert der typische Schleifzyklus für eine 500 mm Durchmesser-Klinge mit 120 Zähnen?
A2: Bei einer vollautomatischen HSS Sägeblatt-Schärfmaschine mit einem 5 kW-Spindelmotor und 0,2 mm Materialabtrag pro Zahn liegt die Zykluszeit zwischen 8 und 12 Minuten. Dies umfasst das Indexieren, Flächenschleifen, Seitenfreischleifen und das Zurückziehen des Schleifkörpers. Halbautomatische Geräte benötigen möglicherweise 15–20 Minuten aufgrund der manuellen Zahnpositionierung.
Q3: Wie oft sollte der CBN-Schleifkörper ersetzt werden?
A3: Ein qualitativ hochwertiger vitrifizierter CBN-Körper (z.B. 1A1 180x10x32mm) kann 800 bis 1.200 HSS-Klingen schärfen, bevor ein Austausch erforderlich ist. Häufiges Abtragen verringert die Lebensdauer des Körpers. Der Abrieb des Körpers wird beschleunigt, wenn gehärtetes M42 (Kobalt-HSS) geschliffen wird, im Vergleich zu M2. Überwachen Sie den Durchmesser des Körpers; ersetzen Sie ihn, wenn er 15 mm unter der ursprünglichen Größe liegt.
Q4: Benötigt eine HSS Sägeblatt-Schärfmaschine Drehstrom oder Druckluft?
A4: Die meisten industriellen Modelle benötigen 400V/50Hz oder 480V/60Hz Drehstrom für die Schleifspindel und die Kühlmittelpumpe. Pneumatische Spannvorrichtungen und Schleifkörper benötigen 6–8 bar saubere, trockene Druckluft. Kompakte Tischgeräte können mit einphasigem 230V betrieben werden, sind jedoch auf Klingen unter 400 mm Durchmesser beschränkt.
Q5: Kann dieselbe Maschine Hartmetall-bestückte (TCT) Sägeblätter schärfen?
A5: Nur wenn sie mit einem Diamantschleifkörper und variabler Spindeldrehzahl (3.000–4.000 U/min für Hartmetall) ausgestattet ist. HSS und TCT erfordern unterschiedliche Schleifkörperbindungen und Körnungen. Viele HSS-Schärfmaschinen von SANSO bieten optionale TCT-Umrüstsätze an – überprüfen Sie die Spezifikationen. Die Verwendung eines CBN-Körpers auf TCT führt zu schnellem Abrieb des Körpers und schlechter Oberflächenqualität.
Q6: Wie bestätige ich, dass die Schleifmaschine die ursprüngliche Zahngeometrie beibehält?
A6: Fordern Sie einen „Erstartikel-Test“ an. Der Lieferant schleift eine Musterklinge, dann messen Sie die Zahnhöhe, den Freiwinkel und den Clearance-Winkel mit einem optischen Vergleichsgerät oder einer CNC-Messmaschine. Die Abweichung sollte innerhalb der ISO 3002-5 Toleranzen liegen (≤ ±0,02 mm für die Zahnhöhe). Renommierte Hersteller bieten diese Überprüfung als Teil der Abnahme an.
Um einen detaillierten Vergleich von halbautomatischen und CNC-gesteuerten HSS-Sägeblatt-Schleifmaschinen zu erhalten, die für den Durchmesserbereich Ihrer Rohrmühle und den wöchentlichen Klingenverbrauch geeignet sind, senden Sie Ihre Anfrage an das Ingenieurteam von SANSO. Geben Sie Ihre aktuelle Klingen Größe (Durchmesser und Zahnanzahl), die monatliche Produktionslänge und die erforderliche Toleranz für den Schnittende an. Das Team stellt innerhalb von zwei Arbeitstagen ein Raddurchwahl-Diagramm und einen Muster-Schleiftestbericht zur Verfügung.
Verwenden Sie das offizielle Kontaktformular auf SANSO, um ein technisches Datenblatt oder eine Fern-demonstration des Schleifzyklus anzufordern.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
