
Startseite > Blogs > Ferritstab beim Hochfrequenzschweißen: Materialeigenschaften und Prozessstabilität
Ferritstab beim Hochfrequenzschweißen: Materialeigenschaften und Prozessstabilität
2026-08-20
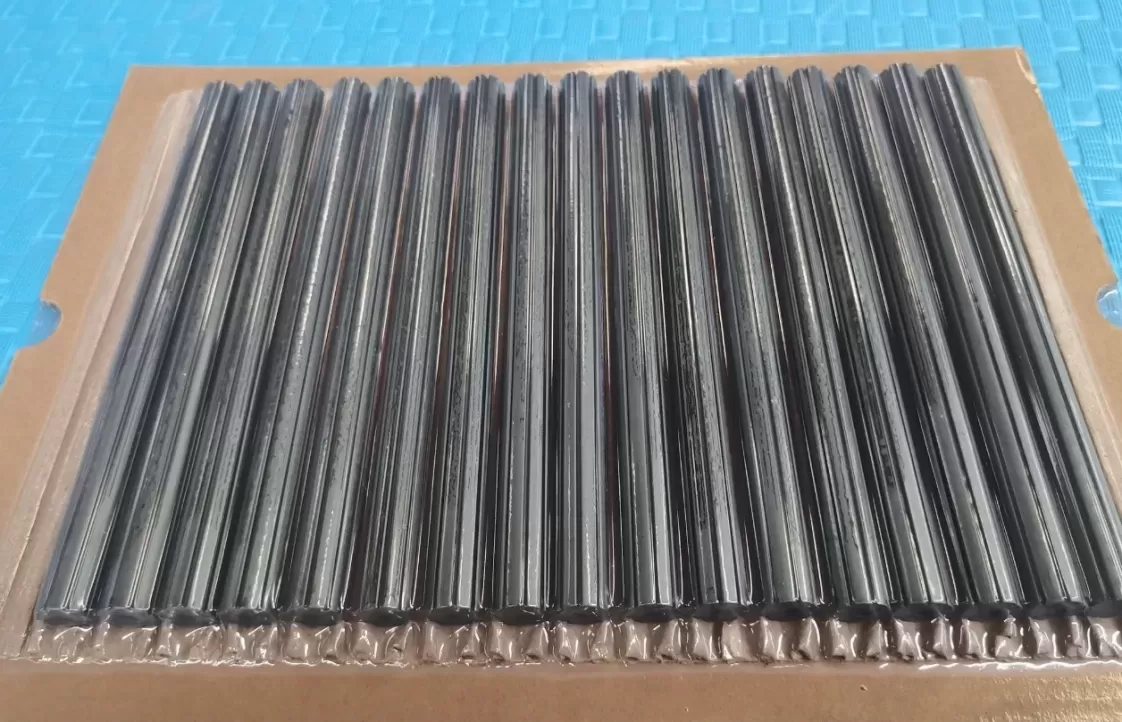
Der Ferritstab dient als kritisches Element im Hochfrequenzschweißbereich des elektrischen Widerstandsschweißens (ERW) Rohrmühlen. Innerhalb des geformten Rohrs positioniert, konzentriert dieser Ferritkern das Magnetfeld und leitet den Hochfrequenzstrom an die präzise Stelle, an der die Streifenränder zum Schmieden aufeinandertreffen. Seine Leistung beeinflusst direkt die Schweißwärmeeinbringung, die Nahtkonsistenz und die gesamte Produktionseffizienz. Obwohl er scheinbar ein passives Element ist, bestimmen die Materialzusammensetzung, Geometrie und magnetischen Eigenschaften des Stabes die Stabilität des Schweißprozesses bei unterschiedlichen Liniengeschwindigkeiten und Produktdurchmessern.
Bei der kontinuierlichen Rohrherstellung stellt die Schweißzone extreme Bedingungen dar – erhöhte Temperaturen, intensive elektromagnetische Felder und mechanische Belastungen durch die Form- und Druckkräfte. Der Ferritstab muss seine magnetische Permeabilität, mechanische Integrität und dimensionsstabilität während längerer Produktionsläufe aufrechterhalten. Variationen in der Stabqualität oder eine unsachgemäße Auswahl für die spezifische Frequenz und Leistungsstufe führen zu inkonsistenter Schweißpenetration, erhöhten Flash-Bildungen und höheren Ausschussraten. Ein systematisches Verständnis der Ferritstab-Spezifikationen ermöglicht es den Mühlenbetreibern, wiederholbare Schweißqualität zu erreichen, Ausfallzeiten für Stabwechsel zu reduzieren und das Gleichgewicht zwischen Schweißgeschwindigkeit und Verbindungsintegrität zu optimieren.
Grundlagen magnetischer Materialien für Ferritstab-Anwendungen
Ferritmaterialien sind keramikähnliche Verbindungen, die aus Eisenoxid in Kombination mit metallischen Elementen wie Mangan, Zink oder Nickel bestehen. Sie weisen eine hohe elektrische Widerstandsfähigkeit und niedrige Wirbelstromverluste bei hohen Frequenzen auf, was sie für Impedanzanwendungen im MHz-Bereich geeignet macht. Der Ferritstab funktioniert, indem er den magnetischen Fluss aus der Induktionsspule konzentriert und effektiv einen kontrollierten Pfad für den Schweißstrom schafft, dem die Streifenränder folgen. Die wichtigsten Materialparameter, die die Leistung in dieser Anwendung bestimmen, sind die Anfangspermeabilität, die Sättigungsflussdichte, die Curie-Temperatur und die mechanische Festigkeit.
Permeabilität und Frequenzantwort
Die Anfangspermeabilität eines Ferritstabs bestimmt seine Fähigkeit, das Magnetfeld zu konzentrieren. Materialien mit höherer Permeabilität bieten eine größere Flusskonzentration, was zu einer höheren Stromdichte am Schweißpunkt führt. Die Permeabilität nimmt jedoch mit steigender Frequenz ab – ein Phänomen, das durch die Snoek-Grenze für Spinellferrite beschrieben wird. Für Rohrschweißfrequenzen im Bereich von 200–500 kHz bieten Mangan-Zink (MnZn) Ferrite eine hohe Permeabilität und moderate Verluste, während Nickel-Zink (NiZn) Ferrite eine niedrigere Permeabilität, aber überlegene Hochfrequenzleistung und Temperaturstabilität aufweisen. Die Auswahl zwischen diesen Familien hängt von der spezifischen Frequenz ab, die der Schweißer verwendet, und der thermischen Belastung, die im Impedanzbereich erwartet wird.
MnZn-Ferrite: Permeabilitätswerte von 2000–5000, geeignet für Frequenzen bis etwa 400 kHz; bieten eine starke Feldkonzentration, sind jedoch empfindlicher gegenüber Temperaturerhöhungen.
NiZn-Ferrite: Permeabilität im Bereich von 100–800, mit stabiler Leistung bis zu 1 MHz; besser geeignet für Hochfrequenzschweißgeräte und Anwendungen mit kontinuierlicher hoher Leistungsabgabe.
Frequenzanpassung: Die Impedanzkurve der Stäbe muss mit der Betriebsfrequenz der Schweißgeräte übereinstimmen, um die Leistungsübertragung zu maximieren und übermäßige reflektierte Leistung zu vermeiden.
Sättigung und thermische Grenzen
Alle Ferritmaterialien zeigen eine Sättigungsflussdichte, oberhalb derer weitere Erhöhungen der Magnetfeldstärke keine zusätzliche Flusskonzentration erzeugen. Der Betrieb eines Ferritstabs in der Nähe oder über der Sättigung reduziert seine effektive Permeabilität, was zu ineffizientem Koppeln und instabilen Schweißbedingungen führt. Sättigung wird typischerweise bei höheren Leistungsniveaus oder wenn der Querschnitt des Stabs für den erforderlichen Strom zu klein ist, beobachtet. Die Curie-Temperatur markiert den Punkt, an dem das Material seine magnetische Ordnung verliert und zu paramagnetischem Verhalten zurückkehrt – was den Stab effektiv funktionsunfähig macht. Für MnZn-Ferrite liegt die Curie-Temperatur zwischen 150 °C und 200 °C, während NiZn-Grade 300 °C überschreiten können. Die Kühlbedingungen der Stäbe und die Dauer der Schweißdurchgänge sind daher kritische Faktoren zur Vermeidung thermischer Demagnetisierung.
Sättigungsflussdichte: Typischerweise 0,3–0,5 T für MnZn, 0,2–0,4 T für NiZn; Konstruktionsmargen sollten die Spitzenstromvariationen berücksichtigen.
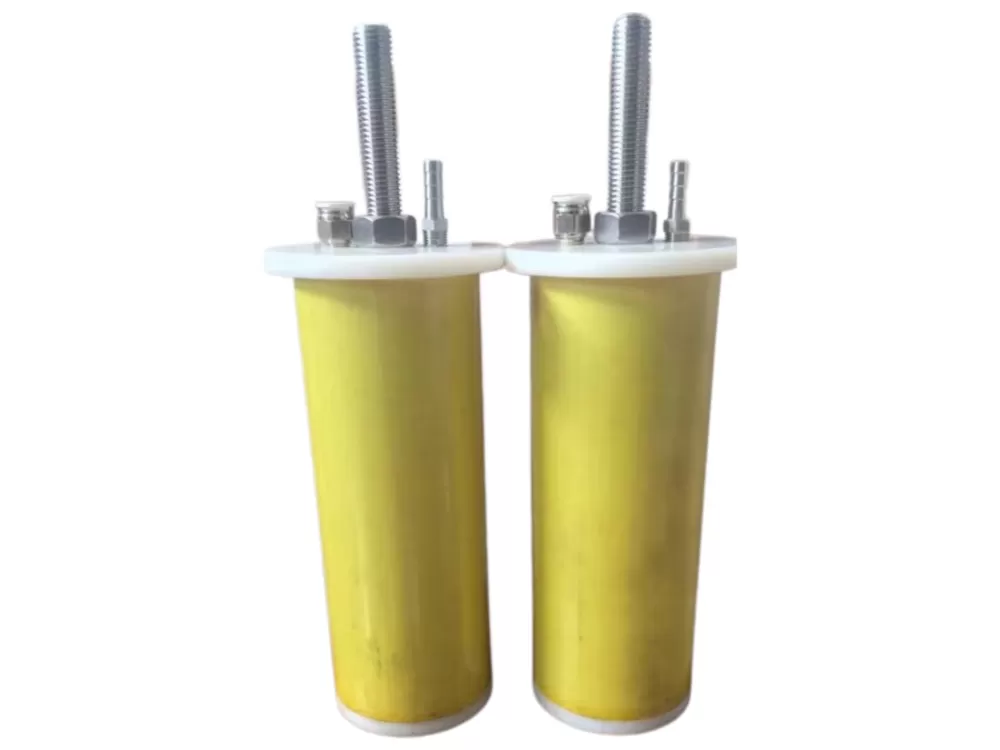
Kühlmethoden: Wassergekühlte Ferritstäbe ermöglichen höhere Leistungsdichten; luftgekühlte Konstruktionen erfordern größere Querschnitte oder reduzierte Leistungseinstellungen.
Thermische Zyklen: Wiederholte Heiz- und Kühlzyklen verursachen mechanische Spannungen und potenzielle Mikrorisse, die die Lebensdauer verringern.
Die Wechselwirkung zwischen Permeabilität, Sättigung und thermischer Stabilität definiert das Betriebsfenster für einen bestimmten Ferritstab. Das Überschreiten einer dieser Grenzen führt zu beobachtbaren Effekten: erhöhte Schweißporosität, unregelmäßiger Lichtbogen oder vollständiger Verlust der Schweißwirkung. Die Überwachung dieser Parameter durch Schweißqualitätsinspektion und Leistungsmesung liefert frühzeitige Hinweise auf die Degeneration oder das Missverhältnis des Stabs.
Mechanische und dimensionale Überlegungen für Ferritstäbe in Rohrmühlen
Über die magnetische Leistung hinaus muss der Ferritstab mechanischen Kräften innerhalb des Schweißkastens standhalten. Der Stab ist im Rohrbohrungsinneren positioniert und wird von einer Stützstruktur gehalten, die Rollen oder Führungen umfassen kann. Die Form- und Druckkräfte, die auf das Rohr ausgeübt werden, übertragen Vibrationen und Druck auf den Stab, insbesondere beim Schweißen von dickeren Materialien oder hochfesten Materialien. Mechanisches Versagen – sei es durch Bruch, Abplatzen oder Oberflächenabtragung – führt dazu, dass der Stab aus dem Dienst genommen wird und eine ungeplante Stilllegung der Mühle für den Austausch erforderlich ist.
Die Geometrie der Stäbe beeinflusst sowohl den magnetischen Kreis als auch die mechanische Stabilität direkt. Ein längerer Stab bietet eine größere Oberfläche für die Flusskopplung und ermöglicht einen allmählichen Aufbau des Magnetfelds, erhöht jedoch auch das Risiko von Biegung oder Bruch unter dem Druck der schließenden Walzen. Der Durchmesser des Stabs muss an die Rohrgröße angepasst werden: Ein zu kleiner Durchmesser führt zu unzureichender Flusskonzentration, während ein zu großer Durchmesser physisch mit der Schweißpresswirkung interferieren oder übermäßigen Verschleiß an der Staboberfläche verursachen kann.
Längen-zu-Durchmesser-Verhältnis: Ein Verhältnis von 8:1 bis 12:1 bietet ein Gleichgewicht zwischen magnetischer Effizienz und struktureller Steifigkeit; größere Verhältnisse erfordern eine sorgfältige Unterstützungskonstruktion.
Oberflächenfinish: Das Schleifen oder Polieren der Staboberfläche reduziert Reibung und Verschleiß gegen das Rohrinnere und verlängert die Wartungsintervalle.
Endfasen: Abgerundete oder gefaste Enden reduzieren die Spannungs Konzentration und minimieren das Risiko von Abplatzungen während der Handhabung oder Installation.
Der Verschleiß des Ferritstabs ist im Laufe der Zeit unvermeidlich, verursacht durch den Gleitskontakt mit dem Innenrohr und die abrasive Wirkung von Skalen- oder Oxidpartikeln. Beschleunigte Verschleißmuster deuten jedoch oft auf Ausrichtungsprobleme oder übermäßigen Rolldruck hin, was auf Probleme im Formungsbereich und nicht am Stab selbst hindeutet. Eine regelmäßige Inspektion der Staboberfläche – auf Flachstellen, Rillen oder Gruben achten – hilft, diese upstream Bedingungen zu identifizieren, bevor sie umfangreiche Werkzeugschäden oder Schweißfehler verursachen.
Prozessvariablen, die die Leistung des Ferritstabs beeinflussen
Die Leistung eines Ferritstabs ist nicht nur eine Funktion seines Materials und seiner Abmessungen; sie wird auch von den weiteren Parametern des Schweißprozesses beeinflusst. Liniengeschwindigkeit, Leistungsniveau, Rohrgeometrie und Materialchemie interagieren alle mit der magnetischen Reaktion der Stäbe und schaffen ein komplexes System, das sorgfältige Abstimmung erfordert. Eine Anpassung eines Parameters, ohne dessen Auswirkungen auf den Ferritstab zu berücksichtigen, kann zu unerwarteten Veränderungen der Schweißqualität führen.
Die Liniengeschwindigkeit hat einen direkten Einfluss auf die Wärmeaufnahme pro Längeneinheit. Mit zunehmender Geschwindigkeit verringert sich die verfügbare Zeit zur Wärmeerzeugung, was höhere Leistungsniveaus erfordert, um eine angemessene Fusion aufrechtzuerhalten. Höhere Leistungsniveaus erhöhen die Magnetfeldstärke und folglich die Erwärmung des Ferritstabs. Dies kann den Stab in die Sättigung treiben oder seine Temperatur in Richtung des Curie-Punkts erhöhen. Ein Stab, der bei moderaten Geschwindigkeiten gut funktioniert, kann bei höheren Geschwindigkeiten eine verschlechterte Leistung zeigen, es sei denn, das Material oder das Kühlsystem wird entsprechend aufgerüstet.
Die Rohrdicke und die Materialgüte beeinflussen ebenfalls die erforderliche Leistung und damit die Belastung des Ferritstabs. Dickere Wände erfordern mehr Wärme, um eine ordnungsgemäße Fusion zu erreichen, was höhere Ströme und stärkere Magnetfelder verlangt. Hochfeste Stähle haben oft eine niedrigere elektrische Leitfähigkeit, was Anpassungen der Schweißfrequenz oder -leistung erfordert, um das gleiche Maß an Erwärmung zu erreichen. Diese Variationen müssen bei der Auswahl des Ferritstabs berücksichtigt werden, wobei einige Werke mehrere Stabtypen für verschiedene Produktfamilien führen.
Wechselwirkung von Leistungsfrequenz: Die optimale Frequenz für einen bestimmten Ferritstab wird durch die Permeabilität des Stabs und die magnetischen Eigenschaften des Rohrs bestimmt; Fehlanpassungen führen zu reduzierter Effizienz und erhöhtem reflektierten Strom.
Bandkantenbearbeitung: Grate, unregelmäßige Kanten oder Variationen in der Banddicke verändern den Stromweg und beeinflussen die Fähigkeit des Stabs, den Fluss gleichmäßig zu konzentrieren.
Formgenauigkeit: Schlecht geformte Rohrformen erzeugen ungleichmäßigen Druck auf den Stab, beschleunigen den Verschleiß und können potenziell zu schiefen Schweißnähten führen.
Diese Wechselwirkungen heben die Bedeutung hervor, den Ferritstab als integralen Bestandteil des Schweißsystems zu betrachten, und nicht als eigenständige Komponente. Änderungen an einem upstream oder downstream Prozess sollten auf ihre Auswirkungen auf die Stableistung bewertet werden, und der Zustand des Stabs sollte im Rahmen routinemäßiger Qualitätsprüfungen überwacht werden.
Inspektions- und Austauschstrategien für Ferritstäbe
Die Etablierung eines systematischen Inspektionsplans für Ferritstäbe reduziert ungeplante Ausfallzeiten und sorgt für eine gleichbleibende Schweißqualität. Viele Werke arbeiten auf Basis eines festen Austauschzeitplans, aber dieser Ansatz kann zur vorzeitigen Entsorgung von noch funktionalen Stäben oder umgekehrt zur verlängerten Nutzung von abgenutzten Stäben führen, die die Schweißqualität beeinträchtigen. Eine leistungsbasierte Austauschstrategie, die durch beobachtbare Indikatoren geleitet wird, bietet einen effektiveren Ansatz.
Die visuelle Inspektion bietet die erste Bewertungsstufe. Risse, Absplitterungen oder Rillen auf der Staboberfläche sind sichtbare Anzeichen mechanischer Beschädigungen. Oberflächenverfärbungen oder -glanz können auf Überhitzung hinweisen, während metallische Ablagerungen auf Kontakt mit dem Innenrohr hindeuten. Maßmessungen—Überprüfung von Durchmesser und Geradheit im Vergleich zu den ursprünglichen Spezifikationen—zeigen Abnutzungsmuster, die möglicherweise nicht sofort offensichtlich sind.
Elektrische und magnetische Tests bieten eine quantitativere Bewertung. Die Messung der Permeabilität der Stäbe mit einem Induktivitätsmessgerät bei der Betriebsfrequenz gibt einen direkten Hinweis auf deren magnetische Gesundheit. Ein Rückgang von 10–15 % vom Anfangswert signalisiert typischerweise die Notwendigkeit eines Austauschs, obwohl die Schwelle von der spezifischen Anwendung und den Qualitätsanforderungen abhängt. Temperaturmessungen während des Betriebs liefern ebenfalls wertvolle Daten; konstant erhöhte Temperaturen deuten auf reduzierte Effizienz oder unzureichende Kühlung hin.
Inspektionshäufigkeit: Visuelle Kontrollen bei jedem Schichtwechsel; Permeabilitätstests wöchentlich oder nach jedem Prozessstörung.
Dokumentation: Das Führen eines Protokolls über die Leistung der Stäbe, einschließlich Installationsdatum, insgesamt produzierter Fußage und beobachteter Mängel, ermöglicht die Trendanalyse und vorausschauenden Austausch.
Management von Ersatzstäben: Verfügbare, vorab getestete Stäbe für einen schnellen Wechsel minimieren die Ausfallzeiten, wenn ein Stab während der Produktion ausfällt.
In Werken, die mit Schweißqualitätsüberwachungssystemen ausgestattet sind, kann die Korrelation zwischen dem Zustand der Stäbe und den Schweißparametern kontinuierlich verfolgt werden. Änderungen der Schweißleistung, des Stroms oder der Nahttemperatur, die trotz Anpassungen bestehen bleiben, deuten oft auf eine Abnutzung der Stäbe hin. Dieser datengestützte Ansatz ermöglicht einen gezielten Austausch der Stäbe und vermeidet sowohl unnötige Wartung als auch Qualitätsabweichungen.
Für Rohrwerk-Betriebe, die konstant hochwertige ERW-Rohre produzieren, stellt der Ferritstab eine relativ kleine Investition im Vergleich zu den Kosten von Schweißfehlern, Werkstillständen oder Kundenrücksendungen dar. Die Etablierung robuster Auswahl-, Inspektions- und Austauschverfahren stellt sicher, dass dieses Bauteil zur Betriebssicherheit beiträgt, anstatt eine Quelle für Variabilität zu werden.
SANSO bietet technische Unterstützung bei der Auswahl von Ferritstäben und der Optimierung von Schweißkästen und hilft Werken, die Spezifikationen der Stäbe an ihre spezifischen Schweißkonfigurationen und Produktmischungen anzupassen. Die Expertise des Unternehmens in Rohrwerk-Ausrüstung und Schweißtechnik ermöglicht es den Betreibern, eine konsistente Schweißqualität über eine breite Palette von Rohrgrößen und Materialqualitäten hinweg zu erreichen.
Häufig gestellte Fragen zu Ferritstäben in der Rohrschweißtechnik
Q1: Was bestimmt das optimale Ferritstabmaterial für eine bestimmte Rohrmühle?
Das optimale Ferritstabmaterial wird hauptsächlich durch die Betriebsfrequenz des Schweißgeräts und das erforderliche Leistungsniveau bestimmt. Für Frequenzen bis etwa 400 kHz bieten MnZn-Ferrite eine hohe Permeabilität und starke Feldkonzentration, die für die meisten Standard-ERW-Anwendungen geeignet sind. Für Frequenzen über 500 kHz bieten NiZn-Ferrite eine bessere thermische Stabilität und geringere Verluste, was sie für Hochgeschwindigkeitsmühlen oder solche, die dünnere Dicken schweißen, bevorzugt macht. Die Curie-Temperatur der Materialien muss ebenfalls in Bezug auf die erwartete thermische Belastung berücksichtigt werden, wobei für intensive Produktionspläne oder begrenzte Kühlkapazitäten Materialien mit höheren Temperaturen ausgewählt werden.
Q2: Wie kann ein Ferritstab auf Degradation getestet werden, ohne ihn aus dem Schweißkasten zu entfernen?
Während eine vollständige magnetische Charakterisierung die Entfernung und Prüfungen im Labor erfordert, deuten mehrere In-situ-Indikatoren auf eine Degradation hin. Die Überwachung der Schweißleistung, die erforderlich ist, um eine bestimmte Schweißtemperatur aufrechtzuerhalten – wenn die Leistung stetig steigt, während andere Parameter konstant bleiben – kann auf eine verringerte Effizienz des Stabs hinweisen. Ähnlich können Änderungen der reflektierten Leistung des Schweißgeräts oder der Abstimmposition auf eine Verschiebung der Impedanz des Stabs hinweisen. Nicht-kontaktierte Temperaturmessungen des exponierten Endes der Stäbe können Überhitzung offenbaren, die oft einem Verlust der Permeabilität vorausgeht. Dennoch bleibt die regelmäßige Entfernung zur elektrischen Prüfung die zuverlässigste Methode zur Beurteilung des Zustands des Stabs.
Q3: Was verursacht, dass ein Ferritstab während der Rohrschweißoperationen bricht?
Der Bruch eines Ferritstabs resultiert typischerweise aus mechanischer Überlastung oder thermischem Schock. Mechanische Überlastung tritt auf, wenn übermäßiger Druck von den Rohrform- oder Quetschwalzen direkt auf den Stab wirkt, insbesondere wenn die Stütze des Stabs nicht ausgerichtet ist oder wenn das Rohrmaterial dimensionale Variationen aufweist. Thermischer Schock entsteht durch schnelle Temperaturänderungen, wie wenn Kühlwasser zu aggressiv auf einen heißen Stab aufgebracht wird oder wenn der Stab nach einem Schweißstopp Wasser ausgesetzt wird. Vorhandene Oberflächenfehler oder innere Porosität können als Spannungs-Konzentratoren wirken und die Bruchgrenze senken. Eine ordnungsgemäße Ausrichtung, kontrollierte Kühlung und sorgfältige Handhabung während der Installation verringern das Bruchrisiko erheblich.
Q4: Ist es notwendig, einen Ferritstab nach jedem Walzenwechsel oder Produktgrößenwechsel auszutauschen?
Der Austausch des Ferritstabs bei jedem Wechsel ist in der Regel nicht erforderlich, vorausgesetzt, der Stab bleibt in gutem Zustand und die Anforderungen der neuen Produkte liegen im Betriebsbereich des Stabs. Allerdings können signifikante Änderungen im Rohrdurchmesser oder in der Wandstärke einen anderen Stabdurchmesser oder -material erfordern, um eine optimale Flusskonzentration aufrechtzuerhalten. Viele Mühlen nutzen die Wechselzeit, um den Stab zu inspizieren, zu reinigen und seine Permeabilität zu überprüfen, und ersetzen ihn nur, wenn Anzeichen von Verschleiß oder Degradation vorhanden sind. Die Aufrechterhaltung eines kleinen Bestands an Stäben für verschiedene Produktfamilien ermöglicht einen flexiblen Wechsel ohne übermäßige Austauschkosten.
Q5: Was sind die typischen Erwartungen an die Lebensdauer eines Ferritstabs in der kontinuierlichen Rohrproduktion?
Die Lebensdauer variiert stark je nach Betriebsbedingungen, aber typische Bereiche liegen zwischen 500 und 2000 Produktionsstunden. Höhere Leistungsniveaus, höhere Liniengeschwindigkeiten und abrasive Rohrmaterialien neigen dazu, die Lebensdauer des Stabs durch beschleunigten thermischen und mechanischen Verschleiß zu reduzieren. Mühlen, die am oberen Ende dieser Bereiche arbeiten, können eine kürzere Lebensdauer des Stabs feststellen, während solche mit moderaten Bedingungen und effektiver Kühlung längere Intervalle erreichen können. Ein praktischerer Maßstab ist die gesamte produzierte Rohrlänge, wobei einige Mühlen 100.000 bis 500.000 lineare Meter pro Stab erreichen, abhängig von Rohrgröße und Material. Regelmäßige Inspektionen und Leistungsüberwachungen bieten die genaueste Grundlage für die Vorhersage des Ersatzzeitpunkts.
Q6: Kann ein Ferritstab nach Anzeichen von Verschleiß aufgearbeitet oder wiederverwendet werden?
Kleinere Oberflächenabnutzung, wie leichte Riefen oder Polieren, kann oft durch Schleifen oder Läppen des Stabs auf einen leicht kleineren Durchmesser entfernt werden, wodurch die Oberflächenbeschaffenheit wiederhergestellt wird. Dies reduziert jedoch den effektiven Querschnitt des Stabs, was seine Sättigungsflusskapazität verringern und seine Impedanzeigenschaften verändern kann. Die Durchmesserreduzierung muss sorgfältig im Hinblick auf die magnetischen Anforderungen der Anwendung bewertet werden. Risse, tiefe Rillen oder Anzeichen von Überhitzung machen den Stab typischerweise ungeeignet für eine weitere Verwendung, da diese Bedingungen auf strukturelle oder magnetische Degradation hinweisen, die nicht zuverlässig umgekehrt werden kann. Eine Aufarbeitung ist am sinnvollsten für Stäbe mit minimalem Verschleiß und wenn die reduzierten Abmessungen innerhalb der akzeptablen Toleranz für die vorgesehene Produktreihe bleiben.
Für weitere Informationen zur Auswahl von Ferritstäben, Inspektionsprotokollen oder der Integration mit Schweißsystemen bietet SANSO technische Beratung und Produktunterstützung. Detaillierte technische Bulletins und Anwendungsnotizen sind verfügbar, um bei der Spezifikation von Stäben und der Prozessoptimierung zu helfen. Anfragen zu Stabmaterialien, Größen und der Kompatibilität mit bestimmten Schweißgerätemodellen werden vom technischen Vertriebsteam des Unternehmens bearbeitet.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
