
Vollständiger Ingenieurleitfaden für hydraulische Abwickelmaschinen | SANSO
2026-08-10
In hochvolumigen Metallverarbeitungsbetrieben wird das Abwickeln oft als übersehener Engpass betrachtet. Der Umgang mit mehrtonnigen Coils aus kaltgewalztem Stahl, verzinktem Blech, Aluminium oder Edelstahl stellt erhebliche mechanische Herausforderungen dar. Manuelle und leichte mechanische Abwickelmöglichkeiten führen häufig zu ungleichmäßigem Zuführen, Materialverzug, Coil-Rutschen und unakzeptablen Gefahren am Arbeitsplatz. Eine hochwertige hydraulische Abwickelmaschine dient als die kritische Grundlage für moderne Coil-Verarbeitungslinien und gewährleistet präzise Spannung, reibungslosen Materialfluss und robuste strukturelle Sicherheit.
Entwickelt, um Coil-Lasten von 3 metrischen Tonnen bis über 20 Tonnen zu handhaben, nutzt ein hydraulischer Abwickler Fluidkraft, um die Mandrel-Erweiterung anzutreiben, schweres Rohmaterial sicher zu halten und die Abwickelgeschwindigkeit mit nachgelagerten Geräten wie Rollformern, Zuschnittlinien (CTL), Schneidsystemen und Hochgeschwindigkeits-Stanzpressen zu synchronisieren. Ingenieurteams bei SANSO entwerfen diese Einheiten, um Rotationsvibrationen zu eliminieren, minimalen radialen Lauf zu gewährleisten und die Gesamteffektivität der Geräte (OEE) zu maximieren.
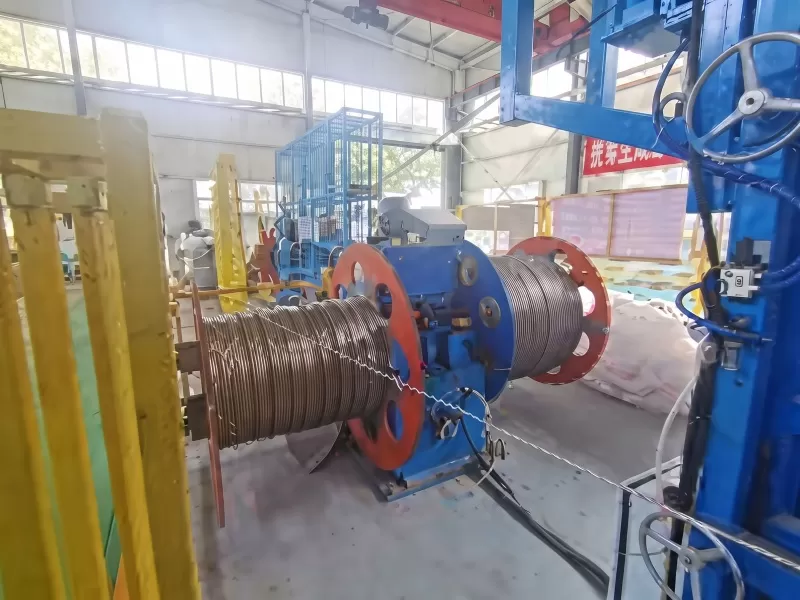
Die ingenieurtechnische Realität hinter dem Abwickeln von Hochtonnage-Coils
Beim Umgang mit Stahlcoils, die 5 Tonnen überschreiten, erzeugen rohe rotationalen Trägheit und Spannungsvariationen kontinuierlichen mechanischen Stress. Konventionelle Schraubentyp- oder reibungsbasierte Abwickler versagen unter diesen Anforderungen aufgrund struktureller Verformungen, inkonsistenter Klemmkraft und manueller Anpassungsverzögerungen. Eine hydraulische Abwickelmaschine löst diese Probleme durch inhärente mechanische und hydraulische Vorteile:
Hohe Leistungsdichte: Hydraulische Betätigung erzeugt immense radiale Klemmkraft innerhalb eines kompakten Fußabdrucks, wodurch schwere mechanische Verbindungen, Zahnräder oder verschleißanfällige mechanische Keile entfallen.
Positive radiale Expansion: Hydraulischer Druck dehnt die Mandrel-Segmentplatten gleichmäßig gegen den Innendurchmesser (ID) des Coils aus. Diese kontinuierliche radiale Last verhindert das Rutschen des Coils während hochdrehmomentiger Beschleunigung und plötzlicher Notstopps.
Präzision durch inkompressible Flüssigkeit: Da Hydrauliköl praktisch inkompressibel ist, bleibt der Systemdruck während des Abwickelzyklus stabil. Diese präzise Kraftregelung beseitigt Spiel und verhindert das „Uhrfeder“-Phänomen (unkontrolliertes Abwickeln der äußeren Coil-Wicklungen).
Integrierte Betriebssicherheit: Eingebaute hydraulische Rückschlagventile halten den Klemmdruck selbst im Falle einer plötzlichen Stromunterbrechung aufrecht und verhindern eine katastrophale Coil-Freigabe.
Anatomie der Präzision: Kernkomponenten einer kommerziellen hydraulischen Abwickelmaschine
Das Verständnis der internen Technik eines modernen Abwicklers ermöglicht es Betriebsleitern und Geräte-Spezifikatoren, die strukturelle Haltbarkeit und Betriebszuverlässigkeit zu bewerten.
1. Hochsteife Mandrel-Baugruppe
Das Mandrel ist die zentrale tragende Spindel, die intensiven dynamischen Biegemomenten ausgesetzt ist. Premium-Mandrels werden aus hochlegiertem Chrom-Mangan-Stahl (wie z.B. En 31) geschmiedet und auf 58–60 HRC wärmebehandelt. Um eine Drehverformung zu verhindern und maximale Konzentrizität zu gewährleisten, werden dünnwandige Chrom-Vanadium-Stahlzylinderhülsen—wärmebehandelt auf eine Zugfestigkeit von 1300 N/mm²—auf den Spindelkörper geschrumpft. Diese sorgfältige Konstruktion hält die gesamte radiale Rundlaufabweichung unter 0,005 mm Total Indicator Reading (TIR) und verhindert Werkzeugvibrationen und ungleichmäßigen Verschleiß in nachgeschalteten Presswerkzeugen.
2. Hydraulischer Expansionskreis
Die Mandrel-Expansion basiert auf einem zentralen hydraulischen Zylinder, der einen axialen Keilmechanismus oder eine Hebelverbindung antreibt. Bei Systemdrücken von bis zu 20 MPa zwingt der hydraulische Zylinder vier oder sechs Expansionssegmente nach außen, um innere Wickeldurchmesser von 470 mm bis 530 mm (oder bis zu 610 mm mit Verlängerungsschuhen) zu greifen. Das Umkehren des Fluidflusses zieht die Segmente schnell zurück, um einen schnellen Wickelwechsel zu ermöglichen.
3. Antriebsmotor, VFD und Dynamische Bremsung
Das Drehmoment wird von einem AC-Getriebemotor oder einem direkten Hydraulikmotor bereitgestellt, der von einem Frequenzumrichter (VFD) gesteuert wird. Das Antriebssystem passt die Abwickelgeschwindigkeit dynamisch basierend auf Rückmeldungen von nachgeschalteten Geräten an. Integrierte pneumatische oder hydraulische Scheibenbremsen wenden während der Stop-Zyklen genaues Haltemoment an, um die Zuführschleife stabil zu halten, ohne empfindliche Blechoberflächen zu dehnen oder zu zerkratzen.
4. Hydraulischer Wickelwagen (Ladesystem)
Für schwere Wickel (10T–20T+) stellt das Laden über einen Kran erhebliche Sicherheitsrisiken und lange Ausfallzeiten dar. Ein integrierter hydraulischer Wickelwagen verfügt über eine V-förmige Wiege, die auf einer motorisierten Schienenplattform montiert ist. Angetrieben von vertikalen hydraulischen Zylindern richtet der Wagen die Wickel perfekt mit der Mandrel-Mittelachse aus, schiebt die Wickel horizontal auf die Spindel und senkt sie sicher ab—die Ladezeiten für Wickel werden von 20 Minuten auf unter 3 Minuten reduziert.
5. Dämpferarm / Haltearm
Ausgestattet mit einer schweren, polyurethanbeschichteten Rolle übt der hydraulische Pressarm Druck von oben auf die äußeren Wickelwicklungen während des Bandabschneidens und des initialen Einfädelns aus. Dies verhindert, dass Federstahlmaterialien aufspringen und Verletzungen des Bedieners verursachen.
Technische Spezifikationen & Auswahlparameter
Bei der Auswahl einer hydraulischen Abwickelmaschine für die industrielle Linienintegration sollten Sie die Streckgrenze des Rohmaterials, die Wickelmaße und die Betriebszyklen im Vergleich zu diesen Basis-Spezifikationen bewerten:
| Spezifikationsparameter | Standardlastspezifikation | Schwerlast-/Schwerlastspezifikation |
|---|---|---|
| Wickelgewichtskapazität | 3.000 kg – 5.000 kg (3T – 5T) | 10.000 kg – 25.000 kg+ (10T – 25T+) |
| Materialbreitenbereich | 200 mm – 1.000 mm | 600 mm – 1.800 mm |
| Materialstärkenbereich | 0,3 mm – 3,2 mm | 1,0 mm – 8,0 mm+ |
| Innerer Wickeldurchmesser (ID) | φ450 mm – φ530 mm | φ480 mm – φ610 mm (mit Pad-Erweiterungen) |
| Maximaler äußerer Wickeldurchmesser (OD) | φ1.300 mm – φ1.500 mm | φ1.600 mm – φ2.000 mm |
| Abwickelgeschwindigkeit | 0 – 25 m/min (VFD-gesteuert) | 0 – 35 m/min (Synchronisierter Servo/VFD) |
| Hydraulischer Arbeitsdruck | 12 MPa – 16 MPa | 16 MPa – 21 MPa |
Vergleichsanalyse: Mechanische vs. Pneumatische vs. Hydraulische Abwickler
Die Auswahl der falschen Betätigungstechnologie kann zu vorzeitigem Geräteausfall, begrenzter Liniengeschwindigkeit und häufigen Wartungsstillständen führen. Im Folgenden finden Sie einen technischen Vergleich gängiger Abwickelsysteme:
| Leistungsmerkmal | Mechanische / Manuelle Schraube | Pneumatische Expansion | SANSO Hydraulische Abwickelmaschine |
|---|---|---|---|
| Maximale Tonnagekapazität | Begrenzt (≤ 3 metrische Tonnen) | Moderat (≤ 5 metrische Tonnen) | Extrem (≤ 30+ metrische Tonnen) |
| Mandrel-Klemmkraft | Niedrig (Betriebsabhängige Schraubenspannung) | Mittel (Durch Luftdruckgrenzen eingeschränkt) | Hoch (Hydraulisches Überdruckventil reguliert) |
| Risiko von Spulenrutschen | Hoch bei schnellem Bremsen | Moderat bei schweren Spulen | Virtuell Null (Positiver Druckgriff) |
| Beladungssicherheit | Niedrig (Manuelle Hebelintervention) | Moderat | Maximal (Vollautomatisierte Spulenwagenintegration) |
| Betriebszyklus | Leicht / Intermittierend | Mittel / Standard-Batch-Produktion | Schwerlast / Kontinuierlicher 24/7-Betrieb |
Strategische Automatisierungsstufen & Linien-Synchronisation
Eine hydraulische Abwickelmaschine arbeitet nicht isoliert; sie fungiert als Kopf einer integrierten Verarbeitungslinie. Je nach Produktionszielen wählen Sie die geeignete Automatisierungskonfiguration:
Semi-automatische Systeme: Verfügen über hydraulische Mandrel-Expansion und hydraulische Spulenwagenbeladung, erfordern jedoch manuelle Bedienereingriffe zur Schleifenüberwachung und Kantenführungseinstellungen. Ideal für mittlere Stanzlinien und flexible Werkstätten.
Vollautomatische integrierte Linien: Direkt verbunden mit Hauptlinien-PLC-Panels (Siemens/Mitsubishi). Die Abwickelgeschwindigkeit wird kontinuierlich über Schleifensteuerungssensoren gesteuert – wie z.B. Ultraschall-Displacement-Geräte, Laser-Distanzsensoren oder fotoelektrische Näherungsschalter. Das System beschleunigt, verlangsamt und stoppt automatisch ohne Eingreifen des Bedieners.
Gemeinsame Anwendungsumgebungen
Moderne Fertigungssektoren verlassen sich stark auf hydraulische Abwickeltechnologie, um die Produktionszufuhrraten aufrechtzuerhalten:
Automobil-Stanzen: Führt hochfesten Stahl (AHSS) und Aluminiumbleche zu Mehrstationenpressen für Chassis-Strukturelemente und Karosserieteile.
Profilieren & Baumaterial: Führt verzinkte Spulen in Hochgeschwindigkeits-C/U-Kanal-, Dachpaneel- und Strukturpfette-Profiliermaschinen ein.
Stahl-Servicezentren: Funktioniert als der Eingangs-Abwickelwickler für Hochgeschwindigkeits-Schneidlinien und präzise Längen-Schneidsysteme (CTL).
HVAC & Geräteherstellung: Liefert kratzfreie lackierte oder rostfreie Stahlstreifen an automatisierte Gehäuseformlinien.
Quantifizierbarer ROI: Effizienz, Materialausbeute und Sicherheit
Das Upgrade auf eine schwere hydraulische Abwickelmaschine von SANSO bringt messbare Renditen in drei primären Betriebsmetriken:
1. OEE-Steigerung durch reduzierte Umrüstzeiten
Die manuelle Spulenmontage und mechanische Mandrel-Expansion bei einer 10-Tonnen-Spule kann 20 bis 30 Minuten Kranhaltezeit und manuelle Arbeit erfordern. Mit einer SANSO hydraulischen Abwickelmaschine, die mit einem automatisierten Spulenwagen und schneller hydraulischer Expansion ausgestattet ist, wird der Spulenwechsel in weniger als 4 Minuten abgeschlossen. Bei einem Betrieb mit zwei Schichten, der täglich 8 Spulen wechselt, spart dies über 3 Stunden Stillstand pro Tag.
2. Beseitigung von Materialabfällen & Oberflächenschäden
Spulenrutschen auf mechanischen Mandrels beschädigen die inneren Windungen von teurem Rohstahl, was Werkstätten zwingt, bis zu 3% jeder Spule zu verschrotten. Die hydraulische Expansion liefert gleichmäßige radiale Kraft über die gesamte innere Kontaktfläche und beseitigt vollständig Rutschnarben, innere Hülseverzerrungen und Kantenverzug.
3. Industrielles Risikominderung
Das manuelle Handling von ungesicherten schweren Coils setzt die Bediener am Boden extremen Quetsch- und Einklemmen-Gefahren aus. Automatisierte Haltearme, hydraulische Endstützen und ferngesteuerte Ladewagen entfernen die Bediener aus hochriskanten Gefahrenzonen und verbessern die Sicherheitskonformität in der Fabrik.
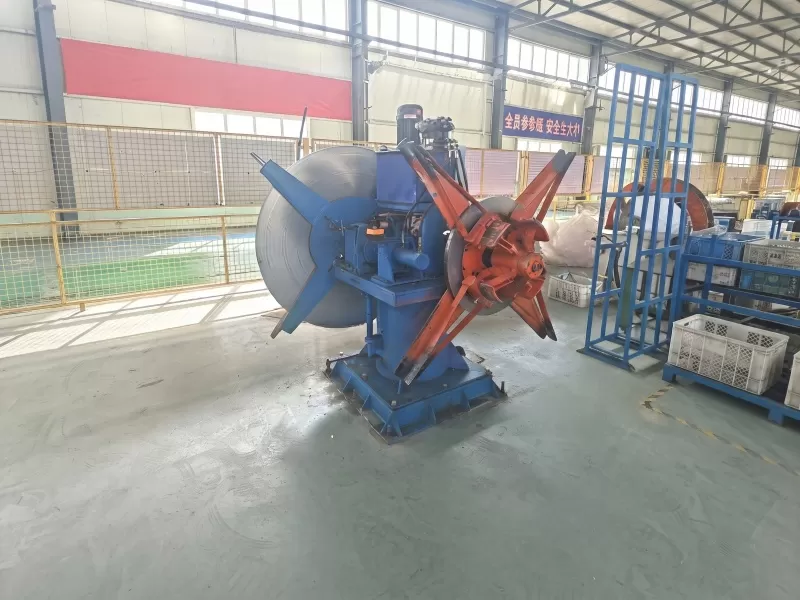
Präventives Wartungsprotokoll & Fehlersuche
Um die radiale Genauigkeit zu erhalten und hochdruckhydraulische Komponenten über Jahrzehnte kontinuierlichen Betriebs zu schützen, implementieren Sie eine strenge präventive Wartungsroutine.
Präventive Wartungscheckliste
Hydraulikflüssigkeitsmanagement: Überprüfen Sie täglich die Flüssigkeitsstände. Führen Sie alle 1.000 Betriebsstunden eine Flüssigkeitsprobe durch, um auf Partikelverunreinigungen oder Oxidation zu prüfen. Ersetzen Sie Öl und Hochdruck-Inline-Filterelemente gemäß den Herstellerangaben (typischerweise ISO VG 46 verschleißfestes Hydrauliköl).
Dichtungs- & Schlauchinspektionen: Überprüfen Sie wöchentlich visuell die Zylinderstangendichtungen, rotierenden hydraulischen Gelenke und hochdruckflexiblen Schläuche auf Anzeichen von Auslaufen, Abrieb oder Rissen.
Mechanische Schmierung: Fetten Sie wöchentlich die Gleitkeile des Mandrels, Verbindungspins und Coilwagen-Schienenlager mit Hochdruck-Lithfett.
Spindelausrichtungsüberprüfung: Überprüfen Sie alle sechs Monate die Mittelachse des Mandrels und die Ausrichtung relativ zur Geraderichter/ Zuführlinie mit präzisen Laser-Ausrichtungswerkzeugen.
Fehlersuche vor Ort
| Symptom | Ursachenanalyse | Korrektive Ingenieureingriffe |
|---|---|---|
| Mandrel verliert Expansionsdruck während des Betriebs | Abgenutzte interne Zylinderkolbendichtungen; undichter hydraulischer Rückschlagventil; falsche Einstellung des Überdruckventils. | Überprüfen und Ersetzen der Zylinderdichtungen; Reinigen oder Ersetzen des pilotgesteuerten Rückschlagventils; Hauptsystem-Überdruck auf Werksspezifikation zurücksetzen. |
| Ruckartige, ungleichmäßige Coil-Drehung während des Abwickelns | Proportionale Geschwindigkeitsregelung nicht kalibriert; VFD-Antriebsparameter falsch eingestellt; Luft im hydraulischen Bremsleitung gefangen. | Kalibrieren Sie die Gewinnparameter des Schleifensensors neu; passen Sie die VFD-Beschleunigungs-/Verzögerungsrampen an; Luft aus dem dynamischen Bremskreis ablassen. |
| Übermäßige Öltemperatur (>60°C) | Verstopfter Rücklauffilter; Kavitation der Hydraulikpumpe; kontinuierliches Druckentlasten aufgrund eines Ventilstaus. | Rücklauffilter reinigen/ersetzen; Ölstand im Reservoir und Saugleitung der Pumpe überprüfen; Richtungssteuerungen spülen und inspektieren. |
| Coil-Rutschen auf Mandrel-Segmenten | Unzureichender hydraulischer Klemmdruck; abgenutzte Segmentgriff-Zahnungen; falsche ID-Expansionspads installiert. | Überprüfen Sie die Anzeige des hydraulischen Druckmessgeräts; reinigen oder nachbearbeiten Sie die Segmentoberflächen-Zahnungen; installieren Sie die richtige Größe der ID-Verlängerungsschuhe. |
Rüsten Sie Ihre Produktionslinie mit SANSO zukunftssicher
In der Hochgeschwindigkeits-Metallumformung und Rollformung ist Ihre nachgelagerte Maschinenleistung nur so produktiv wie das Eingangs-Abwickelsystem. Ein leichtes oder veraltetes Abwickelgerät verlangsamt die Gesamtgeschwindigkeit der Linie, erzeugt Qualitätsfehler und setzt Ihre Mitarbeiter unnötigen Risiken aus. SANSO stellt schwere, industrielle hydraulische Abwickelmaschinen her, die unter den anspruchsvollsten Produktionsbedingungen zuverlässig arbeiten.
Egal, ob Sie einen standardmäßigen 5-Tonnen-Abwickler oder eine vollständig maßgeschneiderte 20-Tonnen-automatisierte Spulenverarbeitungsstation mit integrierten Spulenwagen und Schleifensteuerungssystemen benötigen, die Ingenieure von SANSO liefern maßgeschneiderte Geräte, die darauf ausgelegt sind, Ertrag, Sicherheit und langfristigen Betriebsertrag zu maximieren.
Bereit, Ihre Spulenfütterungsoperationen zu optimieren? Kontaktieren Sie das B2B-Ingenieurteam von SANSO noch heute, um eine umfassende technische Beratung, ein individuelles CAD-Linienlayout und ein wettbewerbsfähiges kommerzielles Angebot für Ihr nächstes Projekt anzufordern.
Häufig gestellte Fragen (FAQ)
Q1: Welche Gewichtskapazitäten unterstützen die hydraulischen Abwickelmaschinen von SANSO?
A: Standard-Hydraulik-Abwickler von SANSO können Spulen mit Gewichten von 3 metrischen Tonnen (3T) bis 20 metrischen Tonnen (20T) aufnehmen. Maßgeschneiderte Strukturrahmen und Hochleistungsmandrels können für spezielle Anwendungen in der Schwerindustrie, die 30 Tonnen überschreiten, entwickelt werden.
Q2: Wie vergleicht sich die hydraulische Expansion mit manuellen oder pneumatischen Expansionssystemen?
A: Die hydraulische Expansion bietet eine signifikant höhere radiale Kraft, was sie für schwere Spulen (über 3–5 Tonnen) und Anwendungen mit hoher Spannung unerlässlich macht. Manuelle Expansion ist arbeitsintensiv und geschwindigkeitsbegrenzt, während pneumatische Systeme die erforderliche Kraftdichte fehlen, um schwere Metallspulen sicher ohne Verrutschen zu halten.
Q3: Kann eine hydraulische Abwickelmaschine nicht-standardisierte innere Spulendurchmesser verarbeiten?
A: Ja. Während Standardmandrels innere Durchmesser zwischen 470 mm und 530 mm aufnehmen, bietet SANSO schnell wechselbare modulare Erweiterungsschuhe (Pad-Adapter) an, die es ermöglichen, dass dasselbe Mandrel größere Spulendurchmesser bis zu 610 mm oder maßgeschneiderte Größen problemlos klemmen kann.
Q4: Warum ist dynamisches Bremsen bei einem hydraulischen Abwickler wichtig?
A: Dynamisches Bremsen verhindert, dass die hohe Rotationsmasse einer schweren Spule überschüssiges Material nach vorne drückt, wenn nachgelagerte Richtmaschinen, Fütterer oder Pressen plötzlich anhalten. Es beseitigt Materialschlupf, Schleifenüberlauf und Oberflächenkratzer.
Q5: Wie synchronisiert das Schleifensteuerungssystem die Abwickelgeschwindigkeit mit nachgelagerten Geräten?
A: Das System verwendet berührungslose Ultraschall- oder fotoelektrische Schleifensensoren, um die Tiefe der Materialschlupfschleife kontinuierlich zu messen. Dieses Signal wird direkt in einen Frequenzumrichter (VFD) eingespeist, der die Geschwindigkeit des hydraulischen Abwicklermotors automatisch an die Linienanforderungen anpasst.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
