
5 Ingenieur-Meilensteine in der automatisierten Rohrbündelung und Verpackung
2026-07-11
In der modernen Herstellung von Stahlrohren bestimmt die Finishing-Phase den operativen Durchsatz der gesamten Produktionsanlage. Wenn hochfrequent geschweißte Rohrmühlen mit hohen Liniengeschwindigkeiten betrieben werden, müssen die End-of-Line-Prozesse Schritt halten. Die Integration eines zuverlässigen Finishing-Systems ist entscheidend für die Aufrechterhaltung eines kontinuierlichen Outputs. Viele Hersteller erleben erhebliche Engpässe während der letzten Verarbeitungsphase, in der manuelles Binden und Stapeln nicht mit den Geschwindigkeiten der Mühlen Schritt halten können. Der Einsatz einer fortschrittlichen, automatisierten Rohrverpackungsmaschine löst diese Probleme, indem er den Rohoutput in strukturierte, versandbereite Bündel umwandelt. Als Branchenführer in der Herstellung von Rohrmühlen entwickelt SANSO Maschinen, die die Lücke zwischen Hochgeschwindigkeitsformung und sicherer, effizienter Verpackung überbrücken.
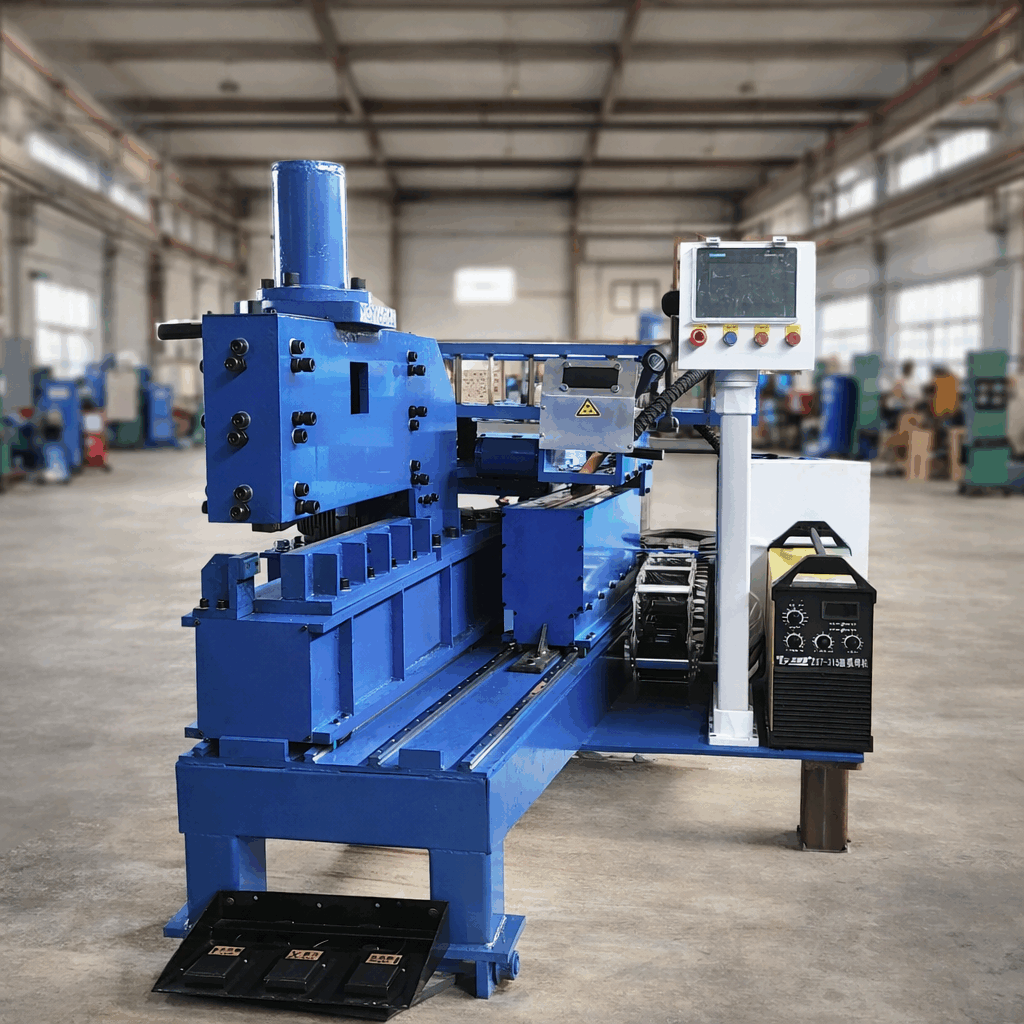
Betriebliche Herausforderungen bei der Handhabung von Schwerlastrohren
Die Betriebsabläufe im Finishing-Bereich sind oft von strukturellen Ineffizienzen geplagt. Manuelle Rohrsammlung, -ausrichtung und -bindung führen zu Variablen, die die Produktivität der Werkstatt beeinträchtigen. Im Folgenden sind die wichtigsten Herausforderungen aufgeführt, mit denen Mühlen konfrontiert sind, die auf manuelle oder halbautomatisierte Finishing-Linien angewiesen sind:
Oberflächenbeschädigungen und mechanische Schäden: Bei Edelstahl-, galvanisierten oder hochpräzisen Automobilrohren ist die Oberflächenbeschaffenheit ein primärer Qualitätsindikator. Manuelle Handhabung oder schlecht kalibrierte mechanische Sortierung können die Rohrwände kratzen, eindellen oder verformen, was zu abgelehnten Chargen führt.
Arbeitsineffizienzen: Das Bündeln schwerer Metallprofile erfordert erhebliche körperliche Arbeit. Manuelles Binden mit handgeführten Spannwerkzeugen ist langsam und verursacht körperliche Belastungsprobleme für die Bediener, was zu variablen Durchsatzraten über Mehrschichtbetriebe führt.
Inkonsistente Bündelgeometrie: Es ist schwierig, manuell enge, stabile hexagonale oder quadratische Formen zu erreichen. Lose Bündel verschieben sich häufig während des Krans oder beim Versand auf Flachbetten, was erhebliche logistische Herausforderungen und Materialschäden während des Transports mit sich bringt.
Stau auf der Produktionsfläche: Wenn das Finishing-System die fertigen Rohre nicht so schnell verarbeiten kann, wie der Größenabschnitt sie ausstößt, muss die gesamte Mühlenlinie langsamer werden oder vorübergehend anhalten. Dies stört das thermische Gleichgewicht im Schweißbereich und verringert den Gesamtertrag.
Wie automatisierte Systeme Produktionsengpässe lösen
Um Blockaden im Finishing-Bereich zu beseitigen, ersetzen automatisierte Systeme die manuelle Sortierung durch programmierte Handhabungskinematiken. Das Hauptziel ist es, einzelne Rohre vom Auslauf-Tisch zu empfangen, sie in Schichten zu organisieren, ein stabiles geometrisches Bündel zu bilden und das Bündel mit hochfestem Band oder schützender Verpackung zu sichern.
Während dieses Prozesses bewegen sich die Rohre über eine Reihe von Transferketten und magnetischen oder mechanischen Verteilern. Programmierte Ausrichtungsmechanismen drücken die Rohrenden gegen eine Quadratplatte, um einheitliche Bündelenden sicherzustellen. Für runde Profile nutzt das System ein spezialisiertes Nesting-Programm, um die Rohre in einem engen hexagonalen Muster anzuordnen—die räumlich effizienteste und stabilste Geometrie für zylindrische Objekte. Für quadratische und rechteckige Profile schafft eine parallele Schichtmethode ordentliche quadratische oder rechteckige Stapel. Dieser automatisierte Übergang verhindert strukturelle Verschiebungen, beseitigt manuelles Heben und stellt sicher, dass jedes Paket, das die Fabrik verlässt, strengen dimensionalen Standards entspricht.
Wichtige Ingenieurkomponenten einer industriellen Verpackungslinie
Eine industrielle Verpackungslinie ist ein mehrstufiges mechanisches System, das auf synchronisierten Unterbaugruppen basiert. Das Verständnis dieser Kernkomponenten ist entscheidend für die Auswahl der geeigneten Konfiguration für spezifische Mill-Linien. Eine vollständige, hochkapazitive Rohre Verpackungsmaschine umfasst typischerweise die folgenden funktionalen Zonen:
1. Zuführband und Trenneinheit
Diese Einheit empfängt einzelne Rohre vom Auslauf Tisch der Schneidesäge. Singulierungsgeräte stellen sicher, dass jeweils nur ein Rohr die Ausrichtungsstation betritt, um Überlappungen und Stauungen auf der Förderlinie zu verhindern.
2. Rohr Quadrat- und Ausrichtungsstation
Ausrichtungsrollen oder Endschubplatten richten die vorderen oder hinteren Kanten der Rohre aus. Dies sorgt für ordentliche Bündelprofile, was besonders wichtig ist, wenn die Rohre in Versandbehälter oder auf Transportlastwagen geladen werden.
3. Zähl- und Schichtmechanismus
Elektromagnetische Hebearme oder mechanische Gabeln zählen eine präzise Anzahl von Rohren, um eine einzelne Schicht zu bilden. Das System ordnet die geschachtelte Reihe vor, bevor es sie in die Bündelkrippe absenkt. Für nicht-magnetische Materialien wie Edelstahl werden Vakuumsaugsysteme oder mechanische Greifer verwendet.
4. Bündelrahmen und Krippenbaugruppe
Hier wird die geometrische Form gebildet. Anpassungen können vorgenommen werden, um verschiedene Außendurchmesser (OD) und Bündelkonfigurationen zu berücksichtigen. Für hexagonales Bündeln passen sich die Seitenführungen dynamisch an den spezifischen Winkel der geschachtelten Schichten an.
5. Automatischer Umreifungskopf
Sobald das Bündel gebildet ist, wendet ein automatischer Umreifungskopf Stahl- oder Polyester (PET)-Umreifungsbänder um das Bündel an. Der Kopf übt hohe Spannung aus, versiegelt das Band durch Schweißen oder Crimpen und schneidet das Band ab. Mehrere Umreifungsstationen können installiert werden, um verschiedene Teile des Bündels gleichzeitig zu sichern.
6. Auslaufpuffer und Wickelstationen
Vollständig umreifte Bündel werden auf Schwerlastkettenförderern ausgeworfen. Von hier aus können sie zu einem sekundären Wickelsystem geleitet oder direkt mit Kränen ins Lager transferiert werden.
Material-spezifische Handhabungs- und Oberflächenschutzstrategien
Verschiedene Branchen erfordern spezifische Handhabungsmethoden, abhängig von der Rohranwendung und den Materialeigenschaften. Ein Standardansatz passt nicht zu allen Produktionsanforderungen:
Struktur- und Konstruktionstuben: Schwere Kohlenstoffstahlrohre erfordern robuste mechanische Komponenten. Die Handhabungsgeräte müssen hohen Aufprallkräften standhalten, wenn Rohre in die Bündeltasche fallen, und verwenden Schwerlaststahlketten und hydraulische Dämpfer.
Präzisionsautomobil- und Wärmetauscherrohre: Diese Anwendungen nutzen häufig Edelstahl, Messing oder Kupfer. Das Verpackungssystem muss schützende Polymerbeschichtungen, Polyurethanrollen und Nylonbänder verwenden, um Metall-zu-Metall-Kontakt zu verhindern und die Oberflächenintegrität zu bewahren.
Verzinkte und korrosionsbeständige Rohre: Die Lagerung im Freien erfordert zusätzlichen Schutz. Hier integriert die Verpackungslinie ein automatisches Wickelmodul, das Stretchfolie, gewebten Kunststoff oder Krepppapier um das Bündel anbringt, um es während des Versands und der Lagerung vor atmosphärischer Feuchtigkeit zu schützen.
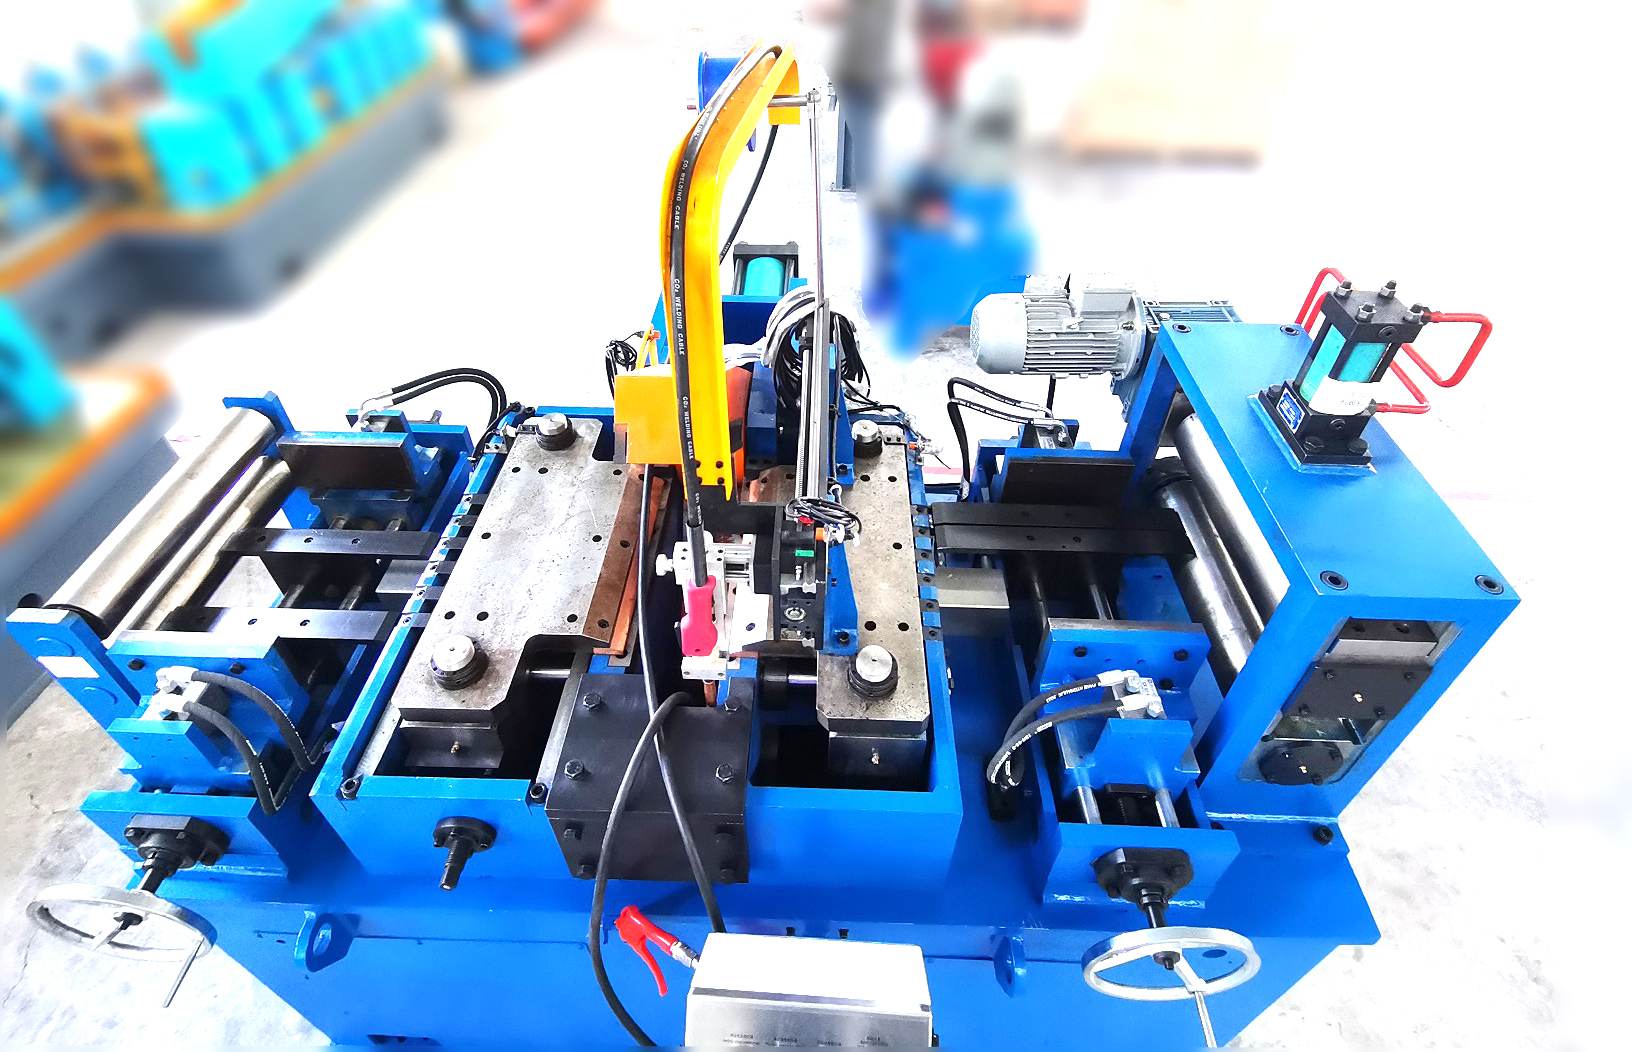
Synchronisierung der Fertigungsautomatisierung mit Hochgeschwindigkeits-Schweißrohrmühlen
Eine eigenständige Verpackungseinheit kann nicht mit maximaler Effizienz arbeiten, ohne synchronisierte vorgelagerte Steuerung. Fortschrittliche Maschinen, die von Herstellern wie SANSO produziert werden, verfügen über integrierte Architekturen von programmierbaren Logiksteuerungen (PLC), die direkt mit dem zentralen Computer der Hauptrohrmühle kommunizieren.
Wenn die Mühle ihre Produktionsgeschwindigkeit anpasst oder auf eine andere Rohroberfläche wechselt, ruft die nachgelagerte Rohrverpackungsmaschine automatisch die Rezeptparameter ab. Diese automatisierte Anpassung minimiert Rüstzeiten und koordiniert die Geschwindigkeitsanpassung, um sicherzustellen, dass das fertige Produkt kontinuierlich verwaltet wird. Eingebaute Sensoren überwachen den Rohrfluss, erkennen potenzielle Fehlstellungen und bieten Echtzeit- Diagnoserückmeldungen, die es den Wartungsteams ermöglichen, ungeplante Ausfallzeiten zu verhindern.
Häufig gestellte Fragen
Q1: Welche Rohrprofile können von einem automatisierten Verpackungssystem verarbeitet werden?
A1: Moderne automatisierte Systeme können eine Vielzahl von Profilen verarbeiten, einschließlich runder, quadratischer, rechteckiger und ovaler Rohre. Die Steuerungssoftware der Maschine passt die Schichtmuster und die Abmessungen der Bündelkränze an, um unterschiedliche Geometrien und Außendurchmesser zu berücksichtigen.
Q2: Wie verhindert die Verpackungslinie Oberflächenschäden an empfindlichen Edelstahl- oder verzinkten Rohren?
A2: Um hochglänzende Oberflächen zu schützen, verwenden die Systeme kontaktfreie Berührungspunkte. Dazu gehören polyurethanbeschichtete Transferrollen, Nylon-Hebebänder und mit Kunststoff ausgekleidete Sammelbehälter. Darüber hinaus sind pneumatische und hydraulische Aktuatoren fein abgestimmt, um harte Stöße während der Sortier- und Schichtungsphasen zu vermeiden.
Q3: Was sind die Unterschiede zwischen Stahlband und PET-Band für Rohrbündel?
A3: Stahlband bietet extrem hohe Zugfestigkeit und minimale Dehnung, was es für sehr schwere, großdurchmesserige Stahlrohre geeignet macht. PET (Polyester)-Bänder sind flexibler, rostbeständig und sicherer zu schneiden während des Auspackens. Sie werden häufig für leichte bis mittelschwere Rohre verwendet und wo Oberflächenkratzer durch Metallbänder vermieden werden müssen.
Q4: Wie geht das Verpackungssystem mit unterschiedlichen Rohrlängen innerhalb der gleichen Produktionscharge um?
A4: Die Ausrichtstation verwendet verstellbare Endanschläge und Sensorarrays, um die tatsächliche Länge jedes Rohrs zu erkennen. Während Standardbündel einheitliche Längen erfordern, kann das System so programmiert werden, dass es Rohre auf eine Seite ausrichtet oder spezifische Batchvariationen gemäß den Produktionsanforderungen verarbeitet.
Q5: Kann die automatisierte Bündelmaschine in eine bestehende manuelle Rohrmühlenlinie nachgerüstet werden?
A5: Ja, automatisierte Verpackungssysteme können in bestehende Mühlen nachgerüstet werden. Ingenieure bewerten die Anordnung des bestehenden Ausklinktisches, den verfügbaren Platz und die maximale Ausgabegeschwindigkeit der Mühle, um einen maßgeschneiderten Integrationsplan zu entwerfen, der mit bestehenden Steuerungssystemen und Materialflüssen übereinstimmt.
B2B-Projektzusammenarbeit und Anfrage
Die Auswahl des richtigen Post-Mill-Verpackungssetups ist eine wichtige Entscheidung für Stahlrohrhersteller. Anpassungen sind notwendig, um die Maschinen mit spezifischen Layoutgrenzen, Produktkatalogen und Produktionsausgaben abzustimmen. Als erfahrener Hersteller von hochpräzisen Rohrmühlenanlagen bietet SANSO maßgeschneiderte Ingenieurlösungen an, um Engpässe im Fertigungsbereich zu beseitigen. Wenn Sie planen, Ihre Fertigungslinie aufzurüsten oder eine Hochleistungs- Rohrverpackungsmaschine in Ihre aktuellen Abläufe zu integrieren, kontaktieren Sie unser Ingenieurteam, um Ihre Betriebsparameter zu besprechen und ein detailliertes Systemangebot zu erhalten.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
