
Accueil > Blogs > 5 étapes clés de l'ingénierie dans le regroupement et l'emballage automatisés de tuyaux
5 étapes clés de l'ingénierie dans le regroupement et l'emballage automatisés de tuyaux
2026-07-11
Dans la fabrication moderne de tubes en acier, l'étape de finition détermine le débit opérationnel de l'ensemble de l'usine de production. Lorsque les tubes de soudage à haute fréquence fonctionnent à des vitesses de ligne élevées, les processus de fin de ligne doivent suivre le rythme. L'intégration d'un système de finition fiable est vitale pour maintenir une production continue. De nombreux fabricants rencontrent de graves goulets d'étranglement lors de la phase finale de traitement, où le cerclage et l'empilage manuels ne parviennent pas à égaler les vitesses des laminoirs. L'utilisation d'une machine de conditionnement de tubes avancée et automatisée répond à ces problèmes en transformant la production brute en paquets structurés, prêts à être expédiés. En tant que leader de l'industrie dans la fabrication de laminoirs à tubes, SANSO conçoit des machines qui comblent le fossé entre la formation à grande vitesse et l'emballage sûr et efficace.
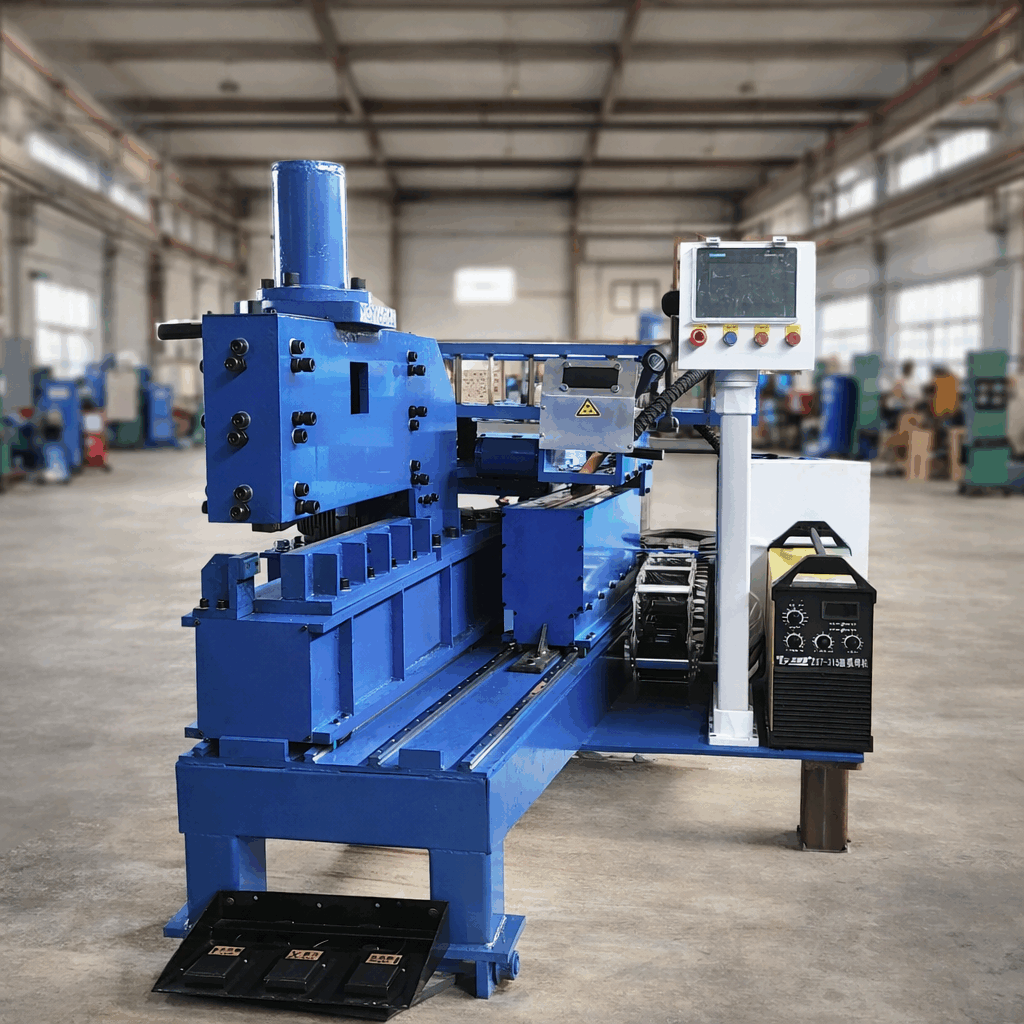
Défis opérationnels dans la manipulation de tubes lourds
Les opérations au sol de finition sont souvent entravées par des inefficacités structurelles. La collecte, l'alignement et le cerclage manuels des tubes introduisent des variables qui compromettent la productivité de l'atelier. Voici les principaux défis auxquels sont confrontés les laminoirs s'appuyant sur des lignes de finition manuelles ou semi-automatisées :
Rayures de surface et dommages mécaniques : Pour les tubes en acier inoxydable, galvanisés ou de précision élevée pour l'automobile, la finition de surface est un indicateur de qualité principal. La manipulation manuelle ou le tri mécanique mal calibré peuvent égratigner, enfoncer ou déformer les parois des tubes, entraînant des lots rejetés.
Inefficacités de la main-d'œuvre : L'assemblage de profils métalliques lourds nécessite un travail physique important. Le cerclage manuel à l'aide d'outils de tension portables est lent et pose des problèmes de contrainte physique pour les opérateurs, entraînant un débit variable lors des opérations sur plusieurs équipes.
Géométrie des paquets incohérente : Obtenir des formes hexagonales ou carrées serrées et stables manuellement est difficile. Les paquets lâches se déplacent fréquemment pendant le transit par grue ou l'expédition sur plateau, présentant d'importants défis logistiques et des dommages matériels pendant le transport.
Congestion au sol de production : Si le système de finition ne peut pas traiter les tubes terminés aussi rapidement que la section de dimensionnement les éjecte, l'ensemble de la ligne de laminoir doit ralentir ou s'arrêter temporairement. Cela perturbe l'équilibre thermique dans la section de soudage et réduit le rendement global.
Comment les systèmes automatisés résolvent les goulets d'étranglement de production
Pour éliminer les blocages au sol de finition, les systèmes automatisés remplacent le tri manuel par des cinématiques de manipulation programmées. L'objectif principal est de recevoir des tubes individuels de la table de sortie, de les organiser en couches, de former un paquet géométrique stable et de sécuriser le paquet avec un cerclage ou un emballage de protection de haute résistance.
Au cours de ce processus, les tubes traversent une série de chaînes de transfert et de distributeurs magnétiques ou mécaniques. Des mécanismes d'alignement programmés poussent les extrémités des tubes contre une plaque de mise à niveau, garantissant des extrémités de paquet uniformes. Pour les profils ronds, le système utilise un programme de nesting spécialisé pour disposer les tubes en un motif hexagonal serré—la géométrie la plus spatialement efficace et stable pour les objets cylindriques. Pour les profils carrés et rectangulaires, une méthode de superposition parallèle crée des empilements carrés ou rectangulaires soignés. Cette transition automatisée empêche le déplacement structurel, élimine le levage manuel et garantit que chaque paquet quittant le sol de l'usine respecte des normes dimensionnelles strictes.
Composants clés de l'ingénierie d'une ligne d'emballage industriel
Une ligne d'emballage industriel est un système mécanique à plusieurs étapes qui repose sur des sous-ensembles synchronisés. Comprendre ces composants essentiels est la clé pour sélectionner la configuration appropriée pour des lignes de production spécifiques. Une machine de conditionnement de tuyaux complète et haute capacité intègre généralement les zones fonctionnelles suivantes :
1. Convoyeur d'alimentation et unité de séparation
Cette unité reçoit des tubes individuels de la table de sortie de la scie à découper. Des dispositifs de singulation garantissent qu'un seul tube entre à la station d'alignement à la fois, empêchant les chevauchements et les bourrages sur la ligne de convoyage.
2. Station de mise à niveau et d'alignement des tuyaux
Des rouleaux d'alignement ou des plaques de poussée alignent les bords avant ou arrière des tuyaux. Cela garantit des profils de paquet soignés, ce qui est particulièrement important lorsque les tuyaux sont chargés dans des conteneurs d'expédition ou sur des camions de transport.
3. Mécanisme de comptage et de superposition
Des bras de levage électromagnétiques ou des fourches mécaniques comptent un nombre précis de tubes pour former une seule couche. Le système pré-arrange la rangée imbriquée avant de l'abaisser dans le berceau de conditionnement. Pour les matériaux non magnétiques comme l'acier inoxydable, des systèmes de succion sous vide ou des pinces mécaniques sont utilisés.
4. Cadre de conditionnement et assemblage de berceau
C'est ici que la forme géométrique est formée. Des ajustements peuvent être effectués pour accommoder différentes tailles de diamètre extérieur (OD) et configurations de paquet. Pour le conditionnement hexagonal, les guides latéraux s'ajustent dynamiquement à l'angle spécifique des couches imbriquées.
5. Tête de cerclage automatique
Une fois le paquet formé, une tête de cerclage automatique applique des bandes de cerclage en acier ou en polyester (PET) autour du paquet. La tête exerce une forte tension, scelle la bande par soudage ou sertissage, et coupe la bande. Plusieurs stations de cerclage peuvent être installées pour sécuriser différentes parties du paquet simultanément.
6. Tampon de sortie et stations d'emballage
Les paquets entièrement cerclés sont éjectés sur des convoyeurs à chaînes robustes. De là, ils peuvent être dirigés vers un système d'emballage secondaire ou transférés directement vers l'entrepôt à l'aide de grues aériennes.
Stratégies de manutention spécifiques aux matériaux et de préservation de surface
Différentes industries nécessitent des méthodes de manutention spécifiques en fonction de l'application des tuyaux et des propriétés des matériaux. Une approche standard ne convient pas à tous les besoins de production :
Tuyaux structurels et de construction : Les tuyaux en acier au carbone lourd exigent des composants mécaniques robustes. L'équipement de manutention doit résister à de fortes forces d'impact lors de la chute des tubes dans le poignet de conditionnement, en utilisant des chaînes en acier robustes et des amortisseurs hydrauliques.
Tuyaux de précision pour l'automobile et échangeurs de chaleur : Ces applications utilisent souvent de l'acier inoxydable, du laiton ou du cuivre. Le système d'emballage doit employer des revêtements polymères protecteurs, des rouleaux en polyuréthane, et des sangles en nylon pour éviter le contact métal sur métal et préserver l'intégrité de la surface.
Tuyaux galvanisés et résistants à la corrosion : Le stockage en extérieur nécessite une protection supplémentaire. Ici, la ligne d'emballage intègre un module d'emballage automatique qui applique un film étirable, du plastique tissé ou du papier crépon autour du paquet pour le protéger de l'humidité atmosphérique pendant le transport et le stockage.
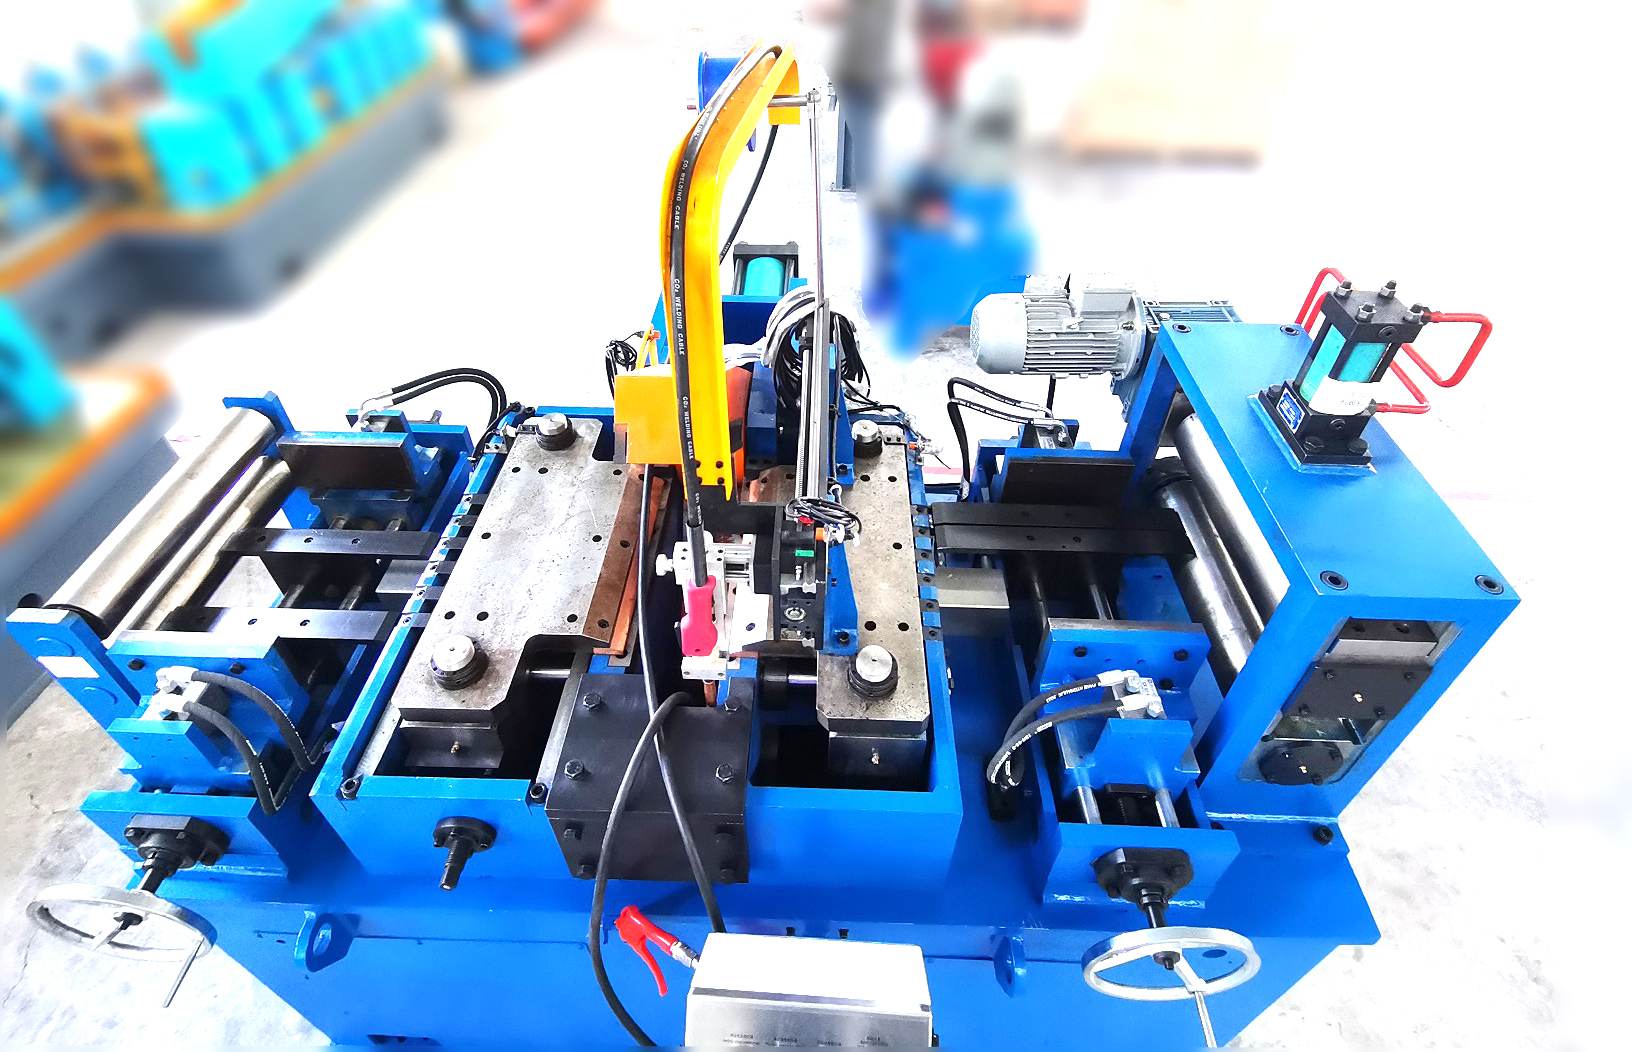
Synchronisation de l'automatisation de finition avec les usines de tubes soudés à grande vitesse
Une unité d'emballage autonome ne peut pas fonctionner à son efficacité maximale sans un contrôle en amont synchronisé. Les machines avancées produites par des fabricants comme SANSO disposent d'architectures de Contrôleur Logique Programmable (PLC) intégrées qui communiquent directement avec l'ordinateur central du moulin à tubes principal.
Lorsque le moulin ajuste sa vitesse de production ou passe à une autre spécification de tube, la machine d'emballage de tubes en aval récupère automatiquement les paramètres de recette. Cet ajustement automatisé minimise les temps de changement et coordonne l'égalisation de la vitesse, assurant que le produit fini est géré en continu. Des capteurs intégrés surveillent le flux de tubes, détectent les désalignements potentiels et fournissent un retour d'information diagnostique en temps réel, permettant aux équipes de maintenance de prévenir les temps d'arrêt imprévus.
Questions Fréquemment Posées
Q1 : Quels profils de tubes peuvent être traités par un système d'emballage automatisé ?
A1 : Les systèmes automatisés modernes peuvent gérer une grande variété de profils, y compris des tubes ronds, carrés, rectangulaires et ovales. Le logiciel de contrôle de la machine ajuste les motifs de superposition et les dimensions du berceau de groupage pour s'adapter à différentes géométries et diamètres extérieurs.
Q2 : Comment la ligne d'emballage prévient-elle les dommages de surface sur les tubes en acier inoxydable ou galvanisés sensibles ?
A2 : Pour protéger les surfaces à haute finition, les systèmes utilisent des points de contact non marquants. Cela inclut des rouleaux de transfert recouverts de polyuréthane, des sangles de levage en nylon et des bacs de collecte doublés de plastique. De plus, les actionneurs pneumatiques et hydrauliques sont finement réglés pour éviter les impacts durs durant les étapes de tri et de superposition.
Q3 : Quelles sont les différences entre le cerclage en acier et le cerclage en PET pour les paquets de tubes ?
A3 : Le cerclage en acier offre une résistance à la traction extrêmement élevée et une élasticité minimale, ce qui le rend adapté aux tubes en acier très lourds et de grand diamètre. Le cerclage en PET (polyester) est plus flexible, résistant à la rouille et plus sûr à couper lors du déballage. Il est largement utilisé pour les tubes de poids léger à moyen et là où il faut éviter les rayures de surface causées par des bandes métalliques.
Q4 : Comment le système d'emballage gère-t-il les longueurs de tubes variées au sein de la même série de production ?
A4 : La station d'alignement utilise des butées d'extrémité réglables et des réseaux de capteurs pour détecter la longueur réelle de chaque tube. Bien que les paquets standard nécessitent des longueurs uniformes, le système peut être programmé pour aligner les tubes d'un côté ou gérer des variations de lot spécifiques selon les exigences de production.
Q5 : La machine de groupage automatisée peut-elle être intégrée dans une ligne de moulin à tubes manuelle existante ?
A5 : Oui, les systèmes d'emballage automatisés peuvent être intégrés dans des moulins existants. Les ingénieurs évaluent la disposition de la table de sortie existante, l'espace disponible au sol et la vitesse de sortie maximale du moulin pour concevoir un plan d'intégration personnalisé qui correspond aux systèmes de contrôle existants et au flux de matériel.
Collaboration et demande de projet B2B
Choisir la bonne configuration d'emballage post-mill est une décision importante pour les fabricants de tubes en acier. La personnalisation est nécessaire pour adapter la machinerie aux limites de disposition spécifiques, aux catalogues de produits et aux rendements de production. En tant que fabricant expérimenté d'équipement de laminoir à tubes de haute précision, SANSO fournit des solutions d'ingénierie sur mesure pour résoudre les goulets d'étranglement des sols de finition. Si vous envisagez de moderniser votre ligne de finition ou d'intégrer une machine d'emballage de tubes à haute capacité dans vos opérations actuelles, contactez notre équipe d'ingénierie pour discuter de vos paramètres opérationnels et recevoir une proposition de système détaillée.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
