
Accueil > Blogs > Lames de scie circulaire HSS : métallurgie, conception des dents et optimisation des processus pour la coupe des métaux ferreux
Lames de scie circulaire HSS : métallurgie, conception des dents et optimisation des processus pour la coupe des métaux ferreux
2026-07-11
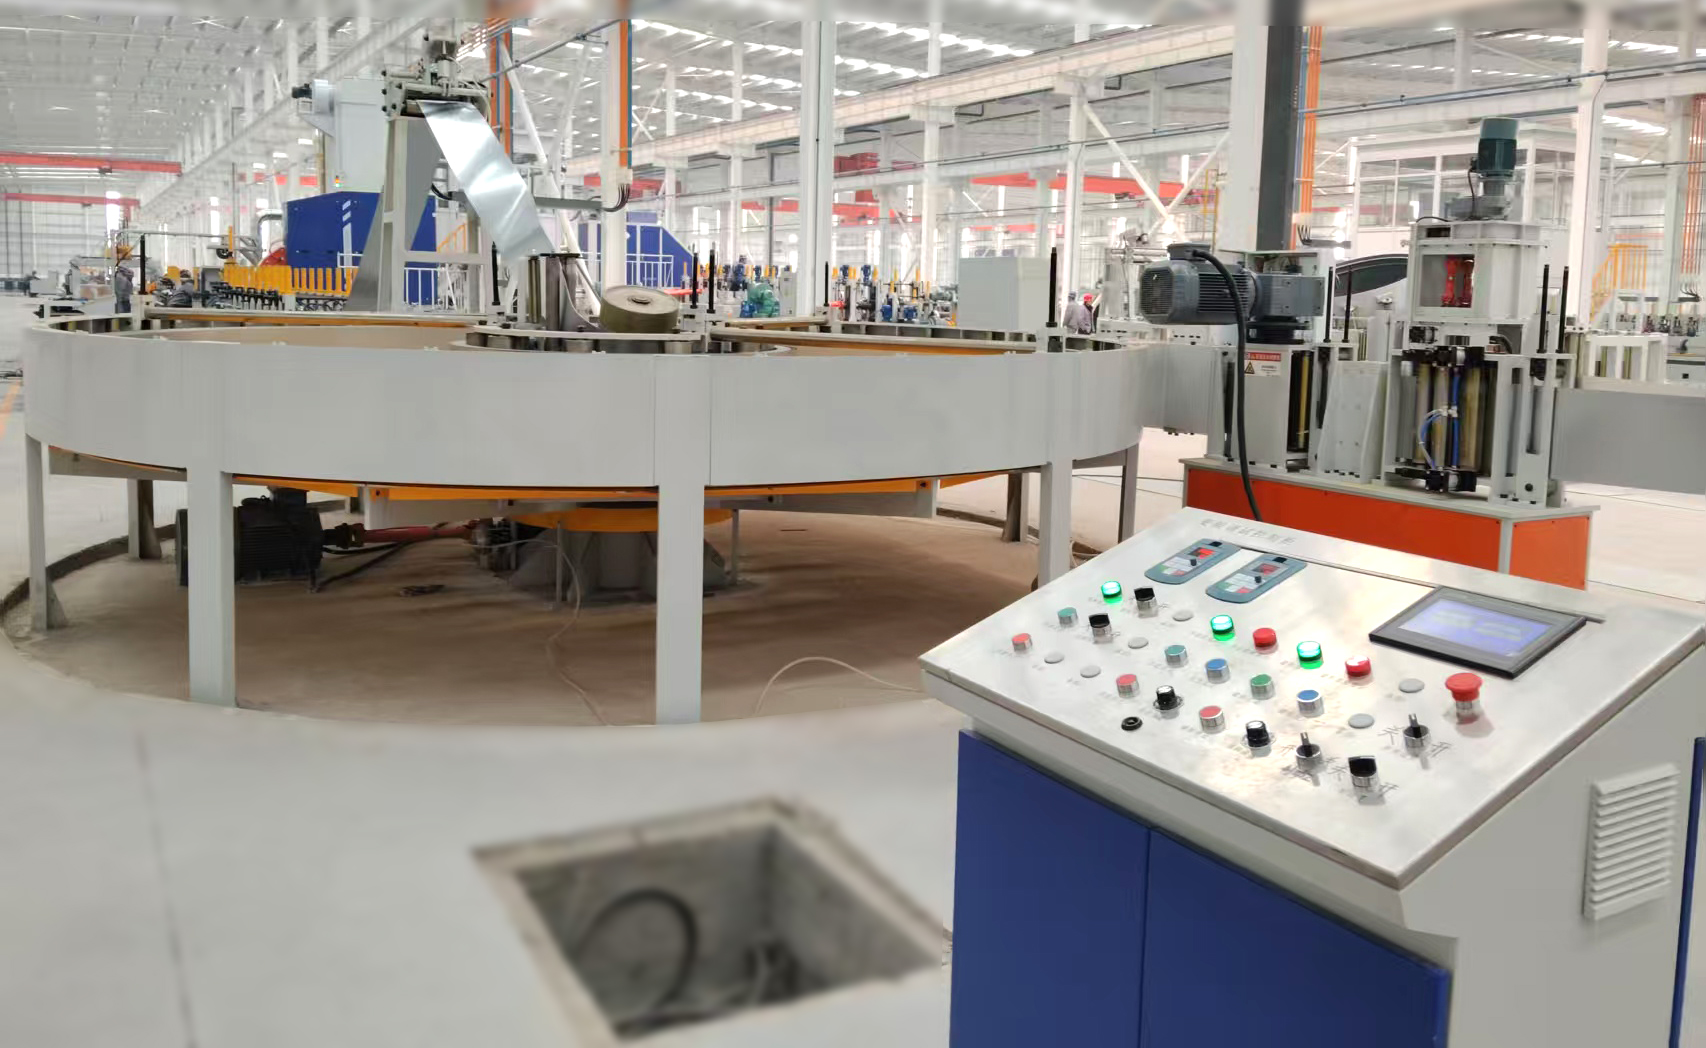
Dans les laminoirs à tubes, la fabrication d'acier structurel et les lignes de scie à froid à haute production, la performance des lames de scie circulaires HSS détermine directement la qualité de coupe, le coût des outils et le temps de fonctionnement de la ligne. Les lames circulaires en acier rapide sont le choix préféré pour couper des tubes et des profils en acier carbone, en acier allié et en acier inoxydable car elles maintiennent leur dureté à des températures élevées et résistent à l'ébréchage des dents lors de coupes interrompues. Cet article fournit une analyse au niveau des composants des lames de scie circulaires HSS, couvrant les grades HSS (M2, M35, M42), les géométries de dents (ATB, TC, pas variable), les technologies de revêtement (TiN, TiAlN, AlCrN) et les paramètres critiques du processus (vitesse périphérique, avance par dent, lubrification). S'appuyant sur les données des deux décennies d'intégration de laminoirs à tubes de SANSO, nous examinerons comment sélectionner la bonne lame pour le diamètre de votre tube, l'épaisseur de paroi et le matériau – tout en évitant les pannes courantes comme la rupture des dents, la combustion et les coupes hors d'équerre. Nous aborderons également l'intégration avec les scies volantes et les lignes de coupe.
1. Pourquoi les lames de scie circulaires HSS dominent la coupe de tubes et de profils
Le terme lames de scie circulaires HSS fait référence à des lames circulaires dentées fabriquées en acier rapide. Elles sont la norme de l'industrie pour la coupe des métaux ferreux car :
Dureté à chaud : Le HSS conserve sa dureté (62–68 HRC) jusqu'à 600°C, empêchant le ramollissement des dents lors de la coupe continue.
Résilience : Contrairement au carbure, le HSS est moins cassant, ce qui le rend adapté aux coupes interrompues (par exemple, couper des tubes avec une scie volante qui s'engage pendant que le tube est en mouvement).
Reaiguisabilité : Une seule lame peut être réaffûtée 5 à 10 fois, réduisant le coût par coupe.
Des lames de scie circulaires HSS mal sélectionnées ou mal entretenues entraînent des bavures, des extrémités hors d'équerre, des zones affectées par la chaleur et des changements fréquents de lame – tous ces facteurs réduisent l'efficacité du laminoir. Les ingénieurs de SANSO intègrent des lames HSS de précision dans des systèmes de scies volantes, atteignant des tolérances de longueur de coupe de ±0,5 mm et des hauteurs de bavure inférieures à 0,1 mm sur des tubes de 2 mm d'épaisseur de paroi.
2. Grades de matériaux HSS : Lequel pour votre application ?
La composition du brut de lame détermine la résistance à l'usure et la tolérance à la chaleur. Grades courants pour les lames de scie circulaires HSS :
M2 (HSS standard) : 6 % de tungstène, 5 % de molybdène, 2 % de vanadium. Bon équilibre entre résilience et résistance à l'usure. Convient aux tubes en acier carbone avec une résistance à la traction < 600 MPa.
M35 (5 % de cobalt) : Dureté rouge accrue – idéal pour l'acier inoxydable (304, 316) et des vitesses de coupe plus élevées. Le cobalt améliore la résistance au ramollissement thermique.
M42 (8 % de cobalt) : Très haute résistance à l'usure. Utilisé pour la coupe à haut volume d'aciers alliés (4140, 4340) et de tubes à paroi épaisse (>5 mm).
HSS en métallurgie des poudres (ASP 2000, ASP 2030) : Carbures extrêmement fins, durée de vie des outils la plus longue, mais coût plus élevé – justifié pour les lignes de production 24/7.
Pour la plupart des tubes ERW traitant de l'acier au carbone avec une épaisseur de paroi de 2 à 4 mm, M2 offre le meilleur rapport coût-performance. Lors du passage à des matériaux en acier inoxydable ou à haute résistance à faible alliage (HSLA), passez à M35 ou M42. Les lames de scie circulaire HSS recommandées par SANSO pour un usage général sont M2 avec un revêtement TiN.
3. Géométrie des dents : Pas, Inclinaison et Motif de meulage
L'action de coupe des lames de scie circulaire HSS est définie par trois caractéristiques géométriques.
3.1 Pas des dents (Nombre de dents)
Pas grossier (moins de dents) : Pour des parois épaisses (>5 mm) et des matériaux doux. Fournit de grandes gorges pour évacuer les copeaux.
Pas fin (plus de dents) : Pour des parois minces (1–3 mm) et des matériaux durs. Produit une surface plus lisse, mais nécessite une machine rigide pour éviter les vibrations.
Pas variable : Espacement des dents alterné (par exemple, 20/24/28 mm) réduit la résonance harmonique – recommandé pour les scies volantes à grande vitesse.
3.2 Angle de coupe
Inclinaison positive (5–15°) : Tranchant, faible force de coupe. Idéal pour les tubes à paroi mince et les aciers doux. Risque de rupture des dents lors de coupes interrompues.
Inclinaison négative (‑5 à ‑10°) : Pointe de dent plus robuste, meilleure pour les alliages à haute résistance et les sections épaisses. Génère plus de chaleur.
Inclinaison nulle : Usage général, force de coupe modérée.
3.3 Motif de meulage
Dent droite (ST) : Simple, mais laisse une surface plus rugueuse.
Bevel supérieur alternatif (ATB) : Action de cisaillement, coupe plus propre sur les tubes – le plus courant pour les lames de scie circulaire HSS.
Triple dent (TC) : Dents hautes et basses alternées – réduit la friction et la chaleur, idéal pour les aciers inoxydables et alliés.
Pour les laminoirs à tubes, une spécification typique est un meulage ATB, un angle de coupe positif de 8° et un pas variable (24–32 dents sur une lame de 350 mm de diamètre).
4. Technologies de revêtement pour une durée de vie prolongée des lames
Les revêtements réduisent la friction, augmentent la dureté de surface et protègent les lames de scie circulaire HSS de la chaleur et de l'usure.
TiN (nitrure de titane) : Couleur or, coefficient de friction 0,4, dureté ~2300 HV. Augmente la durée de vie de l'outil de 2 à 3 fois sur l'acier au carbone.
TiCN (carbure de titane) : Gris, dureté ~3000 HV, friction inférieure à celle du TiN. Mieux pour l'acier inoxydable et la fonte.
TiAlN (nitrure de titane et d'aluminium) : Violet/noir, dureté ~3300 HV, stable jusqu'à 800°C. Meilleur pour la coupe à sec et les vitesses élevées.
AlCrN (nitrure d'aluminium et de chrome) : Résistance à l'oxydation encore plus élevée, pour des applications exigeantes à grande vitesse.
Une lame revêtue dure 2 à 3 fois plus longtemps qu'une lame non revêtue, mais ajoute 30 à 50 % au coût initial. Pour une production à volume élevé (plus de 10 000 coupes par mois), le coût par coupe inférieur justifie le revêtement. SANSO fournit des lames de scie circulaire HSS revêtues de TiAlN pour des applications de scie volante à coupe à sec.
5. Paramètres de coupe : Vitesse, Avance et Lubrification
Même une lame de premier choix échouera si les conditions de coupe sont incorrectes. Utilisez ces paramètres de départ pour les lames de scie circulaire HSS.
5.1 Vitesse périphérique (m/min)
Acier doux (C < 0,3 %) : 80–120 m/min
Acier au carbone moyen (C 0,3–0,5 %) : 60–90 m/min
Acier inoxydable (304, 316) : 30–60 m/min
Acier allié (4140 recuit) : 25–45 m/min
Une vitesse excessive génère de la chaleur, adoucissant les dents HSS ; une vitesse trop basse provoque des frottements et un durcissement par travail.
5.2 Avance par Dent (mm/dent)
Pour la coupe de tubes ronds : 0,03–0,08 mm/dent pour des parois fines (1–2 mm), 0,05–0,12 mm/dent pour des parois plus épaisses (3–6 mm). Dans les scies volantes, l'avance est le taux de plongée axial. Exemple : une lame de 350 mm de diamètre avec 80 dents tournant à 730 tr/min (80 m/min périphérique) et une avance de 0,05 mm/dent donne une avance axiale de 0,05 × 80 × 730 = 2 920 mm/min – beaucoup trop élevé pour une coupe de section complète. En pratique, les taux de plongée sont de 200–500 mm/min. Par conséquent, l'avance effective par dent est beaucoup plus faible (0,005–0,015 mm). Utilisez la force d'avance recommandée par le fabricant de la lame (par exemple, 0,2–0,5 kN par cm² de surface de coupe).
5.3 Lubrification et Refroidissement
Pour la coupe à sec (sans liquide), utilisez des lames revêtues et appliquez une lubrification en quantité minimale (MQL) d'huile d'origine végétale à 5–10 ml/heure. Pour la coupe humide, utilisez un liquide de refroidissement à base d'huile soluble (concentration de 5–8 %). La lubrification par brouillard est suffisante pour la plupart des laminoirs à tubes. Un liquide de refroidissement est nécessaire pour les tubes en acier inoxydable ou à parois épaisses afin de prévenir les fissures thermiques.
6. Intégration avec les Scies Volantes et les Lignes de Découpe
Dans les laminoirs à tubes continus, les lames de scie rondes HSS sont montées sur des scies volantes qui se déplacent de manière synchrone avec le tube. Exigences clés d'intégration :
Précision de synchronisation : Le chariot de la scie doit correspondre à la vitesse du tube à ±0,5 % pour éviter les rayures ou les déformations.
Vis de serrage : Les pinces hydrauliques doivent maintenir le tube sans l'écraser ; utilisez des régulateurs de pression et des mâchoires spécifiques au tube.
Profil d'engagement de la lame : Une plongée en rampe ou contrôlée par servo réduit l'impact sur la première dent – prolonge la durée de vie de la lame de 30 %.
Évacuation des copeaux : Une vis sans fin ou un convoyeur retire les copeaux pour éviter le re-découpage et les dommages à la lame.
SANSO conçoit des scies volantes avec lubrification automatique des lames, surveillance de l'usure (compteur de coupe) et arbores de lame à changement rapide, réduisant le temps de changement à moins de 5 minutes.
7. Points de Douleur de l'Industrie et Solutions d'Ingénierie
Même avec des lames bien choisies, les laminoirs à tubes rencontrent des problèmes récurrents. Voici trois problèmes courants et leurs solutions.
Ébréchage des dents du côté d'entrée : Causé par l'impact lorsque la lame entre en contact avec le tube. Solution – utilisez une lame avec un angle de coupe négatif ou un motif de dents à triple ébréchage. Programmez également un démarrage en douceur : réduisez la vitesse d'avance pour les 2 mm de profondeur de coupe initiale.
Marques de brûlure et décoloration bleue sur les extrémités coupées : Indique une chaleur excessive due à une lame émoussée ou une vitesse trop élevée. Remède – réduisez la vitesse périphérique de 20 %, augmentez le débit de liquide de refroidissement ou passez à une lame revêtue de TiAlN. Vérifiez la netteté de la lame – si usée, réaffûtez.
Coupe hors d'équerre (extrémités angulaires) : Causée par un désalignement de la broche (>0,02 mm) ou un serrage inégal de la lame. Solution – mesurez le désalignement, utilisez des flasques rectifiés de précision et équilibrez les lames à G2,5 ou mieux. Assurez-vous également que la lame n'est pas déformée – stockez les lames verticalement sur des arbores.
Les données de terrain des utilisateurs des lames de scie rondes HSS de SANSO montrent que le traitement de ces trois problèmes augmente la durée de vie de la lame de 40 à 70 % et réduit les taux de rebut de 50 %.
8. Plan de Réaffûtage et de Maintenance
Une seule lame de scie ronde HSS peut être réaffûtée 5 à 10 fois avant d'atteindre le diamètre minimum. Signes qu'un réaffûtage est nécessaire :
Niveau de bruit de coupe accru (gémissement ou cliquetis).
Hauteur de l'ébarbage dépassant 0,2 mm.
Courant du moteur de scie plus élevé (surveiller via PLC).
Arrondissement visible des pointes de dents (inspecter avec une loupe 10×).
Procédure de reaffûtage : utiliser un affûteur d'outils CNC avec une meule CBN, maintenir la géométrie dentaire d'origine et éviter la surchauffe (alimentation de meule lente). Après le reaffûtage, le diamètre est réduit de 1 à 2 mm ; ajuster l'arrêt de descente de la scie en conséquence. Ranger les lames dans un cabinet sec avec spray anti-rouille. Ne jamais empiler les lames directement les unes sur les autres sans entretoises.
9. Questions Fréquemment Posées (FAQ) – Lames de Scie Ronde HSS
Q1 : Quelle est la différence entre les lames de scie ronde HSS et
les scies circulaires à dents en carbure ?
A1 : Les
lames à dents en carbure ont des dents en carbure de tungstène brasées – elles sont plus dures (70–75 HRC) et durent
plus longtemps sur des matériaux abrasifs, mais sont plus fragiles et coûtent plus cher par lame. Les lames HSS
sont plus résistantes, peuvent être reaffûtées plusieurs fois et sont préférées pour les tubes à paroi mince
(<3 mm) où la résistance aux chocs est critique. Pour l'acier structural épais
(>6 mm), le carbure est souvent plus rapide. Les lames de scie ronde HSS restent la norme pour les usines de tubes en raison de leur coût inférieur par reaffûtage et de leur meilleure
résistance aux chocs.
Q2 : Comment choisir le bon diamètre de lame pour mon usine de tubes ?
A2 : Le diamètre de la lame doit être au moins 3×
le diamètre extérieur du tube (OD) pour garantir une coupe nette sans déviation de la lame.
Exemple : tube de 60 mm OD → minimum 180 mm de lame, mais 250–350 mm est courant pour permettre
plusieurs reaffûtages et une charge de dent inférieure. Des diamètres plus grands améliorent également
la dissipation de chaleur. Vérifiez toujours la capacité maximale de votre scie.
Q3 : Puis-je utiliser des lames de scie ronde HSS pour la coupe à sec de tubes en acier inoxydable ?
A3 : Oui, mais avec des précautions. Utilisez un
grade à haute teneur en cobalt (M42) avec un revêtement TiAlN, réduisez la vitesse périphérique à
30–40 m/min, et appliquez MQL (lubrification en quantité minimale) à 5–10 ml/heure. Même
avec ces mesures, attendez-vous à ce que la durée de vie de l'outil soit de 30 à 50 % de celle dans l'acier au carbone. Pour
une coupe d'acier inoxydable à fort volume, envisagez une lame à dents en carbure avec refroidissement par inondation.
Q4 : Pourquoi ma lame produit-elle un gros ébarbage intérieur sur le tube ?
A4 : L'ébarbage intérieur est causé par des dents émoussées ou
un angle de coupe incorrect. À mesure que les dents s'usent, elles poussent le matériau vers l'intérieur plutôt que
de couper. Augmentez l'angle de coupe positif de 8° à 12° (si la géométrie le permet) et
assurez-vous que la lame est tranchante. Réduisez la vitesse d'alimentation de 20 à 30 %. Pour des applications critiques
(par exemple, tubes hydrauliques), installez une station de déburrage interne secondaire.
Q5 : À quelle fréquence dois-je remplacer ou reaffûter les lames de scie ronde HSS ?
A5 : Pour une usine de tubes typique traitant de l'acier au carbone de 2 mm
d'épaisseur à une vitesse de ligne de 20 m/min, une lame M2 de 350 mm de diamètre avec revêtement TiN
peut durer de 15 000 à 25 000 coupes avant reaffûtage. Après chaque reaffûtage, le
nombre de coupes entre reaffûtages diminue d'environ 10 à 15 %. Remplacez la lame
lorsque le diamètre est réduit à 70 % de l'original ou si une dent est fissurée. Tenez
un registre des comptes de coupes par lame pour prédire les intervalles de changement.
Q6 : Quelle est la vitesse d'alimentation maximale pour les lames de scie ronde HSS dans une scie volante ?
A6 : La vitesse d'alimentation maximale est limitée par
la résistance des dents et l'évacuation des copeaux. Une règle générale : l'alimentation par dent ne doit
pas dépasser 0,02 mm pour les parois fines (1 mm) et 0,05 mm pour les parois épaisses (6 mm). Pour
une lame de 350 mm avec 80 dents tournant à 730 tr/min, 0,02 mm/dent donne une alimentation axiale
de 1 168 mm/min – encore trop élevée pour une section transversale complète du tube. En
pratique, le taux de plongée de la scie est déterminé par la zone de coupe et le couple moteur disponible. Commencez avec 200 mm/min et augmentez jusqu'à ce qu'un ébarbage ou un bruit apparaisse ; puis
diminuez de 15 %.
10. Optimisez votre ligne de découpe de tubes avec des lames de scie circulaire HSS de précision
La sélection des lames de scie circulaire HSS correctes implique d'associer le grade, la géométrie des dents, le revêtement et les paramètres de coupe à votre matériau de tube, à l'épaisseur de paroi et à la vitesse de ligne. Les lames génériques provenant de fournisseurs non spécialisés manquent souvent de dureté constante ou de meulage approprié des dents, entraînant une défaillance prématurée et des tubes rejetés.
SANSO fournit des solutions intégrées pour la découpe de tubes :
Test de découpe gratuit sur vos échantillons de tubes pour déterminer la spécification optimale de la lame.
Fourniture de lames HSS de précision provenant de fabricants certifiés ISO 9001.
Rétrofit et optimisation des scies volantes – y compris le contrôle de plongée servo et l'amortissement des vibrations.
Formation des opérateurs sur l'ajustement de la vitesse/de l'alimentation, le changement de lame et la gestion du remeulage.
Demandez une évaluation de découpe gratuite aujourd'hui – envoyez-nous votre diamètre extérieur de tube, l'épaisseur de paroi, le grade de matériau, le nombre de coupes cibles par heure et la durée de vie actuelle de la lame. Notre équipe de technologie de découpe recommandera les lames de scie circulaire HSS idéales et fournira une comparaison du coût par coupe. Cliquez ici pour contacter les spécialistes du laminoir à tubes de SANSO ou appelez +86 13303118751 / +86 311 8668 5003. Des échantillons de lames sont disponibles pour des essais en ligne.
article tags:
Related News
More Hot Articles
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
New Articles
Hot Tags
