
Accueil > Blogs > Disque de coupe HSS : sélection des matériaux, conception des dents et optimisation des performances pour le profilage des métaux ferreux
Disque de coupe HSS : sélection des matériaux, conception des dents et optimisation des performances pour le profilage des métaux ferreux
2026-07-11
Dans les tubes mills à fort volume, les lignes de scie à froid et la fabrication d'acier structurel, le choix du disque de coupe HSS détermine directement la précision de coupe, la durée de vie de l'outil et le coût de production. Les lames de scie circulaires en acier rapide (HSS) sont la norme pour couper des matériaux ferreux – des tubes en acier au carbone aux profils en acier inoxydable – car elles conservent leur dureté à des températures élevées et résistent à l'ébréchage des dents. Cet article fournit une analyse au niveau des composants de la technologie des disques de coupe HSS, couvrant les grades HSS (M2, M35, M42), la géométrie des dents (rake positif/négatif, pas, profondeur de goulotte), les options de revêtement (TiN, TiAlN) et les paramètres de processus (vitesse de coupe, avance, lubrification). En s'appuyant sur les données des 20 ans d'intégration de tube mill de SANSO, nous examinerons comment sélectionner le bon disque pour votre type de matériau, l'épaisseur de paroi et le volume de production – tout en évitant les défaillances courantes telles que la rupture des dents, la combustion et le désalignement. Nous aborderons également l'intégration avec les scies volantes et les lignes de coupe.
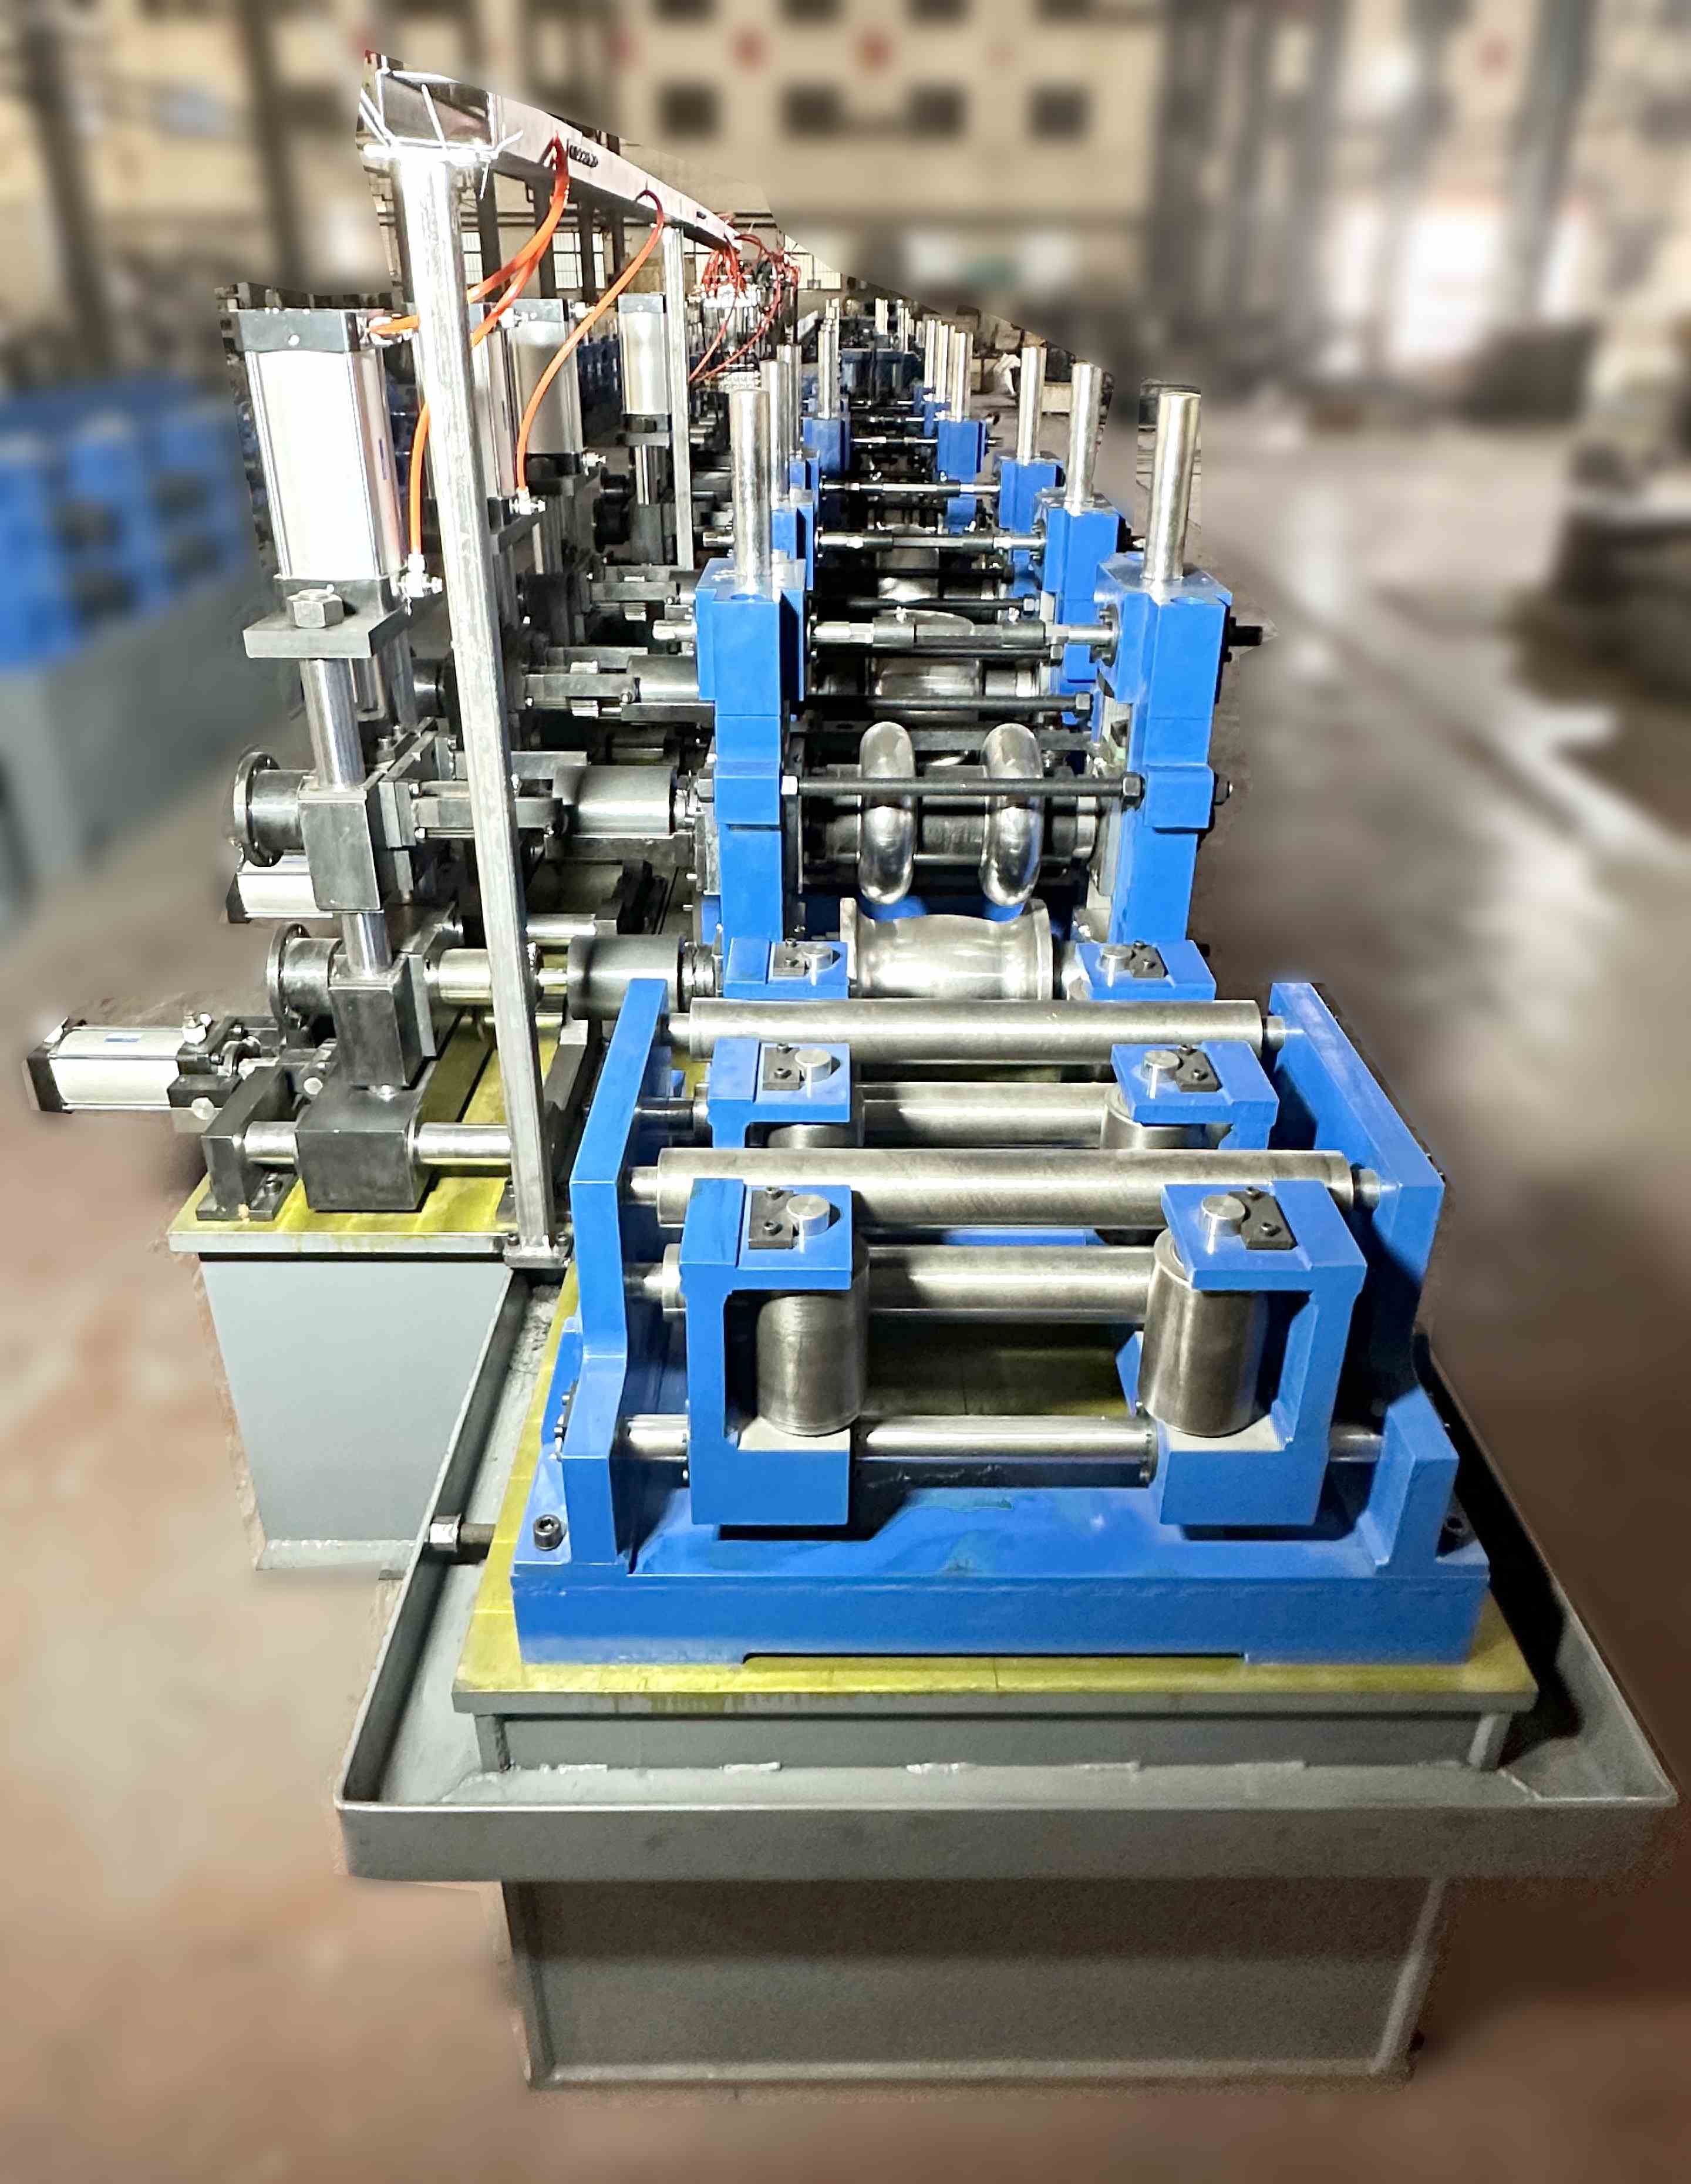
1. Pourquoi le disque de coupe HSS est important pour la production de tubes et de profils
Dans un tube mill ou une ligne de scie à froid, le disque de coupe HSS est la dernière étape de traitement avant l'emballage. Une mauvaise performance de la lame entraîne :
Bavure et déformation – nécessitant un ébavurage secondaire.
Durée de vie de la lame courte – des changements fréquents réduisent le temps de fonctionnement et augmentent le coût par coupe.
Zone affectée par la chaleur (HAZ) – décoloration et changements de dureté près du bord de coupe.
Bruitage et vibration – indiquant une mauvaise géométrie des dents ou un déséquilibre.
Un disque de coupe HSS bien sélectionné maintient sa netteté pendant des milliers de coupes, produit des extrémités propres et carrées, et minimise la hauteur des bavures (<0,1 mm pour les mills de haute qualité). SANSO intègre des lames HSS premium dans ses systèmes de scie volante, atteignant des tolérances de longueur de coupe de ±0,5 mm à des vitesses allant jusqu'à 120 m/min sur la ligne de tube.
2. Grades de matériaux de base : De quoi est fait un disque de coupe HSS ?
Le HSS (acier rapide) est un acier à outils allié avec du tungstène, du molybdène, du vanadium et du cobalt. Le grade spécifique détermine la résistance à l'usure et la dureté à chaud. Grades courants pour les applications de disque de coupe HSS :
M2 (HSS standard) : 6 % de tungstène, 5 % de molybdène, 2 % de vanadium. Bonne ténacité, usage général pour les tubes en acier au carbone (C < 0,45 %).
M35 (5 % de cobalt) : Dureté à chaud accrue – adapté pour l'acier inoxydable et des vitesses de coupe plus élevées.
M42 (8 % de cobalt) : Très haute résistance à l'usure, idéal pour la coupe à fort volume d'aciers alliés, d'aciers à outils et de tubes à paroi épaisse.
HSS en métallurgie des poudres (ASP 2000, ASP 2030) : Carbures plus fins, durée de vie de l'outil encore plus longue, mais coût plus élevé.
La dureté des disques de coupe HSS varie de 64 à 68 HRC après traitement thermique. Pour les matériaux abrasifs (tuyaux recouverts d'échelle), un grade plus dur (M42) résiste à l'abrasion ; pour les tubes à paroi mince (1–2 mm), le M2 plus résistant réduit l'ébréchage des dents. Il est toujours important d'associer le grade du disque à la résistance à la traction et à l'état de surface du matériau du tube.
3. Géométrie des dents et motifs de meulage
La performance de coupe d'un disque de coupe HSS est définie par la forme des dents, le pas et l'angle de dépouille.
3.1 Pas des dents (Nombre de dents)
Pas grossier (moins de dents) : Pour des murs épais (>5 mm) et des matériaux tendres. Fournit de grandes gorges à copeaux, réduit le frottement.
Pas fin (plus de dents) : Pour des murs fins (1–3 mm) et des matériaux durs. Produit une surface de coupe plus lisse, mais nécessite une machine rigide pour éviter les vibrations.
Pas variable : Espacement alterné des dents pour réduire les vibrations harmoniques – recommandé pour les scies volantes à grande vitesse.
3.2 Angle de dépouille
Dépouille positive (5–15°) : Action de coupe nette, forces de coupe plus faibles. Convient aux aciers tendres et aux tubes fins. Risque de rupture des dents sur les coupes interrompues.
Dépouille négative (-5 à -10°) : Pointe de dent plus résistante, meilleure pour les alliages à haute résistance et les sections épaisses. Produit plus de chaleur.
Dépouille nulle : Usage général, équilibré.
3.3 Motifs de meulage
Dent droite : Simple, mais produit une surface plus rugueuse.
Biseau supérieur alterné (ATB) : Action de cisaillement, coupe plus propre sur les tubes – le plus courant.
Triple copeau (TC) : Frottement et chaleur réduits, idéal pour l'inox.
Disque de coupe HSS recommandé par SANSO pour les laminoirs de tubes ERW utilise un meulage ATB avec une dépouille positive de 8–12° et un pas variable (espacement de 20–30 mm). Cette combinaison donne une surface de coupe de 15–20 m² par remeulage sur des tubes de 2 mm d'épaisseur.
4. Paramètres de coupe : Vitesse, Avance et Lubrification
Même un disque de coupe HSS de première qualité échouera si les conditions de coupe sont incorrectes.
4.1 Vitesse périphérique (m/min)
Acier au carbone (C < 0,3 %) : 80–120 m/min
Acier au carbone (C > 0,45 %) : 50–80 m/min
Acier inoxydable (304/316) : 30–60 m/min
Acier allié (4140) : 25–40 m/min
Une vitesse excessive génère de la chaleur, ramollissant les dents HSS ; une vitesse trop basse provoque des frottements et un durcissement par travail.
4.2 Taux d'avance (mm par dent)
Avance par dent = 0,03–0,08 mm pour des tubes fins, 0,05–0,15 mm pour des sections épaisses. Dans les applications de scies volantes, l'avance est synchronisée avec la vitesse de ligne des tubes. Un disque de 350 mm de diamètre avec 80 dents coupant à 80 m/min de vitesse périphérique donne une rotation d'environ 730 tr/min. Pour une avance de 0,06 mm/dent, le taux d'avance axial = 0,06 mm × 80 dents × 730 tr/min = 3 504 mm/min – ce qui est extrêmement élevé ; en réalité, les scies utilisent un taux de plongée plus lent (200–500 mm/min) car le disque coupe une section transversale complète du tube. Consultez toujours les données du fabricant de la lame.
4.3 Lubrification et refroidissement
Pour la coupe à sec (sans liquide de refroidissement), utilisez des disques HSS revêtus (TiAlN) qui réduisent le frottement. Pour la coupe à l'eau, utilisez de l'huile soluble (concentration de 5–8 %) délivrée à travers le protège-lame. La lubrification par brouillard est suffisante pour la plupart des laminoirs de tubes. Un liquide de refroidissement en inondation est nécessaire pour la coupe à grande vitesse de l'inox ou des murs épais afin de prévenir les fissures thermiques.
5. Technologies de revêtement pour une durée de vie prolongée des outils
Les revêtements réduisent le frottement, augmentent la dureté de surface et protègent le disque de coupe HSS de la chaleur.
TiN (nitrure de titane) : Couleur or, réduit le coefficient de frottement à 0,4, dureté ~2300 HV. Convient pour l'acier au carbone.
TiCN (carbure de titane) : Gris, dureté ~3000 HV, frottement inférieur à celui du TiN. Mieux pour l'inox.
TiAlN (nitrure de titane et d'aluminium) : Violet/noir, dureté ~3300 HV, conserve ses propriétés jusqu'à 800°C. Meilleur pour la coupe à sec et les hautes vitesses.
AlCrN (nitrure d'aluminium et de chrome) : Résistance à l'oxydation encore plus élevée, pour des alliages exigeants.
Un disque de coupe HSS revêtu dure généralement 2 à 3 fois plus longtemps qu'un disque non revêtu. Cependant, les revêtements ajoutent 30 à 50 % au coût de la lame ; économique uniquement pour la production à fort volume (>10 000 coupes par mois).
6. Points de douleur de l'industrie et solutions d'ingénierie
Même avec un choix approprié, les laminoirs à tubes rencontrent des problèmes récurrents. Voici trois problèmes courants et leurs solutions.
Ébréchage des dents au bord d'entrée de la coupe : Causé par l'impact lorsque le disque touche le tube. Solution – utiliser un angle négatif ou une géométrie de dent plus robuste (par exemple, triple dent). Réduire également la vitesse d'avance durant les 2 premiers mm de pénétration (contrôle de plongée).
Marques de brûlure et décoloration bleue aux extrémités coupées : Indique une chaleur excessive, souvent due à un disque émoussé ou à une vitesse trop élevée. Remède – réduire la vitesse périphérique de 15 à 20 %, augmenter la lubrification ou passer à un disque revêtu de TiAlN. Vérifiez également que le disque est aiguisé – un disque usé augmente la friction.
Coupes hors d'équerre (extrémités angulaires) : Causé par un jeu dans le mandrin de la scie ou un serrage inégal de la lame. Solution – mesurer le jeu du mandrin (<0,02 mm), utiliser des rondelles de flasque de précision et s'assurer que le disque de coupe HSS est équilibré (classe G2.5 ou mieux).
SANSO fournit une optimisation sur site pour les scies volantes intégrées – ajustement des profils d'accélération/décélération et de l'engagement de la lame pour correspondre au matériau du tube.
7. Reaffûtage et calendriers de maintenance
Un disque de coupe HSS peut être réaffûté 5 à 10 fois avant d'atteindre le diamètre minimum. Signes qu'un réaffûtage est nécessaire :
Augmentation du bruit de coupe (grincement ou vibration).
Hauteur de bavure élevée (>0,2 mm).
Consommation électrique plus élevée sur le moteur de la scie (surveiller l'ampérage).
Rounding visible des pointes de dents (utiliser une loupe 10×).
Procédure de réaffûtage : utiliser un affûteur d'outils CNC avec une meule CBN, maintenir la géométrie dentaire d'origine et éviter la surchauffe (maintenir l'alimentation de la meule lente). Après réaffûtage, le diamètre du disque réduit de 1 à 2 mm. Ajuster la position de l'arrêt de descente de la scie en conséquence. Ranger les disques verticalement dans un cabinet sec pour prévenir la rouille.
8. Intégration avec des scies volantes et des lignes de coupe
Dans les laminoirs à tubes, le disque de coupe HSS est monté sur une scie volante qui se déplace de manière synchrone avec la ligne de tube. Paramètres clés d'intégration :
Précision de synchronisation : Le chariot de la scie doit correspondre à la vitesse du tube dans une plage de ±0,5 % pour éviter de rayer ou de plier le tube pendant la coupe.
Système de serrage : Les étaux doivent maintenir le tube fermement sans écraser (utiliser un serrage hydraulique avec régulateur de pression).
Évacuation des copeaux : Un convoyeur à copeaux ou une vis sans fin enlève les débris pour éviter le re-coupage.
Les conceptions de scies volantes de SANSO accueillent des disques HSS de 250 mm à 600 mm de diamètre, avec lubrification automatique de la lame et surveillance de l'usure. Le système de contrôle enregistre les comptes de coupe et alerte lorsque le changement de lame est dû.
9. Questions Fréquemment Posées (FAQ) – Disque de Découpe HSS
Q1 : Quelle est la différence entre un disque de découpe HSS et une
lame de scie à denture carbure ?
A1 : Les lames à denture
carbure ont des dents en carbure de tungstène brasées – elles sont plus dures
(70–75 HRC) et durent plus longtemps sur des matériaux abrasifs, mais sont
plus fragiles et coûteuses. Les disques HSS sont plus résistants, peuvent être
re-affûtés plusieurs fois, et sont préférés pour les tubes à paroi fine
(<3 mm) où une résistance aux chocs est nécessaire. Pour l'acier structural
épais (≥6 mm), le carbure est souvent plus rapide. Le disque de découpe HSS
reste la norme pour les usines de tubes en raison de son coût par re-affûtage
plus bas.
Q2 : Comment calculer le bon diamètre de lame pour mon usine
de tubes ?
A2 : Le diamètre de la lame doit être
au moins 3× le diamètre extérieur du tube (OD) pour une coupe carrée. Exemple :
tube de 60 mm OD → disque minimum de 180 mm, mais 250–300 mm est courant
pour permettre plusieurs re-affûtages. Des disques plus grands fonctionnent
également à des températures plus basses. Consultez la capacité de votre
fabricant de scies.
Q3 : Puis-je couper des tubes en acier inoxydable avec un
disque de découpe HSS M2 standard ?
A3 : Oui, mais la
durée de vie de l'outil sera courte. L'acier inoxydable durcit au travail et
génère de la chaleur. Utilisez une qualité M35 (5 % Co) ou M42 (8 % Co) avec
un revêtement TiAlN. Réduisez la vitesse de coupe à 40 m/min et utilisez un
refroidissement par inondation. Attendez-vous à 500–1 000 coupes par re-affûtage
sur un tube 304 à paroi de 2 mm.
Q4 : Pourquoi mon disque de découpe HSS produit-il
une grande bavure à l'intérieur du tube ?
A4 : La bavure
intérieure est causée par une usure excessive des dents ou un angle de
découpe incorrect. À mesure que les dents s'émoussent, elles poussent le
matériau vers l'intérieur plutôt que de le ciseler. Augmentez l'angle de
découpe positif (de 8° à 12°) et assurez-vous que le disque est tranchant.
Réduisez également la vitesse d'alimentation de 20 %. Une station de
débavurage secondaire peut être nécessaire pour des applications critiques.
Q5 : À quelle fréquence dois-je lubrifier le disque de découpe
HSS dans un environnement de coupe à sec ?
A5 : Pour la
coupe à sec (sans liquide de refroidissement), appliquez une lubrification
minimale (MQL) d'huile végétale à 5–10 ml par heure, dirigée vers le point
d'entrée de la dent. Cela réduit le frottement et empêche l'accumulation de
bords. Sans aucune lubrification, la durée de vie du disque diminue de 50–70 %.
Q6 : Quel est le nombre maximum de re-affûtages pour un disque de
découpe HSS avant qu'il ne doive être mis au rebut ?
A6 :
Typiquement 6–10 re-affûtages, ou jusqu'à ce que le diamètre du disque soit
réduit au minimum recommandé par le fabricant de la scie (généralement 70 %
du diamètre d'origine). Après cela, la vitesse périphérique réduite affecte
l'efficacité de coupe et le disque plus fin peut se déformer. Mettez le disque
au rebut lorsque toute fissure ou usure excessive est visible.
10. Optimisez Votre Processus de Découpe de Tubes avec le Bon Disque de Découpe HSS
Choisir le bon disque de découpe HSS implique de faire correspondre la qualité, la géométrie des dents, le revêtement et les paramètres de coupe à votre matériau de tube, l'épaisseur de paroi et le taux de production. Les lames génériques des fournisseurs à bas prix manquent souvent de dureté constante ou de meulage approprié des dents, entraînant des temps d'arrêt et des tubes rejetés.
SANSO fournit des solutions intégrées :
Test de coupe gratuit sur vos échantillons de tube pour déterminer la spécification optimale de la lame.
Fourniture de disques HSS de précision par des partenaires certifiés ISO 9001.
Rétrofit et optimisation des scies volantes pour une meilleure durée de vie de la lame et une coupe d'équerre.
Formation des opérateurs sur l'ajustement de la vitesse/de l'alimentation et les procédures de changement de lame.
Demandez une évaluation de coupe gratuite aujourd'hui – envoyez-nous votre tube OD, l'épaisseur de paroi, le grade de matériau et le nombre de coupes cibles par heure. Notre équipe de technologie de coupe recommandera le disque de coupe HSS idéal et fournira une estimation du coût par coupe. Cliquez ici pour contacter les spécialistes du laminoir à tubes SANSO ou appelez +86 13303118751 / +86 311 8668 5003. Des lames d'échantillon sont disponibles pour des essais en ligne.
article tags:
Related News
More Hot Articles
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
New Articles
Hot Tags
