
Accueil > Blogs > 8 paramètres d'ingénierie qui définissent la performance des lames de coupe HSS dans les laminoirs de tubes et tuyaux
8 paramètres d'ingénierie qui définissent la performance des lames de coupe HSS dans les laminoirs de tubes et tuyaux
2026-07-11
Pour les producteurs de tubes et de tuyaux soudés, la station de coupe représente un coût récurrent et un goulot d'étranglement en matière de qualité. Une lame de coupe hss correctement sélectionnée influence directement la hauteur des bavures, la perpendicularité de la coupe et le temps de production. Ce guide consolide des données provenant de plus de 120 installations de laminoirs, examinant les grades de substrat, les méthodes de préparation des bords et les paramètres d'exploitation qui distinguent la coupe optimisée de la défaillance prématurée de la lame.
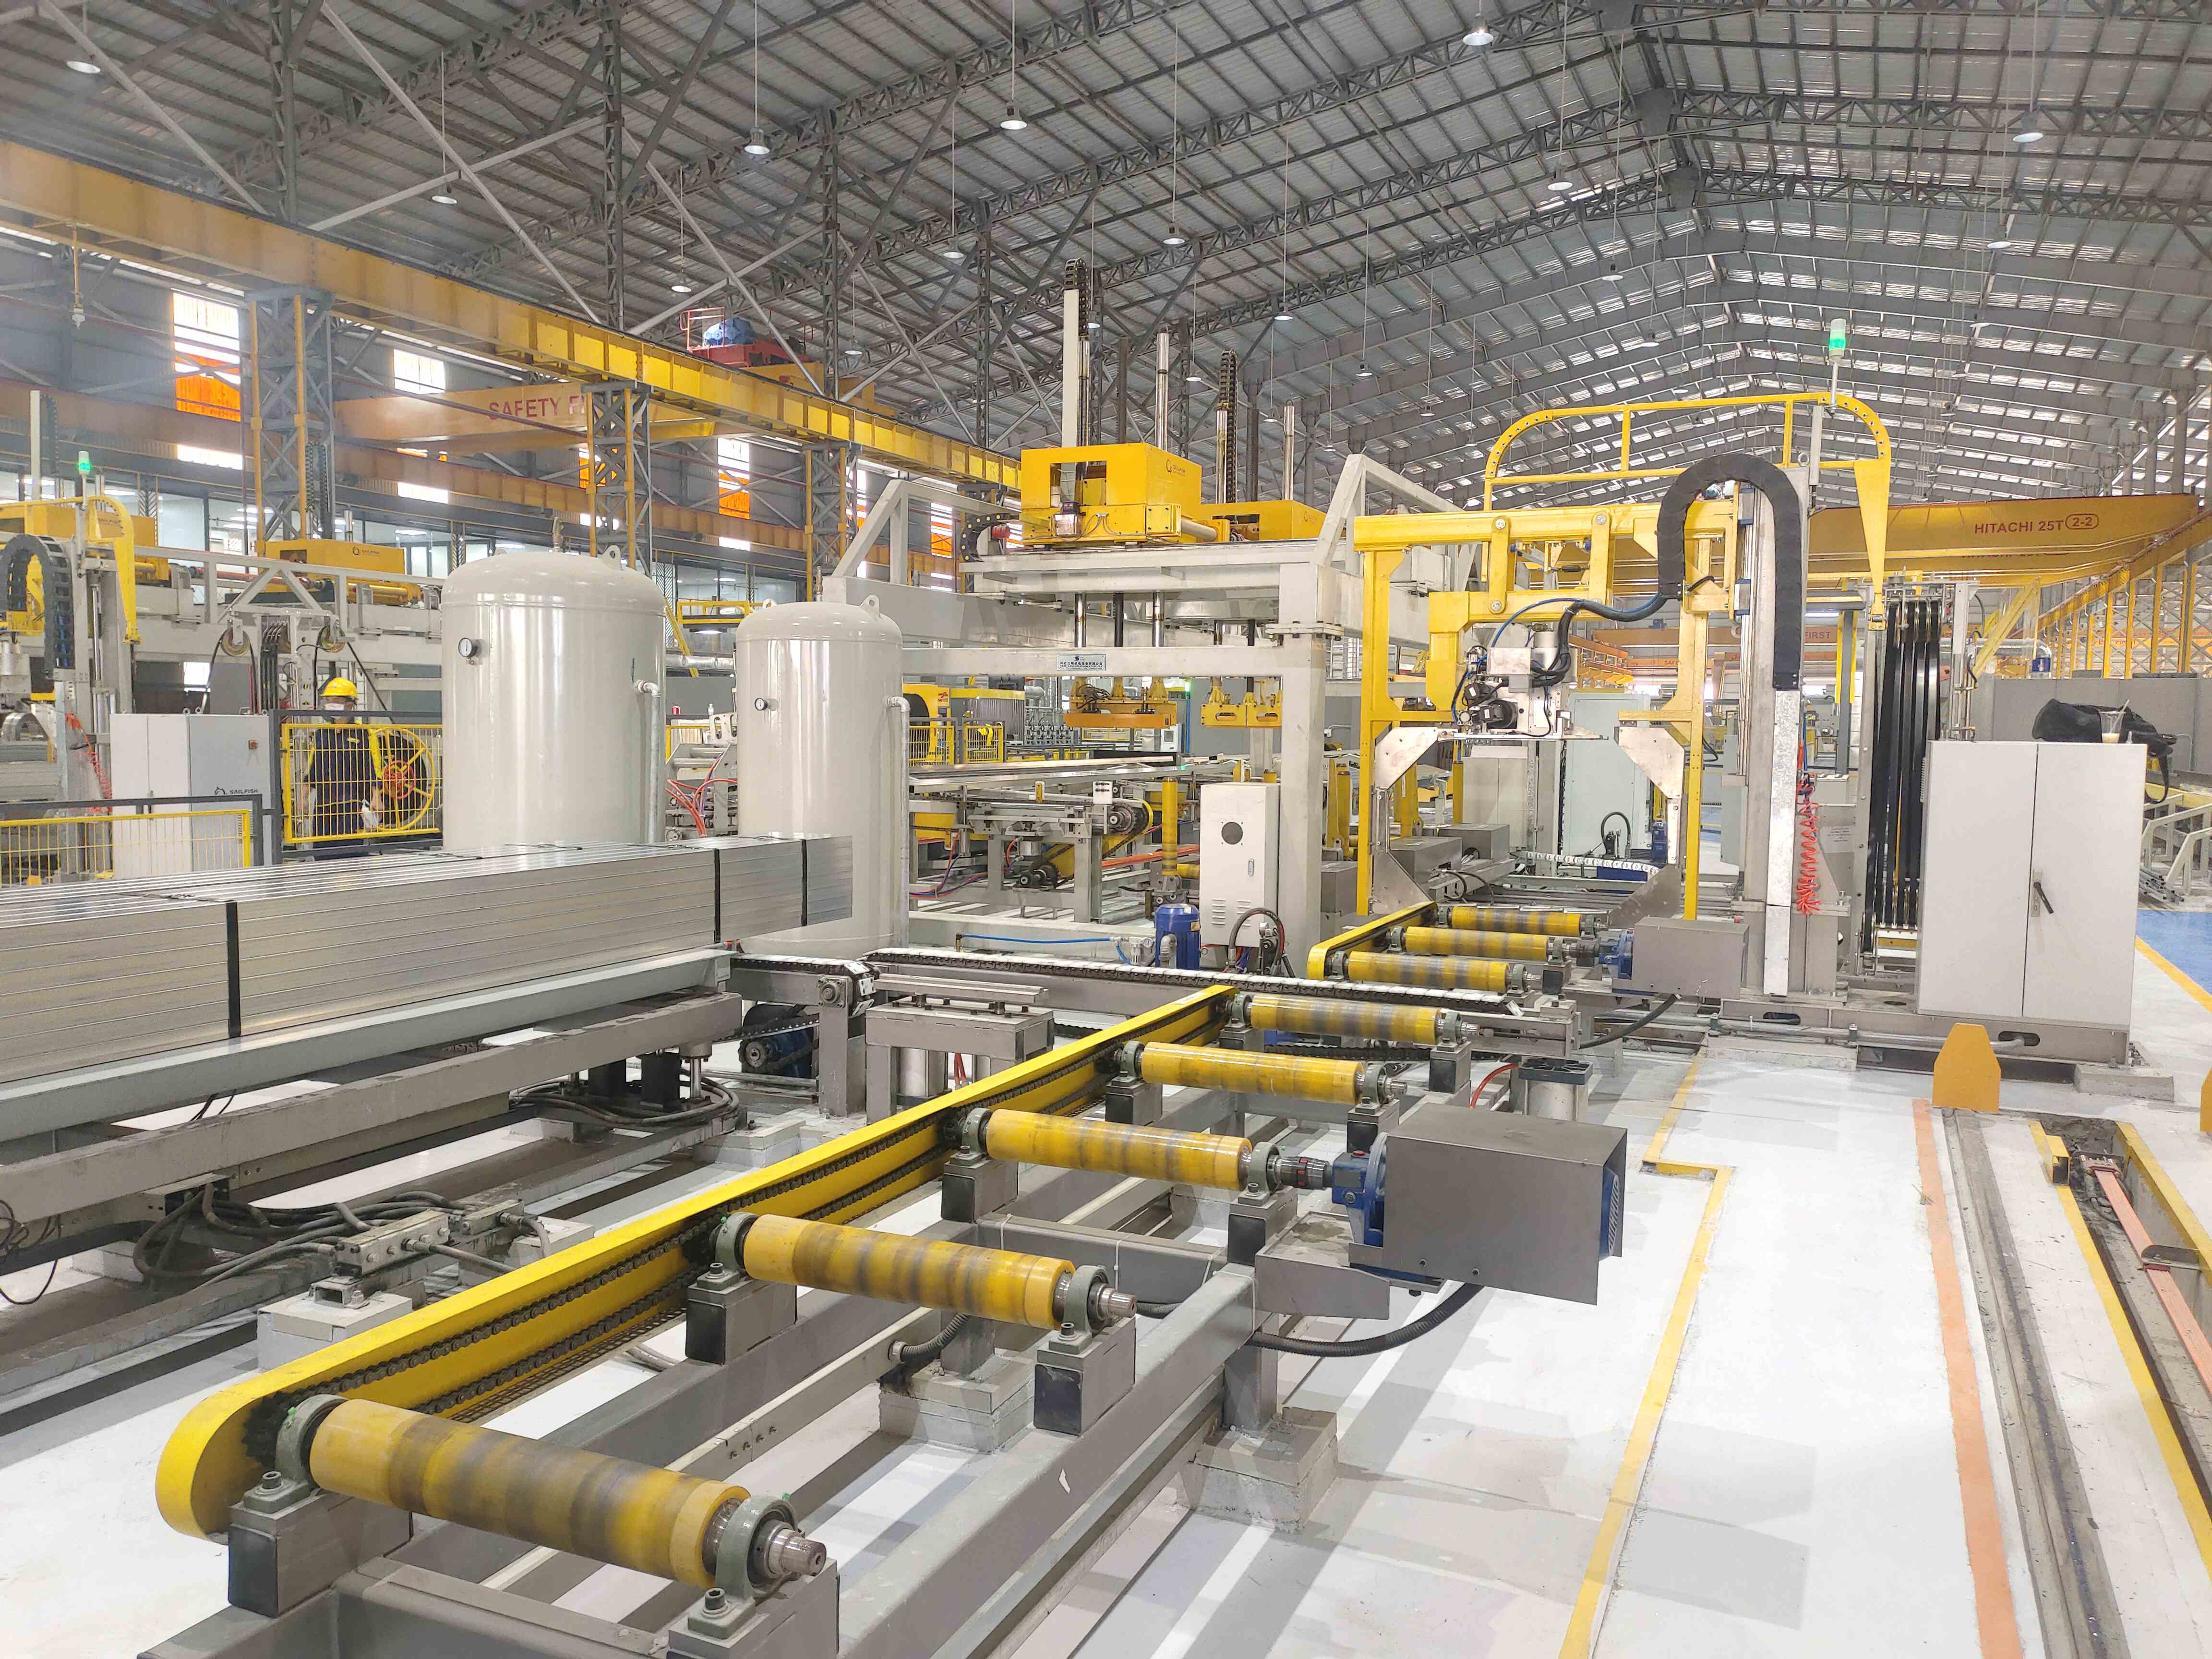
1. Grades métallurgiques pour les lames de coupe HSS : Correspondance du substrat au matériau du tube
Le terme lame de coupe hss englobe plusieurs familles d'acier rapide. Choisir le mauvais grade accélère l'usure ou provoque des éclats catastrophiques. Voici les trois spécifications dominantes pour les applications de laminoir à tubes.
M2 (tungstène-molybdène) – Dureté 62–64 HRC. Suffisant pour les tubes en acier au carbone (St37, St52) jusqu'à 3 mm d'épaisseur de paroi à des vitesses de ligne inférieures à 25 m/min. Fournit une bonne ténacité pour les systèmes de coupe à vol avec une précision d'alignement modérée.
M42 (amélioré au cobalt) – 8 % de cobalt, dureté 66–68 HRC. Maintient la température du tranchant jusqu'à 650°C. Recommandé pour les tubes en acier inoxydable (304, 316), Inconel, ou les matériaux à haute résistance et faible alliage (HSLA). Les utilisateurs rapportent une durée de vie de lame 40–60 % plus longue par rapport à M2 lors de la coupe d'aciers résistants à l'abrasion.
HSS en métallurgie des poudres (ASP 2052 / ASP 2060) – Distribution uniforme des carbures élimine la ségrégation. Idéal pour les tubes à paroi épaisse (>5 mm) ou lorsque le diamètre de la lame dépasse 450 mm. La fine microstructure permet des bords plus tranchants sans micro-éclats.
SANSO fournit des blanks de lame de coupe hss certifiés par spectrographie avec un gradient de dureté vérifié du bout de dent à l'alésage de l'arbre, garantissant des performances constantes sur plusieurs re-affûtages.
2. Paramètres de géométrie des dents qui contrôlent la formation de bavures
La hauteur des bavures à l'extrémité du tube coupé est une raison principale de rejet dans les applications automobiles et hydrauliques. Des ajustements de géométrie à la lame de coupe hss peuvent réduire la bavure en dessous de 0,1 mm sans opérations secondaires.
Angle de dépouille radial – Dépouille positive (+6° à +10°) réduit la force de coupe pour les tubes à paroi fine (0,8–2 mm). Dépouille négative (-2° à -4°) renforce la dent pour les tuyaux structurels (>4 mm) mais augmente la consommation d'énergie de 15–20 %.
Angle de dégagement principal – Plage typique 6°–9°. Un dégagement insuffisant (en dessous de 5°) génère de la chaleur par friction, entraînant une adhérence de la pièce (bavure accumulée). Un dégagement excessif (plus de 12 %) affaiblit le support de la dent et favorise les éclats au tranchant.
Angles de dégagement latéraux (dégagement axial) – Obligatoire pour les tubes carrés et rectangulaires. Minimum de 2° par côté empêche le contact de flanc avec les coins du tube. Pour les tubes ronds, 1°–1,5° est suffisant.
Sélection du pas de dent – Pas fin (8–12 dents par pouce) pour les conduits à paroi fine (1–2 mm) afin d'assurer que plusieurs dents s'engagent simultanément. Pas grossier (2–4 dents par pouce) pour de grands diamètres (>150 mm) afin d'éviter l'accumulation de copeaux dans les gorges.
Le meulage CNC moderne permet l'intégration de notches de rupture de copeaux et préparation de biseau micro sur la lame de coupe hss. Des tests sur le terrain sur des tubes ERW montrent une réduction de 50 % des bavures internes lorsqu'un biseau micro de 0,03 mm est appliqué.
3. Technologies de revêtement pour les lames de coupe HSS : TiN, TiCN et TiAlN Comparées
Les lames de coupe HSS non revêtues fonctionnent pour des séries de production courtes. Pour les moulins continus, les revêtements par dépôt physique en phase vapeur (PVD) multiplient la durée de vie de la lame en réduisant le frottement et la chaleur.
TiN (nitrure de titane) – Couleur or, dureté 2300 HV, coefficient de friction 0,55. Améliore la durée de vie de la lame de 2 à 3 fois sur des tubes en acier au carbone. Température de fonctionnement maximale 600°C.
TiCN (carbure de titane) – Gris-violet, dureté 3000 HV, frottement 0,40. Résistance à l'usure supérieure pour des matériaux abrasifs comme les tubes galvanisés ou les aciers à haute teneur en silicium. Extension de la durée de vie de 3 à 5 fois par rapport aux non revêtues.
TiAlN (nitrure d'aluminium de titane) – Couleur bronze, dureté 3300 HV, maintient la protection jusqu'à 800°C. Recommandé pour l'acier inoxydable et la coupe à grande vitesse (vitesse de ligne >35 m/min). Les utilisateurs rapportent une durée de vie de lame 6 à 8 fois plus longue.
L'épaisseur du revêtement doit rester entre 2 et 4 µm. Des revêtements plus épais (>6 µm) augmentent l'arrondi des bords et réduisent la netteté. SANSO propose des options de lames de coupe hss pré-revêtues avec préparation de bord adaptée au type de revêtement.
4. Applications industrielles : Coupe volante, Cisailles stationnaires et Lignes de découpe
La même lame physique fonctionne différemment selon le mécanisme de coupe. Trois scénarios courants nécessitent des spécifications de lame distinctes.
Coupe volante (synchronisée) – La lame tourne avec le tube en mouvement. Nécessite une grande ténacité pour résister aux charges d'impact. Utilisez M2 ou M42 avec un pas fin (10–14 TPI) et des gorges polies pour éjecter les copeaux. Déviation radiale maximale autorisée : 0,03 mm.
Coupe stationnaire (type cisaille) – Le tube s'arrête pendant la coupe. Permet une plus grande rigidité de la lame. Recommandé : M42 ou PM-HSS avec des angles de dégagement plus faibles (5°–7°) pour des coupes nettes sur des tubes à paroi épaisse (5–8 mm).
Découpe / coupe longitudinale – Des lames de coupe HSS étroites (2–4 mm d'épaisseur) divisent les bobines maîtresses en bandes. La déviation des bords doit rester inférieure à 0,015 mm pour éviter les vagues sur les bords des bandes. SANSO fournit des ensembles de lames de découpe assortis avec des entretoises pré-affûtées.
Pour les tubes soudés par induction haute fréquence (HFIW), le cordon de soudure crée une zone de dureté localisée. L'utilisation d'une lame de coupe hss avec un pas de dent variable empêche l'impact synchronisé avec le cordon, réduisant l'écaillage de 70 %.
5. Analyse des pannes : Écaillage, Usure de flanc et Bord construit
Même les lames premium échouent lorsque les conditions de fonctionnement dérivent. Diagnostiquer la cause racine en utilisant ces modèles.
Micro-chippage de la pointe de dent (0,1–0,5 mm) – Causé par une force d'alimentation excessive ou un jeu radial insuffisant. Solution : réduire le taux d'alimentation de 10–15 % et augmenter l'angle de jeu de 1°–2°. Vérifiez également la rectitude du tube (max 1 mm/m).
Usure uniforme de la flanc dépassant 0,3 mm – Indique une usure abrasive normale mais à un rythme accéléré. Passer de M2 à M42 ou appliquer un revêtement TiAlN. Vérifiez également le manque de lubrification (coupe à sec de l'acier inoxydable).
Épaisseur de bord (BUE) – matériau soudé à la face de la dent – Se produit lors de la coupe de matériaux doux et collants (acier à faible teneur en carbone, aluminium). Augmentez la vitesse de coupe de 20 % ou appliquez un revêtement TiCN avec une face de rake polie. Réduisez le taux d'alimentation pour abaisser la pression de contact.
Progression du jeu radial – Si le jeu augmente de 0,02 mm initial à plus de 0,08 mm après quelques regrinds, vérifiez l'état de l'arbre et la tolérance du trou de la lame (ajustement H7 requis). Les arbres tordus provoquent une charge inégale des dents.
Implémentez un journal de suivi des lames : enregistrez les cycles de regrind, les heures d'exploitation et le mode de défaillance observé. Les meules utilisant cette méthode réduisent le coût des lames par tonne de 25–30 %.
6. Sélection de la bonne lame de coupe HSS : un calcul en 4 étapes
Utilisez cette méthode pour éliminer les conjectures lors de la commande d'une nouvelle lame de coupe hss pour votre usine de tubes.
Étape 1 – Diamètre de la lame = (OD du tube × 2,5) + 50 mm (dégagement minimum). Exemple : tube de 88,9 mm OD → 88,9×2,5 + 50 = 272 mm → choisissez un diamètre standard de 300 mm.
Étape 2 – Nombre de dents = (π × Diamètre) / charge de copeaux recommandée par dent. Charge de copeaux pour l'acier doux : 0,04–0,08 mm/dent ; inox : 0,02–0,05 mm/dent. Pour une lame de 300 mm coupant de l'acier doux, ciblez 60–80 dents.
Étape 3 – Épaisseur de la lame = Épaisseur de la paroi du tube + 1,5 mm (dégagement). Pour une paroi de 2,5 mm → épaisseur de 4,0 mm. Les lames plus épaisses résistent à la déflexion mais augmentent la perte de coupe.
Étape 4 – Ajustement de l'arbre – Arbre cannelé pour couple élevé (>150 Nm). Entraînement par friction avec des brides de serrage pour des applications de précision afin d'éviter les fissures de contrainte dans la rainure.
SANSO fournit un outil de sélection en ligne corrélant le matériau du tube, l'épaisseur de la paroi et la vitesse de l'usine à une spécification de lame de coupe hss optimisée.
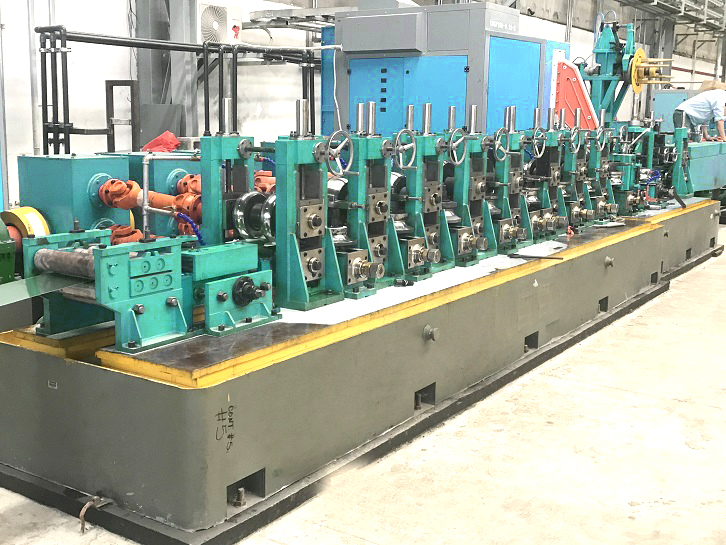
7. Protocoles de regrind et de maintenance pour maximiser la durée de vie de la lame
Le regrind représente 60–70 % du coût total du cycle de vie d'une lame. Suivez ces normes industrielles.
Intervalle de regrind – Lorsque l'usure du flanc atteint 0,2 mm ou après chaque 5 000–12 000 coupes (selon le matériau). Ne pas dépasser 0,4 mm d'usure ; sinon, la chaleur lors du réaffûtage peut ramollir le substrat de la dent.
Meule – Utilisez des meules CBN (nitrure de bore cubique), grain B151, concentration 150. Évitez les meules en oxyde d'aluminium ; elles génèrent une chaleur excessive et provoquent des brûlures de meulage.
Regrinds maximum – Lames M2 : 8–12 regrinds ; M42/PM : 12–18 regrinds. Mesurez la dureté de la pointe de dent après chaque regrind ; jetez si la dureté tombe en dessous de 58 HRC.
Affûtage de bord post-meulage – Un rayon de 0,01–0,02 mm sur le bord de coupe augmente la résistance au micro-chippage de 200 % lors de coupes interrompues (par exemple, zone de cordon de soudure).
Utilisez un système de gestion des lames numérique (code QR sur chaque lame) pour enregistrer les cycles de regrind et les heures d'opération. Les usines suivant ce protocole rapportent une dépense de lame inférieure de 35 % par tonne de tube.
Questions Fréquemment Posées (FAQ)
Q1 : Quelle est la différence entre une lame de coupe HSS et une lame à revêtement en carbure pour le découpage de tubes ?
A1 : Une lame de coupe hss est en acier rapide monolithique. Elle offre une meilleure ténacité et un coût inférieur par regrind. Les lames à revêtement en carbure durent 5 à 10 fois plus longtemps mais sont cassantes et coûteuses. Choisissez HSS lorsque : l'épaisseur de paroi < 4 mm, la vitesse de ligne > 30 m/min, ou lorsque des changements fréquents de lame sont acceptables. Choisissez le carbure pour >5 mm d'épaisseur de paroi, des matériaux hautement abrasifs (galvanisés, haute teneur en silicium), ou lorsque le temps de fonctionnement maximal est la priorité.
Q2 : Comment puis-je éviter d'endommager ma lame de coupe HSS avec le cordon de soudure ?
A2 : Le cordon de soudure interne (flash) crée un point dur (jusqu'à 55 HRC). Solutions : (a) Installer un égaliseur de cordon en ligne avant la coupe, (b) Utiliser une lame avec un pas de dent variable pour éviter l'impact synchronisé du cordon, (c) Appliquer un revêtement TiAlN pour réduire la friction, (d) Décaler l'angle de rotation de la lame de 5° à 10° par rapport à l'orientation du cordon. Certaines usines utilisent également une configuration de hauteur de dent réduite pour minimiser le contact avec le cordon.
Q3 : Quelle est la déviation radiale acceptable pour une nouvelle lame de coupe HSS ?
A3 : Pour une coupe sans bavure de tubes soudés, la déviation radiale doit rester en dessous de 0,03 mm pour les lames jusqu'à 400 mm de diamètre, et en dessous de 0,05 mm pour les diamètres plus grands. Une déviation dépassant 0,08 mm entraîne un chargement inégal des dents et des marques de vibration. SANSO fournit chaque lame avec un certificat de déviation mesuré au laser.
Q4 : Puis-je couper à sec des tubes en acier inoxydable avec une lame de coupe HSS ?
A4 : La coupe à sec (sans liquide de refroidissement) de l'inox est possible uniquement avec des lames M42 ou PM-HSS et un revêtement TiAlN, et à des vitesses d'avance faibles (0,02 à 0,03 mm/dent). Cependant, pour les usines de production, la lubrification en quantité minimale (MQL) avec de l'huile d'origine végétale à 5-15 ml/heure est fortement recommandée. MQL réduit l'accumulation de bord et prolonge la durée de vie de la lame de 3 à 4 fois par rapport à la coupe à sec.
Q5 : Combien de regrinds puis-je attendre d'une lame de coupe HSS de haute qualité ?
A5 : Pour des lames M42 ou PM-HSS premium regrindées professionnellement avec des meules CBN : 12 à 18 regrinds. Chaque regrind enlève 0,2 à 0,3 mm de la pointe de dent. Remplacez la lame lorsque le diamètre extérieur a été réduit de 8 à 10 % de la taille d'origine, ou lorsque la dureté tombe en dessous de 58 HRC sur le flanc de la dent. L'utilisation d'un traitement cryogénique (-196°C) avant la première utilisation peut augmenter le nombre de regrinds de 20 %.
Q6 : Quel taux d'avance devrais-je utiliser pour une lame de coupe HSS de 300 mm sur un tube de 3 mm d'épaisseur ?
A6 : Pour l'acier au carbone (St52), commencez à 0,06 mm/dent. Pour une lame de 72 dents à 40 m/min de vitesse de ligne : taux d'avance = 0,06 × 72 × (40 / 60) = 2,88 mm/seconde (173 mm/min). Ajustez vers le bas de 15 % si la bavure dépasse 0,2 mm. Pour l'acier inoxydable, réduisez à 0,03 mm/dent. Vérifiez toujours en utilisant l'émission acoustique ou le suivi de la consommation d'énergie.
Demandez un devis personnalisé pour une lame de coupe HSS pour votre usine
Choisir la bonne géométrie de lame de coupe hss, métallurgie, revêtement et programme de réaffûtage affecte directement l'efficacité globale de l'équipement de votre usine de tubes (OEE). SANSO fournit de l'ingénierie d'application, de l'analyse des pannes et de la fabrication de lames sur mesure pour correspondre à vos dimensions de tube, grades de matériau et objectifs de production.
Envoyez vos paramètres d'usine (diamètre extérieur du tube, épaisseur de paroi, grade de matériau, vitesse de ligne, mécanisme de coupe, durée de vie actuelle de la lame et photos de pannes) pour une recommandation de lame sans obligation et une projection du coût par coupe.
Commencez votre demande → https://www.sansotubemill.com/contact.html (ou utilisez le formulaire de contact sur notre site web). Un ingénieur technique SANSO répondra dans les 24 heures avec une proposition détaillée.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
