
Accueil > Blogs > 7 paramètres techniques qui définissent la performance des lames circulaires en acier rapide pour les laminoirs de tubes
7 paramètres techniques qui définissent la performance des lames circulaires en acier rapide pour les laminoirs de tubes
2026-07-11
Dans la production de tubes et de tuyaux en acier soudés continus, la qualité de la coupe finale impacte directement les opérations en aval et l'acceptation par le client. La lame circulaire hss n'est pas un outil de commodité - c'est un composant d'ingénierie de précision qui régit la hauteur des bavures, la tolérance dimensionnelle et le coût du cycle de vie de la lame. Ce guide technique examine la science des matériaux, les profils de meulage, les mécanismes de défaillance et les critères de sélection spécifiques à l'application pour aider les ingénieurs de l'usine à atteindre des performances de coupe répétables.
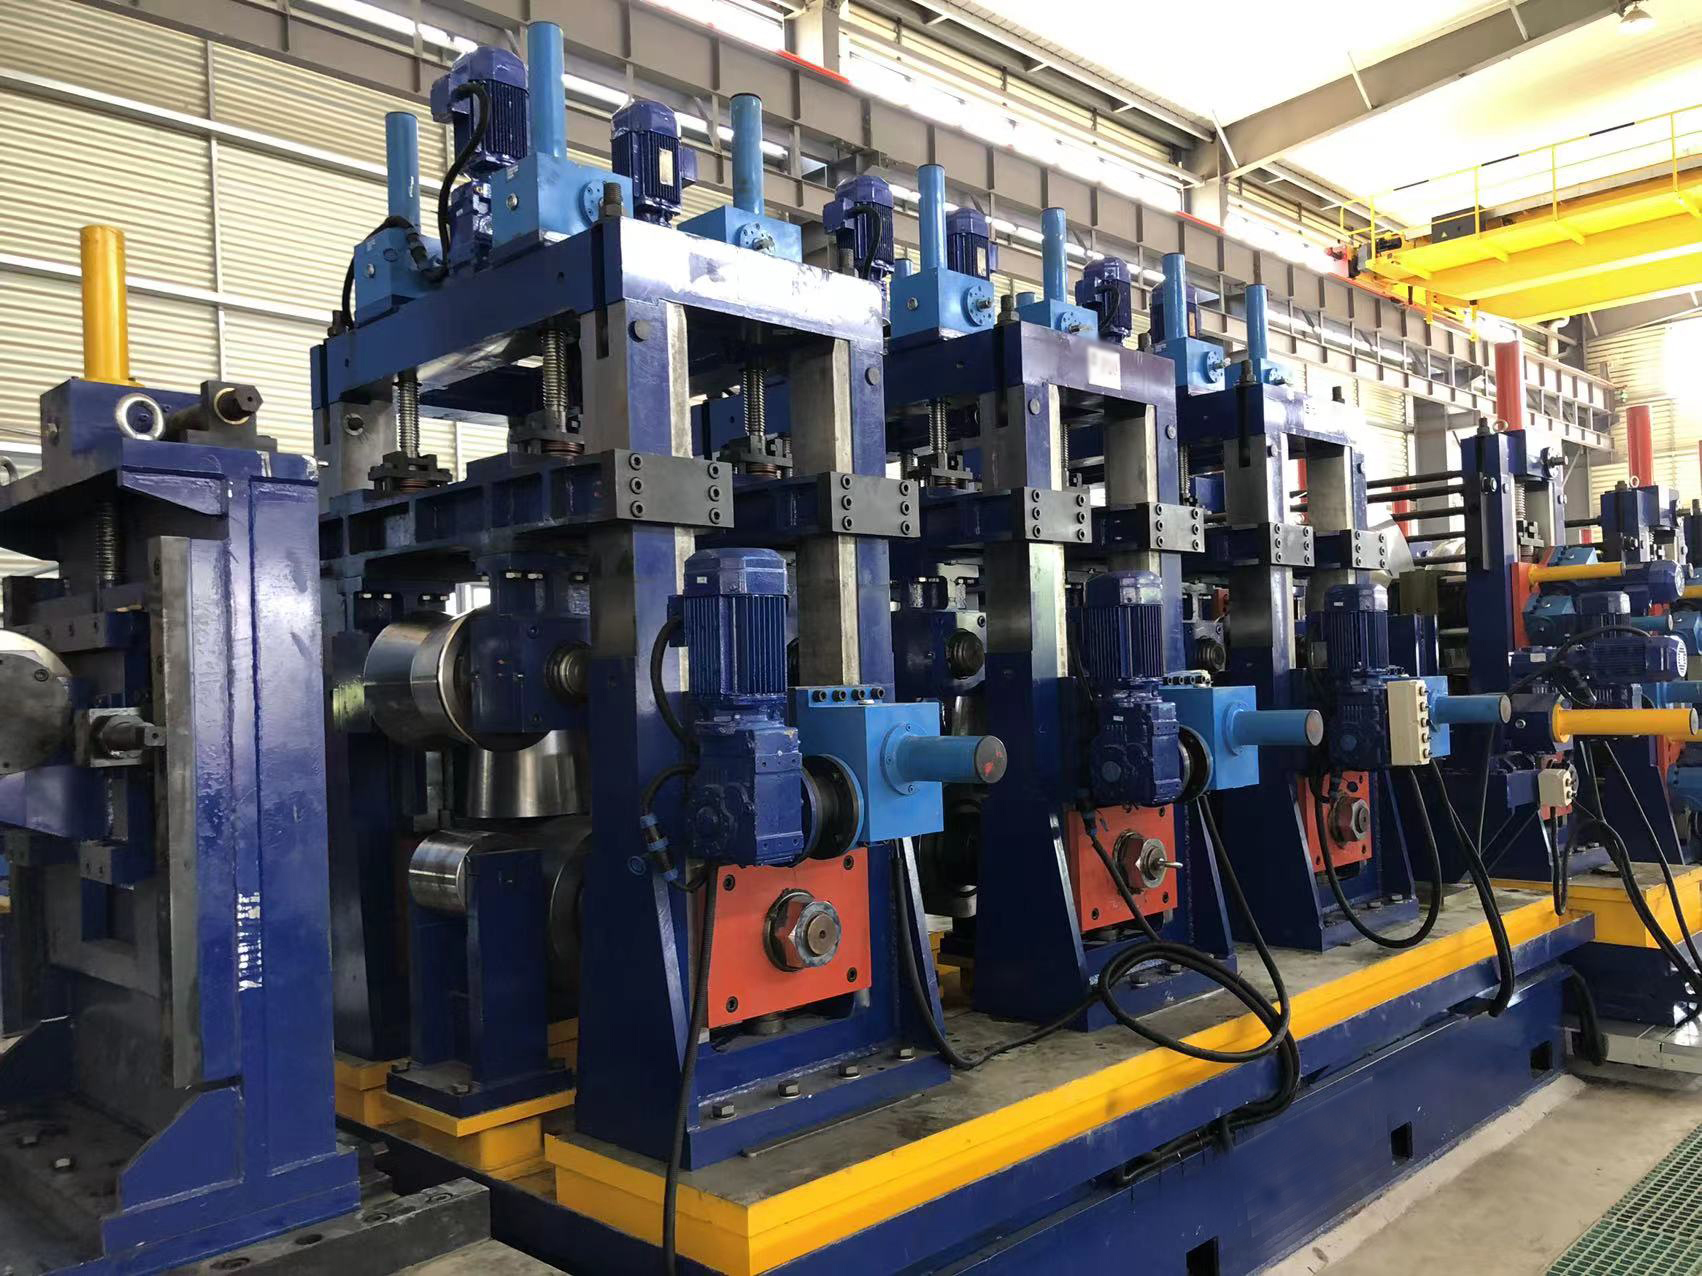
1. Composition métallurgique & caractéristiques de dureté des lames circulaires HSS
L'acier rapide reste le substrat dominant pour les applications de lame circulaire hss dans les tuyères car il équilibre ténacité, dureté à chaud et résistance à la fatigue. Contrairement aux lames à plaquettes carbure, les lames HSS monolithiques tolèrent mieux le désalignement et le cyclage thermique dans des environnements de soudage à haute fréquence.
Grade M2 – Acier HSS en tungstène-molybdène à usage général. Dureté 62–64 HRC. Convient pour des tubes en acier au carbone jusqu'à 3 mm d'épaisseur de paroi. Sa distribution de carbure de vanadium offre une résistance à l'usure adéquate pour des volumes de production modérés.
Grade M42 – HSS allié au cobalt (8 % Co) atteignant 66–68 HRC et une dureté rouge supérieure. Idéal pour les tubes en acier inoxydable, Inconel, ou des matériaux à haute teneur en silicium où la chaleur de friction dépasse 600 °C. Attendez-vous à une durée de vie de tranchant 40 % plus longue par rapport au M2 lors de la coupe de grades austénitiques.
HSS en métallurgie des poudres (PM) – Structure de carbure fine et uniforme éliminant la ségrégation. Recommandé pour le découpage intensif ou lorsque le diamètre de la lame dépasse 450 mm. Les grades PM présentent une résistance à la rupture transversale 30 % plus élevée.
Pour les usines fonctionnant 24/7, SANSO propose des lames circulaires HSS certifiées par spectrographie avec des gradients de dureté vérifiés du bord au trou, garantissant des performances de cisaillement constantes à travers les cycles de re-affûtage.
2. Géométrie des dents et profils de meulage : des angles de dégagement à la charge de copeaux
La sélection de la géométrie détermine l'évacuation des copeaux, la force de coupe et la finition de surface. Les paramètres suivants doivent être adaptés au diamètre du tube, à l'épaisseur de la paroi et à la vitesse de la ligne de l'usine.
Angle de rake radial – Rake positif (+5° à +12°) réduit la force de coupe pour les tubes à paroi mince (0,8–2 mm). Rake négatif (-3° à -5°) renforce le tranchant de la dent pour les tuyaux structurels à paroi épaisse (>5 mm).
Angle de dégagement primaire – Typiquement 6° à 10°. Trop bas crée des brûlures par friction ; trop élevé favorise l'ébréchage aux extrémités des dents. Pour des applications à alimentation élevée (plus de 15 m/min), réduisez le dégagement à 5°–7° pour préserver le soutien du tranchant.
Pas de dent (nombre de dents) – Pas grossier (2–4 dents par pouce) pour les tubes de grand diamètre (≥150 mm) empêche l'accumulation de copeaux. Pas fin (10–14 TPI) pour les conduits à paroi mince garantit des coupes sans bavures. Les conceptions à pas variable perturbent les vibrations harmoniques dans les systèmes de coupe volants à grande vitesse.
Angles de décharge latéraux – Critiques pour la coupe de tubes carrés/rectangulaires. Un minimum de 1,5° de décharge latérale par côté évite le contact de flanc après le reaffûtage.
Le meulage CNC moderne permet des lames circulaires en HSS avec des entailles de rupture de copeaux et des préparations de biseau micro. Ces caractéristiques réduisent la hauteur des bavures en dessous de 0,1 mm sur les tubes ERW sans débourrage secondaire.
3. Applications industrielles : Coupe de tubes, fente et finition des extrémités
Trois opérations principales nécessitent des configurations distinctes de lames circulaires en HSS :
Coupe volante (coupe synchrone) – La lame tourne avec le tube en mouvement. Nécessite une grande ténacité pour résister à l'impact axial. Recommandé : lames M2 avec 48–60 dents, à pas fin, et gorges polies pour éviter l'adhérence des cordons soudés.
Coupe stationnaire (type cisaillement) – Le tube s'arrête momentanément. Permet une plus grande rigidité de la lame. Utilisez M42 ou PM-HSS avec des angles de décharge inférieurs (5°–7°) pour des coupes carrées propres sur des tubes hydrauliques à paroi épaisse.
Fente / coupe longitudinale – Des lames circulaires en HSS étroites (2–4 mm d'épaisseur) divisent les bobines en plusieurs bandes. Le jeu de bord doit rester en dessous de 0,02 mm pour éviter les vagues sur les bords des bandes. SANSO fournit des ensembles de lames de fente appariées avec des entretoises pré-calibrées pour des changements rapides.
Pour des tubes en acier à haute résistance et faible alliage (HSLA), une lame circulaire en HSS avec un angle de crochet réduit (3°–5°) et un revêtement TiCN double la durée de vie de la lame par rapport aux alternatives non revêtues. Les données de terrain des fabricants d'échappements automobiles montrent 22 000 coupes par reaffûtage sur de l'acier DP800 de 2,5 mm.
4. Modes de défaillance courants et solutions : Écaillage, usure prématurée et jeu
Même les lames circulaires en HSS de qualité supérieure échouent prématurément lorsque les paramètres de processus sont mal assortis. Diagnostiquer en utilisant ces modèles :
Écaillage micro le long des pointes de dents – Causé par une force d'alimentation excessive ou un dégagement radial insuffisant. Solution : réduire la vitesse d'alimentation de 15 % et augmenter l'angle de dégagement de 2°. Vérifiez également que la rectitude du tube est dans les limites de 1 mm/m.
Usure de flanc dépassant 0,3 mm – Indique une dureté rouge insuffisante. Passer de M2 à M42 ou appliquer un revêtement PVD TiAlN qui fonctionne jusqu'à 800°C.
Jeu radial >0,05 mm – Résulte en un chargement inégal des dents et des marques de vibration. Vérifiez la concentricité de l'arbre et la tolérance du trou de la lame (ajustement H7 recommandé). SANSO équilibre dynamiquement chaque lame circulaire en HSS de plus de 300 mm de diamètre selon la norme ISO 1940 G6.3.
Bord construit (BUE) – Adhésion du matériau du tube à la face de la dent. Augmentez la vitesse de coupe ou appliquez un traitement cryogénique (-196°C) pour transformer l'austénite retenue, améliorant la dureté de surface de 2 HRC et réduisant l'adhésion.
La surveillance proactive utilisant des capteurs de vibration sur le chariot de coupure peut prédire la détérioration de la lame 50 heures de fonctionnement avant une défaillance visible.
5. Sélectionner la bonne lame circulaire HSS pour votre usine : paramètres clés & calcul
Utilisez le flux de travail de sélection suivant pour éliminer les conjectures :
Étape 1 – Déterminer le diamètre de la lame = (OD du tube × 2,5) + 50 mm (dégagement minimum). Exemple : Pour un tube de 114 mm OD, le diamètre minimum de la lame = 114×2,5 + 50 = 335 mm. Tailles standard : 350 mm, 400 mm, 450 mm.
Étape 2 – Calculer le nombre de dents requis = (π × Diamètre de la lame) / (Charge de copeaux recommandée par dent). Charge de copeaux pour l'acier doux : 0,03–0,08 mm/dent ; inox : 0,02–0,05 mm/dent.
Étape 3 – Sélectionner l'épaisseur = Épaisseur de la paroi du tube + 1,5 mm (pour le dégagement). Des lames plus épaisses résistent à la déflexion mais augmentent la perte de coupe. Pour des tubes automobiles de haute précision, utilisez lame circulaire hss avec tolérance d'épaisseur ISO h8.
Étape 4 – Correspondre à la configuration de l'arbre – Arbre cannelé pour applications à couple élevé (plus de 200 Nm). Transmission par friction avec flasques de serrage pour une coupe précise afin d'éviter la concentration de stress dans la rainure.
SANSO fournit un tableau de sélection propriétaire corrélant le matériau du tube (résistance à la traction, abrasivité), la vitesse de l'usine et la qualité de surface de coupe requise à un numéro de pièce spécifique lame circulaire hss.
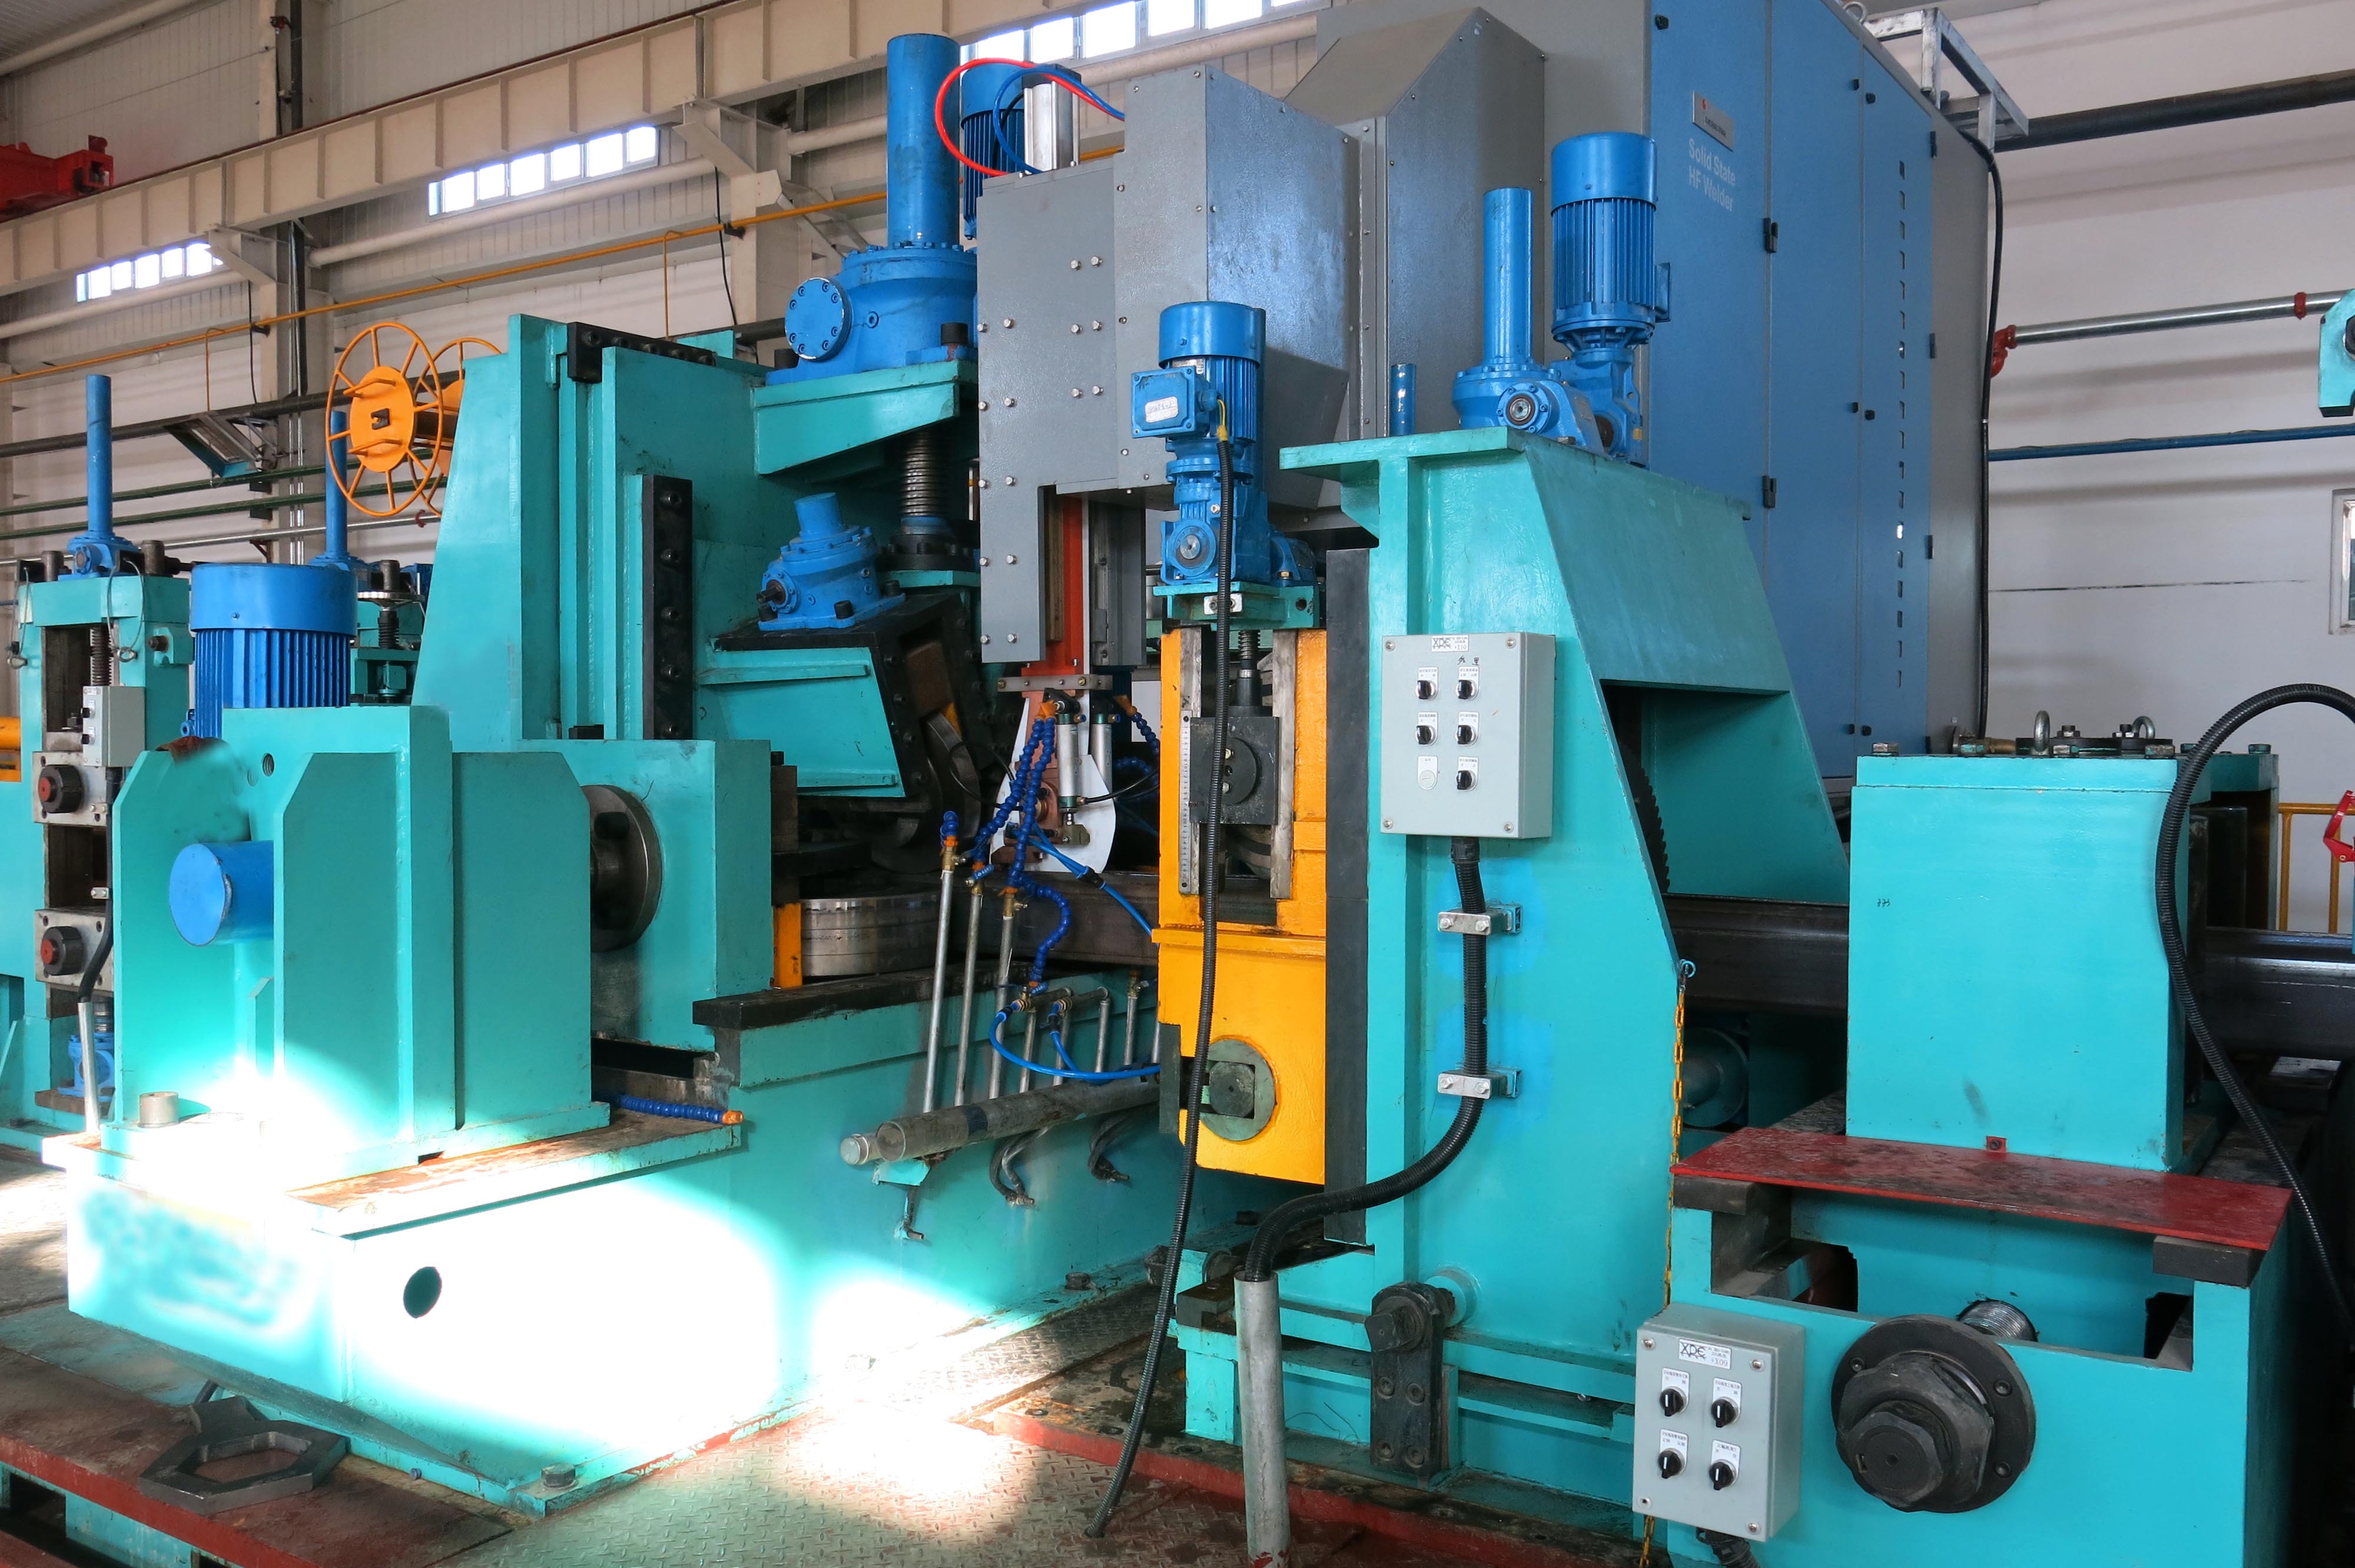
6. Protocoles d'entretien et de réaffûtage pour prolonger la durée de vie de la lame
Le réaffûtage représente jusqu'à 70 % du coût total du cycle de vie de la lame. Suivez ces normes industrielles :
Intervalle de réaffûtage – Lorsque l'usure de la flanc atteint 0,2 mm ou après chaque 5 000–15 000 coupes (selon le matériau). Ne laissez jamais l'usure dépasser 0,4 mm ; sinon, la surchauffe lors du réaffûtage peut ramollir le substrat de la dent.
Spécification de la meule – Utilisez des meules CBN (nitrure de bore cubique), taille de grain B151, concentration 150. Évitez les meules en oxyde d'aluminium qui génèrent une chaleur excessive et provoquent des brûlures de meulage.
Maximum de réaffûtages – Lames M2 : 8–12 réaffûtages avant que le diamètre ne tombe en dessous du minimum. Lames M42/PM : 12–18 réaffûtages. Mesurez la dureté de la pointe de la dent après chaque réaffûtage ; jetez si la dureté tombe en dessous de 58 HRC.
Affûtage de l'arête après meulage – Un rayon de 0,01–0,02 mm sur le tranchant augmente la résistance aux micro-ébréchures de 200 % dans les coupes interrompues (par exemple, zone de cordon de soudure).
Implémentez un système de suivi des lames avec des codes QR pour enregistrer les cycles de réaffûtage, les heures de fonctionnement et les modes de défaillance. Les usines utilisant cette approche rapportent un coût de lame par tonne de tube inférieur de 35 %.
Questions Fréquemment Posées (FAQ)
Q1 : Comment choisir entre une lame circulaire HSS et une lame circulaire à
pointe en carbure pour mon laminoir à tubes ?
A1 : Choisissez lame circulaire HSS lorsque : l'épaisseur de la paroi du tube < 5
mm, la vitesse de ligne du laminoir > 30 m/min, ou des changements fréquents de lame sont nécessaires (HSS
est moins cassant). Les lames à pointe en carbure sont meilleures pour des murs >5 mm d'épaisseur,
des matériaux abrasifs (par exemple, tubes galvanisés), ou lorsque la durée de vie maximale de la lame est
critique malgré un coût plus élevé. Pour la plupart des laminoirs à tubes ERW produisant des diamètres de 20 à 80 mm, le HSS offre le meilleur coût total de possession.
Q2 : Quelle est la course radiale maximale admissible pour une lame circulaire HSS de précision ?
A2 : Pour une coupe sans bavure de tubes soudés, la course radiale doit rester en dessous de 0,03 mm pour les lames jusqu'à 400 mm de diamètre,
et en dessous de 0,05 mm pour des diamètres plus grands. Une course dépassant 0,08 mm entraîne un chargement inégal des dents, ce qui provoque des marques de vibration et une usure accélérée. SANSO expédie chaque lame avec un certificat de course mesurée au laser.
Q3 : Puis-je utiliser la même lame circulaire HSS pour des tubes ronds et carrés ?
A3 : Oui, mais avec des restrictions. Pour
les tubes carrés/rectangulaires, la lame nécessite des angles de dégagement latéral accrus
(minimum 2,5° de chaque côté) pour éviter le contact de flanc aux coins du tube. Réduisez également
la vitesse d'alimentation de 20 à 25 % par rapport aux tubes ronds. Des géométries de lame circulaire HSS dédiées avec des dents chanfreinées alternées fonctionnent mieux pour les sections carrées.
Q4 : Comment puis-je prévenir les dommages liés aux cordons de soudure sur ma lame circulaire HSS ?
A4 : Le cordon de soudure interne (flash) crée un
point dur jusqu'à 55 HRC, ce qui provoque des éclats localisés des dents. Solutions : (a)
Installez un égaliseur de cordon en ligne avant la station de coupe, (b) Utilisez une lame avec
un pas de dent variable pour éviter un impact synchronisé avec le cordon, (c) Appliquez
revêtement TiN pour réduire la friction et la chaleur. Certains laminoirs
décalent la rotation de la lame de 5° à 10° par rapport à l'orientation du cordon pour répartir
l'impact.
Q5 : Quelle méthode de refroidissement est recommandée pour la coupe avec lame circulaire HSS à haute production ?
A5 : Pour la coupe à sec (tubes en acier
au carbone jusqu'à 3 mm d'épaisseur), assurez-vous d'une évacuation adéquate des copeaux et utilisez des lames
avec des gorges polies. Pour des murs en acier inoxydable ou épais, utilisez une lubrification en quantité minimale
(MQL) avec de l'huile d'origine végétale à 5–15 ml/heure dirigée vers le
côté de sortie de la dent. Le refroidissement par inondation n'est pas recommandé, car il crée des cycles de choc thermique
qui favorisent les micro-fissures. Les ingénieurs de SANSO peuvent spécifier les paramètres MQL optimaux
pour la vitesse de votre laminoir et l'alliage de tube.
Q6 : Combien de fois une lame circulaire HSS peut-elle être aiguisée avant
remplacement ?
A6 : Typiquement 10 à 15 fois pour des lames de qualité
M42 ou PM-HSS lorsqu'elles sont réaffûtées par un service professionnel utilisant des meules CBN.
Chaque réaffûtage enlève 0,2 à 0,3 mm de l'extrémité de la dent. Remplacez lorsque le diamètre extérieur de la lame a été réduit de 8 à 10 % de sa taille d'origine, ou lorsque la dureté tombe
en dessous de 58 HRC sur le flanc de la dent.
Prêt à optimiser vos opérations de coupe ?
Le choix de la bonne géométrie de lame circulaire hss, de la métallurgie et du calendrier de maintenance impacte directement l'OEE de votre laminoir à tubes. SANSO fournit un support en ingénierie d'application, une analyse des pannes et une fabrication de lames sur mesure pour correspondre à vos dimensions de tube exactes, à vos grades de matériau et à vos objectifs de production. Soumettez vos paramètres de laminoir (diamètre extérieur du tube, épaisseur de paroi, matériau, vitesse de ligne, qualité de coupe requise) pour une recommandation de lame sans obligation et une projection du coût par coupe.
Envoyez votre demande à l'équipe de vente technique de SANSO → https://www.sansotubemill.com/contact.html (ou utilisez le formulaire de contact sur notre site web). Incluez votre type de lame actuel, la fréquence de reaffûtage et des photos de pannes pour un diagnostic rapide.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
