
Startseite > Blogs > HSS-Schneidscheibe: Materialauswahl, Zahnform und Leistungsoptimierung für Eisenprofilierung
HSS-Schneidscheibe: Materialauswahl, Zahnform und Leistungsoptimierung für Eisenprofilierung
2026-07-11
In Hochleistungs-Rohrmühlen, Kaltbandsägen und der Herstellung von Baustahl bestimmt die Wahl der HSS-Schnittteller direkt die Schneidgenauigkeit, die Werkzeuglebensdauer und die Produktionskosten. Hochgeschwindigkeitsstahl (HSS) Kreissägeblätter sind der Standard zum Schneiden von eisenhaltigen Materialien – von Kohlenstoffstahlrohren bis hin zu Edelstahlprofilen – da sie ihre Härte bei erhöhten Temperaturen beibehalten und Zahnabplatzungen widerstehen. Dieser Artikel bietet eine komponentenbasierte Analyse der HSS-Schnittteller-Technologie, einschließlich HSS-Qualitäten (M2, M35, M42), Zahngeometrie (positive/negative Freifläche, Steigung, Zahntiefe), Beschichtungsoptionen (TiN, TiAlN) und Prozessparameter (Schneidgeschwindigkeit, Vorschubgeschwindigkeit, Schmierung). Basierend auf Daten aus SANSO's 20 Jahren der Integration von Rohrmühlen werden wir untersuchen, wie man die richtige Scheibe für Ihren Materialtyp, die Wandstärke und das Produktionsvolumen auswählt – während wir häufige Fehler wie Zahnbruch, Überhitzung und Unwucht vermeiden. Wir werden auch die Integration mit Fliegenden Sägen und Abschneideanlagen ansprechen.
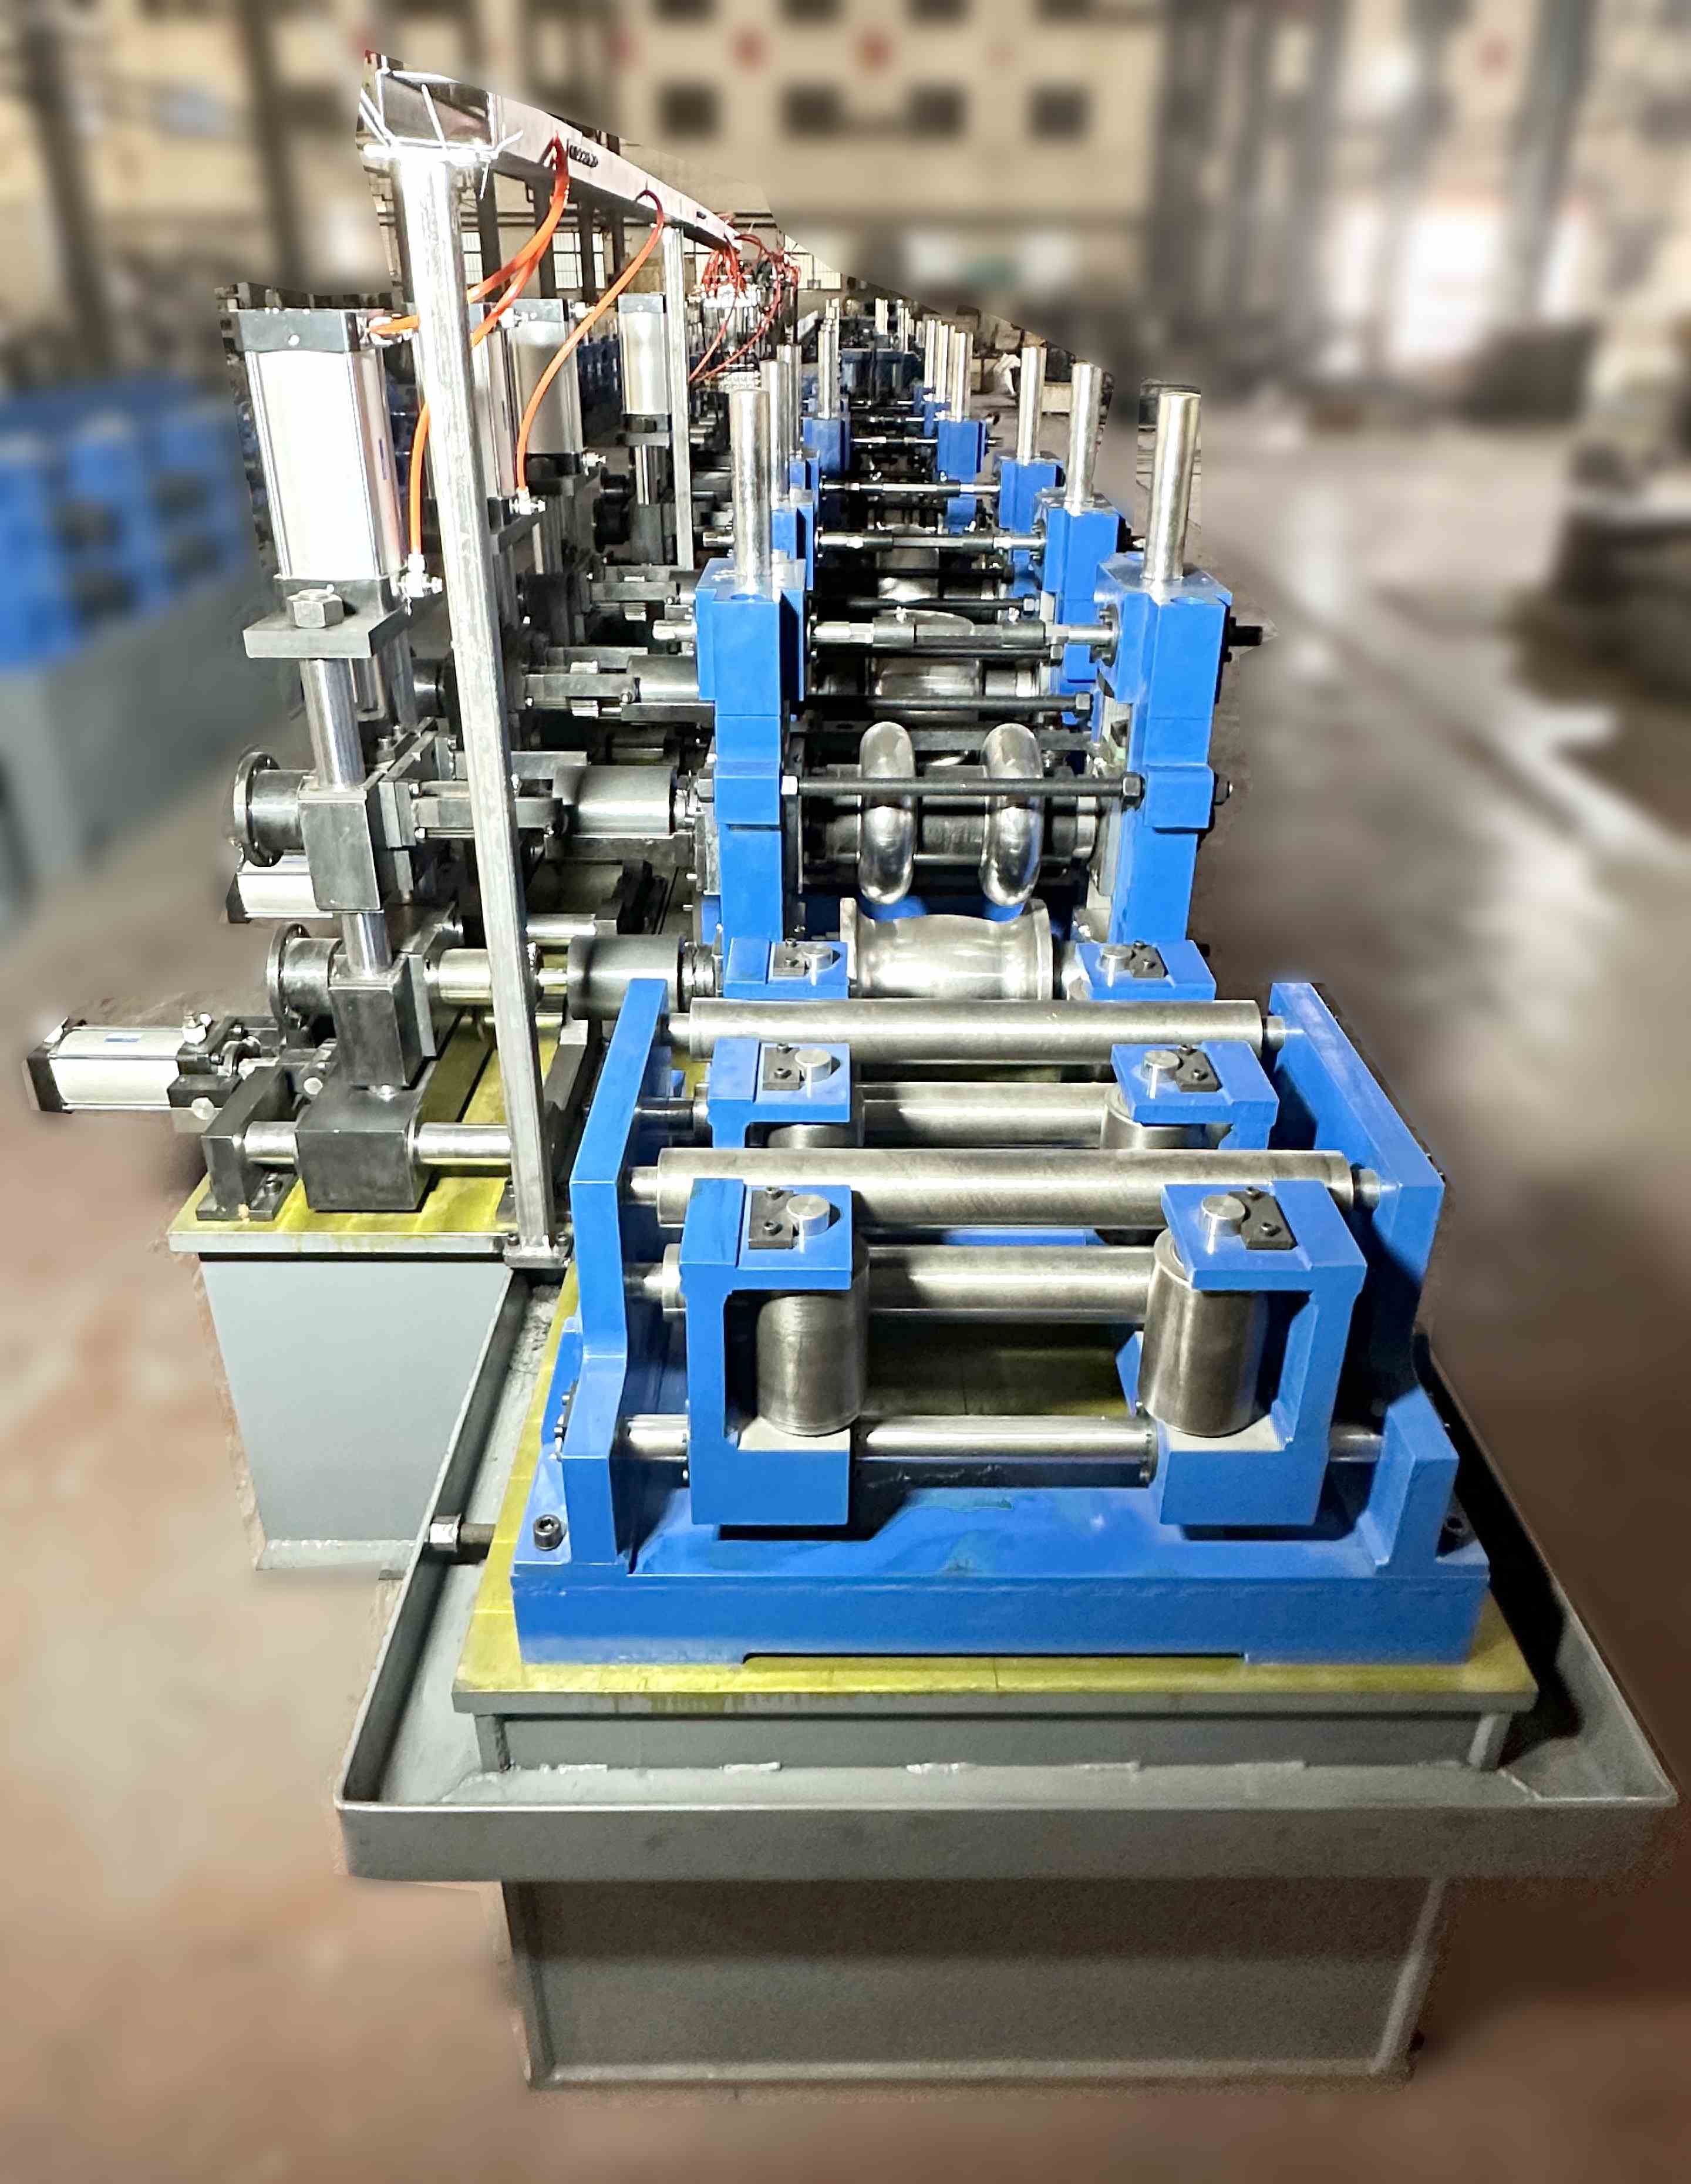
1. Warum der HSS-Schnittteller für die Rohr- und Profilproduktion wichtig ist
In einer Rohrmühle oder Kaltbandsäge ist der HSS-Schnittteller der letzte Verarbeitungsschritt vor dem Verpacken. Schlechte Blattleistung führt zu:
Grate und Verformungen – erfordern eine nachträgliche Entgratung.
Kurze Blattlebensdauer – häufige Wechsel reduzieren die Betriebszeit und erhöhen die Kosten pro Schnitt.
Wärmeeinflusszone (HAZ) – Verfärbung und Härteänderungen nahe der Schnittkante.
Geräusche und Vibrationen – deuten auf eine schlechte Zahngeometrie oder Ungleichgewicht hin.
Ein gut ausgewählter HSS-Schnittteller beibehält die Schärfe für Tausende von Schnitten, produziert saubere, gerade Enden und minimiert die Grat-Höhe (<0,1 mm für hochwertige Mühlen). SANSO integriert hochwertige HSS-Blätter in seine Fliegenden Sägensysteme und erreicht Schnittlängentoleranzen von ±0,5 mm bei Geschwindigkeiten von bis zu 120 m/min in der Rohrlinie.
2. Kernmaterialqualitäten: Woraus besteht ein HSS-Schnittteller?
HSS (Hochgeschwindigkeitsstahl) ist ein Werkzeugstahl, der mit Wolfram, Molybdän, Vanadium und Kobalt legiert ist. Die spezifische Qualität bestimmt die Verschleißfestigkeit und die Warmhärte. Häufige Qualitäten für HSS-Schnittteller-Anwendungen:
M2 (Standard HSS): 6 % Wolfram, 5 % Molybdän, 2 % Vanadium. Gute Zähigkeit, allgemeiner Zweck für Kohlenstoffstahlrohre (C < 0,45 %).
M35 (5 % Kobalt): Erhöhte Warmhärte – geeignet für Edelstahl und höhere Schnittgeschwindigkeiten.
M42 (8 % Kobalt): Sehr hohe Verschleißfestigkeit, ideal für Hochvolumenschnitte von legierten Stählen, Werkzeugstählen und dickwandigen Rohren.
Pulvermetallurgisches HSS (ASP 2000, ASP 2030): Feinere Karbide, noch längere Werkzeuglebensdauer, aber höhere Kosten.
Die Härte von HSS-Schnitttellern reicht nach der Wärmebehandlung von 64 bis 68 HRC. Für abrasive Materialien (skalierten Rohre) widersteht eine härtere Qualität (M42) der Abrasion; für dünnwandige Rohre (1–2 mm) reduziert das zähere M2 Zahnabplatzungen. Passen Sie immer die Scheibenqualität an die Zugfestigkeit und die Oberflächenbeschaffenheit des Rohrmaterials an.
3. Zahngeometrie und Schleifmuster
Die Schneidleistung einer HSS-Trennscheibe wird durch Zahnform, Teilung und Freiwinkel definiert.
3.1 Zahnteilung (Zahnanzahl)
Große Teilung (weniger Zähne): Für dicke Wände (>5 mm) und weiche Materialien. Bietet große Spanräume, reduziert Reibung.
Feine Teilung (mehr Zähne): Für dünne Wände (1–3 mm) und harte Materialien. Erzeugt eine glattere Schnittfläche, erfordert jedoch eine starre Maschine, um Vibrationen zu vermeiden.
Variable Teilung: Abwechselnde Zahnabstände zur Reduzierung harmonischer Vibrationen – empfohlen für Hochgeschwindigkeits-Fliegensägen.
3.2 Freiwinkel
Positiver Freiwinkel (5–15°): Scharfe Schneidwirkung, geringere Schneikräfte. Geeignet für weiche Stähle und dünne Rohre. Risiko von Zahnbruch bei unterbrochenen Schnitten.
Negativer Freiwinkel (-5 bis -10°): Stärkerer Zahnspitze, besser für hochfeste Legierungen und dicke Querschnitte. Erzeugt mehr Wärme.
Nullfreiwinkel: Allgemeiner Zweck, ausgewogen.
3.3 Schleifmuster
Gerader Zahn: Einfach, erzeugt jedoch eine rauere Oberfläche.
Wechselnde Oberflächenfase (ATB): Scherwirkung, sauberer Schnitt bei Rohren – am häufigsten.
Dreifachspan (TC): Reduzierte Reibung und Wärme, ideal für Edelstahl.
SANSOs empfohlene HSS-Trennscheibe für ERW-Rohrmühlen verwendet ATB-Schliff mit 8–12° positivem Freiwinkel und variabler Teilung (20–30 mm Abstand). Diese Kombination ergibt 15–20 m² Schnittfläche pro Nachschliff bei 2 mm Wandrohren.
4. Schneidparameter: Geschwindigkeit, Vorschub und Kühlung
Selbst eine hochwertige HSS-Trennscheibe wird versagen, wenn die Schneidbedingungen nicht korrekt sind.
4.1 Umfangsgeschwindigkeit (m/min)
Kohlenstoffstahl (C < 0,3 %): 80–120 m/min
Kohlenstoffstahl (C > 0,45 %): 50–80 m/min
Edelstahl (304/316): 30–60 m/min
Legierter Stahl (4140): 25–40 m/min
Übermäßige Geschwindigkeit erzeugt Wärme, die die HSS-Zähne erweicht; zu niedrige Geschwindigkeit verursacht Reibung und Werkstoffverfestigung.
4.2 Vorschubrate (mm pro Zahn)
Vorschub pro Zahn = 0,03–0,08 mm für dünne Rohre, 0,05–0,15 mm für dicke Querschnitte. Bei Fliegensägen wird der Vorschub mit der Rohrliniengeschwindigkeit synchronisiert. Eine typische 350 mm Durchmesser-Scheibe mit 80 Zähnen, die bei 80 m/min Umfangsgeschwindigkeit schneidet, hat eine Drehzahl von ~730 U/min. Bei einem Vorschub von 0,06 mm/Zahn beträgt die axiale Vorschubrate = 0,06 mm × 80 Zähne × 730 U/min = 3.504 mm/min – was extrem hoch ist; in der Realität verwenden Sägen eine langsamere Eintauchgeschwindigkeit (200–500 mm/min), da die Scheibe einen vollständigen Rohrquerschnitt schneidet. Konsultieren Sie immer die Daten des Klingenherstellers.
4.3 Schmierung und Kühlung
Für das Trocken schneiden (keine Kühlmittel) verwenden Sie beschichtete HSS-Scheiben (TiAlN), die die Reibung reduzieren. Für das Nassschneiden verwenden Sie lösliches Öl (5–8% Konzentration), das durch den Klingen-Schutz geliefert wird. Nebel-Schmierung ist für die meisten Rohrmühlen ausreichend. Flutkühlmittel ist für das Hochgeschwindigkeitsschneiden von Edelstahl oder dicken Wänden erforderlich, um thermische Risse zu verhindern.
5. Beschichtungstechnologien für verlängerte Werkzeuglebensdauer
Beschichtungen reduzieren Reibung, erhöhen die Oberflächenhärte und schützen die HSS-Trennscheibe vor Wärme.
TiN (Titannitrid): Goldfarbe, reduziert den Reibungskoeffizienten auf 0,4, Härte ~2300 HV. Geeignet für Kohlenstoffstahl.
TiCN (Titancarbonitrit): Grau, Härte ~3000 HV, geringere Reibung als TiN. Besser für Edelstahl.
TiAlN (Titan-Aluminium-Nitrid): Lila/schwarz, Härte ~3300 HV, behält Eigenschaften bis zu 800°C. Am besten für Trockenbearbeitung und hohe Geschwindigkeiten.
AlCrN (Aluminium-Chrom-Nitrid): Noch höhere Oxidationsbeständigkeit, für anspruchsvolle Legierungen.
Eine beschichtete HSS-Trennscheibe hält typischerweise 2–3 Mal länger als unbeschichtete. Allerdings erhöhen Beschichtungen die Kosten der Klinge um 30–50%; nur wirtschaftlich für Hochvolumenproduktion (>10.000 Schnitte pro Monat).
6. Branchenprobleme und Ingenieurlösungen
Selbst bei richtiger Auswahl stehen Rohrmühlen vor wiederkehrenden Problemen. Nachfolgend sind drei häufige Probleme und Lösungen aufgeführt.
Zahnabplatzungen an der Eintrittskante des Schnitts: Verursacht durch Aufprall, wenn die Scheibe mit dem Rohr in Kontakt kommt. Lösung – Verwenden Sie einen negativen Vorschubwinkel oder eine stärkere Zahngeometrie (z. B. Dreifachzahn). Auch die Vorschubgeschwindigkeit während der ersten 2 mm Eindringtiefe reduzieren (Eintauchsteuerung).
Brennmuster und blaue Verfärbung an den Schnittenden: Deutet auf übermäßige Hitze hin, oft durch stumpfe Scheibe oder zu hohe Geschwindigkeit. Abhilfe – periphere Geschwindigkeit um 15–20% reduzieren, Schmierung erhöhen oder zu einer TiAlN-beschichteten Scheibe wechseln. Auch überprüfen, ob die Scheibe scharf ist – eine abgenutzte Scheibe erhöht die Reibung.
Schiefschnitt (schräge Enden): Verursacht durch Rundlauf im Sägewellen oder ungleichmäßige Klingenbefestigung. Lösung – Rundlauf der Welle messen (<0,02 mm), Präzisionsflanschscheiben verwenden und sicherstellen, dass die HSS-Trennscheibe ausgewogen ist (Klasse G2.5 oder besser).
SANSO bietet vor Ort Optimierung für integrierte Fliegensägen – Anpassung der Beschleunigungs-/Verzögerungsprofile und Klingenengagement an das Rohrmaterial.
7. Nachschleifen und Wartungspläne
Eine einzelne HSS-Trennscheibe kann 5–10 Mal nachgeschliffen werden, bevor der Mindestdurchmesser erreicht ist. Anzeichen dafür, dass ein Nachschleifen erforderlich ist:
Erhöhte Schnittgeräusche (Quietschen oder Klappern).
Erhöhte Grat-Höhe (>0,2 mm).
Höherer Leistungsbedarf des Sägemotors (Ampere überwachen).
Sichtbare Abrundung der Zahnspitzen (10× Lupe verwenden).
Nachschleifverfahren: Verwenden Sie einen CNC-Werkzeugschleifer mit CBN-Scheibe, erhalten Sie die ursprüngliche Zahngeometrie und vermeiden Sie Überhitzung (Scheibenvorschub langsam halten). Nach dem Nachschleifen reduziert sich der Durchmesser der Scheibe um 1–2 mm. Passen Sie die Abwärtsstopp- Position der Säge entsprechend an. Lagern Sie die Scheiben vertikal in einem trockenen Schrank, um Rost zu verhindern.
8. Integration mit Fliegensägen und Trennlinien
In Rohrmühlen wird die HSS-Trennscheibe an einer Fliegensäge montiert, die synchron mit der Rohrlinie bewegt. Wichtige Integrationsparameter:
Synchronisationsgenauigkeit: Der Sägewagen muss die Rohrgeschwindigkeit innerhalb von ±0,5 % anpassen, um Kratzer oder Biegen des Rohrs während des Schnitts zu vermeiden.
Spannsystem: Schraubstöcke müssen das Rohr festhalten, ohne es zu zerdrücken (hydraulische Spannvorrichtung mit Druckregler verwenden).
Späneabfuhr: Ein Späneförderer oder eine Schnecke entfernt Späne, um ein Nachschneiden zu verhindern.
Die Fliegensäge-Designs von SANSO unterstützen HSS-Scheiben mit einem Durchmesser von 250 mm bis 600 mm, mit automatischer Klingen- Schmierung und Verschleißüberwachung. Das Steuerungssystem protokolliert die Schnittzahlen und warnt, wenn ein Klingenwechsel erforderlich ist.
9. Häufig gestellte Fragen (FAQ) – HSS Schneidscheibe
Q1: Was ist der Unterschied zwischen einer HSS Schneidscheibe und einer
hartmetallbestückten Sägeblatt?
A1: Hartmetallbestückte
Blätter haben gelötete Wolframkarbid-Zähne – sie sind härter (70–75 HRC) und halten
länger bei abrasiven Materialien, sind jedoch spröder und teurer. HSS Scheiben sind
zäher, können viele Male nachgeschliffen werden und werden für dünnwandige Rohre
(<3 mm) bevorzugt, wo Schlagfestigkeit erforderlich ist. Bei dickem
Baustahl (≥6 mm) ist Hartmetall oft schneller. HSS Schneidscheibe bleibt der
Standard für Rohrmühlen aufgrund der niedrigeren Kosten pro Nachschliff.
Q2: Wie berechne ich den richtigen Durchmesser des Blattes für meine
Rohrmühle?
A2: Der Durchmesser des Blattes muss mindestens 3×
dem Außendurchmesser (OD) des Rohres für quadratisches Schneiden betragen. Beispiel:
60 mm OD Rohr → mindestens 180 mm Scheibe, aber 250–300 mm sind üblich, um mehrere
Nachschliffe zu ermöglichen. Größere Scheiben laufen auch kühler. Konsultieren Sie die
Kapazität Ihres Sägeherstellers.
Q3: Kann ich Edelstahlrohre mit einer Standard M2 HSS Schneidscheibe
schneiden?
A3: Ja, aber die Werkzeuglebensdauer wird kurz sein.
Edelstahl verfestigt sich und erzeugt Wärme. Verwenden Sie M35 (5 % Co) oder M42 (8 % Co)
Qualität mit TiAlN-Beschichtung. Reduzieren Sie die Schnittgeschwindigkeit auf 40 m/min
und verwenden Sie Flutkühlmittel. Erwarten Sie 500–1.000 Schnitte pro Nachschliff bei
2 mm Wand 304 Rohr.
Q4: Warum erzeugt meine HSS Schneidscheibe einen großen Grat auf der
Innenseite des Rohres?
A4: Der Innengrat wird durch übermäßigen
Zahnverschleiß oder falschen Freiwinkel verursacht. Wenn die Zähne stumpf werden, drücken
sie das Material nach innen, anstatt es zu scheren. Erhöhen Sie den positiven Freiwinkel
(von 8° auf 12°) und stellen Sie sicher, dass die Scheibe scharf ist. Reduzieren Sie auch
die Vorschubgeschwindigkeit um 20 %. Eine sekundäre Entgratungseinheit kann für
kritische Anwendungen erforderlich sein.
Q5: Wie oft sollte ich die HSS Schneidscheibe in einer
Trockenbearbeitungsumgebung schmieren?
A5: Für das Trockenbearbeiten
(kein Flüssigkeitskühlmittel) wenden Sie eine Mindestmenge an Schmierung (MQL) mit
pflanzenbasiertem Öl von 5–10 ml pro Stunde an, gerichtet auf den Zahn-Eintrittspunkt.
Dies reduziert die Reibung und verhindert, dass sich ein Grat bildet. Ohne Schmierung
sinkt die Lebensdauer der Scheibe um 50–70 %.
Q6: Was ist die maximale Anzahl an Nachschliffen für eine HSS
Schneidscheibe, bevor sie verschrottet werden muss?
A6: Typischerweise 6–10
Nachschliffe oder bis der Durchmesser der Scheibe auf das Minimum reduziert ist, das vom
Sägehersteller empfohlen wird (normalerweise 70 % des ursprünglichen Durchmessers).
Danach beeinträchtigt die reduzierte Umfangsgeschwindigkeit die Schneideffizienz und die
dünnere Scheibe kann sich verziehen. Verschrotten Sie die Scheibe, wenn Risse oder
übermäßiger Verschleiß sichtbar sind.
10. Optimieren Sie Ihren Rohrschneidprozess mit der richtigen HSS Schneidscheibe
Die Auswahl der richtigen HSS Schneidscheibe umfasst die Anpassung von Qualität, Zahngeometrie, Beschichtung und Schneidparametern an Ihr Rohrmaterial, die Wandstärke und die Produktionsrate. Generische Blätter von Rabattlieferanten haben oft keine konsistente Härte oder ordnungsgemäße Zahnverarbeitung, was zu Ausfallzeiten und abgelehnten Rohren führt.
SANSO bietet integrierte Lösungen:
Kostenloser Schnitttest an Ihren Rohrmustern, um die optimale Blattspezifikation zu bestimmen.
Lieferung von Präzisions-HSS-Scheiben von ISO 9001 zertifizierten Partnern.
Nachrüstung und Optimierung von Flugsägen für eine bessere Blattlebensdauer und Schnittgenauigkeit.
Schulung der Bediener zu Geschwindigkeits-/Vorschubanpassungen und Verfahren zum Wechseln der Blätter.
Fordern Sie noch heute eine kostenlose Schnittbewertung an – senden Sie uns Ihren Rohr-OD, Wandstärke, Materialgüte und die angestrebte Schnittrate pro Stunde. Unser Schneidtechnologieteam wird die ideale HSS-Schneidscheibe empfehlen und eine Kostenschätzung pro Schnitt bereitstellen. Klicken Sie hier, um die Spezialisten der SANSO-Rohrmühle zu kontaktieren oder rufen Sie an unter +86 13303118751 / +86 311 8668 5003. Musterklingen sind für Online-Tests verfügbar.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
