
Accueil > Blogs > Scie TCT : Lames en carbure de tungstène pour la coupe de tubes et tuyaux à grande vitesse
Scie TCT : Lames en carbure de tungstène pour la coupe de tubes et tuyaux à grande vitesse
2026-07-11
Dans les lignes de production de tubes et de tuyaux, la scie volante ou la station de découpe impacte directement la vitesse de la ligne, la squarité des extrémités et la formation de bavures. Une scie TCT – une lame circulaire avec des pointes en carbure de tungstène brasées à un corps en acier – est devenue la norme pour couper des tubes en acier au carbone, en acier inoxydable, en aluminium et en cuivre. Comparée aux lames en acier rapide (HSS), une scie TCT offre une durée de vie d'outil plus longue, des vitesses de coupe plus rapides et des faces de coupe plus propres lorsqu'elle est correctement sélectionnée et entretenue. Cet article fournit un examen technique approfondi des paramètres de conception des scies TCT, de la sélection de la qualité de carbure, de l'optimisation de la géométrie des dents et des meilleures pratiques opérationnelles pour les usines de tubes. En tant que fabricant de lignes de fabrication de tubes et d'équipements de découpe, SANSO intègre des systèmes de scie TCT dans nos stations de scie volante, garantissant une coupe précise à des vitesses de ligne allant jusqu'à 120 m/min.
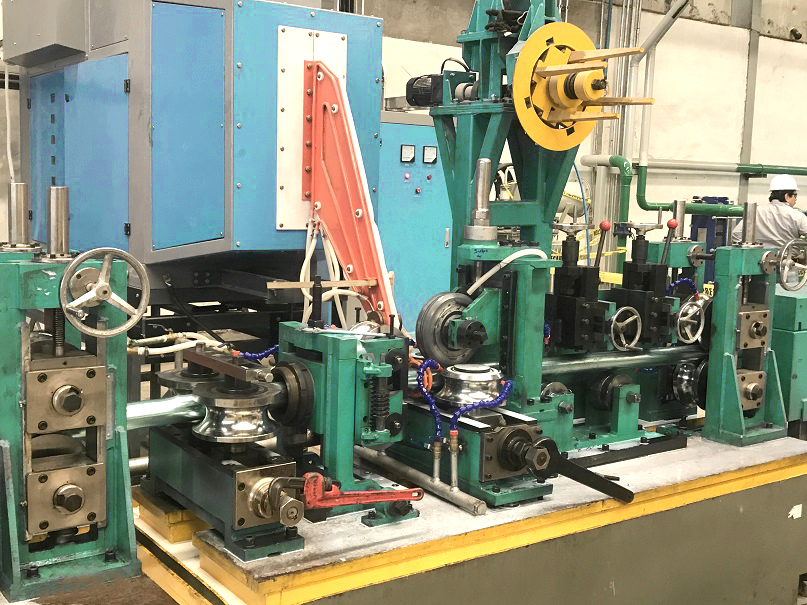
1. Pourquoi la scie TCT surpasse la HSS dans la découpe de tubes
L'avantage principal d'une scie TCT réside dans la combinaison d'un noyau en acier résistant et de pointes en carbure extrêmement dures. Le carbure de tungstène (WC-Co) a une dureté de 1 400 à 2 000 HV, contre 600 à 700 HV pour la HSS. Cela permet à la lame de maintenir son tranchant pendant 50 à 100 fois plus longtemps entre les affûtages. Comparaisons clés de performance :
Vitesse de coupe : Les scies TCT fonctionnent à une vitesse périphérique de 80 à 150 m/min pour les tubes en acier, contre 30 à 60 m/min pour la HSS. Cela augmente directement le débit de la ligne.
Durée de vie de l'outil par affûtage : Une scie TCT typique produit 30 000 à 100 000 coupes (selon le diamètre du tube et l'épaisseur de la paroi), tandis que la HSS peut nécessiter un nouvel affûtage après 2 000 à 5 000 coupes.
Qualité de coupe : La TCT produit des extrémités de coupe plus lisses avec moins de bavures (typiquement <0,1 mm de hauteur), réduisant le dé-bavurage secondaire.
Résistance à la chaleur : Le carbure maintient sa dureté jusqu'à 800 °C, tandis que la HSS s'adoucit au-dessus de 600 °C. Cela permet la coupe à sec (sans liquide de refroidissement) pour de nombreuses applications.
Cependant, les scies TCT sont plus fragiles et nécessitent un réglage précis de la tension de la lame et du contrôle d'alimentation. Un système de scie TCT correctement conçu de SANSO comprend un diamètre de lame, une taille d'arbre et un pas de denture adaptés aux dimensions et au matériau du tube.
2. Sélection de la qualité de carbure pour les matériaux de tube
La qualité de carbure – le mélange de particules de carbure de tungstène et de liant cobalt – détermine la résistance à l'usure et la ténacité. Pour les applications de découpe de tubes, les qualités courantes sont :
K10–K20 (non revêtu, grain fin) : Pour les métaux non ferreux (aluminium, laiton, cuivre) et les tubes en acier à paroi mince (<2 mm). Haute résistance à l'usure, ténacité modérée.
K20–K30 (revêtu ou non revêtu) : Pour les tubes en acier au carbone général (STKM, STK400) avec une épaisseur de paroi de 2 à 6 mm. Équilibre entre résistance à l'usure et résistance à l'ébréchage.
K40–K50 (grain grossier) : Pour les tubes en acier inoxydable (SUS304, 316L) ou les tuyaux à paroi épaisse (>6 mm). Une teneur en cobalt plus élevée (12 à 15 %) améliore la ténacité pour prévenir la fracture des pointes.
Carbure revêtu PVD (TiAlN ou AlCrN) : Réduit le frottement et la chaleur, prolongeant la durée de vie de l'outil de 30 à 50 % dans la découpe à sec de l'acier inoxydable.
Lors de la sélection d'une TCT saw pour un moulin à tubes spécifique, le fournisseur de l'outil doit connaître le matériau du tube (équivalence en carbone, résistance à la traction), l'épaisseur de paroi et la vitesse de ligne souhaitée. SANSO fournit un tableau de compatibilité des matériaux pour aider les clients à choisir le bon grade de carbure.
3. Géométrie de la dent : angle de coupe, pas et forme de dent
Le design de la dent d'une TCT saw dicte la formation des copeaux, les forces de coupe et la finition de surface. Paramètres clés :
3.1 Angle de coupe
Angle de coupe positif (+10° à +20°) : Pour les matériaux doux (aluminium, acier mince). Offre une coupe agressive, une faible consommation d'énergie, mais un risque plus élevé d'ébréchage du tranchant.
Angle de coupe neutre ou négatif (0° à -5°) : Pour les tubes à paroi épaisse ou en acier inoxydable. Réduit les vibrations et les fractures de pointe, mais nécessite une force d'alimentation plus élevée.
Angle de crochet : Typiquement 10–15° pour les tubes en acier général.
3.2 Pas de dent (nombre de dents)
La sélection du pas suit la "règle des trois dents" – au moins trois dents doivent entrer en contact avec le tube simultanément. Pour les tubes ronds, la longueur de l'arc de contact efficace est d'environ 1/3 de la circonférence du tube. Exemple : Pour un tube de 60 mm de diamètre, circonférence = 188 mm ; arc de contact = 63 mm. Avec 60 dents sur une lame de 350 mm, le pas = 18,3 mm. Nombre de dents en contact = 63 / 18,3 ≈ 3,4 dents – acceptable. Trop peu de dents provoquent des vibrations ; trop de dents entraînent un encrassement des copeaux et une surchauffe.
2.3 Forme de dent
Meulage triple copeaux (TCG) : Dents alternées chanfreinées et plates. Meilleur pour les tubes à paroi mince et les métaux non ferreux – produit des coupes très nettes.
Chanfrein supérieur alternatif (ATB) : Standard pour la coupe d'acier général. Chaque dent a un chanfrein de 15–25°. Bon équilibre entre qualité de coupe et durée de vie de l'outil.
Plat supérieur (FT) : Pour la coupe à paroi épaisse et lourde ; finition plus rugueuse mais plus robuste.
Pour un moulin à tubes produisant des tubes en acier structurel (3–5 mm de paroi), une forme de dent ATB avec 60 dents sur une lame de 350 mm est courante. SANSO propose une géométrie de dent personnalisée en fonction de la taille et du matériau du tube.
4. Paramètres de fonctionnement de la TCT Saw : vitesse, alimentation et liquide de refroidissement
Pour atteindre une durée de vie maximale de la lame, la TCT saw doit fonctionner dans les paramètres recommandés. La vitesse de coupe (Vc) est calculée comme suit : Vc (m/min) = π × D × N / 1000, où D = diamètre de la lame (mm), N = vitesse de la broche (RPM). Directives :
Acier au carbone (≤400 MPa de traction) : Vc = 80–120 m/min
Acier au carbone (400–600 MPa) : Vc = 60–90 m/min
Acier inoxydable (304/316) : Vc = 40–70 m/min
Aluminium : Vc = 200–400 m/min
Le taux d'alimentation (mm par dent) doit être de 0,03–0,08 mm/dent pour les tubes en acier. Une alimentation plus élevée augmente la productivité mais risque de surcharge de la pointe. Une lame typique de 350 mm avec 60 dents à 100 m/min (≈91 RPM) et 0,05 mm/dent donne une alimentation linéaire de 91 × 60 × 0,05 = 273 mm/min. Pour les scies volantes synchronisées avec le mouvement du tube, le taux d'alimentation correspond à la vitesse de ligne plus un léger dépassement.
Liquide de refroidissement : Pour l'acier au carbone, la coupe à sec avec de l'air comprimé (pour dégager les copeaux) est acceptable. Pour l'acier inoxydable ou les parois épaisses, un brouillard d'huile soluble dans l'eau (concentration de 5–8 %) réduit la chaleur et empêche l'accumulation de tranchant sur le carbure. SANSO les stations de scies volantes incluent des buses de refroidissement réglables et des convoyeurs de copeaux.
5. Modes de défaillance courants et prévention
Même les scies TCT de haute qualité échouent prématurément si des erreurs opérationnelles se produisent. Les données de terrain des usines de tubes identifient ces problèmes fréquents :
Pointes en carbure ébréchées ou cassées : Causées par un taux d'alimentation excessif, des vibrations ou la rencontre de flash de soudure. Solution : Réduire l'alimentation de 20 % ; s'assurer que les rouleaux de support de tube empêchent les vibrations ; utiliser une lame avec un grade de carbure plus grossier (cobalt plus élevé).
Corps de lame fissuré : Souvent dû à un tensionnement ou un serrage incorrect. Le corps de la scie TCT est un disque en acier à ressort. Si l'écrou de l'arbre est trop serré, la lame se déforme. Solution : Utiliser une clé dynamométrique à la valeur spécifiée (généralement 150–200 Nm pour une lame de 350 mm).
Formation de bavures à l'extrémité coupée : Dents émoussées ou géométrie de dent incorrecte. Solution : Augmenter l'angle de dépouille (plus positif) ou réduire le taux d'alimentation ; envoyer la lame pour réaffûtage lorsque la bavure dépasse 0,2 mm.
Bruit et vibration : Indiquent un engagement de dent insuffisant ou des roulements d'arbre usés. Solution : Vérifier qu'au moins 3 dents contactent le tube ; remplacer les roulements si le jeu radial >0,02 mm.
Entretien régulier : Après chaque 8 heures de fonctionnement, inspecter la scie TCT pour des pointes manquantes ou fissurées à l'aide d'une loupe. Mesurer le jeu de la lame (maximum 0,03 mm à la périphérie). Garder la lame propre de résine ou d'accumulation de métal à l'aide d'une brosse douce et de solvant.
6. Scie TCT vs. Autres méthodes de découpe dans les usines de tubes
Les producteurs de tubes ont plusieurs options : sciage par friction, sciage à froid avec HSS, découpe au laser ou sciage TCT. Voici une comparaison :
Scie à friction (roue abrasive) : Bruit, poussière et bavures élevés ; mais coût initial bas. Pas adapté aux lignes à grande vitesse.
Scie à froid HSS : Coût de lame inférieur mais réaffûtage fréquent ; vitesse de coupe plus lente ; nécessite un refroidissement important.
Découpe au laser : Pas d'usure des outils, précise, mais coût d'investissement et d'exploitation élevé ; plus lente pour les grands diamètres.
Scie TCT : Meilleur équilibre entre vitesse, durée de vie de l'outil et qualité de coupe pour les diamètres de tube de 20 à 200 mm, épaisseur de paroi de 1 à 8 mm. Coût par coupe inférieur à celui du laser, plus rapide que le HSS.
Pour une usine de tubes produisant 10 000 tonnes par an, une scie TCT fonctionnant à 100 m/min peut réaliser 8 à 12 coupes par minute (selon la longueur). Cela en fait le choix préféré pour la plupart des lignes de tubes en acier au carbone. SANSO fournit des systèmes de scie TCT dans le cadre de nos packages complets d'usines de tubes, y compris l'arbre de scie, l'alimentation servo et la compensation automatique de l'usure de la lame.
7. Réaffûtage et remplacement des pointes des scies TCT
Pour maximiser le retour sur investissement, les lames de scie TCT sont réaffûtées plusieurs fois. Une lame typique peut être affûtée 10 à 20 fois avant que les pointes en carbure ne deviennent trop petites. Le processus d'affûtage utilise une meule diamantée pour restaurer la géométrie dentaire d'origine (angle de dépouille, angle de dégagement et hauteur de dent). Intervalles recommandés :
Découpe de l'acier au carbone : affûter tous les 30 000 à 50 000 coupes.
Découpe de l'acier inoxydable : affûter tous les 15 000 à 25 000 coupes.
Découpe de l'aluminium : affûter tous les 100 000+ coupes.
Lorsque la longueur de la pointe en carbure réduit à moins de 1,5 mm (environ 3 mm à l'origine), la lame nécessite un nouveau revêtement – brasage de nouveaux segments en carbure sur le corps en acier. Le coût du revêtement représente environ 40 à 50 % du prix d'une nouvelle lame. De nombreux moulins à tubes maintiennent un stock de scies TCT : une en utilisation, une en affûtage et une de rechange. SANSO peut recommander des services d'affûtage locaux ou proposer un programme d'échange de remise à neuf.
Questions Fréquemment Posées (FAQ) sur les Scies TCT
Q1 : Quel est l'intervalle de prix typique pour une scie TCT utilisée dans la coupe de tubes ?
A1 : Une scie TCT de 350 mm de diamètre avec 60 dents pour tubes en acier
au carbone coûte entre 120 et 250 $. Pour l'acier inoxydable (carbure et
revêtement spéciaux), entre 200 et 400 $. Les lames plus grandes (450 à 600 mm) pour les tuyaux à paroi épaisse varient de
350 à 800 $. Les prix varient selon le fabricant et la quantité. SANSO propose des scies TCT dans le cadre de nos stations de scie volantes, avec des remises sur volume pour les moulins.
Q2 : Comment savoir quand ma scie TCT a besoin d'être réaffûtée ?
A2 :
Trois signes : (1) Augmentation de la hauteur des bavures sur les extrémités coupées (>0,2 mm). (2) Bruit de coupe ou vibration plus élevés. (3) Augmentation de l'ampérage sur le moteur de la scie (5 à 10 % au-dessus
de la normale). De plus, surveillez le nombre de coupes ; établissez un calendrier d'affûtage préventif.
Une scie TCT bien entretenue ne doit pas être utilisée jusqu'à ce qu'elle
échoue.
Q3 : Une scie TCT peut-elle couper des tubes en acier inoxydable sans
refroidissement ?
A3 : La coupe à sec de l'acier inoxydable est possible avec du carbure revêtu
(TiAlN) à vitesse réduite (40 à 50 m/min) et une machine très rigide. Cependant,
un refroidissement (brume ou inondation) est fortement recommandé pour éviter le durcissement du
surface en acier inoxydable. Sans refroidissement, la durée de vie de l'outil peut diminuer de 60 à 70 %. Les scies volantes SANSO incluent un système de refroidissement pour
les applications en acier inoxydable.
Q4 : Quel est le diamètre maximum de tube qu'une scie TCT peut
couper ?
A4 : Le diamètre maximum est limité par la taille de la lame. Une lame de 350 mm
peut couper des tubes jusqu'à 120 mm de diamètre (avec un mouvement de scie approprié). Pour des tuyaux de 200
mm de diamètre, une lame de 600 mm est nécessaire. Cependant, au-delà de 250 mm de diamètre,
les scies à ruban ou les scies à friction deviennent plus économiques. Pour les moulins à tubes typiques (jusqu'à
6 pouces de diamètre extérieur), une scie TCT est idéale.
Q5 : Comment monter correctement une scie TCT sur l'arbre ?
A5 :
Tout d'abord, nettoyez la bride de l'arbre et le trou de la lame. Assurez-vous que la direction de rotation de la lame
correspond à la flèche (les dents pointant vers la coupe). Placez la lame
contre la bride arrière, puis installez la bride avant et l'écrou. Serrez au
couple spécifié par le fabricant de la scie (généralement entre 150 et 250 Nm pour 350 mm).
N'utilisez jamais un marteau pour placer la lame – cela peut fissurer le carbure. SANSO fournit des instructions de montage détaillées avec
chaque scie.
Q6 : Quelles précautions de sécurité sont nécessaires lors de l'utilisation d'une scie TCT ?
A6 : Utilisez toujours un protège-lame qui couvre au moins 270° de la
lame. Portez des lunettes de sécurité et une protection auditive (niveaux sonores de 95 à 105 dB).
Ne dépassez jamais le RPM maximum indiqué sur la lame. Avant chaque poste, vérifiez la présence
de dents lâches ou de fissures en tapotant la lame avec un maillet en bois – un son sourd
indique une fissure. Mettez en œuvre une procédure de verrouillage/tagout pour les changements de lame. Une
scie TCT correctement utilisée est sûre ; une mauvaise utilisation peut entraîner l'éjection de la pointe ou
l'éclatement de la lame.
Prêt à optimiser votre coupe de tube avec la technologie de scie TCT ?
Choisir la bonne scie TCT implique d'associer le diamètre de la lame, le pas des dents, le grade de carbure et les paramètres de fonctionnement à votre matériau de tube, à l'épaisseur de paroi et à la vitesse de ligne. SANSO fournit des stations de scie volante complètes qui intègrent un arbre robuste, un système d'alimentation servo et un suivi automatique de l'usure de la lame. Nos ingénieurs analyseront les données de production de votre laminoir à tubes et recommanderont une spécification de scie TCT qui minimise le coût par coupe tout en atteignant la squarité requise (±0,5 mm).
Envoyez votre demande aujourd'hui – incluez la plage de diamètre de tube, l'épaisseur de paroi, le grade de matériau (par exemple, STKM13C, SUS304), la vitesse de ligne (m/min) et la tolérance de longueur de coupe souhaitée. Nous répondrons dans les 48 heures avec un tableau de sélection de lame, un devis pour la scie TCT et un service d'affûtage optionnel, et un dessin de l'interface de l'arbre de la scie.
Demandez une consultation pour les systèmes de scie TCT de SANSO – références disponibles auprès de laminoirs à tubes produisant des tubes automobiles, structurels et mécaniques.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
