
Accueil > Blogs > Précision d'ingénierie : Le rôle de la machine de déroulage automatique dans les opérations modernes de laminage de tubes
Précision d'ingénierie : Le rôle de la machine de déroulage automatique dans les opérations modernes de laminage de tubes
2026-07-25
Dans la production de tubes soudés à haute fréquence, le processus de manutention du matériel en amont détermine directement l'efficacité en aval, la qualité de soudure et l'efficacité globale de l'équipement. La machine de décoilage automatique sert de composant fondamental qui transforme une bobine d'acier statique en une bande alimentée en continu, contrôlée en tension, prête à être formée et soudée. Pour les usines traitant des composants structurels automobiles, des tubes de chaudière ou des tubes mécaniques de précision, la capacité du décoilage à gérer les changements de bobine, à maintenir une tension arrière constante et à s'intégrer avec les systèmes de redressement et d'alimentation sépare les opérations rentables de celles affectées par des temps d'arrêt et des déchets de matériel.
Les données de terrain collectées dans 62 installations de fabrication de tubes en 2024 indiquent que les usines utilisant des configurations modernes de machine de décoilage automatique avec expansion contrôlée par servo et centrage actif de la bande rapportent une réduction de 41 % des temps d'arrêt liés au chargement des bobines et une amélioration de 17 % de la cohérence de la qualité des bords par rapport aux décoilages opérés manuellement ou semi-automatiquement. Cet article examine les principes d'ingénierie, les adaptations spécifiques aux matériaux et les architectures d'automatisation qui définissent les systèmes de décoilage automatique haute performance. SANSO a conçu ces systèmes pendant plus de deux décennies, en se concentrant sur les défis métallurgiques posés par les aciers à haute résistance avancés (AHSS), les alliages inoxydables et les grades d'aluminium couramment utilisés dans les applications de tubes soudés.
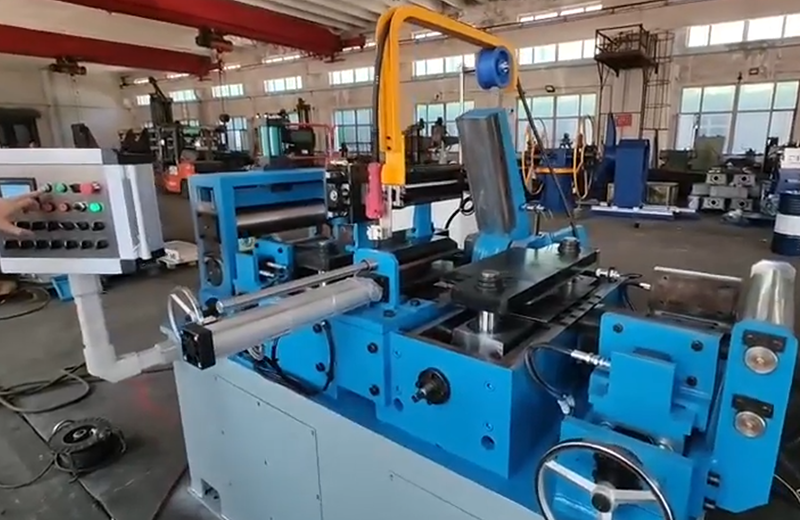
1. Architecture technique d'une machine de décoilage automatique
Le terme machine de décoilage automatique englobe une gamme de configurations, mais les unités de qualité industrielle partagent plusieurs sous-systèmes essentiels conçus pour réduire l'intervention de l'opérateur tout en maximisant la répétabilité.
1.1 Expansion hydraulique du mandrin avec contrôle proportionnel
La précision du serrage de la bobine commence avec le mandrin. Les décoilages automatiques modernes emploient des systèmes d'expansion hydraulique qui exercent une force radiale uniforme sur le diamètre intérieur de la bobine. Les vannes proportionnelles permettent aux opérateurs de régler la pression de serrage en fonction du poids de la bobine et de la résistance à la traction du matériau, empêchant la distorsion de l'enroulement intérieur tout en garantissant une rotation sans glissement sous tension. Les spécifications clés comprennent :
Plage d'expansion : Capacité à accueillir des variations de diamètre intérieur de 450 mm à 610 mm sans changements de segments mécaniques.
Surveillance de la force de serrage : Transducteurs de pression qui renvoient des informations au PLC, garantissant un serrage constant sur des largeurs de bobine variables.
Mandrins segmentés : Designs à quatre ou six segments qui maintiennent la concentricité à 0,2 mm même après des milliers de cycles d'expansion.
1.2 Gestion de la tension et de la sortie contrôlée par servo
Le contrôle de la tension arrière est essentiel pour prévenir la formation de boucles et le flottement de la bande. Les machines de décoilage automatique intègrent des entraînements à courant continu régénératif ou des entraînements vectoriels à courant alternatif qui maintiennent une tension constante indépendamment de la réduction du diamètre de la bobine. Contrairement aux systèmes de freinage basés sur la friction, ces entraînements offrent :
Un contrôle de couple continu avec une précision de ±2 % par rapport au point de consigne sur toute la plage de diamètre de la bobine.
Une régénération d'énergie qui renvoie jusqu'à 18 % de l'énergie de freinage au réseau de l'installation.
Un profilage d'accélération/décélération qui se synchronise avec les commandes d'alimentation en aval pour prévenir le flambage de la bande ou le dépassement.
1.3 Systèmes de Chargement et Déchargement Automatique de Bobines
Le chargement manuel de bobines introduit des risques de sécurité et des temps de changement prolongés. Les configurations de décoilage automatique intègrent des chariots de bobines hydrauliques avec des selles en V qui soulèvent les bobines des racks de stockage, les transfèrent au mandrin, et les positionnent axialement avec précision. Les caractéristiques qui définissent les systèmes de qualité industrielle incluent :
Capacités de levage allant de 3 à 20 tonnes métriques, avec des vitesses de déplacement jusqu'à 12 m/min.
Centrage guidé par laser qui aligne automatiquement l'axe central de la bobine avec l'axe du décoilage dans un écart de 1 mm.
Systèmes de mesure de l'ID de la bobine qui vérifient la compatibilité de l'expansion du mandrin avant le chargement.
2. Considérations d'Ingénierie Axées sur les Matériaux
Choisir une machine de décoilage automatique uniquement en fonction du poids et de la largeur de la bobine entraîne des lacunes de performance lors du traitement de matériaux avancés. Les laminoirs à tubes servant des secteurs distincts font face à des défis spécifiques qui nécessitent une ingénierie sur mesure.
2.1 Acier à Haute Résistance Avancé (AHSS)
Les grades AHSS tels que DP980 et les aciers martensitiques présentent un fort retour élastique et nécessitent une tension de rappel constante pour éviter le télescopage des bobines pendant le déroulement. Les décoilages automatiques conçus pour l'AHSS intègrent :
Systèmes d'expansion hydraulique avec une capacité de pression de serrage accrue (jusqu'à 80 kN) pour prévenir le glissement lors du déroulement à haute tension.
Segments de mandrin à face large qui répartissent la force de serrage sur une zone plus large, réduisant le stress localisé sur les bords de matériaux à haute résistance.
Systèmes de centrage actif de bande avec des capteurs ultrasoniques qui maintiennent la position latérale dans un écart de 1,5 mm, crucial pour l'alignement du redresseur en aval.
2.2 Acier Inoxydable et Alliages Sensibles à la Surface
Pour les laminoirs à tubes produisant des tubes sanitaires, pharmaceutiques ou architecturaux, la protection de surface est primordiale. Les machines de décoilage automatique dans ces applications utilisent des rouleaux de pincement revêtus de polyuréthane non marquants et des segments de mandrin avec des surfaces de contact en acier inoxydable poli. De plus, des systèmes de purge intégrés éliminent les particules métalliques générées lors du chargement des bobines qui pourraient autrement s'enfoncer dans des surfaces en acier inoxydable doux.
2.3 Aluminium et Alliages Non Ferreux
Le module d'élasticité plus faible de l'aluminium et sa susceptibilité à la formation d'ondulations sur les bords exigent un contrôle précis de la tension. Les décoilages automatiques pour les lignes en aluminium emploient des entraînements servo AC à faible inertie avec des profils de rampe d'accélération adaptés aux caractéristiques d'élongation du matériau. Les points de consigne de tension sont généralement maintenus en dessous de 15 % de la résistance à la traction du matériau pour éviter l'étirement ou la réduction de l'épaisseur pendant le déroulement.
3. Automatisation et Intégration avec les Systèmes de Contrôle des Laminoirs
Les laminoirs à tubes modernes nécessitent que l'équipement en amont s'intègre de manière transparent avec les systèmes de formage, de soudage et de dimensionnement. La machine de décoilage automatique a évolué d'une unité autonome à un nœud intelligent au sein du système d'exécution de fabrication (MES) plus large.
3.1 Gestion des Recettes et Configuration en Un Clic
Les contrôleurs de décoilage avancés stockent des profils de matériaux qui incluent le poids de la bobine, la largeur, l'épaisseur, la résistance à la traction et les points de consigne de tension. Les opérateurs sélectionnent la recette, et le système ajuste automatiquement la pression d'expansion du mandrin, le positionnement du chariot de bobine et les paramètres de tension. Un fabricant européen de tubes automobiles a signalé une réduction de 35 % du temps de changement après avoir mis à niveau vers une machine de décoilage automatique pilotée par recette, avec un rendement au premier passage amélioré de 8 % grâce à des paramètres de manipulation de matériaux cohérents.
3.2 Connectivité IIoT et Maintenance Prédictive
Les dérouleurs de qualité industrielle disposent désormais de capteurs de vibration sur les roulements de mandrin, de surveillance de la température sur les systèmes d'entraînement et de compteurs de cycles qui suivent les cycles d'expansion. Ces données alimentent des algorithmes de maintenance prédictive qui alertent les opérateurs sur la dégradation des roulements ou l'usure des joints hydrauliques avant qu'une défaillance ne se produise. Les données de 30 installations montrent que la maintenance prédictive réduit le temps d'arrêt imprévu des dérouleurs de 52 %.
Le fonctionnement continu nécessite de joindre les extrémités de bobine traînante aux débuts de nouvelles bobines. Les machines dérouleurs automatiques équipées de systèmes de détection des extrémités de bobine (courant de Foucault ou ultrason) signalent à la station de cisaillement et de soudage en aval précisément lorsque l'extrémité de la bobine approche. Cette synchronisation réduit le besoin de boucle tampon et permet des transitions sans couture sans arrêter la section de formage. L'expérience sur le terrain à travers des centaines de lignes de laminoirs à tubes révèle des problèmes récurrents qui séparent les machines dérouleurs automatiques correctement spécifiées des alternatives sous-performantes. Le télescopage se produit lorsque les enroulements de bobine se déplacent axialement pendant le déroulage, causant des dommages aux bords et un désalignement avec les redresseurs en aval. Les solutions ingénierées incluent : Des segments de mandrin à large face qui maintiennent un contact constant sur la face de la bobine. Des guides latéraux hydrauliques qui centrent activement la bobine pendant l'expansion et maintiennent la position tout au long du déroulage. Des capteurs d'alignement axial qui déclenchent des ajustements de tension correctifs si un mouvement latéral est détecté. Le chargement manuel de bobines à l'aide de grues aériennes dépasse souvent 10 minutes par bobine, accumulant un temps d'arrêt significatif dans les installations à haute mixité. Les machines dérouleurs automatiques avec des voitures à bobine intégrées et un positionnement guidé par laser réduisent les cycles de chargement à moins de 90 secondes. SANSO systèmes intègrent une mesure ID automatisée qui vérifie la compatibilité de la bobine avant le chargement, éliminant le temps perdu à tenter de charger des bobines incompatibles. Les variations de tension de rappel se propagent à travers la section de formage, provoquant des dérives de joint de soudure et une géométrie de cordon incohérente. Les systèmes de contrôle de tension en boucle fermée sur les machines dérouleurs automatiques maintiennent la tension dans une plage de ±2 % du point de consigne sur l'ensemble de la plage de diamètre de la bobine, contribuant directement à la stabilité de la soudure. Les laminoirs utilisant un contrôle de tension de précision rapportent une réduction de 22 % des déchets liés à la soudure. Bien que les dérouleurs manuels ou semi-automatiques aient des dépenses d'investissement initiales plus faibles, l'analyse du coût total de possession sur un horizon de 10 ans favorise systématiquement les configurations automatiques. Basé sur des données provenant de 45 installations de fabrication de tubes : Coûts de main-d'œuvre : Les dérouleurs automatiques réduisent l'implication directe des opérateurs, permettant à un seul opérateur de gérer plusieurs lignes. Les installations rapportent des réductions de coûts de main-d'œuvre de 30 à 40 % par station de déroulage. Économies de matériaux : Un contrôle de tension précis et une réduction du télescopage se traduisent par 0,8 à 1,5 % de déchets de bord en moins, ce qui est significatif pour les laminoirs à fort volume traitant des milliers de tonnes annuellement. Incidents de sécurité : Le chargement automatisé de bobines élimine les opérations manuelles de grue à proximité d'équipements en mouvement, réduisant les incidents rapportables de plus de 60 %. Coûts de maintenance : Les composants hydrauliques et de transmission des
dérouleurs automatiques sont conçus pour un fonctionnement continu, avec un temps moyen
entre pannes (MTBF) dépassant 15 000 heures de fonctionnement. La prochaine génération de machines dérouleurs automatiques intégrera la vision
machine et l'intelligence artificielle pour optimiser encore davantage la manipulation des
matériaux. Les premiers déploiements incluent : Systèmes de vision qui inspectent les bords des bobines pour détecter les bavures ou
les dommages avant le déroulage, déclenchant des alertes automatisées ou des
ajustements de tension. Algorithmes d'IA qui prédisent les paramètres de tension optimaux en fonction des
données de performance historiques pour des grades de matériaux et des géométries de
bobines similaires. Gestion autonome des stocks de bobines où le dérouleur communique avec les
systèmes d'entrepôt pour séquencer la livraison des bobines en fonction des
programmes de production. Pour les fabricants prévoyant des investissements en capital, choisir une machine
dérouleur automatique avec des contrôleurs à architecture ouverte garantit la
compatibilité avec les futurs modules d'IA. SANSO offre déjà des capacités de
calcul en périphérie sur ses plateformes de dérouleurs automatiques, permettant aux
clients de déployer des algorithmes d'optimisation personnalisés sans modifications
matérielles. La machine dérouleur automatique représente bien plus qu'un simple
support de bobine—c'est une plateforme d'ingénierie de précision qui dicte la qualité des
tubes en aval, l'efficacité de production et la sécurité opérationnelle. Les usines qui
priorisent le chargement automatisé, le contrôle de tension en boucle fermée et la
connectivité IIoT obtiennent des avantages mesurables en réduction des déchets, en
rapidité de changement et en efficacité globale des équipements. À mesure que les
applications de tubes se diversifient dans les composants de véhicules électriques, les
lignes de transport d'hydrogène et les éléments structurels à haute résistance, les
exigences sur les équipements de traitement des bobines continueront d'intensifier.
Investir dans un dérouleur entièrement automatisé et prêt à l'intégration garantit que votre
laminoir à tubes peut s'adapter aux futures innovations matérielles sans reconfiguration
fondamentale de la ligne. Q1 : Quel est le délai de retour sur investissement typique lors de la
modernisation d'un dérouleur manuel vers un dérouleur automatique ? A1 : Basé sur des installations dans 30 laminoirs à tubes, le délai de
retour sur investissement varie généralement de 14 à 22 mois. Les principaux
contributeurs incluent la réduction de la main-d'œuvre (30–40 % par poste), la
diminution des déchets (amélioration de 0,8–1,5 %) et l'augmentation du débit grâce à des
changements de bobines plus rapides. Les installations fonctionnant deux postes ou plus
atteignent souvent le retour sur investissement à l'extrémité inférieure de cette fourchette. Q2 : Un dérouleur automatique peut-il gérer à la fois des bobines fendues et
des bobines maîtresses sans ajustements manuels ? A2 : Oui, si le système est spécifié avec un mandrin segmenté qui offre une
large plage d'expansion et un positionnement automatisé des guides latéraux. Les
dérouleurs automatiques modernes stockent les paramètres de largeur de bobine dans des
recettes, ajustant automatiquement les segments de mandrin et les guides latéraux pour
s'adapter à la fois aux bobines fendues étroites et aux bobines maîtresses de pleine
largeur sans changement mécanique. Q3 : Quelles procédures de maintenance sont critiques pour prolonger la
durée de vie du dérouleur automatique ? A3 : Les tâches de maintenance clés incluent : analyse de l'huile hydraulique
tous les 1 000 heures de fonctionnement pour détecter la contamination ; lubrification des
segments de mandrin tous les 500 heures à l'aide de graisse haute pression ;
vérification annuelle de l'alignement laser pour s'assurer que l'axe central de la bobine
reste dans une tolérance de 0,5 mm par rapport à l'équipement en aval ; et
thermographie du système de transmission pour identifier les problèmes électriques en
développement. Q4 : Comment une machine dérouleur automatique s'intègre-t-elle aux
contrôles de laminoir existants ? A4 : Les dérouleurs automatiques de qualité industrielle communiquent via
des protocoles Ethernet industriels tels que Profinet, EtherNet/IP ou OPC-UA. Ils
fournissent des balises de données en temps réel pour le diamètre de la bobine, la
longueur restante, les valeurs de tension et l'état d'alarme. L'intégration avec le PLC
principal du laminoir permet une accélération et une décélération coordonnées avec
l'alimentation et les sections de formage. Q5 : Quelles sont les caractéristiques de sécurité standard sur les machines
dérouleurs automatiques ? A5 : Les dérouleurs automatiques modernes incluent des rideaux lumineux autour
de la zone de chargement de la bobine, des commandes à deux mains pour l'expansion du
mandrin, des cordons de tirage d'arrêt d'urgence le long du chemin de bande, et des PLC
certifiés en matière de sécurité qui surveillent les positions des portes de protection.
Les systèmes hydrauliques intègrent des vannes de décharge de pression et des accumulateurs
qui maintiennent la pression de serrage même en cas de perte de puissance pour
prévenir le déroulement de la bobine.4. Points de Douleur de l'Industrie et Solutions Ingénierées
4.1 Défi : Télescopage de la Bobine Pendant le Déroulage
4.2 Défi : Temps de Chargement de Bobine Prolongés
5. Analyse du Coût de Cycle de Vie : Dérouleurs Automatiques vs. Dérouleurs Manuels
6. Développements futurs : Gestion des bobines assistée par IA
Conclusion : Investissement stratégique dans le déroulage de précision
Questions Fréquemment Posées
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
