
Accueil > Blogs > Comment un dérouleur manuel haute performance définit l'efficacité d'un laminoir à tubes
Comment un dérouleur manuel haute performance définit l'efficacité d'un laminoir à tubes
2026-07-25
Dans le monde exigeant de la production de tubes et de tuyaux soudés, la première étape de la manipulation des bobines est souvent la variable la plus sous-estimée de l'équation de qualité. Un équipement apparemment simple—le dérouleur manuel—sert d'interface critique entre l'inventaire de matières premières et le processus de formation. Pour les fabricants utilisant de l'acier haute résistance, des alliages inoxydables ou de l'acier au carbone de précision, le choix de l'équipement de déroulage impacte directement l'état des bords de la bande, la stabilité de l'alimentation, et l'intégrité des soudures en aval.
En tant que spécialiste des lignes de tubes soudés à haute fréquence, j'ai observé que les goulets d'étranglement de production et le gaspillage de matériaux sont souvent dus à un déroulage de bobine inadéquat. Bien que les systèmes automatisés aient leur place, le dérouleur manuel moderne, conçu avec des composants de précision et une construction robuste, reste indispensable pour les ateliers, les tubes sur mesure, et les installations nécessitant des changements rapides. Cet article dissèque l'architecture technique, l'économie opérationnelle, et les avantages spécifiques à l'application des dérouleurs manuels avancés, fondés sur des données et des réalités mécaniques.
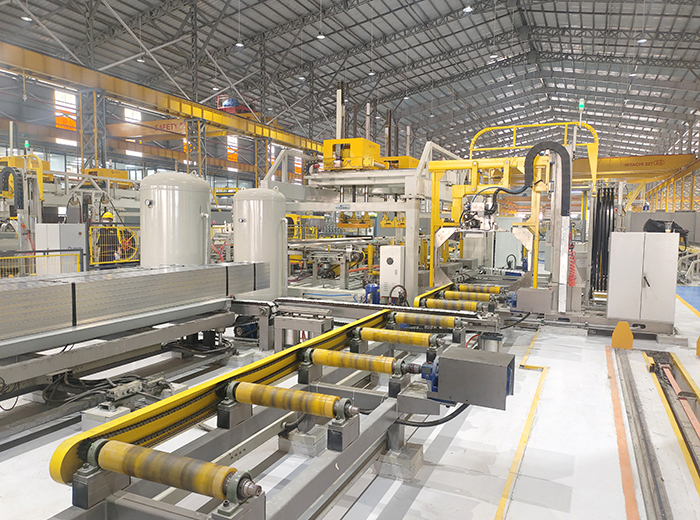
L'Anatomie Technique d'un Dérouleur Manuel de Qualité Professionnelle
Pour apprécier le rôle de cet équipement, il faut aller au-delà du simple concept d'un support rotatif. Un dérouleur manuel robuste conçu pour les applications de tubes soudés intègre des éléments d'ingénierie spécifiques qui atténuent les trois principaux risques du traitement des bobines : le télescopage, la formation d'ondulations sur les bords, et la tension arrière incohérente.
Capacité de Charge et Intégrité Structurelle
Les opérations de moulage de tubes professionnelles manipulent des bobines allant de 500 kg à 3 500 kg. Un dérouleur manuel de qualité commerciale doit présenter une rigidité structurelle qui empêche la déflexion sous charge maximale. Les spécifications clés à évaluer incluent :
Plage d'Expansion du Mandrin : Des segments d'expansion usinés avec précision avec un mécanisme à vis ou à levier garantissent un maintien concentrique du diamètre intérieur (ID) de la bobine. La plage ID typique varie de 450 mm à 610 mm.
Base et Assemblage de Roulements : Des bases en acier soudé robustes avec des roulements à bille sont non négociables. Le coefficient de frottement rotatif doit être calibré pour éviter l'inertie de rotation libre, qui cause des problèmes de contrôle de boucle.
Ajustement Vertical : Les conceptions de broche réglables en hauteur permettent un alignement avec le redresseur ou le guide d'alimentation, un facteur critique pour prévenir le stress latéral sur la bande.
Par exemple, l'intégration de roulements à rouleaux auto-alignants dans l'assemblage de la broche réduit la résistance rotative jusqu'à 40 % par rapport aux conceptions à douille simple, permettant un déroulage plus fluide avec un minimum d'effort de l'opérateur.
Répondre aux Points de Douleur de l'Industrie : Au-delà du Déroulage de Base
De nombreux fabricants héritent de configurations de manipulation de bobines héritées qui créent une friction opérationnelle persistante. Ci-dessous, nous analysons des points de douleur spécifiques et comment un équipement conçu à cet effet fournit une résolution.
Point de douleur 1 : Dommages aux bords et génération de déchets
Lors du déroulage, les bords tranchants de l'acier à haute résistance peuvent s'enfoncer dans des bras de support mal protégés. Les unités de dérouleurs manuels haut de gamme intègrent des rouleaux de support revêtus de nylon ou de polyuréthane qui soutiennent la circonférence extérieure de la bobine. Ce design élimine le contact métal sur métal, préservant l'intégrité des bords. Lors d'un audit récent de l'usine, le passage d'un dérouleur de type A basique à un dérouleur manuel assisté par rouleaux a réduit les déchets de bord de 22 % sur une production de 50 tonnes d'acier inoxydable 304.
Point de douleur 2 : Télescopage de la bobine lors du déroulage
Le télescopage — où les couches de la bobine se déplacent latéralement — peut arrêter la production et endommager les outils du laminoir. L'atténuation réside dans le système d'ajustement latéral et de freinage du dérouleur. Les unités avancées disposent de :
Freins à disque mécaniques avec couple réglable pour maintenir une tension de retour constante.
Mandrins expansibles avec mécanismes de verrouillage axial qui empêchent physiquement les couches de la bobine de se déplacer.
Lorsque ces caractéristiques sont correctement calibrées, même les bobines enroulées lâchement peuvent être traitées sans intervention manuelle, augmentant l'efficacité globale de l'équipement (OEE) en réduisant les temps d'arrêt.
Scénarios d'application : Adapter le dérouleur manuel aux profils de production
La polyvalence d'un dérouleur manuel bien conçu lui permet de servir divers environnements de fabrication. Voici trois scénarios à fort impact où le déroulage de précision est essentiel.
1. Lignes de tubes soudés à haute fréquence (HFW) pour composants automobiles
Les composants structurels automobiles nécessitent une planéité de bande impeccable. Dans de telles lignes, le dérouleur manuel fonctionne en tandem avec un redresseur à rouleaux. L'opérateur utilise le frein mécanique pour maintenir une formation de boucle cohérente avant que la bande n'entre dans la section de formage. Toute variation de la tension de déroulage se traduit par une incohérence de la soudure. En utilisant un dérouleur avec un réglage de frein gradué, les laminoirs atteignent des niveaux de tolérance dans une cohérence de diamètre de ±0,1 mm.
2. Ateliers de profilés personnalisés et de formage à rouleaux
Les ateliers qui traitent de courtes séries d'acier galvanisé ou pré-peint bénéficient des capacités de changement rapide d'un dérouleur manuel. Contrairement aux systèmes hydrauliques qui nécessitent des configurations complexes, une unité bien conçue permet à un seul opérateur de charger une nouvelle bobine en moins de 5 minutes. Cette agilité réduit le temps non productif jusqu'à 35 % par rapport aux alternatives semi-automatiques.
3. Production de tubes en acier inoxydable pour applications sanitaires et architecturales
L'acier inoxydable exige une protection de surface impeccable. Les dérouleurs manuels équipés de bras de support en phénolique ou en caoutchouc empêchent les rayures sur les surfaces polies. De plus, la possibilité de "jogger" manuellement la bobine lors du filage permet un contrôle minutieux, empêchant le relâchement soudain de la tension qui peut causer des marques sur la surface.
Analyse économique : Dérouleur manuel vs. alternatives hydrauliques
Un point de délibération fréquent pour les responsables d'usine est de savoir s'il faut investir dans un dérouleur à expansion hydraulique ou dans un modèle manuel. La décision dépend du volume de production, des types de matériaux et du niveau de compétence de l'opérateur.
Dérouleurs hydrauliques offrent une expansion plus rapide et un contrôle centralisé, idéaux pour les opérations à fort volume et faible mix fonctionnant avec des bobines de plus de 3 000 kg. Cependant, ils impliquent des dépenses d'investissement plus élevées (généralement 2,5 à 3 fois le coût), une complexité d'entretien accrue (fluide hydraulique, joints, pompes) et des temps de changement plus longs pour les petites séries.
Dérouleurs manuels, en revanche, offrent un coût total de possession (TCO) convaincant pour les applications de volume moyen. Avec moins de composants susceptibles de tomber en panne, la fiabilité du temps de fonctionnement dépasse 99 % dans des environnements bien entretenus. De plus, les unités manuelles modernes intègrent désormais des fonctionnalités telles que :
Systèmes d'expansion à verrouillage rapide qui éliminent le besoin d'outils.
Supports modulaires qui s'adaptent à des largeurs de bobine variées sans cales d'ajustement.
Freins à traînée intégrés qui fournissent un contrôle de tension proportionnel auparavant disponible uniquement dans les systèmes motorisés.
Pour un laminoir à tubes fonctionnant de 500 à 2 000 tonnes par an, un dérouleur manuel haut de gamme offre un retour sur investissement en 12 à 18 mois grâce à la réduction des déchets et à l'efficacité de la main-d'œuvre uniquement.
Intégration de précision : Le rôle de SANSO dans les systèmes de manipulation de bobines
Lors de l'évaluation des solutions de manipulation de bobines, la capacité d'intégration du système avec l'équipement en aval est primordiale. Des fabricants comme SANSO ont développé une réputation pour l'ingénierie de dérouleurs manuels qui servent de composant fondamental des lignes complètes de laminoirs à tubes. Leur approche se concentre sur l'harmonisation des tolérances mécaniques du dérouleur avec les sections de redressage et d'alimentation, garantissant que l'erreur mécanique cumulative reste inférieure à 0,05 mm sur l'ensemble de la ligne.
Lors d'une installation récente dans une usine de fabrication de tubes en Asie du Sud-Est, la mise en œuvre d'un dérouleur manuel conçu par SANSO, associé à un système d'alimentation à entraînement servo, a entraîné une augmentation documentée de 18 % du rendement de production en éliminant les défauts de pliage de bande auparavant attribués à un déroulement de bobine mal aligné. Cela souligne le principe selon lequel, dans la fabrication de précision, chaque composant de la chaîne de manipulation des matériaux doit être conçu selon les mêmes normes exigeantes.
Meilleures pratiques opérationnelles pour maximiser la longévité du dérouleur
Pour garantir des performances constantes et prolonger la durée de vie de votre équipement, respectez un protocole de maintenance structuré. Même le dérouleur manuel le plus robuste nécessite une attention régulière pour maintenir son intégrité mécanique.
Lubrification hebdomadaire : Appliquez de la graisse haute température sur le palier de poussée et les points de pivot de la broche. La contamination par l'échelle ou la poussière est la principale cause de défaillance des roulements.
Inspection du mécanisme d'expansion du mandrin : Vérifiez la vis ou le mécanisme de levier d'expansion pour l'usure. Tout jeu dans l'expansion peut entraîner un glissement de la bobine lors du déroulement.
Surveillance des plaquettes de frein : Les freins mécaniques utilisent des plaquettes de friction qui doivent être inspectées mensuellement. Des plaquettes usées provoquent une tension incohérente, entraînant des fluctuations de boucle.
Vérification de l'alignement : Utilisez un outil de alignement laser pour vérifier l'axe du dérouleur avec le redresseur tous les six mois. Un désalignement aussi petit que 1 mm sur une portée de 2 mètres peut provoquer la formation d'ondulations sur les bords.
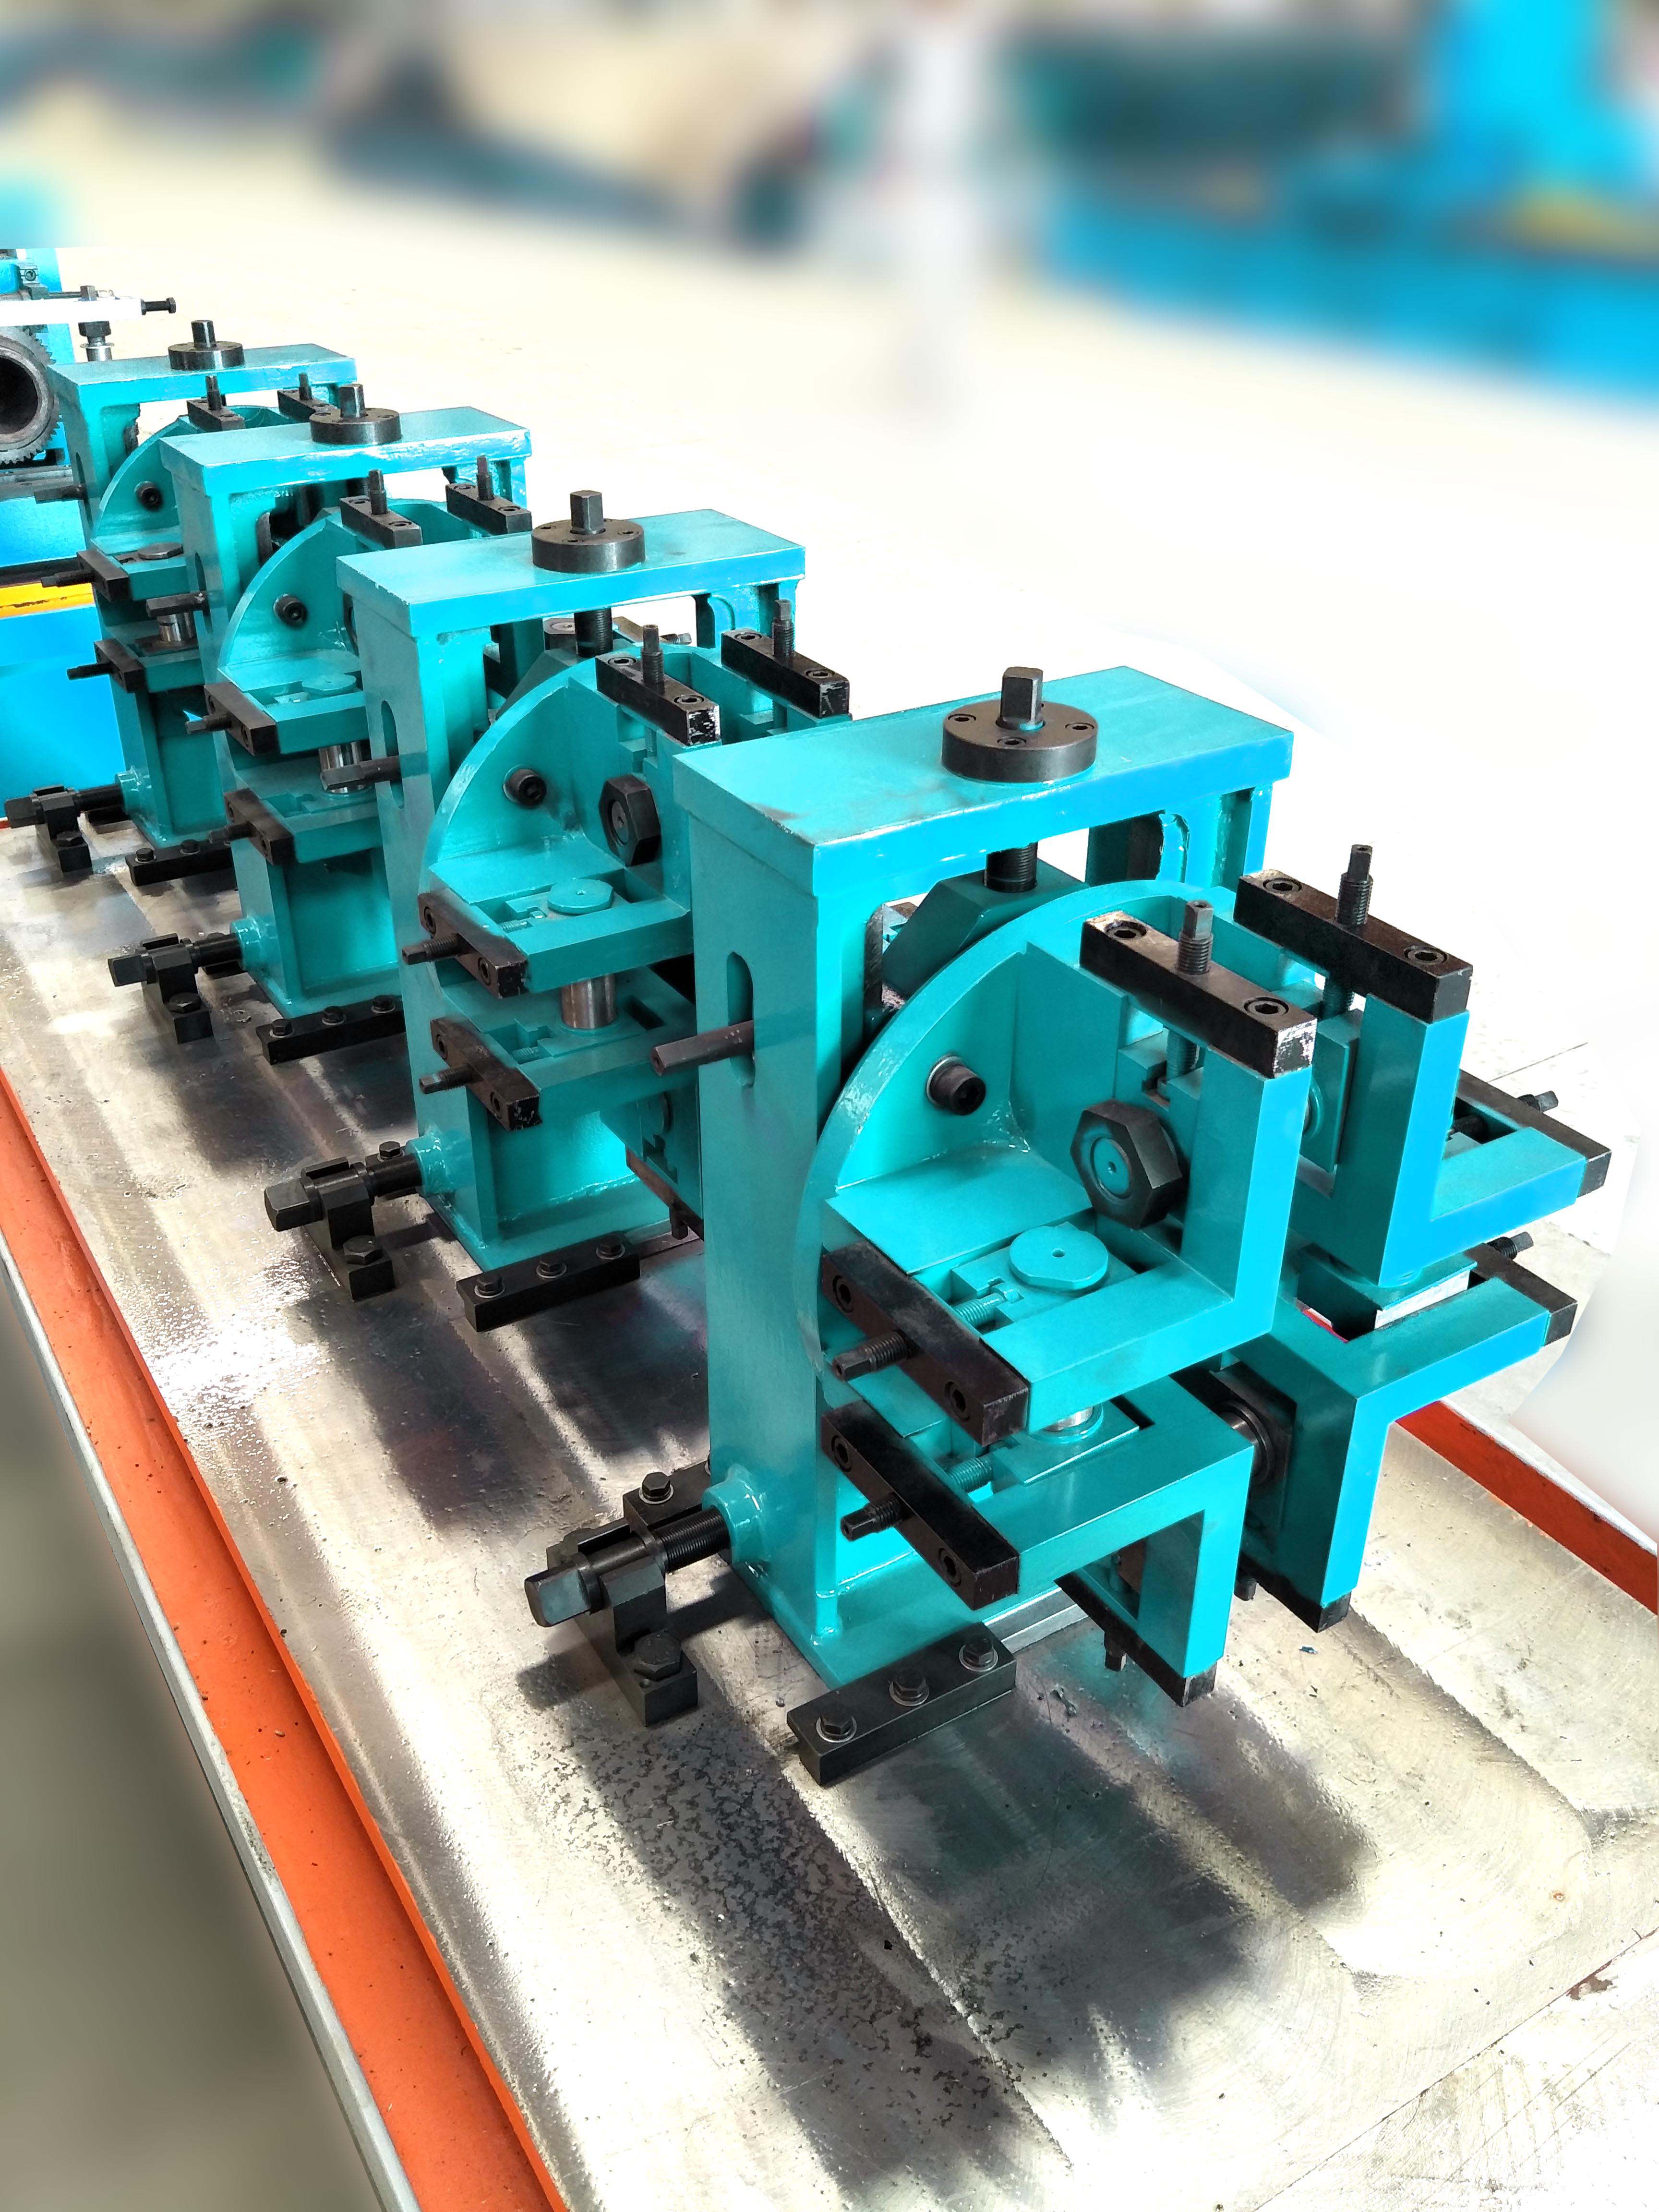
Anticipation de l'avenir : Innovations dans la conception de dérouleurs manuels
Le marché des équipements de manipulation de bobines évolue, avec de nouveaux designs améliorant les capacités des dérouleurs manuels sans sacrifier la simplicité. Les tendances actuelles incluent :
Systèmes de contrepoids modulaires : Contrepoids intégrés à ressort ou pneumatiques qui réduisent l'effort physique nécessaire pour faire tourner des bobines lourdes, permettant à un seul opérateur de gérer des bobines jusqu'à 2 500 kg en toute sécurité.
Cages de sécurité intégrées : Enceintes de sécurité conformes à l'OSHA qui empêchent l'accès de l'opérateur pendant l'expansion de la bobine, abordant les dangers de points de pincement tout en maintenant la visibilité.
Indicateurs de Tension Numériques : Affichages analogiques ou numériques simples qui montrent le couple de frein appliqué, permettant aux opérateurs de reproduire les réglages pour des commandes répétées, réduisant ainsi la variabilité des réglages.
Ces innovations transforment le dérouleur manuel d'un simple support mécanique en un instrument de précision qui contribue directement à la cohérence de la fabrication.
La Valeur Stratégique du Déroulage Précis
Dans le paysage concurrentiel de la fabrication de tubes et de tuyaux, l'excellence opérationnelle est atteinte grâce à un contrôle méticuleux de chaque variable de processus. Le dérouleur manuel est souvent considéré comme une marchandise, mais cette perspective néglige son impact profond sur la qualité en aval. Sélectionner une unité avec un design de roulement supérieur, des mécanismes d'expansion robustes et un contrôle de freinage précis est un investissement dans la cohérence du produit et le temps de fonctionnement opérationnel.
Lorsqu'il est intégré correctement à la ligne de production, un dérouleur manuel haute performance minimise le gaspillage de matériel, protège la finition de surface et permet des changements rapides qui soutiennent les initiatives de fabrication lean. Pour les producteurs de tubes cherchant à optimiser leur processus de conversion de bobine en tube, le dérouleur doit être considéré non pas comme un support passif, mais comme un contributeur actif à la cellule de fabrication.
Pour ceux qui spécifient de nouveaux équipements ou modernisent des lignes existantes, s'associer avec des fabricants expérimentés garantit que les spécifications du dérouleur s'alignent parfaitement avec votre profil de matériau et vos objectifs de production. SANSO propose une gamme de solutions conçues pour répondre à ces exigences strictes, soutenues par une expertise en ingénierie qui comble le fossé entre la bobine brute et le tube fini.
Questions Fréquemment Posées (FAQ)
Q1 : Quel est le poids maximum de bobine qu'un dérouleur manuel standard peut gérer pour les applications de laminoir à tubes ?
A1 : Un dérouleur manuel industriel robuste peut généralement accueillir des poids de bobine allant de 500 kg à 3 500 kg (environ 1 100 à 7 700 lbs). La capacité spécifique dépend de la conception structurelle du cadre de base, du diamètre de l'arbre de mandrin et de la configuration des roulements. Pour les laminoirs à tubes traitant de l'acier structurel ou des tubes automobiles, une capacité de 2 000 kg à 3 000 kg est courante. Dépasser la capacité nominale peut entraîner une déviation de l'arbre et une usure accélérée des roulements.
Q2 : Comment un dérouleur manuel maintient-il une tension appropriée sans un système motorisé ?
A2 : Le contrôle de la tension dans un dérouleur manuel est réalisé par un système de freinage mécanique, généralement un frein à tambour ou à disque avec friction réglable. En appliquant une résistance calibrée à l'arbre rotatif, l'opérateur peut créer une tension inverse qui empêche la bobine de tourner librement. Cette tension est cruciale pour maintenir une boucle constante avant que la bande n'entre dans le redresseur ou la section de formage. Les modèles avancés disposent de leviers de frein gradués qui permettent des réglages de tension précis et répétables.
Q3 : Un dérouleur manuel peut-il être utilisé avec des bobines en acier inoxydable ou en aluminium sans endommager la surface du matériau ?
A3 : Oui, à condition que le dérouleur soit équipé de caractéristiques de protection de surface. Pour l'acier inoxydable et l'aluminium, il est essentiel d'utiliser des bras de support et des rouleaux revêtus de polyuréthane, de nylon ou de caoutchouc. Les segments de mandrin extensibles doivent également être revêtus de matériaux non marquants. De plus, l'opérateur doit s'assurer que les bords de la bobine ne touchent aucun composant en acier non revêtu pendant la rotation pour éviter de rayer ou d'endommager la surface du matériau.
Q4 : Quels sont les signes les plus courants indiquant qu'un dérouleur manuel nécessite
un entretien ?
A4 : Les indicateurs clés incluent : (1) un bruit de grincement ou
de couinement audible pendant la rotation, suggérant une contamination ou une défaillance des roulements ; (2)
une tension incohérente nécessitant un ajustement constant des freins ; (3) des difficultés à
étendre ou à contracter le mandrin, indiquant des filetages usés ou une contamination
dans le mécanisme d'expansion ; et (4) un mouvement latéral visible de la bobine pendant
le déroulement, ce qui indique des pinces de mandrin usées ou un désalignement.
Q5 : Est-il possible de rétrofitter un dérouleur manuel existant avec un
redresseur ou un système d'alimentation ?
A5 : Absolument. La plupart des dérouleurs
manuels sont conçus avec des points de montage modulaires qui permettent l'intégration avec
des unités de redressement et d'alimentation séparées. Le facteur critique est de maintenir
l'alignement axial entre le mandrin du dérouleur et le guide d'entrée du redresseur. Les kits de
rétrofitting, y compris des supports réglables et des arbres de couplage, sont
disponibles auprès de fabricants comme SANSO pour garantir une
intégration sans faille sans compromettre le flux de matériau ou nécessiter des modifications
étendues du sol.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
