
Startseite > Blogs > Auswahl eines Hochleistungs-Stahlcoil-Abwicklers für Hochgeschwindigkeitsrohrwerke
Auswahl eines Hochleistungs-Stahlcoil-Abwicklers für Hochgeschwindigkeitsrohrwerke
2026-07-25
Die kontinuierliche Materialzufuhr ist eine grundlegende Voraussetzung in der Hochleistungsproduktion von geschweißten Rohren und in der Rollformung. Am Eintrittspunkt dieser Linien dient der Stahlcoil-Abwickler als primärer Mechanismus zum Halten, Zentrieren und Abwickeln schwerer Coils aus Stahlband. Diese Maschine muss hohe Drehmomentlasten bewältigen, die strukturelle Trägheit kontrollieren und eine gleichmäßige Bandspannung an nachgelagerte Komponenten liefern. Für Hersteller, die Rohrmühlenlinien verwenden, hat die Auswahl eines robusten Zuführsystems direkte Auswirkungen auf die Produktqualität, die Lebensdauer der Rollwerkzeuge und die Betriebszeit. Als spezialisierter Hersteller von Blechbearbeitungsmaschinen liefert SANSO schwere Abwickelsysteme, die für den kontinuierlichen industriellen Betrieb ausgelegt sind. Diese Analyse untersucht die Konstruktionsmechanik, die betrieblichen Herausforderungen und die Strategien zur Systemintegration, die die industrielle Abwickelleistung definieren.
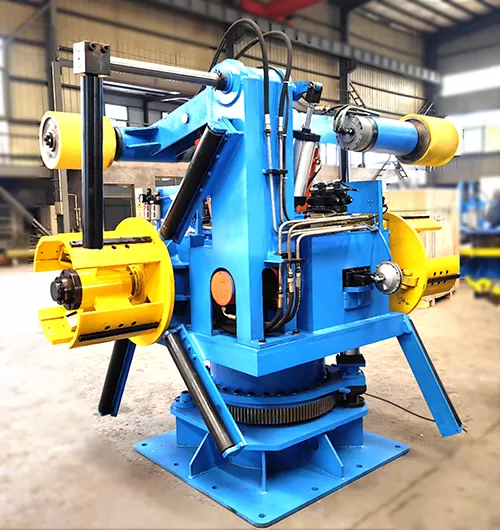
Strukturelle Mechanik der Mandrel-Erweiterung und -Unterstützung
Die Hauptspindel eines Stahlcoil-Abwicklers muss erhebliches freitragendes Gewicht tragen. Schwerlastmetallcoils wiegen typischerweise zwischen 5 und 20 metrischen Tonnen und erzeugen extreme radiale und Biegebeanspruchungen auf den Hauptwellenlagern. Um Wellenablenkungen und Lagerermüdung zu verhindern, verwenden industrielle Abwickler hochlegierte geschmiedete Stahlspindeln, die in robusten Guss- oder gefertigten Stahlgehäusen untergebracht sind. Die Lager, die diese Baugruppe unterstützen, sind typischerweise schwere sphärische Rollenlager, die sowohl axiale Druckkräfte als auch hohe radiale Lasten bewältigen können.
Der Mechanismus, durch den das Mandrel den Innendurchmesser der Coil greift, ist entscheidend für den rutschfreien Betrieb. Zwei Hauptdesigns für die Erweiterung dominieren den Markt:
Keilartige Erweiterung: Ein zentraler Zugstab, der von einem hydraulischen Zylinder betätigt wird, zieht eine Reihe von konischen Keilen entlang der Welle. Diese axiale Bewegung wird in radiale Expansion umgewandelt, wodurch die Mandrel-Segmente gleichmäßig nach außen gedrückt werden. Dieses Design bietet hohe Klemmkräfte und ist geeignet für schwere Coils, bei denen eine Verzerrung der inneren Wicklung verhindert werden muss.
Verbindungsartige Erweiterung: Mandrel-Segmente sind über eine Reihe von mechanischen Verbindungen mit der zentralen Welle verbunden. Während sie für leichtere Anwendungen geeignet sind, erfordern Verbindungsysteme sorgfältige Schmierung und Wartung, um eine ungleichmäßige Expansionskraft über die Fläche des Mandrels zu verhindern.
Für Anwendungen über fünf Tonnen ist hydraulische Expansion die Standardwahl. Das System muss während des Abwickelprozesses einen konstanten hydraulischen Druck aufrechterhalten, um zu verhindern, dass sich die Coil lockert, während ihr Außendurchmesser abnimmt. Die Designs von SANSO beinhalten zuverlässige hydraulische Drehverbindungen, die Druck an den expandierenden Zylinder liefern, während sich die Spindel dreht, um Flüssigkeitslecks und Druckabfälle während kontinuierlicher Zyklen zu verhindern.
Verwaltung von Trägheit und Spannungsregelsystemen
Die Kontrolle des Drehmoments einer mehrtonnigen Metallcoil erfordert ein reaktionsschnelles Brems- und Antriebssystem. Wenn eine Hochgeschwindigkeits-Rohrmühle plötzlich stoppt, muss der Stahlcoil-Abwickler schnell abbremsen, um zu verhindern, dass das Material von der Rolle abwickelt – ein Zustand, der als Wickelüberlauf bekannt ist.
In einfacheren Abwickelsystemen bieten pneumatische oder hydraulische Scheibenbremsen eine konstante Bremskraft, um ein Überlaufen zu verhindern. Wenn jedoch der Durchmesser der Spule abnimmt, ändert sich der Hebel, was manuelle Anpassungen des Bremsmoments erfordert, um eine gleichmäßige Bandspannung aufrechtzuerhalten. Für moderne, hochgeschwindigkeitslinien wird motorisches Abwickeln mit variablen Frequenzantrieben (VFD) bevorzugt. Dieses Setup steuert aktiv die Spindel und passt die lineare Geschwindigkeit der nachgeschalteten Walzwerke an.
Dynamisches Geschwindigkeitsanpassung wird durch physikalische Schleifenarme, Tänzerbaugruppen oder kontaktlose Ultraschallsensoren erreicht. Diese Geräte messen die Tiefe der Metallband-Schleife zwischen dem Abwickler und dem Richtgerät. Das Steuerungssystem verwendet proportionale-integrale-derivative (PID) Algorithmen, um die Motorgeschwindigkeit sofort anzupassen und eine konstante Schleifentiefe aufrechtzuerhalten. Wenn eine schnelle Verzögerung erforderlich ist, fungiert der AC-Antriebsmotor als Generator, der die kinetische Energie der rotierenden Spule in elektrische Energie umwandelt, die durch Bremswiderstände abgebaut wird. Dies ermöglicht eine kontrollierte Verzögerung ohne die Wärme und den Verschleiß, die mit mechanischen Reibungsbremsen verbunden sind.
Behebung häufiger betrieblicher Engpässe im Bereich der Spulenbeschickung
Metallverarbeitungsanlagen erleben häufig Produktionsverzögerungen aufgrund langsamer Umstellungen und Schwierigkeiten bei der Materialhandhabung. Wenn der Abwickler für Stahlspulen während des Spulenladens untätig ist, können nachgelagerte Prozesse hungern, was die Gesamteffizienz der Anlage verringert.
Das manuelle Positionieren einer 15-Tonnen-Spule auf einen Mandrel mit einem Überkopfkran ist zeitaufwendig und birgt Sicherheitsrisiken. Die Nutzung eines hydraulischen Spulenwagens löst diesen Engpass. Der Wagen erhält eine Spule von einem Lagergestell, zentriert sie horizontal und vertikal mit dem Abwickler-Mandrel und schiebt sie auf die Welle. Dieser Prozess reduziert die Umstellzeiten von über dreißig Minuten auf unter fünf Minuten und hält die Hauptlinie produktiv.
Hochleistungsstahllegierungen zeigen signifikante Rückfederungseigenschaften. Wenn Bänder abgeschnitten werden, können sich die äußeren Wicklungen schnell abwickeln. Um dies sicher zu steuern, verfügen moderne Systeme über einen robusten Dämpferarm, der mit einer motorisierten Presswalze ausgestattet ist. Der Arm übt konstanten Druck auf die äußere Wicklung aus, was eine sichere Bandentfernung und kontrolliertes anfängliches Einfädeln in die Eingangsführungen ermöglicht.
Seitliche Bewegungen des Bandes während der Beschickung verursachen ungleichmäßigen Walzenverschleiß und schlechte Schweißqualität. Um dies zu verhindern, können aktive Kantenführungsysteme integriert werden. Diese Systeme verwenden Fotosensoren, um den Bandrand zu verfolgen und verschieben den gesamten Abwicklerrahmen hydraulisch nach links oder rechts auf linearer Führung, um eine präzise Mittellinienbeschickung in die Richtmaschinen aufrechtzuerhalten.
Mechanische Unterschiede zwischen Leicht- und Schwerlastsystemen
Die Wahl zwischen manuellen mechanischen Abwicklern und schwerlast hydraulischen Varianten hängt vollständig von den Produktionsparametern ab:
Lastgrenzen: Manuelle Schraubenausdehnungs-Abwickler sind auf leichtere Lasten beschränkt, typischerweise unter 3.000 kg. Das Überschreiten dieser Grenze macht die manuelle Ausdehnung körperlich anstrengend und erhöht das Risiko eines mechanischen Fadenbruchs. Hydraulische Ausdehnung wird für Gewichte über 5.000 kg bevorzugt, um die strukturelle Integrität zu gewährleisten.
Automatisierungs-Kompatibilität: Schwerlast hydraulische Systeme integrieren sich in das Haupt-PLC-System der Rohrmühle, was automatische Start-Stopp-Koordination, Sicherheitsverriegelungen und Fernüberwachungsdiagnose ermöglicht. Manuelle Systeme arbeiten unabhängig und erfordern ständige Betriebsüberwachung.
Materialoberflächenintegrität: Empfindliche Materialien wie vorlackierter Stahl, Kupfer oder polierter Edelstahl erfordern eine präzise Spannungsregelung, um Abnutzung zu vermeiden. Motorisierte hydraulische Systeme regulieren die Bandspannung sorgfältig, um Oberflächenschäden zu verhindern, die bei einfachen Reibungsbrems-Abwicklern häufig auftreten.
Integration in geschweißte Rohre und Rollformlinien
Ein Stahlcoil-Abwickler ist die erste Stufe einer synchronisierten Produktionslinie. Seine Leistung beeinflusst direkt die nachfolgenden Operationen. Unmittelbar nach der Abwicklungsphase tritt der Metallstreifen in einen Glätter oder Nivellierer ein, um die Coil-Verformung zu entfernen – die verbleibende Krümmung aus der Lagerung. Wenn der Abwickler nicht eine stabile, zentrierte Streifeneinführung bietet, wird der Nivellierer ungleichmäßigen Druck ausüben, was zu Wölbung oder Verwindung des Streifens führt.
In kontinuierlichen geschweißten Rohrlinien muss das nachfolgende Ende eines Coils mit dem vorderen Ende des nächsten verbunden werden. Um zu vermeiden, dass die gesamte Walzstraße während des Schweißens stoppt, wird ein Puffer nach dem Nivellierer positioniert. Während die Schweißmaschine die Streifen verbindet, entleert der Puffer sein gespeichertes Material, um die kontinuierlichen Formrollen zu speisen. Während dieser Phase muss der Abwickler vollständig anhalten. Sobald der Schweißvorgang abgeschlossen ist, muss der Abwickler über die nominelle Liniengeschwindigkeit hinaus beschleunigen, um den Puffer wieder aufzufüllen, während er gleichzeitig die aktuelle Verbrauchsrate der Rohrwalzstraße erfüllt. SANSO entwirft diese Systeme mit koordinierten Steuerungspaneelen, die direkt mit der Hauptlinien-PLC verbunden sind, um sanfte Beschleunigungsrampen und konsistentes Streifenverfolgen während des Übergangs zu gewährleisten.
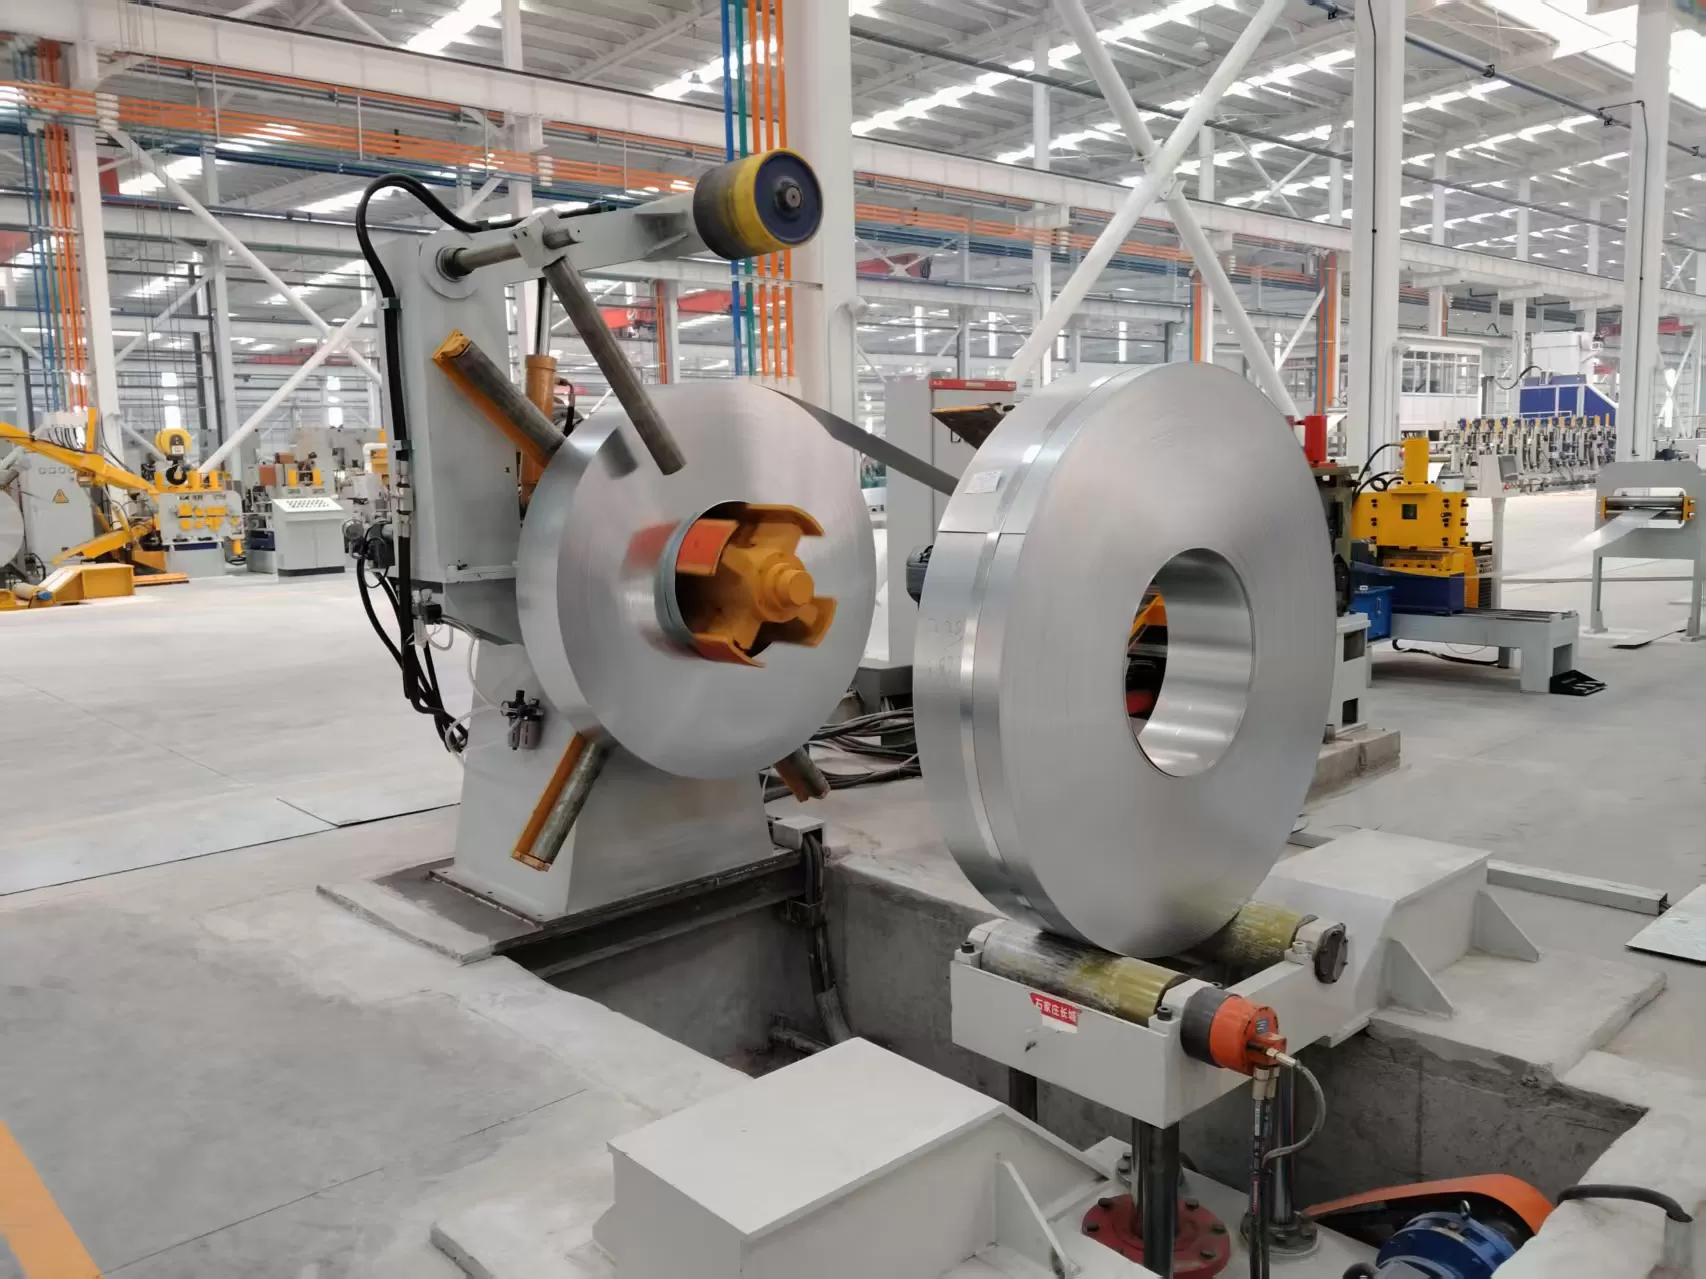
Wartungsprotokolle für strukturelle Langlebigkeit
Präventive Wartung ist notwendig, um die Zuverlässigkeit aufrechtzuerhalten und ungeplante Ausfallzeiten auf dem Fabrikboden zu vermeiden. Das Hauptlager der Spindel arbeitet unter hohen radialen Lasten. Schmierpläne müssen rigoros eingehalten werden, wobei Hochdruck-(EP)-Lithfette verwendet werden, um Metall-zu-Metall-Kontakt und vorzeitigen Verschleiß zu verhindern.
Verunreinigungen im Hydrauliköl können proportionale Ventile verstopfen, was zu träge Mandrel-Erweiterung oder Zylinderdrift führt. Regelmäßige Ölproben und Filterwechsel halten das hydraulische System im Betrieb bei den vorgesehenen Drücken. Darüber hinaus müssen die Führungsbahnen für die fahrenden Coil-Wagen und die linearen Führungen für gleitende Abwicklerbasen von Ablagerungen befreit und geschmiert werden. Abnutzung auf diesen Oberflächen führt zu Fehlstellungen, wodurch der Streifen in nachgeschaltete Maschinen unter einem versetzten Winkel eintritt.
Häufig gestellte Fragen
Im Folgenden finden Sie Antworten auf häufige Anfragen zur Auswahl, zum Betrieb und zur Wartung von industriellen Abwicklungsgeräten.
Q1: Was sind die Hauptvorteile eines Doppel-Mandrel-Abwicklers gegenüber einem Einzel-Mandrel-Design?
A1: Ein Doppel-Mandrel-Design verfügt über zwei Spindeln auf einer rotierenden Basis, die es einem Bediener ermöglicht, eine neue Coil auf die inaktive Spindel zu laden, während die andere Spindel aktiv die Walzstraße speist. Diese Konfiguration reduziert die Stillstandszeiten beim Wechseln auf einen Bruchteil der Zeit, die von Einzel-Mandrel-Systemen benötigt wird, und macht es sehr geeignet für Hochgeschwindigkeits-Kontinuier-Rohrwalzwerke.
Q2: Warum wird ein motorisierter Abwickler einem Abziehmodell für dünngauge Metallstreifen vorgezogen?
A2: Abzieh-Abwickler sind auf die nachgeschaltete Formmaschine oder den Nivellierer angewiesen, um das Material vom Coil abzuziehen, was hohe Zugspannungen auf dem Streifen erzeugt. Bei dünngauge Metallen kann diese Spannung das Material dehnen, die Kanten beschädigen oder ein Verrutschen verursachen. Motorisierte Abwickler speisen das Material aktiv, halten die Streckspannung minimal und kontrolliert.
Q3: Wie unterstützt ein hydraulischer Dämpferarm während des initialen Coil-Einfädelungsprozesses?
A3: Der Snubberarm verwendet einen robusten Arm, der mit einem motorisierten Rad ausgestattet ist, um Druck auf den Außendurchmesser der Spule auszuüben. Dies verhindert, dass sich die äußeren Wicklungen abwickeln, wenn die Stahlbänder geschnitten werden. Darüber hinaus kann das motorisierte Rad die Spule langsam drehen, um die Vorderkante direkt in den Zuführtisch oder den Nivellierer zu führen, was die manuelle Arbeit reduziert.
Q4: Wie wähle ich den richtigen Mandrel-Expansionsbereich für meine Produktionslinie aus?
A4: Die Auswahl hängt von den Innendurchmessern (ID) der von Ihrem Stahl-Lieferanten bereitgestellten Spulen ab. Die gebräuchlichsten Standard-IDs sind 508 mm und 610 mm. Der Mandrel muss unter dem minimal erwarteten ID zusammenklappen, um ein einfaches Laden zu ermöglichen, und sicher über dem maximal erwarteten ID expandieren. Für breitere Bereiche können Expansionssegmente oder aufschraubbare Adapter-Schuhe am Mandrel installiert werden.
Q5: Was verursacht ungleichmäßiges Streifenfüttern, und wie kann es behoben werden?
A5: Ungleichmäßiges Füttern wird normalerweise durch eine Fehlstellung der Mittellinie zwischen dem Decoiler-Mandrel und den Zuführführungen des Nivellierers oder der Formmaschine verursacht. Es kann auch durch ungleichmäßige Expansion der Mandrel-Segmente resultieren. Die Überprüfung der Ausrichtung mit optischen oder Lasermessgeräten und die Gewährleistung eines konstanten hydraulischen Drucks auf den Expansionszylinder können dieses Problem lösen.
Produktanfrage und Beratung
Die Auswahl des geeigneten Stahlspulen-Decoilers erfordert ein Gleichgewicht zwischen Tragfähigkeiten, Materialfestigkeiten, Geschwindigkeitsanforderungen und Details zur Linienintegration. SANSO entwirft und fertigt robuste Abwicklungsmaschinen, die für anspruchsvolle industrielle Umgebungen gebaut sind. Für technische Spezifikationen, maßgeschneiderte Designoptionen oder um Ihre Anforderungen an die Produktionslinie zu besprechen, kontaktieren Sie bitte unser Ingenieurteam, um eine detaillierte Anfrage einzureichen.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
