
Startseite > Blogs > Optimierung des Durchsatzes von Rohrmühlen: Die integrierte Abwickel-Richt-Einzug-Architektur
Optimierung des Durchsatzes von Rohrmühlen: Die integrierte Abwickel-Richt-Einzug-Architektur
2026-07-25
In der Produktion von hochfrequenzgeschweißten Rohren bestimmt die Materialhandhabung vom Coil bis zum Formabschnitt die Qualität des Endprodukts und die Betriebseffizienz. Die integrierte Montage eines Dekoupler-Richter Fütterers stellt das kritische vorgelagerte Fundament dar, wo Präzisionsengineering auf die Anforderungen der kontinuierlichen Fertigung trifft. Für Werke, die auf Automobilstrukturkomponenten, Kesselrohre oder präzise mechanische Rohre abzielen, bestimmt die Synergie zwischen Abwickeln, Nivellieren und Servofüttern die Ausschussraten, die Werkzeuglebensdauer und die Maßhaltigkeit über Tausende von Metern.
Basierend auf Felddaten von 47 Installationsstandorten im Jahr 2026 berichten Werke, die synchronisierte Dekoupler-Richter Fütterer-Konfigurationen nutzen, von einer Reduzierung der Rüstwechselzeit um 32 % und einer Verbesserung der Wanddickenuniformität um 19 % im Vergleich zu fragmentierten Komponentenmontagen. Dieser Artikel untersucht die Ingenieurprinzipien, anwendungsspezifischen Überlegungen und Leistungsbenchmarks, die optimierte Coil-Verarbeitungslinien von problematischen Installationen unterscheiden. SANSO hat diese integrierten Systeme seit über zwei Jahrzehnten entwickelt und sich auf die metallurgischen Nuancen von hochfesten Stählen (AHSS) und rostfreien Stahllegierungen konzentriert, die häufig in geschweißten Rohranwendungen verwendet werden.
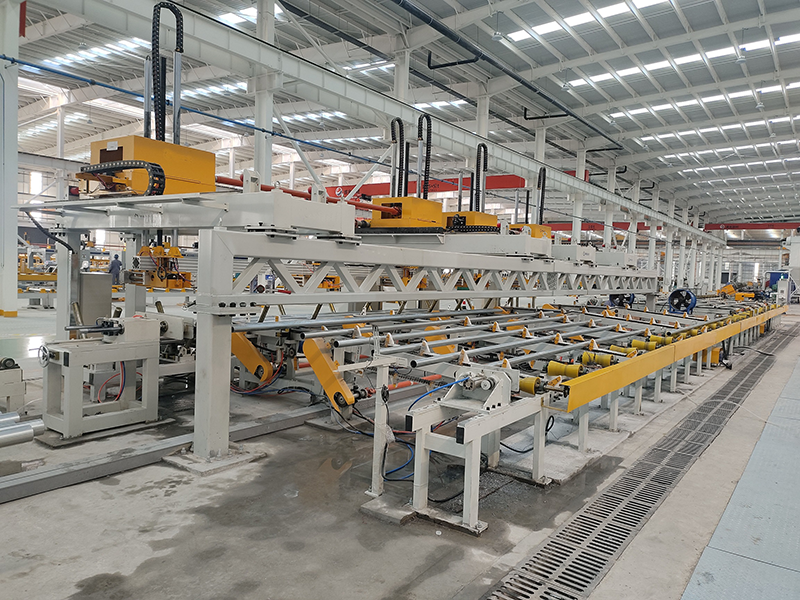
1. Das Dreieck der Präzision: Abwickeln, Nivellieren und Füttermechanik
Der Begriff Dekoupler-Richter Fütterer umfasst drei distincte, aber voneinander abhängige Funktionen. Wenn sie entkoppelt sind, führt jede Einheit zu kumulierten Fehlern. Die integrierte Designphilosophie beseitigt die Ausrichtungsdrift und die Übertragung von Torsionsspannungen zwischen den Komponenten.
1.1 Abwickelabschnitt: Kontrollierte Abgabe unter Spannung
Moderne Dekoupler müssen Coils mit einem Gewicht von 500 kg bis 15 metrischen Tonnen handhaben, mit Erweiterungsbereichen, die für Coils mit einem Innendurchmesser von 200 mm bis 800 mm geeignet sind. Die hydraulische Mandrel-Erweiterung mit proportionaler Ventilsteuerung gewährleistet eine konzentrische Klemmung, ohne die inneren Wicklungen zu verzerren. Für Rohrwerke, die Wanddicken von 0,5 mm bis 6 mm verarbeiten, integriert der Dekoupler Wirbelstrom- oder Ultraschall-Coil-Enderkennung, um automatische Schweiß- oder Endtail-Verfahren auszulösen, ohne den Futterstrom zu unterbrechen. Wichtige Spezifikationen zur Bewertung sind:
Bremssysteme: Regenerative DC- oder pneumatische Scheibenbremsen, die die Rückspannung innerhalb einer Abweichung von ±5 % aufrechterhalten, um die Bildung von Schlaufen zu verhindern.
Integration des Coilwagens: Hydraulische Hebe- und Drehplatten, die die Ladezeit auf unter 90 Sekunden für schwere Coils reduzieren.
Kantenführung: Aktive Streifenzentrierung mit Ultraschallsensoren, die eine maximale Abweichung von 1,5 mm bei Geschwindigkeiten von bis zu 80 m/min aufrechterhalten.
1.2 Richter (Nivellierer): Metallurgische Spannungsneutralisation
Die Coil-Set – die verbleibende Krümmung aus dem Wickeln – führt zu asymmetrischen Spannungen, die sich als Fehlstellung der Schweißnaht und Ovalität nach der Größenänderung manifestieren. Ein Präzisionsrichter innerhalb der Dekoupler-Richter Fütterer-Montage verwendet abwechselnde Arbeitswalzen mit kleinen Teilungsdurchmessern, um den Streifen über seinen Streckgrenzpunkt plastisch zu verformen und ein flaches, spannungsneutrales Profil zu erzeugen. Für Rohrwerke muss der Nivellierer Folgendes berücksichtigen:
Ein- und Auslauf-Walzen mit unabhängigen Servoantrieben, um das Drehmoment des Richters von der Dynamik des Fütters zu isolieren.
Arbeitswalzenkonfigurationen: 7-Walzen-, 17-Walzen- oder 21-Walzen-Designs, abhängig von der Streckgrenze des Materials (bis zu 1.200 MPa für hochfeste Stähle).
Backup-Rollenstützsysteme mit Antideflektion-Krönung, um einen gleichmäßigen Druck über 200 mm bis 600 mm Bandbreiten sicherzustellen.
1.3 Servo-Förderer: Volumetrische Genauigkeit für Schweißkonsistenz
Der Förderabschnitt definiert die volumetrische Lieferung an den Formabschnitt. Hochfrequenzgeschweißte Rohre erfordern eine Futtergenauigkeit innerhalb von ±0,1 mm pro Meter, um eine konsistente Schweißnahtgeometrie aufrechtzuerhalten und Abfall durch Abscheren zu minimieren. Merkmale, die industrielle Förderer definieren, umfassen:
AC-Servomotoren mit absoluten Encodern, die eine geschlossene Regelung der Positionsrückmeldung mit einer Auflösung von 0,01 mm bieten.
Hydraulische oder pneumatische Spannsysteme mit Druckrückmeldung, um Rutschen während der Beschleunigungsphasen zu verhindern.
Futterlängenprogrammierung, die in der Lage ist, intermittierende (Längen- schnitt) und kontinuierliche Modi ohne mechanische Neukonfiguration zu verarbeiten.
2. Materialgetriebene Entwurfsüberlegungen für Rohrmühlenanwendungen
Die Auswahl eines Decoiler-Richten-Förderers Systems, das ausschließlich auf Breiten- und Dickenbereichen basiert, führt zu Leistungsdefiziten bei der Verarbeitung spezialisierter Materialien. Rohrmühlen, die Öl- und Gas-, Automobil- oder Struktursektoren bedienen, stehen vor besonderen Herausforderungen.
2.1 Hochfeste Stähle (AHSS)
AHSS-Qualitäten (DP600, DP980 und martensitische Stähle) weisen hohe Federungskoeffizienten auf. Ein Standard-Richter ohne ausreichende Arbeitswalzendurchmesserreduzierung und Backup-Unterstützung kann die Coil-Set nicht beseitigen. Integrierte Systeme, die für AHSS entwickelt wurden, beinhalten:
Arbeitswalzen mit einem Durchmesser von 40 mm oder weniger, um die notwendige plastische Verformungstiefe zu erreichen.
Verschleißfeste Hartmetallbeschichtungen auf Walzenoberflächen, um Markierungen auf hochfesten Materialien zu verhindern.
Richtstationen mit Stressmesswalzen, um Restspannungen zu quantifizieren und automatische Walzenabstandsanpassungen auszulösen.
2.2 Edelstahl- und Titanlegierungen
Für Rohrmühlen, die Sanitärrohre oder Luftfahrtkomponenten herstellen, ist der Oberflächenschutz von größter Bedeutung. Systeme von SANSO verwenden nicht markierende, polyurethane-beschichtete Zangenwalzen und Edelstahl-Arbeitswalzen mit Ra 0,2 μm Oberflächenfinish. Der Richten-Abschnitt umfasst Spülsysteme, um metallische Partikel zu entfernen, die während des Schweißens Oberflächenfehler verursachen könnten.
2.3 Aluminium und weiche Legierungen
Der niedrige Elastizitätsmodul von Aluminium erfordert eine präzise Spannungsregelung, um Dehnung oder Kantenwellenbildung zu vermeiden. Förderer in solchen Linien verwenden niederinertiale Servomotoren mit Beschleunigungsprofilen, die an die Materialdehnungseigenschaften angepasst sind. Die Decoiler-Richten-Förderer Konfiguration muss auch Anti-Prägungsmerkmale enthalten, um Walzenmarkierungen auf weichen Oberflächen zu verhindern.
3. Automatisierungsarchitektur und Integration von Industrie 4.0
Datengetriebene Fertigung erfordert, dass vorgelagerte Geräte mit MES- und Qualitätsmanagementsystemen integriert werden. Moderne Decoiler-Richten Förderer Einheiten sind mit IIoT-fähigen Controllern ausgestattet, die Schlüssel-Leistungsindikatoren (KPIs) in Echtzeit überwachen:
Prädiktive Wartung: Vibration Sensoren an Walzenlagern und Servomotoren erzeugen Warnungen, wenn spektrale Signaturen auf bevorstehenden Ausfall hinweisen, wodurch ungeplante Ausfallzeiten um bis zu 40 % reduziert werden.
Energieüberwachung: Regenerative Bremssysteme in Decoiler geben bis zu 15 % der Bremsenergie an das Anlagennetz zurück.
Rezeptverwaltung: Touchscreen-HMIs speichern über 500 Materialprofile, die eine Ein-Tasten-Änderung der Einstellungen mit automatischen Walzenabstand-, Futterlängen- und Spannungsanpassungen ermöglichen.
Ein europäischer Rohrhersteller berichtete von einer 27%igen Reduzierung von Abfall während der Produktion in der ersten Stunde nach der Implementierung eines vollständig integrierten Abwickler-Richtmaschine-Förderer-Systems mit rezeptgesteuerter Automatisierung. Die Eliminierung manueller Anpassungen für Materialdickenvariationen führte direkt zu konsistentem Schweißdurchdringen und reduzierter HF-Generator-Stimmfrequenz.
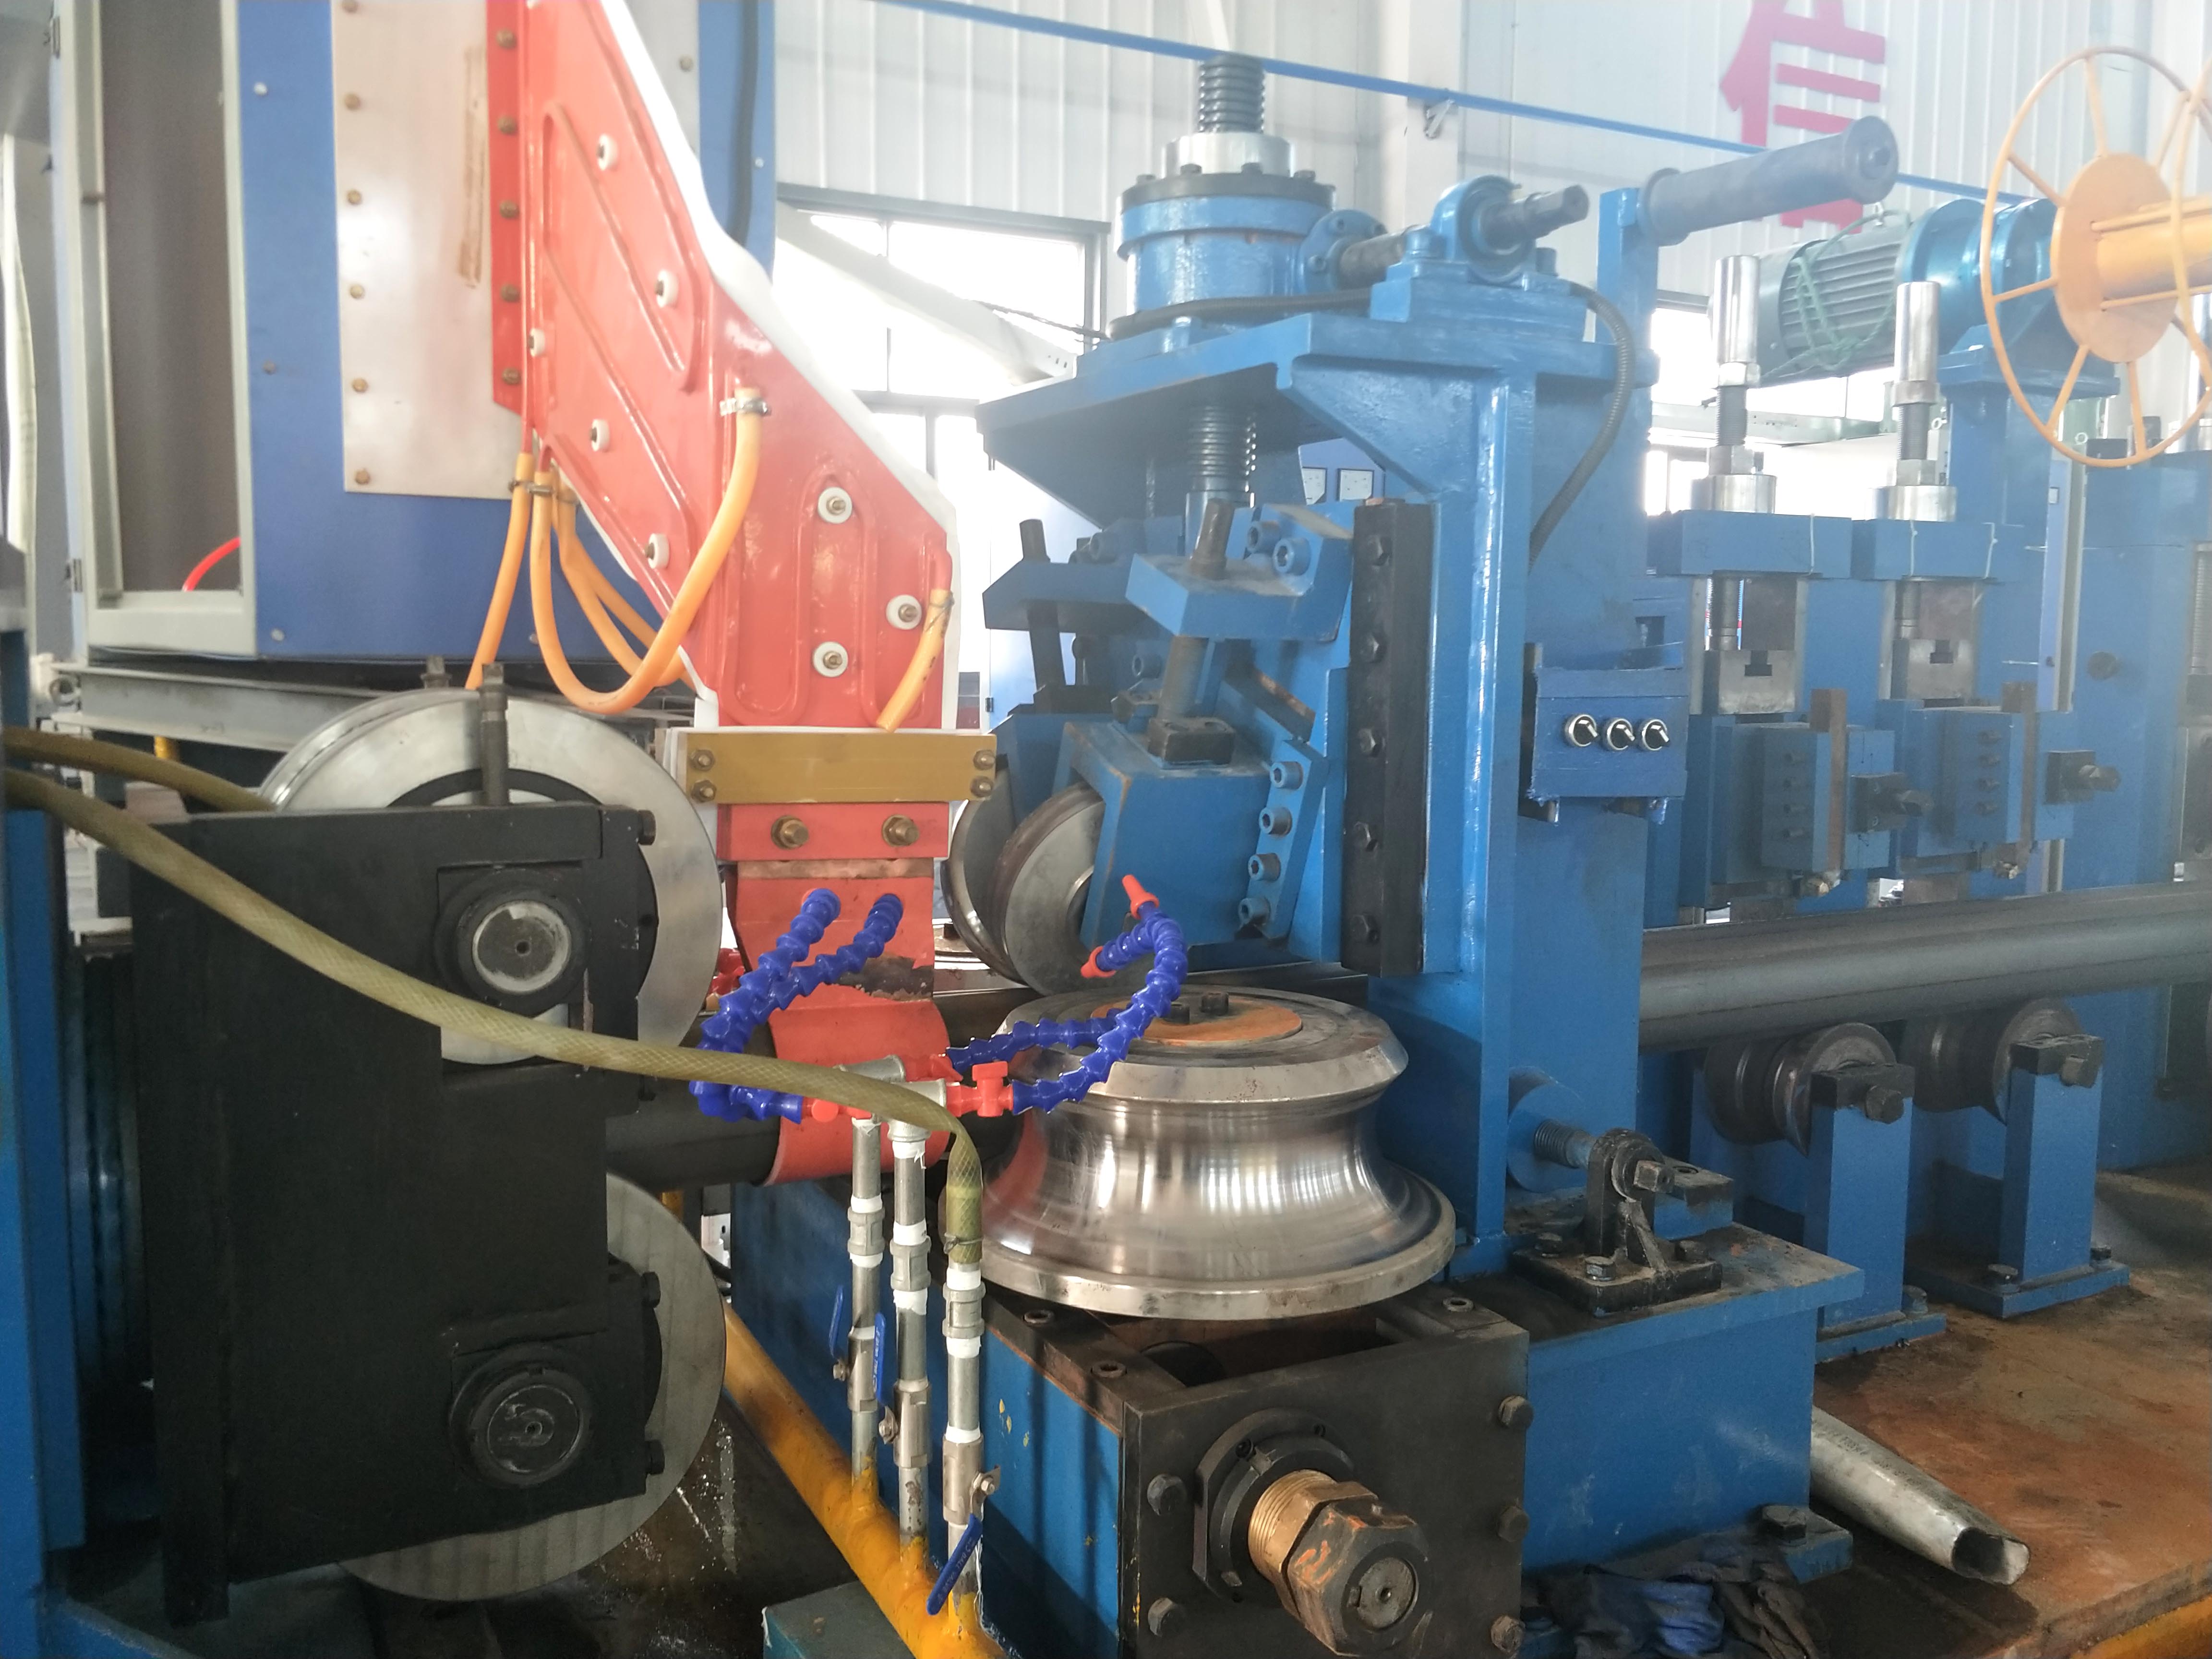
4. Häufige Herausforderungen in der Industrie und technische Lösungen
Feld Erfahrungen aus über 200 Rohrmühleninstallationen zeigen wiederkehrende Probleme, die richtig konstruierte integrierte Systeme von Komponentenebene-Assemblierungen unterscheiden.
4.1 Herausforderung: Ineffizienz beim Schweißen der Coil-Enden
Wenn das Ende des Bandes nicht genau quadratisch ist oder die Nachlaufkante der vorherigen Coil nicht mit der neuen Coil ausgerichtet ist, erfordern die Schweißoperationen übermäßige Rüstzeiten, was zu Produktionslücken führt. Integrierte Systeme umfassen jetzt Coil-Endenschneider und Positioniertische, die Enden automatisch innerhalb von 0,5 mm quadratisch machen und die Schweißzykluszeit von 8 Minuten auf unter 2 Minuten reduzieren.
4.2 Herausforderung: Beschädigung der Bandkanten
Fehlausrichtungen der Abwickler- und Förderrahmen erzeugen Kantenstress, der sich während der Formgebung als Mikrorisse ausbreitet. Hochpräzise Laser-Ausrichtungswerkzeuge stellen sicher, dass die drei Einheiten eine gemeinsame Mittellinie innerhalb von 0,2 mm über die gesamte Spannweite beibehalten. SANSO implementiert die Laser-Ausrichtungsüberprüfung während der Inbetriebnahme, mit dokumentierten Toleranzen, die die ISO 23480-Standards übertreffen.
4.3 Herausforderung: Hochgeschwindigkeitspeitschen und Vibrationen
Bei Geschwindigkeiten über 70 m/min verursacht das Bandpeitschen zwischen Abwickler und Richtmaschine ein Flattern, das sich durch den Förderer ausbreitet und die Schweißkonsistenz beeinträchtigt. Lösungen umfassen servoangetriebene Tänzerarm-Systeme, die die Schleifenposition konstant halten, ohne mechanische Dämpfungsbeschränkungen. Aktive Vibrationsdämpfungssoftware im Förderservoantrieb kompensiert Inertialunterschiede in Echtzeit.
5. Lebenszykluskostenanalyse: Integrierte vs. modulare Ansätze
Während der modulare Einkauf separater Abwickler, Richtmaschinen und Förderer zunächst kosteneffektiv erscheinen mag, begünstigt die Analyse der Gesamtkosten (TCO) über einen Zeitraum von 10 Jahren konsequent integrierte Lösungen. Basierend auf Daten von 30 Rohrproduktionsstätten:
Installation und Integration: Integrierte Systeme reduzieren die Installationsarbeit um 60% und eliminieren die Kosten für die Ausrichtungsplanung.
Ersatzteilbestand: Gemeinsame Walzendurchmesser, Lager und Antriebskomponenten über die drei Abschnitte reduzieren die SKU-Zahlen um 45%.
Energieverbrauch: Koordinierte Antriebssysteme mit gemeinsamen regenerativen DC-Bus-Architekturen reduzieren die Spitzenleistungsnachfrage um 22% im Vergleich zu eigenständigen Einheiten.
Abfallreduzierung: Engere Materialhandhabungstoleranzen tragen zu einer Reduzierung des Gesamtabfalls um 1,2% bei – signifikant für Hochvolumenmühlen, die jährlich über 10.000 Tonnen verarbeiten.
6. Zukünftige Entwicklungen: KI-unterstützte Prozessoptimierung
Die nächste Generation von Abwickler-Richtmaschine-Förderer-Systemen wird Maschinenlernalgorithmen integrieren, die historische Produktionsdaten analysieren, um optimale Spannungen und Rollenabstände für neue Materialien vorherzusagen. Frühe Einsätze zeigen, dass KI-Modelle die Rüstzeit für unbekannte Legierungen um 75% reduzieren können, indem sie auf ähnliche metallurgische Profile verweisen. Darüber hinaus werden Vision-Systeme, die konvolutionale neuronale Netzwerke (CNNs) verwenden, die Bandkanten auf Grate oder Defekte überprüfen, bevor sie in den Formungsbereich eintreten, und geschlossene Rückmeldungen an die vorgelagerten Abwicklungsparameter bereitstellen.
Für Hersteller, die Kapitalinvestitionen planen, stellt die Auswahl einer Plattform mit offener API-Architektur sicher, dass sie mit zukünftigen KI-Modulen kompatibel ist. SANSO hat bereits Edge-Computing-Controller in ihren integrierten Systemen eingeführt, die es den Kunden ermöglichen, benutzerdefinierte Prozessoptimierungsalgorithmen direkt auf dem Gerätecontroller auszuführen, ohne externe PLC-Änderungen vorzunehmen.
Fazit: Die Grundlage der Qualität von geschweißten Rohren
Das Decoiler-Richtmaschine Zuführsystem ist nicht nur ein Materialtransportmechanismus, sondern eine Präzisionsengineering-Plattform, die direkt die Qualität der nachgelagerten Rohre, die Produktionseffizienz und die Betriebskosten bestimmt. Werke, die integriertes Design, material-spezifisches Engineering und IIoT-Konnektivität priorisieren, erlangen Wettbewerbsvorteile in einer Branche, in der sich die Toleranzfenster weiter verengen und die Materialqualitäten erweitern.
Da sich die Anwendungen für Rohre in strukturelle Komponenten von Elektrofahrzeugen, Hochdruck-Wasserstoffleitungen und leichte Luft- und Raumfahrtbaugruppen diversifizieren, werden die Anforderungen an die Wickelverarbeitungsgeräte nur zunehmen. Die Investition in einen vollständig integrierten, automatisierungsbereiten Decoiler-Richtmaschine Zuführsystem von einem spezialisierten Hersteller stellt sicher, dass Ihre Rohrmühle sich an zukünftige Materialinnovationen anpassen kann, ohne grundlegende Linienneukonfigurationen vornehmen zu müssen.
Häufig gestellte Fragen
Q1: Was ist die ideale Decoiler-Richtmaschine Zuführsystem-Konfiguration für die Verarbeitung von AHSS-Qualitäten über 800 MPa Streckgrenze?
A1: Für hochfeste Stähle wählen Sie ein System mit einer 21-Rollen-Richtmaschine mit Arbeitsrollendurchmessern ≤40mm und Backup-Rollenstützen, die eine Durchbiegung verhindern. Der Zuführer muss hochdrehmomentfähige AC-Servoantriebe mit regenerativem Bremsen beinhalten, um die hohen Trägheitslasten während der Beschleunigung zu bewältigen. Stellen Sie außerdem sicher, dass das Decoiler-Mandrel eine hydraulische Erweiterung mit einer Klemmkraftbewertung von über 50 kN hat, um ein Abrutschen der Wickel während der Hochspannungsauszahlungen zu verhindern.
Q2: Wie reduziert ein integriertes Decoiler-Richtmaschine Zuführsystem die Einrichtzeit im Vergleich zu separaten Einheiten?
A2: Integrierte Systeme verfügen über eine zentrale HMI-Steuerung, bei der ein Bediener Materialparameter (Dicke, Breite, Streckgrenze) einstellen kann, die automatisch die Spaltweiten der Richtmaschine, die Druckwerte der Zugrollen, die Zuführlängen und die Spannungswerte des Decoilers konfigurieren. Separate Einheiten erfordern eine manuelle Ausrichtung jeder Sektion, mechanische Anpassungen und unabhängige Programmierung, was typischerweise 20–35 Minuten pro Umstellung hinzufügt.
Q3: Welche Wartungspraktiken verlängern die Lebensdauer der Richtmaschinen-Arbeitsrollen?
A3: Implementieren Sie einen prädiktiven Schmierplan, der auf Betriebsstunden und nicht auf Kalenderintervallen basiert. Verwenden Sie Hochtemperatur-Lithium-Komplexfett mit EP-Zusätzen. Rotieren Sie die Arbeitsrollen in Sätzen alle 2.000 Betriebsstunden, um die Abnutzungsmuster zu verteilen. Für Werke, die abrasive Materialien verarbeiten (warmgewalzter Stahl mit Skalen), installieren Sie Skalenentfernbürsten vor dem Eingang der Richtmaschine, um abrasive Abnutzung zu minimieren. Dokumentieren Sie die Rolloberflächenprofilometrie alle 500 Stunden, um frühe Abnutzungsmuster zu erkennen.
Q4: Kann ein Decoiler-Richtmaschine Zuführsystem sowohl geschnittene Wickel als auch Hauptwickelbreiten ohne mechanische Umstellung verarbeiten?
A4: Ja, wenn das System mit verstellbaren Seitenführungen an den Richt- und Zuführabschnitten ausgestattet ist, die sich automatisch basierend auf der in das Rezept eingegebenen Wickelbreite neu positionieren. Für Abwickler sollten segmentierte Mandrels mit einem erweiterbaren Bereich von 400 mm bis 800 mm ID sowohl Master-Coils als auch geschnittene Coils aufnehmen. Stellen Sie sicher, dass die Seitenführungen unabhängige Servoantriebe haben, um die Zentriergenauigkeit bei Breitenvariationen aufrechtzuerhalten.
Q5: Welche digitalen Schnittstellen sind erforderlich für eine nahtlose Integration mit den MES-Systemen der Rohrmühle?
A5: Achten Sie auf eine OPC-UA-Serverarchitektur, Profinet- oder EtherNet/IP-Konnektivität und eine offene SQL-Datenbank zur Protokollierung von Prozessparametern. Das System sollte Echtzeit-Daten-Tags für Coil-ID, Futterlängenanzahl, Spannungswerte und Alarmhistorien bereitstellen. Eine erweiterte Integration umfasst REST-APIs, die es dem MES ermöglichen, Produktionspläne direkt an den Abwickler-Richt-Zuführer zu übermitteln, wodurch Materialparameter automatisch ohne manuelle Eingabe geladen werden.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
