
Startseite > Blogs > HSS-Schlitzsägen für Hochvolumen-Rohrwerke: Metallurgie, Zahngeometrie & Prozessoptimierung
HSS-Schlitzsägen für Hochvolumen-Rohrwerke: Metallurgie, Zahngeometrie & Prozessoptimierung
2026-07-11
In der Herstellung von Rohren und Rohrleitungen bestimmt der Schneidvorgang direkt die Kantenqualität, die Grat-Höhe und die Konsistenz des nachfolgenden Schweißens. HSS-Schneidsägen (Hochgeschwindigkeitsstahl-Schneidwerkzeuge) bleiben der Branchenstandard für die Längsschneidung von Stahlcoils vor der Formgebung. Die Auswahl der falschen Sägegeometrie oder Betriebsparameter führt zu vorzeitigem Verschleiß, übermäßigem Grat und häufigen Werkzeugwechseln – Ausfallzeiten, die die Produktivität der Mill verringern. Dieser Artikel untersucht die metallurgischen Eigenschaften von HSS-Qualitäten, Zahn-Designprinzipien und Schmierstrategien für Schneidanwendungen. SANSO stellt Präzisions-Schneidsägen und komplette Rohrmühlen-Werkzeuge her und bietet technischen Support zur Optimierung der Lebensdauer der Klingen für Kohlenstoffstahl, Edelstahl und hochfesten niedriglegierten (HSLA) Streifen.
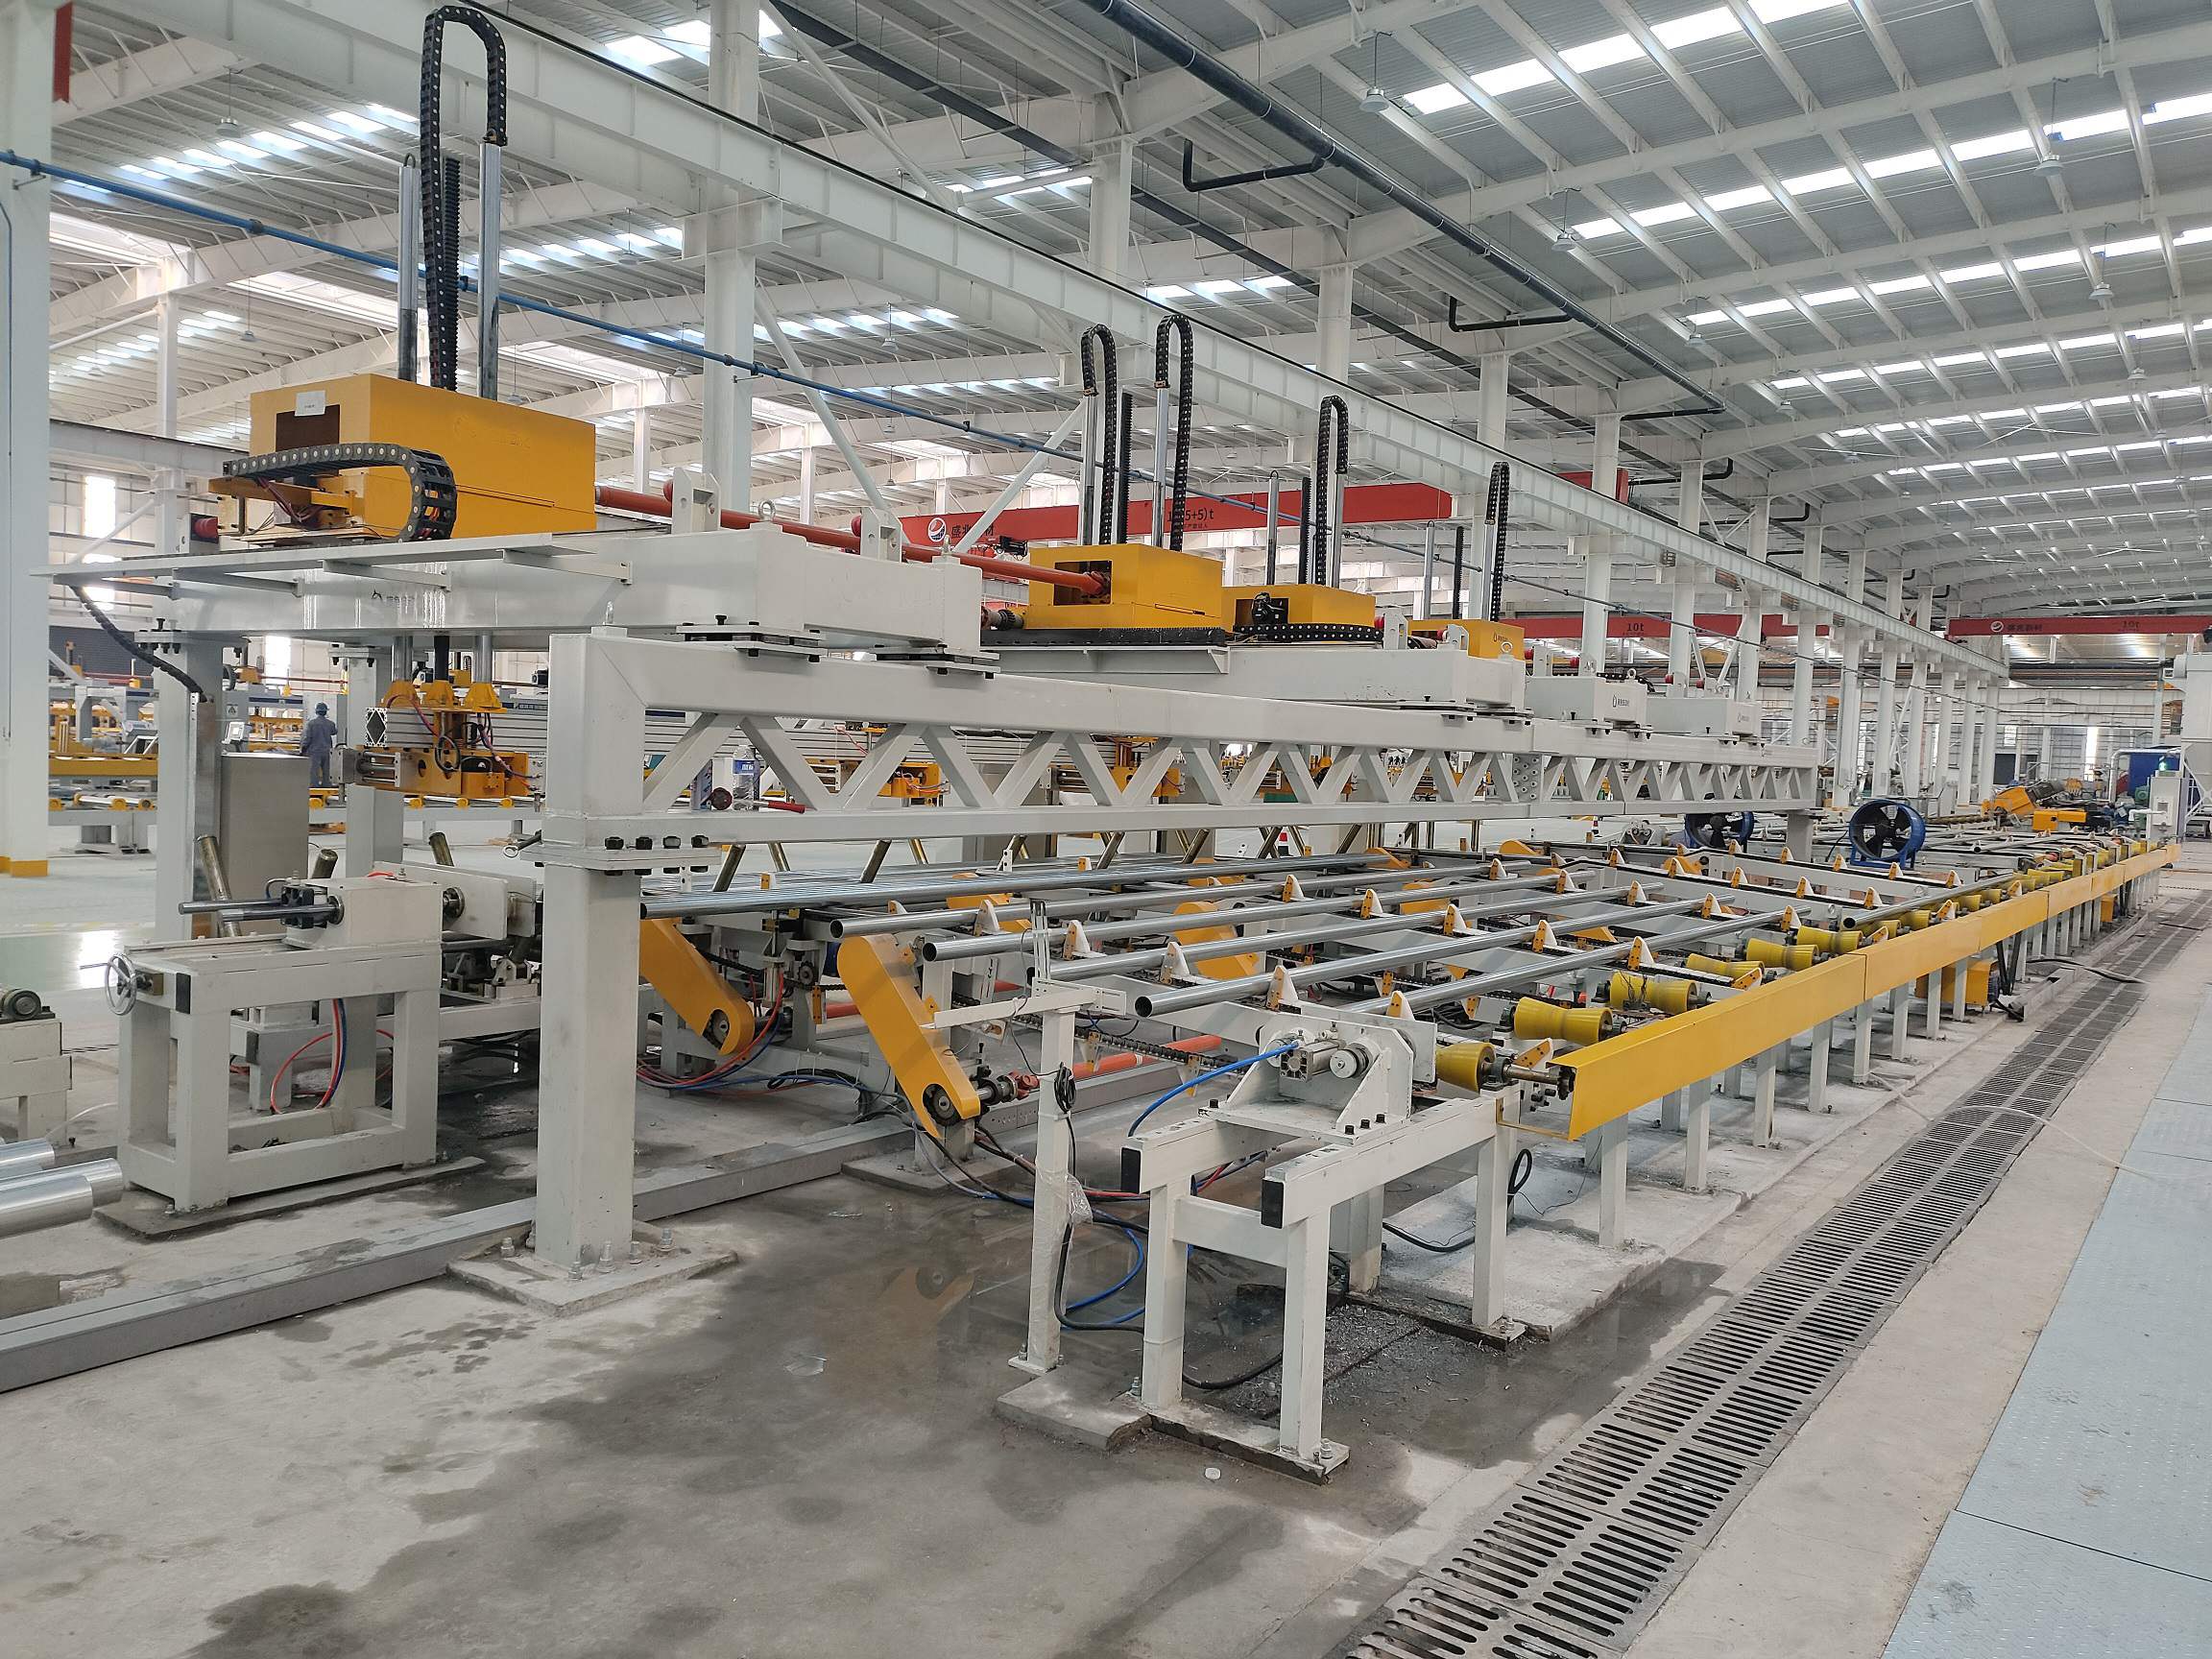
1. Warum HSS-Schneidsägen für Coil-Schneidlinien?
Im Vergleich zu Hartmetall-bestückten oder massiven Hartmetall-Schneidern bieten HSS-Schneidsägen überlegene Zähigkeit und Widerstand gegen Abplatzen unter Stoßlasten, insbesondere beim Schneiden von warmgewalzten oder gebeizten Coils mit unebenen Kanten. Hochgeschwindigkeitsstahl (M2, M35, M42, oder PM-Qualitäten) bietet ein Gleichgewicht zwischen Rot-Härte (Erhaltung der Härte bei erhöhten Temperaturen bis zu 600 °C) und Bruchzähigkeit. Für Rohrmühlen, die mit Geschwindigkeiten von 30–80 m/min laufen, liefern HSS-Schneidsägen eine konsistente Schnittqualität für Streifenstärken von 0,8 mm bis 6 mm. Zu den wichtigsten Vorteilen gehören:
Widerstand gegen thermisches Reißen – HSS-Matrix leitet Wärme besser ab als Hartmetall, wodurch Mikroabplatzen der Kante reduziert wird.
Wieder-Schärfbarkeit – Eine einzelne HSS-Klinge kann 8–12 Mal nachgeschliffen werden, was die Kosten pro laufendem Meter senkt.
Stabilität bei unterbrochenen Schnitten – Wo Coil-Enden oder Schweißnähte durch den Schneider gehen, hält HSS dem Aufprall stand.
Die richtige Auswahl der HSS-Qualität, der Zahnanzahl und der Beschichtung (TiN, TiCN, oder AlTiN) ist jedoch zwingend erforderlich, um das spezifische Streifenmaterial abzustimmen. Präzisions-Schneidwerkzeuge von SANSO sind mit maßgeschneiderten Zahngeometrien für Edelstahl, DP600 oder Baustahlstreifen erhältlich.
2. Metallurgische Zusammensetzung von HSS-Schneidsägen
Die Leistung jeder HSS-Schneidsäge hängt von ihren Legierungselementen und der Wärmebehandlung ab. Im Folgenden sind gängige Qualitäten aufgeführt, die in der Rohrmühlen-Schneidung verwendet werden:
M2 (6-5-2) : Wolfram 6%, Molybdän 5%, Vanadium 2%. Gute Zähigkeit, Verschleißfestigkeit und Erschwinglichkeit. Geeignet für Kohlenstoffstahl bis 400 MPa Zugfestigkeit.
M35 (6-5-2-5 Co) : Zugabe von 5% Kobalt verbessert die Rot-Härte. Empfohlen für das Schneiden von Edelstahl (304, 316) oder hochfesten niedriglegierten (HSLA) Materialien.
M42 (8-2-8 Co) : Höherer Kobalt (8%) und Vanadium (1,5–2%) – ausgezeichnete Verschleißfestigkeit für abrasive Materialien wie verzinkten oder aluminierten Stahl.
Pulvermetallurgie (PM) HSS : Feinere Karbidverteilung, überlegene Kantenhaltbarkeit. Wird für das Schneiden von hochfesten Stählen (AHSS) mit einer Zugfestigkeit von >800 MPa verwendet.
Wärmebehandlung auf 64–66 HRC für M2 oder 66–68 HRC für M42 optimiert die Härte, ohne die Schlagfestigkeit zu verringern. Unterkühlte kryogene Behandlung (−120°C) wandelt behaltenes Austenit in Martensit um und erhöht die Werkzeuglebensdauer um 30–40% in anspruchsvollen Anwendungen.
3. Zahngeometrie und Schleifparameter
Das Zahndesign beeinflusst direkt die Schneidkräfte, die Spänebildung und die Grat- höhe. Für HSS-Trennsägen, die in Rohrmühlen verwendet werden, sind die folgenden geometrischen Variablen entscheidend:
Anzahl der Zähne (Z) : Feiner Zahnabstand (Z=120–200 für 200mm Durchmesser) reduziert den Grat, erfordert jedoch mehr Leistung. Grober Zahnabstand (Z=60–100) für dicke Streifen >4 mm.
Vorschneidwinkel (γ) : Positiver Vorschneidwinkel (+8° bis +12°) für weichen Kohlenstoffstahl; neutral oder leicht negativ (0° bis -5°) für rostfreie oder hochfeste Materialien zur Verstärkung des Schneidkanten.
Freiflächenwinkel (α) : 8°–10° primäre Freifläche; sekundäre Freifläche zur Verringerung der Reibung.
Spalttiefe : Muss das Spänevolumen ohne Verdichtung aufnehmen. Für die Streifenstärke t, Spalttiefe = 1.5–2.0 × t.
Die Schleifqualität ist ebenso wichtig. Eine Oberflächenrauhigkeit von Ra ≤0.2 µm auf der Zahnfläche reduziert die Haftung und den Aufbaustahl. HSS-Trennsägen von SANSO sind CNC-geschliffen mit einer Rundlaufgenauigkeit von ≤0.02 mm, was eine gleichmäßige Lastverteilung über alle Zähne gewährleistet.
4. Schneidparameter für verlängerte Werkzeuglebensdauer
Die Optimierung der Vorschub pro Zahn (fz) und der Schnittgeschwindigkeit (vc) verhindert vorzeitige Verschleißarten—Flankenverschleiß, Kraterverschleiß oder Zahnbruch. Für das Trennen von Coils werden die folgenden Startparameter empfohlen:
Schnittgeschwindigkeit (vc) : Für M2 auf Baustahl, vc = 25–35 m/min; für M42 auf rostfreiem Stahl, vc = 18–22 m/min. Geschwindigkeit um 20% reduzieren, wenn Material mit Skalen (warmgewalzt) geschnitten wird.
Vorschub pro Zahn (fz) : 0.03–0.08 mm/Zahn. Niedrigerer fz für dünne Streifen (0.8–2 mm), um den Grat zu minimieren; höherer fz für dicke Streifen, um Reibung zu vermeiden.
Radiale Schnitttiefe : Vollbreitenschnitt (Durchschnittschnitt) ist Standard; bei Teiltrennungen sicherstellen, dass mindestens 3 Zähne in Kontakt sind.
Kühlmittelanwendung : Flutkühlmittel mit 5–8% löslichem Öl (Chlorfrei für rostfreien Stahl) zur Verringerung des thermischen Schocks. Mindestdurchfluss 15 L/min pro Düse, die auf die Schneidzone gerichtet ist.
Die Überwachung der Spindelbelastung und der Oberflächenbeschaffenheit jeder Schicht ermöglicht eine frühzeitige Erkennung von Verschleiß. Ein Anstieg der Spindelbelastung um 15% zeigt den Bedarf an Nachschärfen an. Ohne das richtige Kühlmittel verlieren HSS-Trennsägen über 600°C an Härte, was zu schnellem Abstumpfen führt.
5. Häufige Fehlerarten und Lösungen
Felddaten aus Rohrmühlen zeigen, dass vorzeitiger Ausfall von HSS-Trennsägen oft auf falsche Bedienung und nicht auf Materialfehler zurückzuführen ist. Nachfolgend sind typische Probleme und Korrekturmaßnahmen aufgeführt:
Übermäßige Grat-Höhe (>0.15 mm) – Ursachen: abgenutzte Zähne, zu hoher Vorschub pro Zahn oder unzureichender radialer Freiraum. Lösung: Säge nachschleifen, fz um 20% reduzieren oder den seitlichen Freiwinkel um 2° erhöhen.
Abgebrochene Zähne – Ursachen: Schweißspritzer auf der Coil-Oberfläche, übermäßiger Rundlauf oder zu aggressiver negativer Vorschneidwinkel. Lösung: Eingehende Coil-Kanten prüfen, Rundlauf auf ≤0.03 mm reduzieren, neutralen Vorschneidwinkel für harte Materialien verwenden.
Vorzeitiger Flankenverschleiß (VB >0.3 mm nach kurzer Laufzeit) – Ursachen: niedrige Schnittgeschwindigkeit (Reibung statt Scheren), keine Beschichtung auf HSS. Lösung: vc um 10–15% erhöhen, TiCN oder AlTiN-Beschichtung auftragen (erhältlich von SANSO).
Aufgebauter Grat (BUE) – Ursachen: niedrige Geschwindigkeit, hohe Reibung, unzureichendes Kühlmittel. Lösung: Schnittgeschwindigkeit erhöhen, Schmierfähigkeit mit hochschwefelhaltigem Öl verbessern (nur für Kohlenstoffstahl).
6. Nachschärfen und Werkzeuglebensdauer-Management
Um die Anzahl der Nachschärfungen zu maximieren, befolgen Sie ein strenges Nachschärfprotokoll:
Schleifscheibe: Verwenden Sie eine Aluminiumoxid- oder CBN-Scheibe (46–60 Körnung) für HSS. Vermeiden Sie das Verbrennen der Zahnoberfläche (Verfärbung weist auf Anlassen hin).
Materialabtrag: Minimum 0,05–0,10 mm pro Schleifvorgang, um frisches Material zu erreichen. Nach 8–10 Nachschärfungen reduziert sich der Durchmesser der Säge um 2–3 mm, was Anpassungen des Wellenabstands erfordert.
Inspektion nach jedem Nachschärfen: Überprüfen Sie die radiale Laufgenauigkeit der Zähne mit einem Messschieber; Säge bei Bedarf neu ausbalancieren (Unwucht verursacht Vibrationen und schlechte Schnittqualität).
Die Dokumentation der Nachschärfzyklen und der kumulierten geschnittenen Meter ermöglicht eine vorausschauende Ersatzbeschaffung. Viele Mühlen arbeiten mit einem Anbieter wie SANSO zusammen, um ein Nachschärf-Austauschprogramm aufrechtzuerhalten, das sicherstellt, dass scharfe Sägen immer verfügbar sind.
7. Anwendungsbeispiele: Rohrmühlen-Schneidlinien
Fall A – ERW-Rohrmühle verarbeitet 2,5 mm dicke Blechspule aus Baustahl (ASTM A36). Original HSS-Trennsägen (M2, 200 mm Durchmesser, 160 Zähne) hielten nur 40.000 m, bevor der Grat 0,2 mm überschritt. Nach dem Wechsel zu M35-Qualität mit TiCN-Beschichtung und der Reduzierung der Vorschubgeschwindigkeit von 0,07 auf 0,05 mm/Zahn erhöhte sich die Werkzeuglebensdauer auf 110.000 m pro Nachschärfen. Die Kühlmittelkonzentration wurde von 3 % auf 7 % erhöht.
Fall B – Edelstahlrohr (304, 1,5 mm dick). Standard M2-Sägen zerbrachen nach 15.000 m. Lösung: Verwenden Sie eine M42-Säge mit Kobalt (68 HRC), negativem Schnitthobelwinkel (-3°) und chlorfreiem synthetischen Kühlmittel. Erreichte 65.000 m pro Nachschärfen.
8. Häufig gestellte Fragen (FAQ) – HSS-Trennsägen
Q1: Was ist der Unterschied zwischen HSS-Trennsägen und Hartmetall-Trennschneidern für Rohrmühlen?
A1: HSS-Trennsägen bieten höhere
Zähigkeit und Stoßfestigkeit, was sie geeignet für das Trennen von warmgewalzten
Coils mit Skalen oder wenn Schweißverbindungen durch den Schneider gehen macht. Hartmetall-Trenner
haben eine höhere Verschleißfestigkeit, sind jedoch spröde und neigen zum Abplatzen bei
unterbrochenen Schnitten. Für das Hochvolumen-Trennen von sauberen, gebeizten Coils (Dicke ≤3 mm)
kann Hartmetall eine längere Lebensdauer bieten, aber HSS bleibt die bevorzugte Wahl für die meisten
Kohlenstoffstahlrohrmühlen aufgrund der niedrigeren Kosten pro Meter, wenn das
Nachschärfen berücksichtigt wird.
Q2: Wie oft sollten HSS-Trennsägen nachgeschärft werden?
A2:
Die Nachschärfhäufigkeit hängt vom Material und der Liniengeschwindigkeit ab. Eine allgemeine Regel:
Nachschärfen, wenn der Flankenverschleiß 0,2–0,25 mm erreicht oder wenn die Grat-Höhe 0,15 mm
überschreitet. Für Baustahl (2–3 mm dick) erwarten Sie 80.000–120.000 lineare Meter zwischen
Nachschärfungen. Für Edelstahl oder HSLA reduzieren Sie auf 30.000–50.000 Meter. HSS-Trennsägen von SANSO werden
mit Verschleißanzeigen geliefert, um die Planung zu unterstützen.
Q3: Können HSS-Trennsägen zum Trennen von hochfestem Stahl
(DP800 oder martensitisch) verwendet werden?
A3: Ja, aber mit Einschränkungen. Verwenden Sie
Pulvermetallurgie-HSS (z. B. ASP 2052 oder M4) mit einer Härte >65 HRC und wenden Sie eine AlTiN-
Beschichtung an. Reduzieren Sie die Schnittgeschwindigkeit um 30–40 % im Vergleich zu
Baustahl. Für AHSS-Qualitäten über 1000 MPa Zugfestigkeit können massive Hartmetall-Trenner
effizienter sein, obwohl das Risiko des Abplatzens höher ist. Konsultieren Sie immer den
Werkzeuganbieter; SANSO bietet maßgeschneiderte Geometrien für
fortschrittliche hochfeste Stähle an.
Q4: Welches Kühlmittel wird für das Schneiden von rostfreiem Stahl mit HSS
Sägen empfohlen?
A4: Für austenitischen Edelstahl (304, 316) verwenden Sie ein halbsynthetisches
oder synthetisches Kühlmittel mit extremen Druck (EP) Additiven, die chlorfrei sind
(um Spannungsrisskorrosion zu vermeiden). Konzentration 6–10%. Für Kohlenstoffstahl bietet ein
lösliches Öl mit aktivem Schwefel/Chlor bessere Schmierfähigkeit. Vermeiden Sie
reine Öle beim Hochgeschwindigkeitsschneiden, da ihnen die Kühlung fehlt. Eine
Flutkühlung von 20–30 L/min pro Düse wird empfohlen, um Späne zu spülen und
Verfestigung der Streifenkante zu verhindern.
Q5: Wie kann man den Grat an geschnittenen Kanten für das präzise
Rohrschweißen reduzieren?
A5: Der Grat wird minimiert durch: (1) Verwendung von feinzahnigen HSS
Schneidkreissägen (höhere Zahnanzahl); (2) Reduzierung des Vorschubs pro Zahn auf 0,03–0,04 mm; (3)
Sicherstellen, dass die Säge den richtigen Seitenabstand hat (0,2–0,5° Neigung pro Seite); (4)
Schneiden der scharfen Kanten (nachschleifen alle 80.000 m). Zusätzlich kann die
Installation einer Entgratungsanlage (rotierende Bürste oder Schaber) nach dem
Schneider verbleibenden Grat vor der Formgebung entfernen. Für Rohrmühlen, die
hochwertige Produkte (z.B. hydraulische Leitungen für die Automobilindustrie)
schweißen, sollte eine maximale Grat-Höhe von 0,05 mm spezifiziert werden.
9. Werkzeuglebensdauer-Optimierung und Kostenanalyse
Für eine typische Rohrmühle, die eine 2,5 mm × 200 mm Rolle bei 40 m/min schneidet, kostet eine M2 HSS Schneidkreissäge ungefähr $120–180 pro Klinge. Mit 10 Nachschliffen zu je $15 beträgt die Gesamtkosten für Werkzeuge pro Klinge = $270. Wenn jedes Nachschleifen 80.000 m ergibt, beträgt die Gesamtlänge pro Klinge = 800.000 m, was zu $0.00034 pro Meter führt. Der Wechsel zu einer hochwertigen M42-beschichteten Klinge ($220 + 10×$18 Nachschliff = $400) mit 120.000 m pro Nachschliff ergibt 1.200.000 m pro Klinge oder $0.00033 pro Meter – ähnliche Kosten, aber mit reduzierter Umrüstzeit. Daher ist die Investition in hochwertigeres HSS mit Beschichtungen gerechtfertigt, wenn die Betriebszeit priorisiert wird.
Um eine maßgeschneiderte Schneidempfehlung für Ihre Rohrmühle (Streifenbreite, Dicke, Materialgüte, Liniengeschwindigkeit) zu erhalten, kontaktieren Sie das Ingenieurteam von SANSO. Unser technisches Personal kann Zahngeometrie, HSS-Qualität und Kühlmittelstrategie vorschlagen, um die Werkzeuglebensdauer und die Kantenqualität zu maximieren.
Fordern Sie eine Schneidoptimierungsstudie für Ihre Rohrmühle an
Reichen Sie Ihre Rollenspezifikationen (Material, Dicke, Breite, Zugfestigkeit) über das SANSO-Anfrageformular ein. Erhalten Sie innerhalb von 3 Werktagen einen Vorschlag, der die empfohlene HSS Schneidkreissäge-Qualität, Zahngeometrie, Schleif-Toleranzen und die erwartete Werkzeuglebensdauer umfasst. Kostenlose Musterprüfungen sind für qualifizierte Mühlen verfügbar.
Reichen Sie Ihre Rollenspezifikationen (Material, Dicke, Breite, Zugfestigkeit) über das SANSO-Anfrageformular ein. Erhalten Sie innerhalb von 3 Werktagen einen Vorschlag, der die empfohlene HSS Schneidkreissäge-Qualität, Zahngeometrie, Schleif-Toleranzen und die erwartete Werkzeuglebensdauer umfasst. Kostenlose Musterprüfungen sind für qualifizierte Mühlen verfügbar.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
