
Startseite > Blogs > Abwickler und Richtmaschine: Wesentliche Werkzeuge für Ihre geschweißte Rohrmühle
Abwickler und Richtmaschine: Wesentliche Werkzeuge für Ihre geschweißte Rohrmühle
2026-07-25
Jedes geschweißte Rohr oder jede geschweißte Röhre, die Sie sehen, beginnt als gewickelter Metallstreifen. Aber bevor dieser Streifen geformt, geschweißt und geschnitten werden kann, muss er richtig vorbereitet werden. Hier kommen ein Abwickler und Richtmaschine ins Spiel.
Diese beiden Maschinen bilden die kritische erste Phase jeder modernen Rohr- oder Röhrenmühle. Ihre Aufgabe ist einfach, aber entscheidend: den Metallcoil abzuwickeln und dann die innere Krümmung oder "Coil-Gedächtnis" zu entfernen. Dies schafft eine perfekt flache, gleichmäßige Materialzufuhr für die Form- und Schweißstationen. Es ist ein Prozess, der sich direkt auf die Qualität des Endprodukts, den Materialertrag und die Gesamteffizienz der Linie auswirkt.
Führende Hersteller wie SANSO sind auf die Entwicklung integrierter Abwickler und Richtmaschinen-Systeme spezialisiert. Diese sind darauf ausgelegt, die hohen Anforderungen der internationalen Rohrproduktion zu erfüllen und von der ersten Phase an Zuverlässigkeit zu gewährleisten.
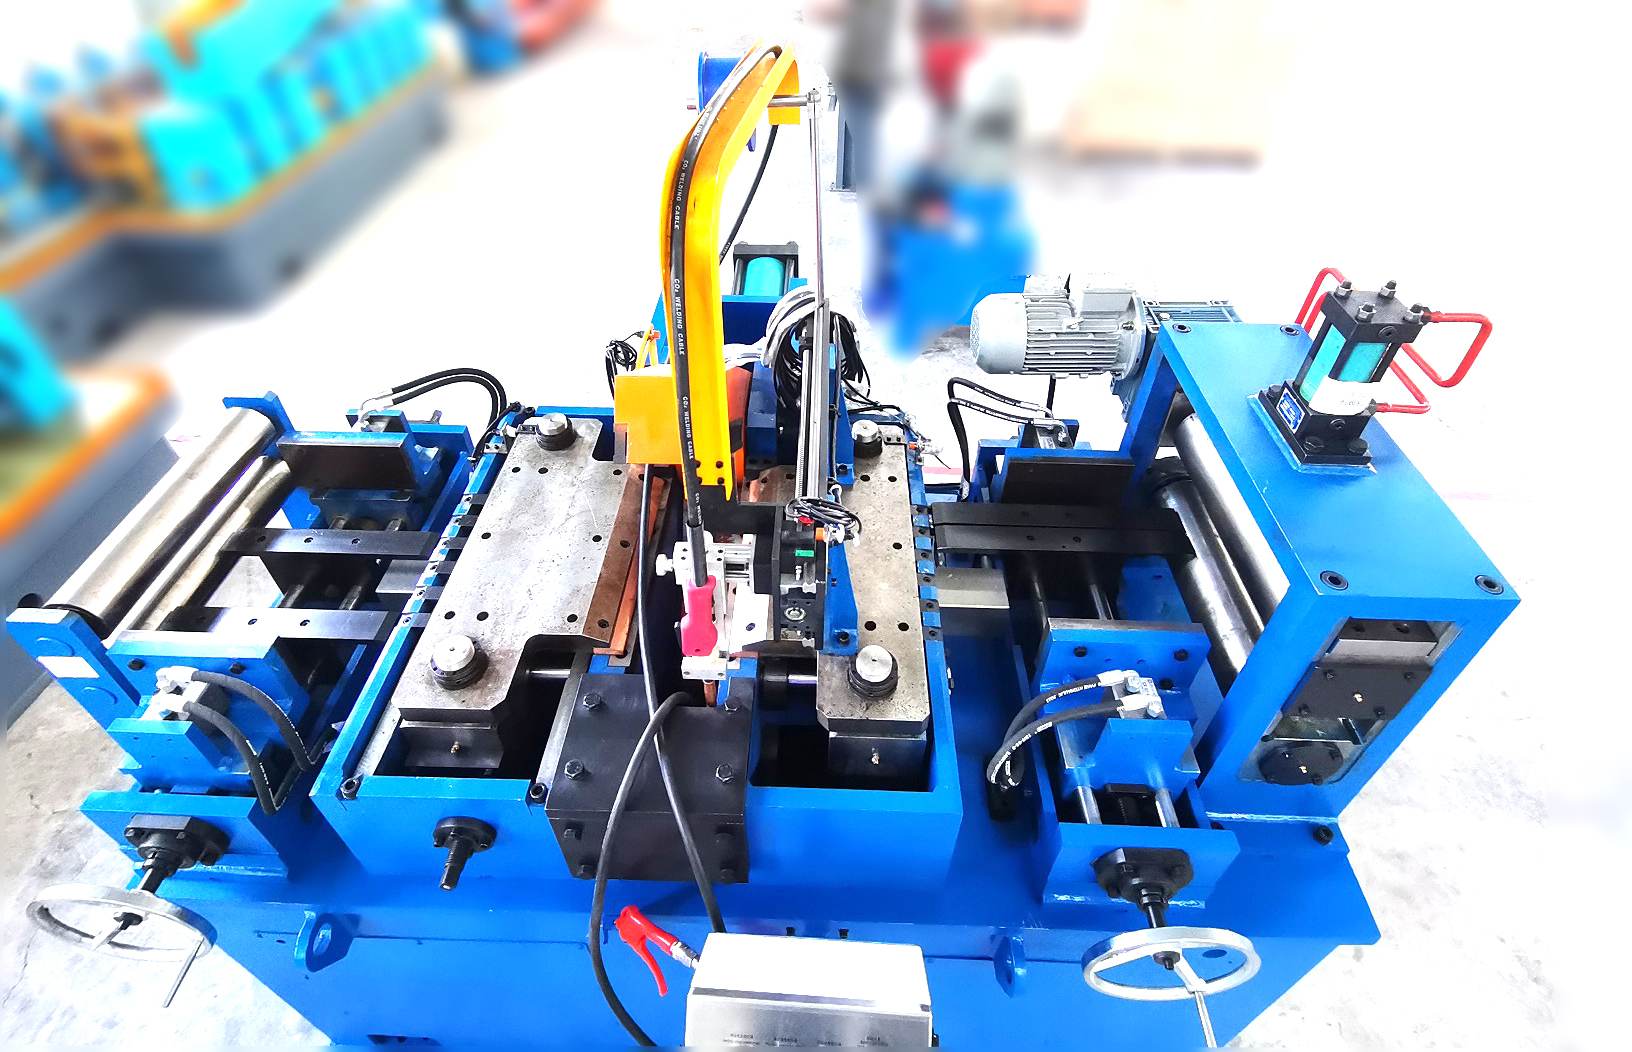
Was ist eine Abwickler- und Richtmaschine?
Lasst uns dieses Schlüsselgerät aufschlüsseln. Ein Abwickler und Richtmaschine ist oft eine kombinierte Einheit oder zwei eng synchronisierte Maschinen am Anfang einer Produktionslinie.
Der Abwickler, manchmal auch als Entwickler bezeichnet, ist das Bauteil, das die schwere Metallspule hält und abwickelt. Er verwendet ein motorisiertes Mandrel, das sich ausdehnt, um den inneren Durchmesser der Spule zu greifen. Ein kontrolliertes Bremssystem steuert die Auszahlgeschwindigkeit und verhindert, dass sich die Spule unkontrolliert abwickelt.
Die Richtmaschine, oder Nivelliermaschine, ist direkt nach dem Abwickler montiert. Sie besteht aus einer Reihe von versetzten Walzen, die typischerweise in mehreren Reihen angeordnet sind. Wenn der gebogene Metallstreifen durch diese Walzen läuft, durchläuft er einen Biegeprozess, der das Coil-Gedächtnis umkehrt. Das Ergebnis ist ein flacher, gerader Streifen, der bereit für die präzise Formgebung ist.
Wie der Abwickler und die Richtmaschine zusammenarbeiten
Die Synergie zwischen diesen beiden Komponenten macht das System effektiv. Ihr Betrieb ist ein kontinuierlicher, koordinierter Tanz.
Zuerst platziert ein Kran die Metallspule auf dem sich ausdehnenden Mandrel des Abwicklers. Das vordere Ende des Streifens wird dann manuell oder automatisch durch die Walzen der Richtmaschine geführt. Sobald er durchgefädelt ist, zieht der Hauptantrieb das Material.
Während der Streifen gezogen wird, sorgt die Bremse des Abwicklers für Rückspannung. Diese Spannung ist entscheidend. Sie hält den Streifen zwischen dem Abwickler und der Richtmaschine straff und verhindert Schleifen oder Verwicklungen. Sie hilft auch, dass die Walzen der Richtmaschine effektiver arbeiten.
Innerhalb der Richtmaschine übt die verstellbare obere Walzenbank präzisen Druck aus. Die Bediener stellen dies basierend auf Materialdicke, Breite und Streckgrenze ein. Die Walzen biegen das Metall progressiv über seinen Streckgrenzpunkt hinaus und beseitigen dauerhaft die Krümmung. Das Ergebnis ist ein flacher Streifen.
Warum dieser Prozess entscheidend für die Qualität geschweißter Rohre ist
Sie können kein hochwertiges geschweißtes Rohr aus einem welligen oder unregelmäßigen Streifen herstellen. Die Phase des Abwicklers und der Richtmaschine legt das Fundament für alles, was folgt.
Ein schlecht nivellierter Streifen verursacht sofort Probleme im Formungsbereich der Mühle. Die Kanten werden nicht korrekt in den Fin-Pass-Ständen ausgerichtet. Dies führt zu inkonsistentem Schweißschluss, was den Hochfrequenzschweißer zwingt, härter zu arbeiten. Das Ergebnis können schwache Schweißnähte, Porosität oder sogar Risse sein.
Die dimensionale Konsistenz leidet ebenfalls. Ein Streifen mit verbleibender Krümmung wird kein perfekt rundes Rohr bilden. Sie erhalten unrunde Abschnitte und inkonsistente Durchmesser. Dies führt zu Ausschuss und fehlgeschlagenen Qualitätsprüfungen.
Darüber hinaus verursacht eine unregelmäßige Zufuhr von einem unsynchronisierten Abwickler und Richtmaschine Geschwindigkeitsvariationen. Diese Schwankungen können "Schweißgeräusch"-Markierungen auf der Oberfläche der Rohre erzeugen. Sie machen auch die Längensteuerung der Sägen weniger genau, was zu Endabfällen führt.
Wichtige Konstruktionsmerkmale eines modernen Abwicklers und einer Richtmaschine
Nicht alle Einstiegsgeräte sind gleich. Für die Herstellung von Rohren in hohen Stückzahlen oder mit Präzision sind bestimmte Merkmale unverzichtbar.
Ein mandrelloser Abwickler gewinnt an Beliebtheit aufgrund seiner Geschwindigkeit. Er verwendet hydraulische Arme oder Kegel, um die Spule von außen zu stützen, wodurch die Zeit zum Erweitern eines Mandrels durch den Kern entfällt. Dies ist entscheidend für schnelle Spulenwechsel.
Die Rollenkonfiguration der Richtmaschine ist von entscheidender Bedeutung. Mehr Rollen (9-, 11- oder 13-Rollen-Konfigurationen) bieten eine sanftere, effektivere Nivellierungsaktion. Sie verarbeiten hochfeste Materialien und dickere Streifen besser als einfache 5-Rollen-Einheiten.
Unabhängige DC- oder Servoantriebssysteme am Mandrell des Abwicklers sind unerlässlich. Sie ermöglichen eine präzise digitale Spannungsregelung (DPI - Digital Payoff Interface), die perfekt mit der Liniengeschwindigkeit synchronisiert. Dies ersetzt altmodische mechanische Bremsen, die abnutzen und inkonsistent sind.
Robuste Konstruktion ist wichtig. Diese Maschinen verarbeiten Tonnen von Metall. Der Rahmen, die Rollenschenkel und die Lager müssen überdimensioniert sein, um Verformungen und Abnutzung über Jahre hinweg zu widerstehen. Marken wie SANSO konzentrieren sich auf diese robuste Konstruktion, um die langfristige Wartung zu minimieren.
Die richtige Maschine für Ihre Anlage auswählen
Die Auswahl eines Abwicklers und einer Richtmaschine ist keine Einheitsentscheidung. Sie müssen die Maschine an Ihr Produktionsprofil anpassen.
Überlegen Sie zunächst Ihre Materialanforderungen. Was ist die maximale und minimale Spulenbreite, -dicke (Gauge) und -gewicht, die Sie verarbeiten werden? Wie hoch ist die Streckgrenze des Materials (z.B. Baustahl vs. hochfester Stahl)? Die Maschine muss für diese Werte ausgelegt sein.
Bewerten Sie als Nächstes Ihre benötigte Liniengeschwindigkeit. Ein Abwickler und eine Richtmaschine für eine Linie mit 30 Metern pro Minute sind anders als für eine Linie mit 120 Metern pro Minute. Die Rollen der Richtmaschine müssen mit der richtigen Oberflächengeschwindigkeit rotieren, ohne Brennmarken zu verursachen.
Der Platzbedarf ist ein weiteres praktisches Anliegen. Kombinierte Einheiten sparen Platz, während separate Maschinen mehr Flexibilität für individuelle Layouts bieten können. Überlegen Sie, wie der Spulenladebereich in Ihrer Werkstatt funktionieren wird.
Denken Sie schließlich an Automatisierung. Benötigen Sie eine halbautomatische Fadenführung? Was ist mit einem Spulenwagen für einfacheres Laden? Die Planung für zukünftige Automatisierung während des ursprünglichen Kaufs kann später erhebliche Kosten sparen.
Wartungstipps, um Ihre Linie am Laufen zu halten
Ein gut gewarteter Abwickler und eine Richtmaschine verhindern ungeplante Ausfallzeiten. Hier sind einige praktische Tipps.
Fetten Sie gemäß dem Zeitplan. Die Lager der Richtrollen arbeiten unter hohem Druck. Regelmäßiges Fetten ist ihre Lebensader. Überprüfen Sie wöchentlich den Expansionsmechanismus des Abwicklers auf reibungslose Funktion.
Überprüfen und reinigen Sie die Rollen täglich. Metallstaub und -reste können sich in die Rollen der Richtmaschine einlagern und Oberflächenmarkierungen auf dem Streifen verursachen. Verwenden Sie eine nichtmetallische Bürste oder ein Tuch, um sie zu reinigen. Achten Sie auf Anzeichen von Riefen oder Abnutzung.
Überprüfen Sie hydraulische und pneumatische Systeme. Wenn Ihr Abwickler hydraulische Mandrel-Expansion oder Hebetische verwendet, überprüfen Sie auf Lecks und den richtigen Flüssigkeitsstand. Stellen Sie sicher, dass die Luftleitungen für Bremsen oder Kupplungen nicht undicht sind.
Überwachen Sie die Ausrichtung. Im Laufe der Zeit kann Vibration die Ein- und Ausführungsführungen des Richtgeräts verschieben. Ein falsch ausgerichteter Streifen wird die Walzen ungleichmäßig abnutzen und die Nivellierqualität beeinträchtigen. Führen Sie monatliche Ausrichtungsprüfungen durch.
Führen Sie ein Protokoll der Einstellungen. Dokumentieren Sie die Anpassungen der Richtwalzen (Spalt, Druck) für verschiedene Materialien. Dies reduziert die Rüstzeit und den Ausschuss beim Wechsel zwischen Aufträgen.
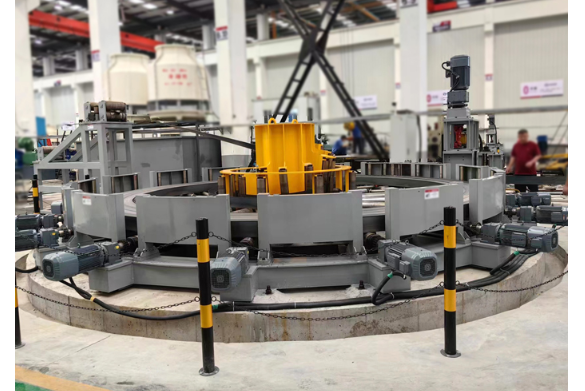
Die Zukunft: Intelligentere Abwickler- und Richtgerätesysteme
Die Technologie macht diese grundlegende Phase intelligenter. Das Ziel ist es, von reaktiven zu prädiktiven Operationen überzugehen.
Integrierte Laserscanner können jetzt die Flachheit des Streifens messen, während er das Richtgerät verlässt. Diese Daten werden an eine SPS zurückgemeldet, die den Walzendruck in Echtzeit automatisch anpassen kann, um perfekte Flachheit zu gewährleisten, unabhängig von geringfügigen Materialvariationen.
Fernüberwachung ist ein weiterer Trend. Servicetechniker von einem Unternehmen wie SANSO können sicher auf Maschinenleistungsdaten zugreifen. Sie können Trends erkennen, die darauf hinweisen, dass ein Lager sich erwärmt oder die Spannung abdriftet, und Wartung empfehlen, bevor ein Ausfall die Linie stoppt.
Diese intelligenten Systeme verwandeln den Abwickler und Richtgerät von einer einfachen Vorbereitungsphase in einen aktiven Qualitätskontrollpunkt. Sie stellen sicher, dass die Mühle mit perfektem Material versorgt wird, was die Gesamteffektivität der Anlagen (OEE) steigert.
Der Abwickler und das Richtgerät sind vielleicht nicht der glamouröseste Teil einer Rohrmühle, aber sie sind arguably der wichtigste für die Konsistenz. In ein robustes, gut gestaltetes System von Anfang an zu investieren, zahlt sich jeden Tag in Form von reduziertem Ausschuss, weniger Schweißfehlern und höherem Durchsatz aus. Es ist der unbesungene Held, der garantiert, dass das Rohmaterial fehlerfrei ist, bevor die komplexe Arbeit des Formens und Schweißens überhaupt beginnt. Für Hersteller, die in Qualität und Effizienz konkurrieren möchten, ist es ein grundlegender Schritt, diese erste Phase mit zuverlässiger Technologie von bewährten Marken wie SANSO zu priorisieren.
Häufig gestellte Fragen (FAQ)
Q1: Kann ich einen Abwickler ohne Richtgerät in meiner Rohrmühle verwenden?
A1: Dies wird nicht empfohlen, um qualitativ hochwertige geschweißte Rohre zu produzieren. Eine Spule hat eine inhärente Krümmung (Spulenform). Wenn ein gekrümmter Streifen direkt in die Formwalzen gefüttert wird, führt dies zu Fehlstellungen, schlechter Schweißnahtschließung und unrunden Rohren. Das Richtgerät ist unerlässlich, um dieses Gedächtnis zu entfernen und ein flaches Blank zu erzeugen.
Q2: Wie oft müssen die Richtwalzen ersetzt werden?
A2: Es gibt keinen festen Zeitrahmen. Die Lebensdauer der Walzen hängt vom bearbeiteten Material ab (abrasives hochfestes Stahl verschleißt sie schneller), von der Liniengeschwindigkeit und von der Wartung. Bei ordnungsgemäßer Reinigung und Schmierung können Walzen jahrelang halten. Ein Austausch ist in der Regel erforderlich, wenn Oberflächenkratzer oder Abnutzungszeichen beginnen, auf die Materialoberfläche zu übertragen.
Q3: Was verursacht vertikale Wellen (Wellen) im Streifen, nachdem er das Richtgerät verlassen hat?
A3: Dies wird oft als "Kantenwelle" oder "Zentralwölbung" bezeichnet. Es ist normalerweise ein Zeichen für eine falsche Einstellung des Richtgeräts. Wenn die Walzen für das Material zu fest eingestellt sind, können sie die Mitte überdehnen. Umgekehrt kann eine falsche Ausrichtung oder abgenutzte Walzen zu ungleichmäßigem Nivellieren führen. Die Einstellung muss präzise auf die spezifische Streifenbreite und -dicke kalibriert werden.
Q4: Wir verarbeiten täglich unterschiedliche Spulenbreiten. Ist es schwierig, die Richtmaschinenführungen zu wechseln?
A4: Bei älteren Maschinen kann es zeitaufwendig sein. Moderne Abwickel- und Richtsysteme verfügen über schnell verstellbare, werkzeugfreie Seitenführungsmechanismen. Bediener können die Führungen oft in Sekunden mit Handrädern oder Hebeln auf eine neue Breite verschieben, wodurch die Umrüstzeiten minimiert werden.
Q5: Warum ist die kontrollierte Spannung vom Abwickler so wichtig?
A5: Konsistente, kontrollierte Spannung ist der "Kleber", der den Abwickler und die Richtmaschine mit dem Rest der Anlage synchronisiert. Zu wenig Spannung verursacht eine lose Schlaufe, die das Material klemmen oder zerkratzen kann. Zu viel Spannung kann den Streifen überlasten, ihn verjüngen (nacken) und übermäßige Last auf die Antriebe der Richtmaschine ausüben. Präzise Spannung sorgt für eine gleichmäßige, stetige Zuführung, die für die Schweiß- und Schnittgenauigkeit entscheidend ist.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
