
Kontinuierliche Rohrmühlenproduktion mit Bandakkumulatoren
2026-07-11
In der Herstellung von hochfrequenzinduktiv geschweißten (HFIW) Rohren ist die Prozesskontinuität ein entscheidender Faktor für die Produktqualität und den Betriebsertrag. Das moderne Kohlenstoffstahl- und Edelstahl-Stahlrohrwerk basiert auf einer Reihe synchronisierter mechanischer Operationen, um flache Stahlbänder in geformte, geschweißte, dimensionierte und geschnittene Profile zu verwandeln. Unter diesen Operationen stellt der Übergang zwischen einzelnen Stahlcoils eine anfällige Phase dar. Wenn die Form- und Schweißabschnitte jedes Mal anhalten müssen, wenn eine Rohmaterialspule erschöpft ist, verursacht die lokale Wärmeabgabe des Schweißgenerators strukturelle Schwächen, dimensionale Abweichungen und Materialverschwendung an der Verbindung. Um diese Unterbrechungen zu verhindern, integrieren die Hersteller spezialisierte Lagersysteme, um einen konstanten Materialfluss aufrechtzuerhalten.
Als Engineering-Partner im Rohrproduktionssektor konzentriert sich SANSO auf die Entwicklung robuster Maschinen für die Handhabung von Rohmaterial und den Eingangsbereich, die darauf ausgelegt sind, die Linientension und die Zuführgeschwindigkeit zu stabilisieren. Ein Hauptbestandteil dieser Sequenz ist der Streifenakkumulator, der ausreichend Stahlband puffert, um die Eingangs-Schere und den Endenschweißer zu ermöglichen, das Ende der ablaufenden Spule mit der Vorderkante der eingehenden Spule zu verbinden, während das Produktionswerk weiterhin mit nominaler Geschwindigkeit läuft.
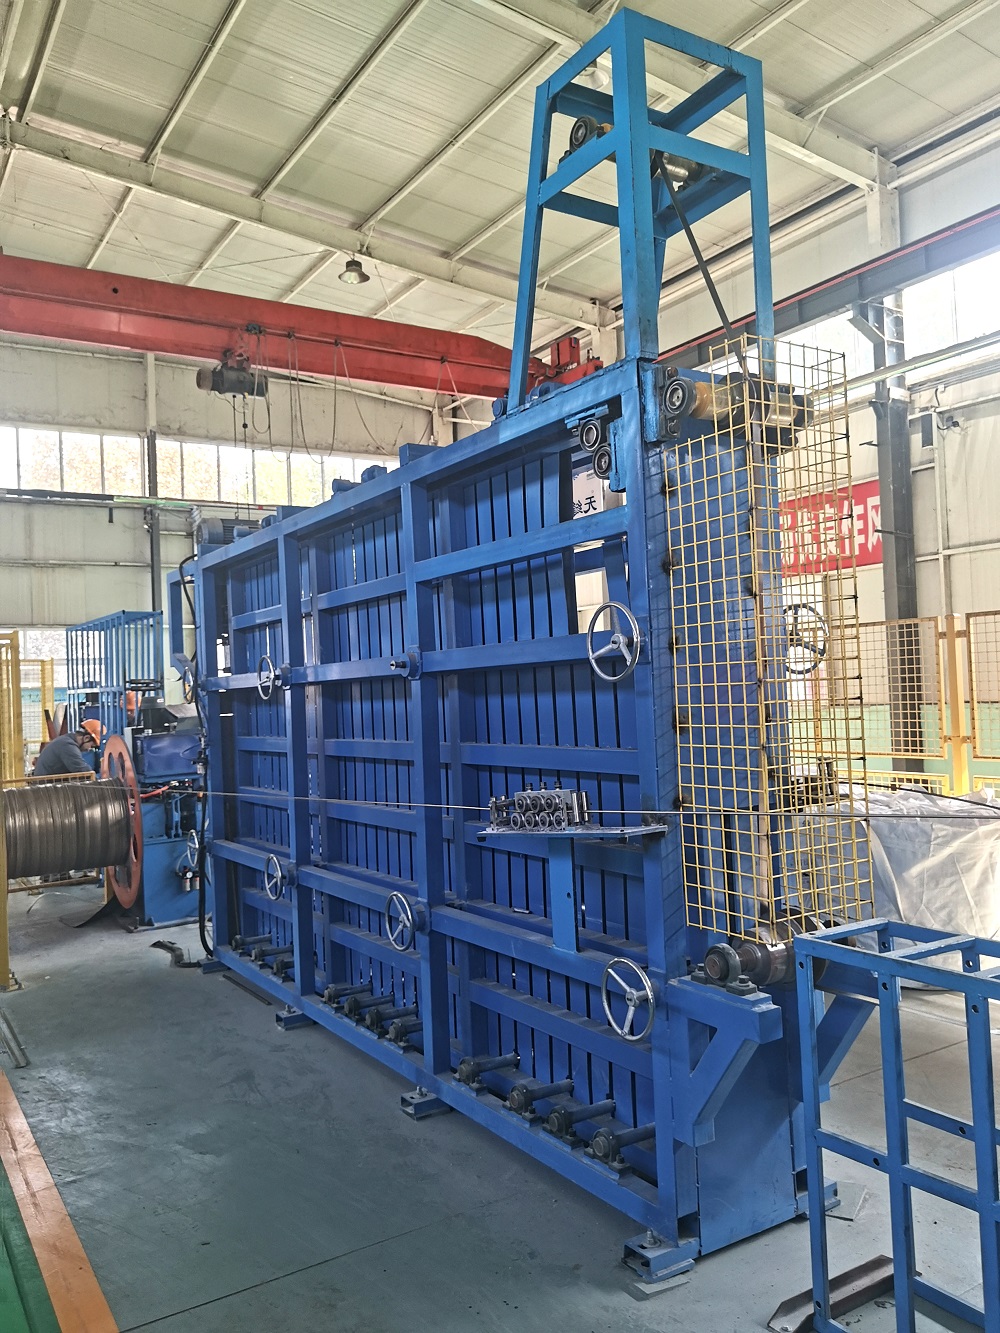
Herausforderungen bei Nicht-Stop-Eingangsoperationen
Während eines Coil-Wechsels muss der Eingangsbereich des Rohrwerks—bestehend aus dem Entwickler, dem Glätter und der Scher- und Schweißeinheit—vollständig zum Stillstand kommen. Dieser Stopp ist notwendig, damit der Bediener die Streifenenden ausrichten und einen hochfesten Stumpfschweißnaht durchführen kann, um die beiden Coils zu verbinden. Ohne ein zwischengeschaltetes Lagerreservoir würde dieser Stillstand das gesamte Formwerk zum Stillstand zwingen.
Ein Werkstillstand stellt mehrere ingenieurtechnische Schwierigkeiten dar:
Thermische Konzentration: Der Hochfrequenzschweißer gibt weiterhin lokale thermische Energie an den Quetschwalzen ab, wenn das Band stoppt, was zu Durchbrennen oder einer Veränderung der wärmebeeinflussten Zone (HAZ) Metallurgie führt.
Dimensionale Abweichung: Das Stoppen des Werks verändert den dynamischen Walzdruck in den Formpassagen, was zu Abweichungen im Außendurchmesser (OD) und der Wandstärke des Rohrs führt.
Werkzeugverschleiß: Häufige Verzögerungs- und Beschleunigungszyklen erhöhen die mechanische Ermüdung an Walzenwellen, Lagern und Getrieben.
Durch den Einsatz einer kontinuierlichen Zuführmethode verlaufen die nachgelagerten Form-, Schweiß-, Größen- und Schneidprozesse ohne Geschwindigkeitsfluktuationen und gewährleisten eine konsistente Qualität über den gesamten Produktionslauf.
Funktionsprinzipien des Streifenakkumulators
Das Hauptziel einer Lagereinheit ist es, die Geschwindigkeit des Eingangsbereichs von der Geschwindigkeit des Formbereichs zu entkoppeln. Diese Entkopplung wird erreicht, indem eine berechnete Länge des Stahlbands in einem kontrollierten Raum angesammelt wird. Wenn der Eingangsbereich zum Coil-Verbund gestoppt wird, zieht der Formbereich das Band direkt aus dem gespeicherten Volumen im Akkumulator.
Der Akkumulationszyklus besteht aus drei verschiedenen Phasen:
Akkumulationsphase (Füllung): Wenn die neue Spule eingefädelt ist und der Eingangsbereich neu gestartet wird, laufen die Zuführwalzen mit einer Geschwindigkeit, die deutlich höher ist als die Geschwindigkeit des Formwerks (oft 1,5 bis 2,5 Mal schneller). Dieser Geschwindigkeitsunterschied füllt die Lagereinheit bis zur Kapazität.
Steady-State Phase (Ausgewogene Lauf): Sobald gefüllt, wird die Eingangsabschnittsgeschwindigkeit mit der Geschwindigkeit des Formabschnitts synchronisiert. Der Streifen passiert die Speichereinheit, ohne das gespeicherte Volumen zu verändern.
Entladephase (Entleerung): Wenn der Eingangsabschnitt für einen Coilwechsel stoppt, zieht die Formwalze weiterhin Material aus dem Akku. Das gespeicherte Streifenvolumen verringert sich schrittweise, bis der neue Schweißvorgang abgeschlossen ist und die Eingangszufuhr wieder engagiert wird.
Horizontale Spiral-Akkumulator-Dynamik
Die horizontale Spiral-Konfiguration speichert den Streifen in einer flachen, konzentrischen Schleife auf einer Reihe von Stützrollen. Der Streifen wird in den äußeren Durchmesser des Korbs eingeführt und von dem inneren Durchmesser herausgezogen (oder umgekehrt, je nach spezifischer Schleifen-Geometrie). Dieses Design ist äußerst platzsparend und wird häufig für leichte bis mittlere Wandstärken verwendet. Da der Streifen entlang seiner natürlichen flachen Biegebahn geführt wird, wird die mechanische Belastung an den Kanten auf ein Minimum reduziert.
Vergleich der vertikalen Schleifen-Akkumulatoren
Für schwerere Wandstärken oder hochfesten Stahl werden manchmal vertikale Schleifen-Konfigurationen verwendet. In diesem Setup wird der Streifen über einen Hochturm oder in eine tiefe Grube geführt, wodurch eine lange vertikale Schleife entsteht. Die durch Schwerkraft unterstützte Schleifensteuerung bietet ein vereinfachtes mechanisches Layout, erfordert jedoch erheblichen vertikalen Platz oder Erdarbeiten. Die Wahl zwischen horizontalen und vertikalen Systemen hängt von den Fabriklayout, dem Verhältnis von Streifenbreite zu -dicke und den mechanischen Eigenschaften des Materials ab.
Anforderungen an moderne Rohrmühlen
Moderne Rohrmühlen arbeiten unter engen Maßtoleranzen. Das Design einer Eingangsleitung erfordert ein präzises Verständnis der Rohmaterialeigenschaften, einschließlich Streifenbreite, Dicke, Streckgrenze und der Zielgeschwindigkeit der Mühle. Zum Beispiel haben hochfeste, niedriglegierte (HSLA) Stähle ein hohes Rückfederungspotenzial und erfordern robuste Führungssysteme, um zu verhindern, dass die äußeren Schleifen einer Spiral-Speichereinheit vorzeitig abwickeln.
Das Ingenieurteam von SANSO analysiert diese Materialeigenschaften, um Eingangs-Systeme zu konfigurieren, die Probleme mit der Coil-Set-Speicher verhindern. Die Rollwerkzeuge, der Korbdurchmesser und das Design der Eingangs-Zugwalzen müssen an die Streckgrenzen des dicksten und breitesten Streifens, der für die Produktion eingeplant ist, angepasst werden, um ein reibungsloses Zuführen ohne dauerhafte Kantenverformung zu gewährleisten.
Schutz der Streifenoberfläche während der Akkumulation
Für Anwendungen, bei denen die Oberflächenbeschaffenheit entscheidend ist, wie dekorative Edelstahlrohre, Automobil-Auspuffkomponenten oder beschichtete Strukturprofile, hat die Vermeidung von Reibungsschäden während der Akkumulation höchste Priorität. Innerhalb eines horizontalen Streifen-Akkumulators kann die relative Bewegung zwischen benachbarten Streifenschleifen oder zwischen dem Streifen und den mechanischen Führungen zu Oberflächenkratzern führen.
Um dies zu beheben, werden mehrere präventive Designmaßnahmen implementiert:
Nicht-metallische Kontaktflächen: Führungsrollen und Korbbeschichtungen sind mit hochdichtem Polyurethan, Nylon oder Verbundmaterialien ausgekleidet, um Reibung zwischen Stahl und Stahl zu verhindern.
Aktive Spannungsregelung: Variabel gesteuerte Antriebe an den Eingangs-Zugwalzen halten die minimale Rückspannung aufrecht, um zu verhindern, dass Schleifen zusammenbrechen oder übermäßig aneinander reiben.
Präzise Schleifen-Ausrichtung: Zentrifugale Führungen passen sich an die genaue Streifenbreite an und verhindern seitliches Wandern, das die Streifenränder beschädigen könnte.
Betriebsparameter und Größenberechnungen
Die Bestimmung der physischen Größe eines Lagersystems erfordert eine sorgfältige Berechnung der notwendigen Pufferzeit. Die grundlegende Formel zur Bestimmung der erforderlichen Speicherkapazität lautet wie folgt:
L_a = V_m * T_w * k
Wo:
L_a: Minimale akkumulierte Streifenlänge erforderlich (Meter)
V_m: Maximale Betriebs Geschwindigkeit der Formmaschine (Meter/Minute)
T_w: Gesamtzeit, die benötigt wird, um den Scher- und Schweißzyklus abzuschließen (Minuten)
k: Sicherheitsfaktor (typischerweise zwischen 1,15 und 1,25, unter Berücksichtigung von Bedienerverzögerungen oder Systembeschleunigungszeit)
Wenn beispielsweise eine Rohrwalze mit einer maximalen Geschwindigkeit von 80 m/min läuft und der Scher- und Schweißvorgang 1,5 Minuten dauert, mit einem Sicherheitsfaktor von 1,2, beträgt die erforderliche aktive Lagerlänge:
L_a = 80 * 1.5 * 1.2 = 144 Meter
Der mechanische Platzbedarf des Akkumulators muss groß genug sein, um diese Länge aufzunehmen, ohne den minimalen Biegeradius des dicksten Streifenmaterials zu überschreiten.
Die Rolle von Eingangsloop-Systemen in der Automatisierung
Um eine stabile Hochgeschwindigkeitsleistung zu erreichen, ist ein geschlossenes Regelungssystem erforderlich. Der Akkumulationsprozess wird von fotoelektrischen Sensoren, ultraschallbasierten Füllstanddetektoren oder Drehgebern überwacht, die an den Führungsarmen montiert sind. Diese Sensoren verfolgen kontinuierlich den Füllstand des Akkumulators.
Das Automatisierungssystem führt die folgenden Rückkopplungsschleifen aus:
Geschwindigkeitssynchronisation: Wenn der Akkumulator entleert ist, steigert das Regelungssystem die Antriebsmotoren des Eingangsbereichs auf ihre maximale Füllgeschwindigkeit.
Überdrehzahlschutz: Wenn der Akkumulator sich der Kapazität nähert, wird die Antriebsgeschwindigkeit schrittweise reduziert, um der Walzgeschwindigkeit zu entsprechen, um mechanische Stöße zu vermeiden, wenn die Füllphase endet.
Notstopp-Integration: Wenn der Scher- und Schweißvorgang länger dauert als die gepufferte Zeit, sendet das System ein Verzögerungssignal an die Formmaschine, um sie sicher zu stoppen, bevor der Akkumulator vollständig entleert ist, und schützt den Streifen vor dem Reißen.
Durch integrierte Steuerungsplattformen koordiniert SANSO die Interaktion zwischen dem Abwickler, dem Glätter, dem Verbinder und dem Lagersystem, reduziert manuelle Eingriffe des Bedieners und senkt das Risiko von fütterungsbedingten Stillständen.
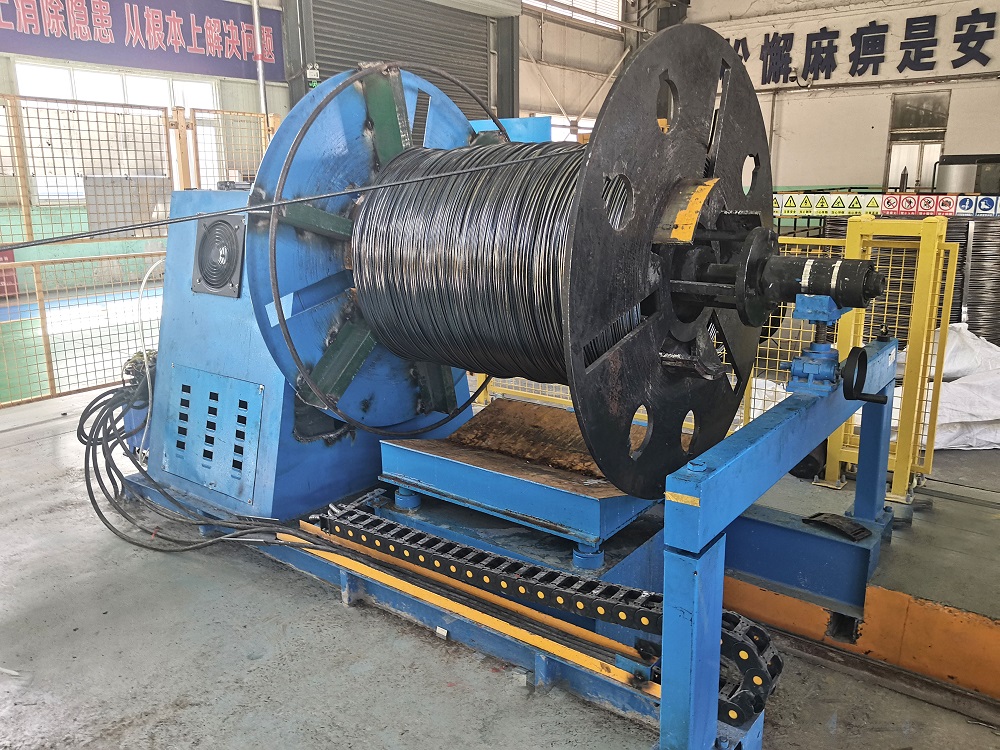
Ingenieurdienstleistungen und maßgeschneiderte Layouts
Jede Rohrproduktionsanlage arbeitet unter einzigartigen physischen und betrieblichen Einschränkungen. Die Auswahl der richtigen Konfiguration erfordert ein Gleichgewicht zwischen Materialdicke, Breite, Streckgrenze und verfügbarem Platz in der Produktionshalle. Wir laden Ingenieure und Produktionsleiter ein, ihre spezifischen Linienanforderungen mit unserem Designteam zu besprechen. Unsere Ingenieure bieten maßgeschneiderte Layoutzeichnungen, Materialflussanalysen und Gerätespezifikationen, die auf Ihre Produktionsziele zugeschnitten sind. Bitte kontaktieren Sie uns, um Ihre Projektparameter einzureichen und ein detailliertes Ingenieurangebot zu erhalten.
Häufig gestellte Fragen
Q1: Warum ist ein Streifenakkumulator notwendig für eine hochfrequent geschweißte Rohrwalze?
A1: Hochfrequenz-Induktionsschweißen erfordert eine konstante Wärmezufuhr und eine gleichmäßige Bandgeschwindigkeit, um einen metallurgischen Schweißnaht von einheitlicher Qualität zu bilden. Wenn die Walzstraße stoppt, um Rohmaterialspulen zu verbinden, ändert sich das lokale Temperaturprofil am Schweißpunkt, was zu defekten Nähten, Ausschussmaterial und potenziellen Schäden an den Quetschwalzen führt. Der Akkumulator bietet einen kontinuierlichen Puffer des Bands, wodurch die Walzstraße einen stabilen Betrieb aufrechterhalten kann, während der Eingangsbereich zum Schweißen der Spulen gestoppt ist.
Q2: Was ist der Hauptunterschied zwischen einem horizontalen Spiralakkumulator und einem Korbakkumulator?
A2: Ein horizontaler Spiralakkumulator organisiert das Band in flachen, konzentrischen Schleifen auf einer horizontalen Ebene und führt das Material sanft mit minimaler Randbelastung, was ihn für Hochgeschwindigkeitswalzwerke und oberflächenempfindliche Materialien geeignet macht. Ein Korbakkumulator (oder lose Schleifenakkumulator) ermöglicht es dem Band, sich in einer weniger strukturierten, frei schwebenden Schleifenanordnung innerhalb eines Rückhaltekäfigs anzusammeln, was mechanisch einfacher ist, aber zu Oberflächenkratzern führen kann und im Allgemeinen für strukturelle, weniger oberflächenkritische Profile verwendet wird.
Q3: Wie beeinflusst die Dicke des Stahlbands das Design des Bandakkumulators?
A3: Die Banddicke bestimmt direkt den minimal zulässigen Biegeradius des Stahls. Dickere Bänder erfordern größere Führungsrollen und einen größeren innere Korbdurchmesser, um zu verhindern, dass das Material dauerhafte plastische Verformungen oder "Spulenverformungen" erleidet. Darüber hinaus erfordern dickere Materialien ein höheres Drehmoment des Antriebsmotors in den Eingangsquetschrollen, um den Widerstand des schweren Stahlbands während der Hochgeschwindigkeitsbefüllung zu bewältigen.
Q4: Wie kann Oberflächenkratzen verhindert werden, wenn polierte Edelstahl- oder vorverzinkte Bänder betrieben werden?
A4: Kratzer werden gemindert, indem Metall-auf-Metall-Kontakt vermieden wird. Dies wird erreicht, indem die Führungsrollen, seitlichen Führungen und Lagerkorbbahnen mit nicht markierenden Materialien wie Polyurethan, ultrahochmolekularem (UHMW) Polyethylen oder strapazierfähigem Nylon beschichtet werden. Darüber hinaus verhindert die Aufrechterhaltung einer genauen dynamischen Spannungsregelung, dass die ineinander geschachtelten Schleifen während der Ansammlung und Entladung zusammenbrechen und aneinander reiben.
Q5: Was passiert, wenn der Bediener den Endschweißprozess nicht abschließen kann, bevor der Akkumulator leer ist?
A5: Moderne automatisierte Eingabesysteme sind mit Sicherheitssensoren ausgestattet, die die verbleibende Bandlänge im Speichereinheit überwachen. Wenn der Bediener das Schweißen nicht innerhalb der gepufferten Zeit abschließen kann, initiiert das Steuerungssystem eine kontrollierte Verlangsamung der Formwalzstraße. Dies stoppt die Walzstraße sicher, bevor das Ende des Bands den Akkumulator verlässt, um Bandbruch, Führungsbeschädigungen und Fädelprobleme zu verhindern.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
