
Startseite > Blogs > Solid-State Hochfrequenzschweißer: Die Kerntechnologie für Hochleistungs-ERW-Rohrwerke
Solid-State Hochfrequenzschweißer: Die Kerntechnologie für Hochleistungs-ERW-Rohrwerke
2026-07-11
In der wettbewerbsintensiven Landschaft der elektrischen Widerstandsschweißung (ERW) bei der Rohr- und Rohrproduktion ist der Schweißgenerator das Herz der Mühle. Jahrzehntelang dominierten Vakuumröhrenoszillatoren diesen Bereich. Das Paradigma hat sich jedoch entscheidend in Richtung halbleiterbasierter Lösungen verschoben. Der Hochfrequenz-Schweißgerät mit Festkörpertechnik ist keine Neuheit mehr, sondern ein entscheidender Differenzierungsfaktor für Mühlen, die eine überlegene Durchsatzleistung, Energieeffizienz und metallurgische Konsistenz anstreben. Diese technische Analyse quantifiziert die Vorteile, behandelt Integrationsherausforderungen und bietet einen Fahrplan für Ingenieure und Entscheidungsträger, die dieses wesentliche Upgrade navigieren.
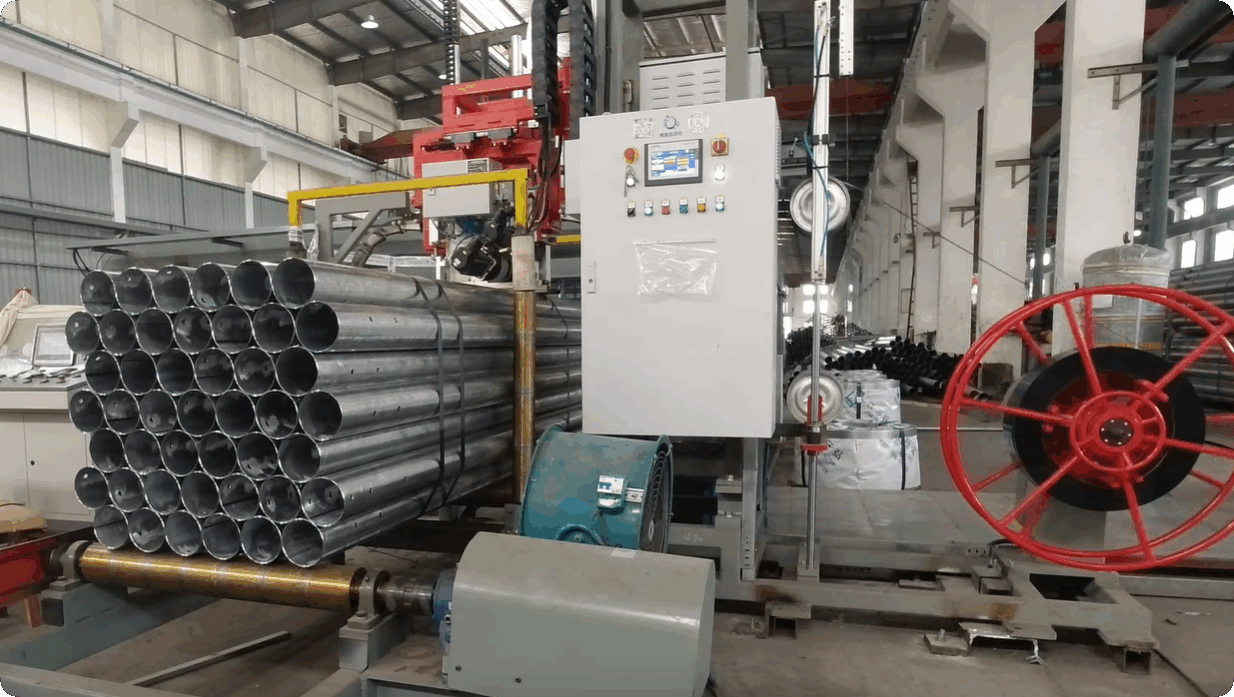
1. Verständnis der Technologie des Hochfrequenz-Schweißgeräts mit Festkörpertechnik
Um die Auswirkungen zu schätzen, muss man die Physik und die elektronische Architektur verstehen. Beim HF-Schweißen wird ein Strom bei hoher Frequenz (typischerweise 100–400 kHz) in die Kanten des Bandes kurz vor der Quetschwalze induziert. Der Haut-Effekt beschränkt den Strom auf die Oberfläche des Materials, während der Proximitäts-Effekt ihn genau entlang des "V" der offenen Naht konzentriert. Dies erzeugt intensive, lokal begrenzte Wärme, die die Kanten nahezu sofort auf Schmiedetemperatur bringt.
1.1 Von der Vakuumröhre zum Transistor: Der Effizienzsprung
Traditionelle Vakuumröhrenoszillatoren funktionieren, indem sie einen oszillierenden Schaltkreis mit einer glasummantelten Röhre erstellen. Obwohl funktional, leidet diese Technologie unter inhärenten Ineffizienzen: Die typische Energieumwandlungseffizienz liegt zwischen 50 % und 60 %. Ein erheblicher Teil der Energie geht als Wärme verloren, was umfangreiche Kühlung erforderlich macht und die Betriebskosten in die Höhe treibt. Im Gegensatz dazu nutzt ein modernes Hochfrequenz-Schweißgerät mit Festkörpertechnik MOSFET (Metal-Oxide-Semiconductor Field-Effect Transistor) oder IGBT (Insulated-Gate Bipolar Transistor) Inverter-Technologie. Durch das Schalten von Gleichstrom bei hohen Frequenzen über präzisionsgesteuerte Transistoren erreichen diese Geräte Umwandlungseffizienzen, die konstant über 85 % liegen, wobei Spitzenmodelle 90–92 % erreichen.
1.2 Präzision und Stabilität im Schweißbereich
Über die Effizienz hinaus ist die Steuerungsarchitektur grundlegend anders. Vakuumröhrensysteme sind analog und anfällig für Frequenzdrift, wenn die Komponenten altern und sich erwärmen. Ein Festkörpersystem erzeugt seine Frequenz über einen Quarz-Oszillator und digitale Signalverarbeitung (DSP). Dies führt zu einer Frequenzstabilität innerhalb von ±0,5 % des Sollwerts, unabhängig von Schwankungen der Netzspannung oder Lastvariationen. Diese Stabilität übersetzt sich direkt in eine schmalere wärmebeeinflusste Zone (HAZ) und eine konsistentere Schweißpenetration – kritische Faktoren zur Erfüllung von API-, ASTM- und anderen strengen Industriestandards.
2. Fünf Leistungskennzahlen, die durch Hochfrequenz-Schweißgeräte mit Festkörpertechnik neu definiert werden
Bei der Bewertung von Investitionsgütern konzentrieren sich Betriebsleiter auf messbare Ergebnisse. Hier ist, wie das Hochfrequenz-Schweißgerät mit Festkörpertechnik die Messlatte bei fünf wichtigen Leistungsindikatoren verschiebt.
2.1 Energieeffizienz und Stromverbrauch: Der Sprung von 55 % auf 90 % Effizienz ist nicht trivial. Für einen 600 kW Schweißer, der mit 80 % Kapazität arbeitet, bedeutet dies jährliche Energieeinsparungen im Bereich von 1.200.000–1.500.000 kWh. Bei industriellen Strompreisen kann die Amortisationszeit für die Prämie eines Festkörper-Systems unter 18 Monaten liegen, rein aus den Einsparungen bei den Stromkosten. Darüber hinaus reduziert der verbesserte Leistungsfaktor (oft >0,95) die Strafen für Blindleistung von den Versorgungsunternehmen.
2.2 Schweißqualität und Konsistenz: Festkörper-Systeme verwenden eine geschlossene Regelung der Schweißleistung, des Stroms oder der Spannung. Sensoren überwachen die Schweißbedingungen in Echtzeit (z. B. Temperatur des Bandrandes über Pyrometer), und der DSP passt die Ausgangsleistung des Wandlers tausende Male pro Sekunde an. Dies beseitigt die „wandernde“ Schweißnahtqualität, die bei älteren Systemen zu sehen ist, und reduziert drastisch die Häufigkeit von Schweißnahtfehlern wie Kaltschweißungen, Durchdringungen oder bevorzugten Korrosionspfaden.
2.3 Produktionsgeschwindigkeit und Durchsatz: Die Fähigkeit, die volle Nennleistung sofort zu liefern und unter variierenden Lastbedingungen (z. B. Änderungen der Banddicke, Variationen der Bandgeschwindigkeit) aufrechtzuerhalten, ermöglicht es den Walzwerken, die Geschwindigkeiten bis zu den mechanischen Grenzen des Formungsbereichs zu steigern. Walzwerke, die mit einem Festkörper-Hochfrequenzschweißer ausgestattet sind, berichten häufig von einer Steigerung der maximal erreichbaren Schweißgeschwindigkeit um 10–15 % für ein bestimmtes Material und Wandstärke, was die OEE (Overall Equipment Effectiveness) direkt erhöht.
2.4 Flexibilität und schneller Wechsel: Moderne Walzwerke müssen unterschiedliche Produktmischungen verarbeiten – von dünnwandigen Rohren bis hin zu dickwandigen Gehäusen, in Materialien von niedriglegiertem Stahl bis hin zu Edelstahl und sogar Aluminium. Festkörper-Schweißer verfügen über programmierbare Rezepte. Bediener können Parameter (Frequenz, Leistungsprofil, Impedanzanpassung) für Dutzende von Produkten speichern. Wechsel, die früher manuelle Anpassungen und Testzuschnitte erforderten, können jetzt in Minuten durchgeführt werden, wodurch der Ausschuss während der Übergänge reduziert wird.
2.5 Fortschrittliche Prozesskontrolle und Industrie 4.0-Integration: Die digitale Natur des Schweißgeräts erleichtert die nahtlose Integration mit den Managementsystemen der Walzwerke. Datenprotokolle der Schweißparameter, Alarme und Wartungsintervalle können zur Analyse exportiert werden. Diese vorausschauende Wartungsfähigkeit, kombiniert mit Fern-Diagnosen, minimiert ungeplante Ausfallzeiten – ein entscheidender Vorteil in Produktionsumgebungen mit hohem Volumen.
3. Bewältigung kritischer Herausforderungen der Branche mit Festkörper-HF-Schweißen
Der Drang nach leichteren, stärkeren Materialien und höherer Produktionseffizienz stellt drei Hauptprobleme dar, die der Festkörper-Hochfrequenzschweißer einzigartig lösen kann.
3.1 Die Herausforderung von hochfesten niedriglegierten (HSLA) Stählen
HSLA-Stähle, die in der Automobil- und Strukturtechnik verwendet werden, erfordern präzise thermische Zyklen, um die mechanischen Eigenschaften aufrechtzuerhalten. Übermäßige Wärmezufuhr kann die Kornstruktur im HAZ vergröbern. Festkörper-Schweißer minimieren mit ihrer sofortigen Leistungsregelung und stabilen Frequenz die Wärmezufuhr. Dies führt zu einer feineren, zäheren Kornstruktur im Schweißbereich, wodurch oft die Notwendigkeit einer Nachbehandlung nach dem Schweißen für bestimmte Werkstoffe entfällt.
3.2 Minderung des "Eddy Current"-Effekts bei dünnen Wänden
Beim Schweißen von dünnwandigen Rohren (z. B. Wandstärke < 1,0 mm) kann die Impedanzanpassung zu Problemen bei der Leistungsübertragung führen. Fortschrittliche Festkörpergeräte verfügen über automatische Impedanzanpassungsnetzwerke. Diese Systeme passen den Tankkreis dynamisch an, um sicherzustellen, dass maximale Leistung an die Arbeitswicklung und die Streifenränder übertragen wird, wodurch Lichtbogenbildung verhindert und ein konsistentes Schmiedeschweißen selbst bei hohen Liniengeschwindigkeiten gewährleistet wird.
3.3 Reduzierung der Wartungskomplexität und Ausfallzeiten
Vakuumröhren sind Verbrauchsmaterialien mit einer begrenzten Lebensdauer (typischerweise 2.000–5.000 Stunden) und teuer zu ersetzen. Sie benötigen auch Hochspannungsanodenversorgungen, die Sicherheitsrisiken und Komponentenstress darstellen. Festkörpersysteme beseitigen die Röhre und ihren Hochspannungstransformator. Die modulare Bauweise der Wechselrichterplatinen ermöglicht eine schnelle Fehlersuche und den Austausch – oft in weniger als einer Stunde – im Vergleich zu einem halben Tag, der erforderlich ist, um einen Vakuumröhrenoszillator zu ersetzen und neu abzustimmen.
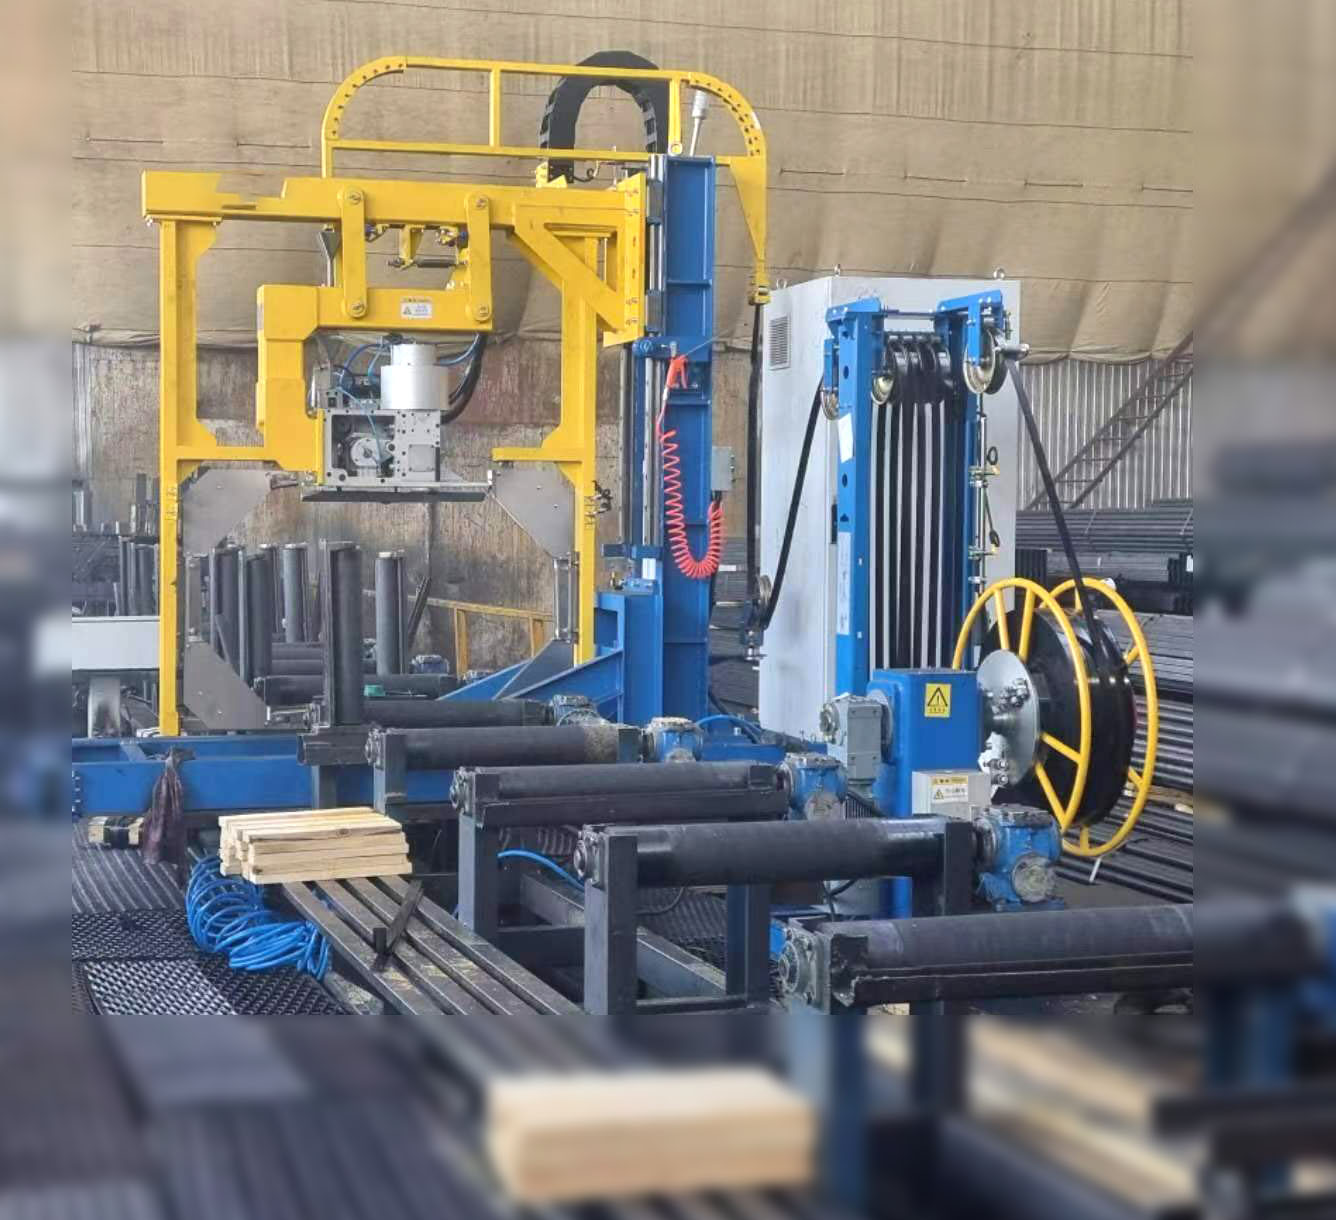
4. Integration von Festkörper-HF-Schweißgeräten in die komplette Rohrmühle-Linie
Die Leistung des Schweißgeräts kann nicht isoliert betrachtet werden. Es ist ein Knotenpunkt in einem komplexen Produktionsnetzwerk. Ein erstklassiger Festkörper-Hochfrequenzschweißer muss mit vorgelagerten und nachgelagerten Geräten kombiniert werden, die seinen Fähigkeiten entsprechen. Hier wird die Expertise eines Vollsortimentanbieters wie SANSO unverzichtbar.
Eine typische Hochleistungs-ERW-Linie, die um einen Festkörperschweißer herum konzipiert ist, umfasst:
Präzisionsformfräsen: Gewährleistung eines konsistenten Streifenrandzustands vor dem Schweißer.
Akkumulatoren und Schleifen-Systeme: Aufrechterhaltung einer konstanten Liniengeschwindigkeit während der Wickelwechsel.
Impedanzen und Wicklungen: Optimiert für das Hochfrequenzfeld, um Energie zu fokussieren.
Nahtglühen (optional): Für die Wärmebehandlung nach dem Schweißen, oft gesteuert durch dasselbe PLC-Netzwerk.
Fliegende Sägen und Kühlbetten: In der Lage, den erhöhten Durchsatz zu bewältigen.
Nachgelagerte Handhabung: Wie die Rohrverpackungsmaschine von SANSO, die fertige Rohre effizient bündelt und schnallt, um sicherzustellen, dass der hohe Output des Schweißgeräts keinen Engpass am Ende der Linie verursacht.
5. Auswahl des richtigen Festkörper-Hochfrequenzschweißers: Wichtige Überlegungen für Mühlenbetreiber
Die Auswahl eines Anbieters umfasst mehr als den Vergleich von kW-Bewertungen. Basierend auf praktischen Erfahrungen und technischen Audits sind hier die kritischen Spezifikationen, die bewertet werden sollten:
Frequenzbereich und Anpassungsfähigkeit: Sicherstellen, dass das Gerät effektiv über den für Ihre Produkte benötigten Bereich arbeiten kann (z. B. niedrigere Frequenzen für dicke Wände, höhere Frequenzen für dünne Wände und Nichteisenmetalle).
Kühlsystem: Geschlossene Kreislauf-Entionisierungswasser-Kühlsysteme mit Kompensation der Umgebungstemperatur sind für einen zuverlässigen 24/7-Betrieb unerlässlich.
Steuerungsschnittstelle und HMI: Suchen Sie nach intuitiven Touchscreen-Schnittstellen mit Mehrsprachigkeit, Trendprotokollierung und Rezeptverwaltung. Das System sollte den Fernzugriff von Experten für Diagnosen ermöglichen – ein Service, der von ingenieurorientierten Firmen wie SANSO angeboten wird.
Harmonische Verzerrung: Überprüfen Sie, ob das Design des Schweißgeräts eine Eingangs-Harmonische Filterung umfasst, um den lokalen Netzanforderungen zu entsprechen und andere Anlagen zu stören.
Häufig gestellte Fragen zu Solid State Hochfrequenzschweißgeräten
Q1: Was ist der typische Frequenzbereich eines Solid State Hochfrequenzschweißgeräts?
A1: Die meisten industriellen Geräte arbeiten in einem Bereich von 100 kHz bis 400 kHz. Die spezifische Frequenz wird basierend auf dem Material, der Wandstärke und der Produktionsgeschwindigkeit gewählt. Einige spezialisierte Systeme können bis zu 600 kHz für ultradünne Materialien oder spezifische NE-Metallanwendungen erreichen.
Q2: Wie verbessert ein Solid State Schweißer die Energieeffizienz im Vergleich zu älteren Röhrenschweißgeräten?
A2: Der Hauptgewinn ergibt sich aus dem Austausch des ineffizienten Vakuumröhrenoszillators (≈50-60% Effizienz) durch Hochfrequenz-MOSFET/IGBT-Wechselrichter (85-92% Effizienz). Dies reduziert die Abwärme drastisch. Darüber hinaus sorgen fortschrittliche Leistungsfaktor-Korrekturschaltungen dafür, dass der Schweißer Strom mit minimalem reaktiven Anteil zieht, was die elektrische Last weiter optimiert.
Q3: Kann ein Solid State Hochfrequenzschweißer NE-Metalle wie Aluminium oder Kupfer verarbeiten?
A3: Ja. Die präzise Frequenzkontrolle und die schnelle Leistungsregelung eines Solid-State-Systems sind tatsächlich vorteilhaft für NE-Metalle, die eine andere Widerstandsfähigkeit und Wärmeleitfähigkeit im Vergleich zu Stahl aufweisen. Durch das Abstimmen des Frequenz- und Leistungsprofils können saubere, starke Schweißnähte in Aluminium, Kupfer und deren Legierungen erzielt werden, obwohl oft spezialisierte Werkzeuge und Impedanzen erforderlich sind.
Q4: Welche Wartung benötigt ein Solid State HF-Schweißer?
A4: Die Wartung ist erheblich weniger intensiv als bei Röhren-Schweißgeräten. Zu den Hauptaufgaben gehören die regelmäßige Reinigung oder der Austausch von Luftfiltern, das Überprüfen der Kühlmittelstände und der Leitfähigkeit im geschlossenen Kreislaufsystem, die Inspektion der Hochspannungsverbindungen auf Dichtheit und die Überwachung des Zustands der DC-Bus-Kondensatoren gemäß dem Zeitplan des Herstellers. Das Fehlen einer verbrauchbaren Vakuumröhre beseitigt das kostspieligste und häufigste Ersatzteil.
Q5: Wie funktioniert das Impedanzanpassungssystem in modernen Solid State Schweißgeräten?
A5: Moderne Schweißer verwenden ein automatisches Abstimmungssystem. Ein Controller erkennt die reflektierte Leistung oder den Phasenwinkel zwischen Spannung und Strom an der Arbeitswicklung. Er passt dann einen variablen Kondensator oder Induktor (häufig über Servomotoren oder schaltbare Kondensatorbänke) im Ausgangs-Tankkreis an, um eine 1:1-Anpassung aufrechtzuerhalten. Dies gewährleistet eine maximale Leistungsübertragung zu den Bandkanten, unabhängig von Änderungen der Bandgröße, -geschwindigkeit oder Materialeigenschaften während der Produktion.
Q6: Warum ist die Integration von nachgelagerten Geräten, wie einer Rohrverpackungsmaschine, entscheidend für die Realisierung der Vorteile des Schweißers?
A6: Ein Hochleistungs- Solid State Hochfrequenzschweißer kann leicht mehr Rohre pro Stunde produzieren, als eine veraltete Handhabungs- und Verpackungssektion verarbeiten kann. Wenn die fertigen Rohre nicht schnell genug gebündelt, verschnürt und vom Kühlbett entfernt werden können, muss die gesamte Anlage langsamer werden. Daher stellt ein ganzheitlicher Ansatz—die Bereitstellung des Schweißers zusammen mit effizienten Materialhandhabungsgeräten wie denen von SANSO—sicher, dass die Produktivitätsgewinne in der vorgelagerten Produktion vollständig als fertige, versandfähige Waren realisiert werden.
Der Übergang zu einem Solid State Hochfrequenzschweißer ist eine strategische Investition in operative Exzellenz. Er liefert quantifizierbare Renditen durch Energieeinsparungen, verbesserte Schweißintegrität, reduzierte Wartung und erhöhte Produktionsflexibilität. Für Anlagenbetreiber, die wettbewerbsfähig bleiben möchten, ist es der sicherste Weg, den ROI zu maximieren und den Status eines Weltklasse-Herstellers zu erreichen, die Nuancen dieser Technologie zu verstehen und mit einem erfahrenen Integrator wie SANSO zusammenzuarbeiten—der eine nahtlos integrierte Linie von Entcoilern bis zur Rohrverpackungsmaschine bereitstellen kann.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
