
Accueil > Blogs > Sélection du bon dérouleur à vendre : Un guide technique pour les opérations de laminoir à tubes
Sélection du bon dérouleur à vendre : Un guide technique pour les opérations de laminoir à tubes
2026-07-25
Dans le monde exigeant de la fabrication de tubes et de tuyaux soudés, l'efficacité de votre ligne de production est déterminée bien avant que la bande n'entre dans la section de formation. La première étape—manutention des bobines—détermine le rythme et la qualité de l'ensemble du processus. Lorsque les équipes d'approvisionnement recherchent un dérouleur à vendre, la décision transcende les spécifications de base ; elle nécessite une évaluation approfondie de la capacité hydraulique, du contrôle de la tension, de la rigidité structurelle et de la fiabilité opérationnelle à long terme. En tant que spécialiste des laminages de tubes soudés à haute fréquence, j'ai observé que le déroulage suboptimal est directement corrélé à un gaspillage de matériel, des dommages aux bords et des temps d'arrêt imprévus—des facteurs qui érodent les marges bénéficiaires.
Cet article fournit une analyse basée sur des données des dérouleurs industriels, en se concentrant sur les configurations techniques, les exigences spécifiques aux applications et l'intégration des systèmes de contrôle modernes. Que vous modernisiez une ligne existante ou que vous mettiez en service une nouvelle installation, comprendre les nuances de la conception de dérouleur est essentiel. Nous allons explorer comment des fabricants établis comme SANSO relèvent ces défis grâce à la précision d'ingénierie et à une construction robuste.
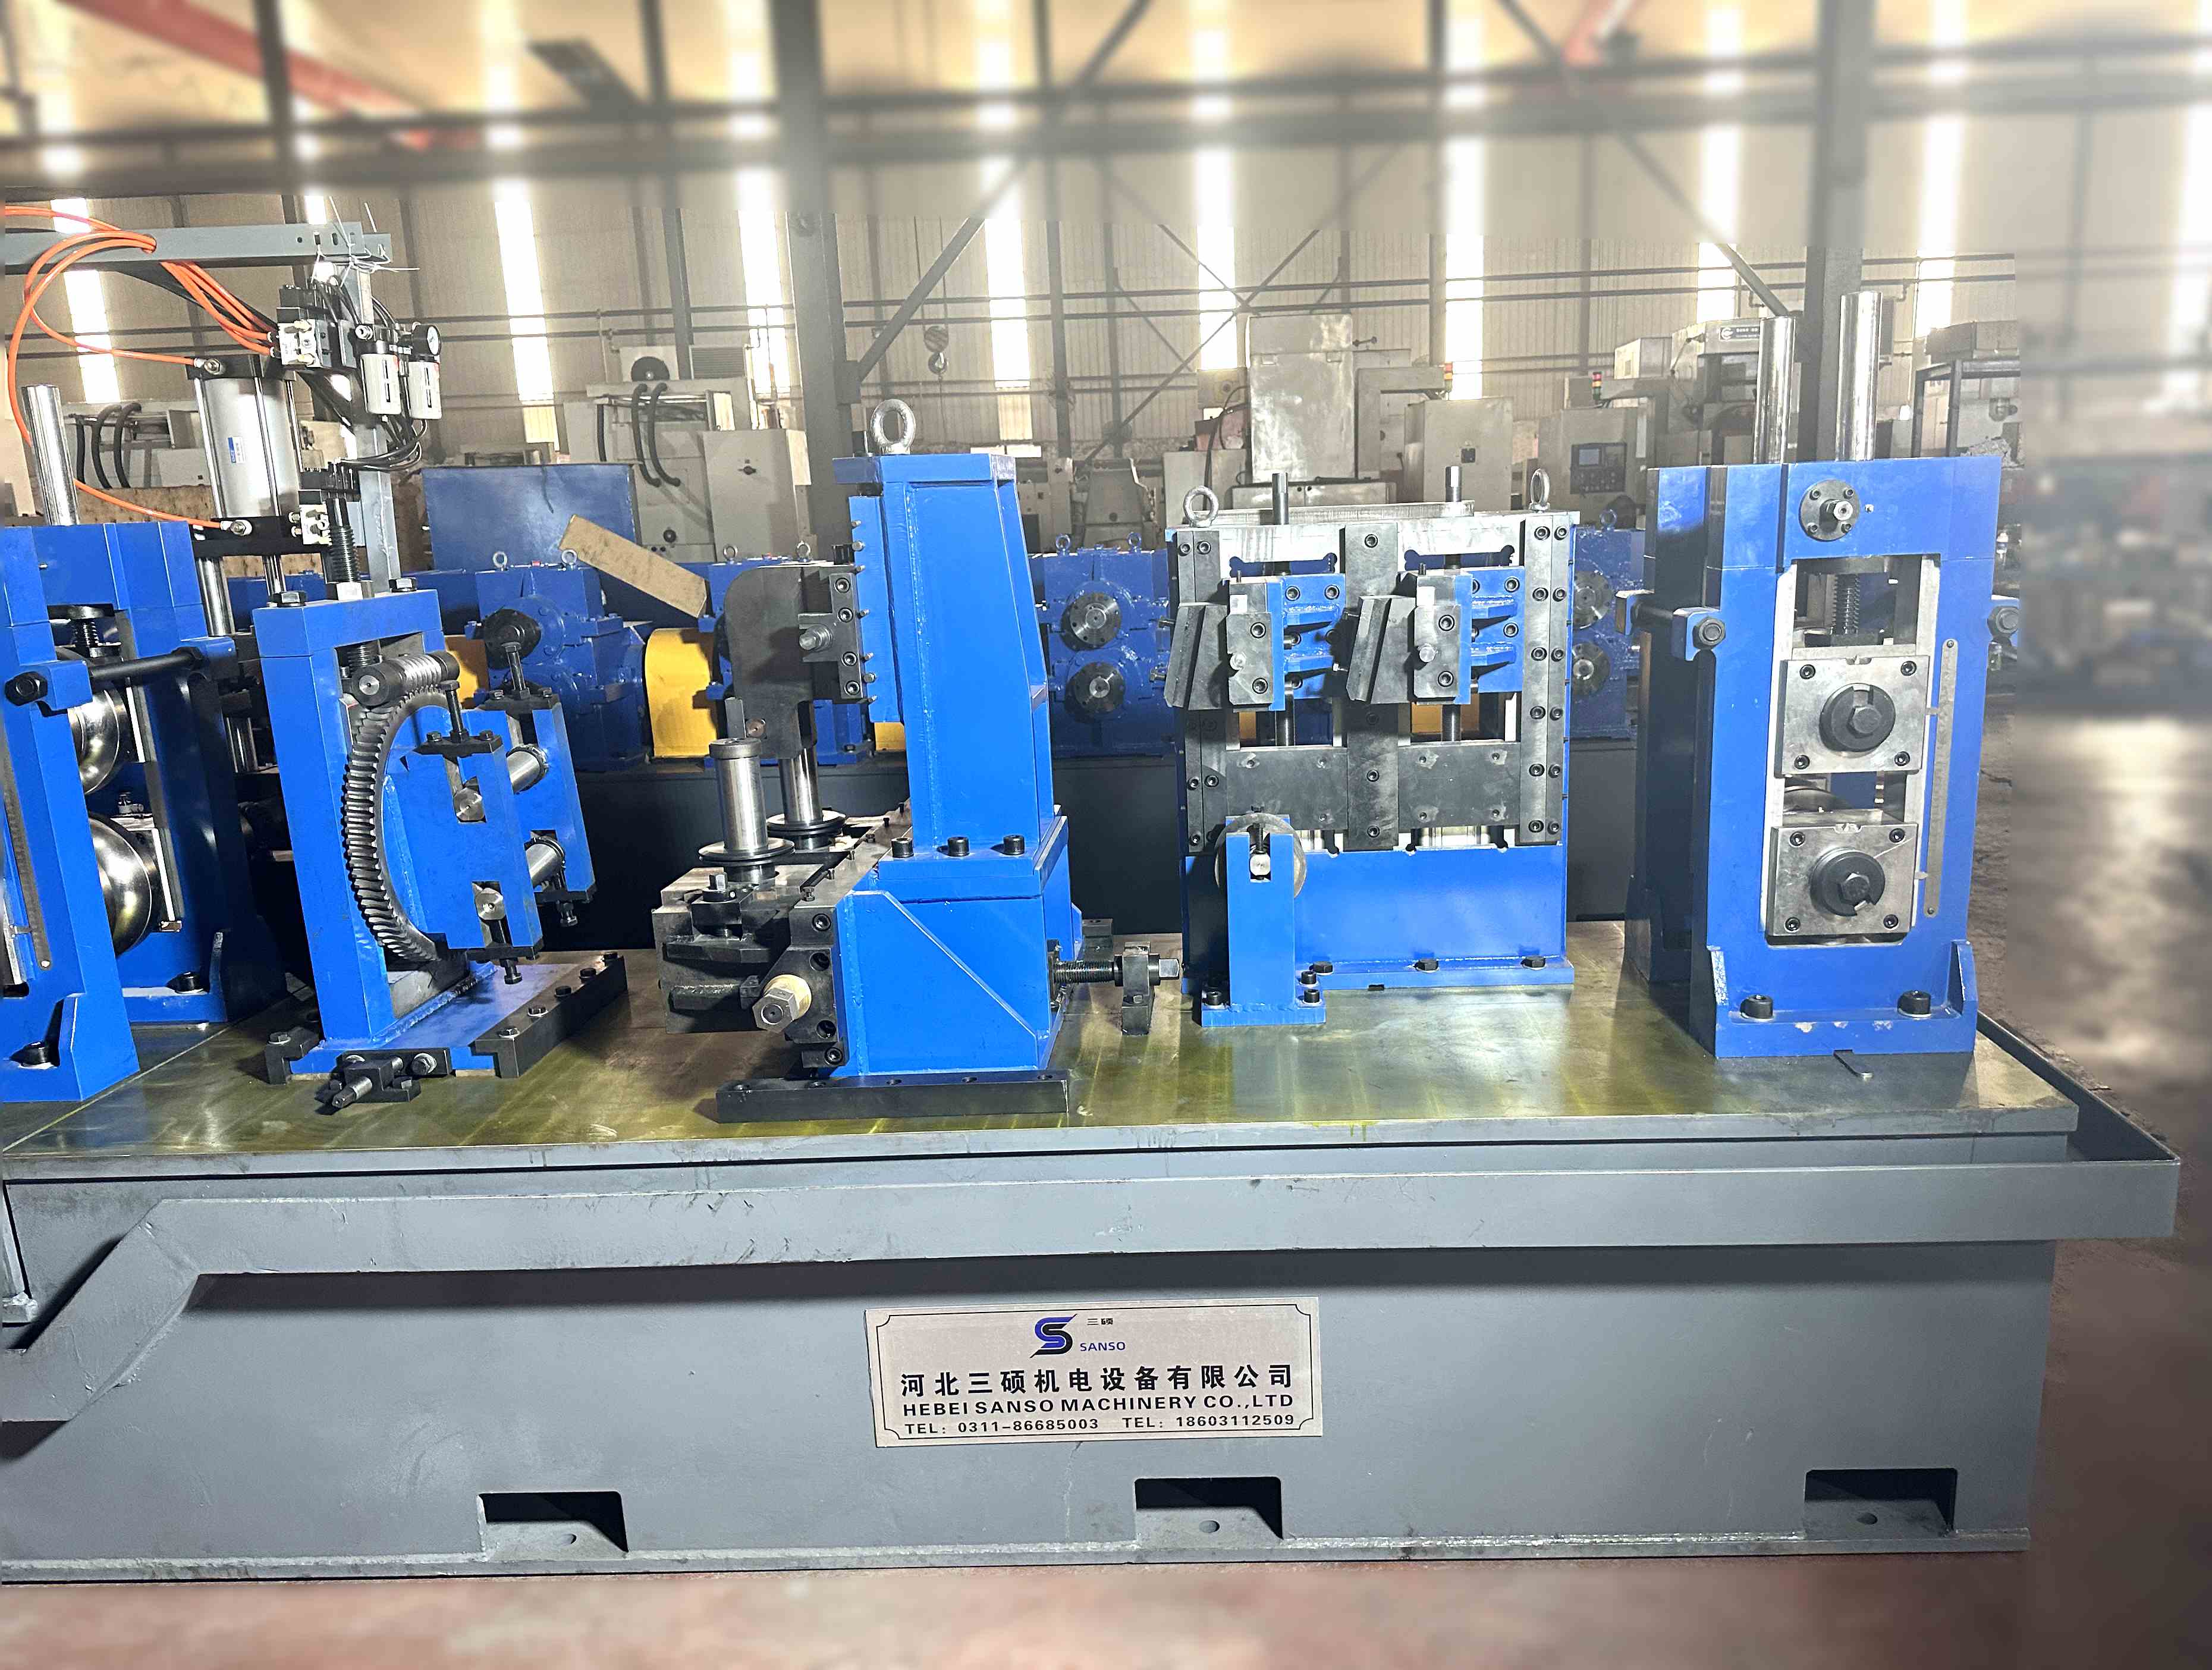
1. Définir la Fonction Principale : Au-delà d'un Simple Déroulage
Un dérouleur—souvent appelé dérouleur ou support de dévidage—n'est pas simplement un support passif pour les bobines d'acier. Dans le fraisage moderne de tubes, il sert d'unité de manutention de matériel fondamentale. Ses principales responsabilités incluent :
Dévidage Contrôlé : Maintenir une tension arrière constante pour prévenir le télescopage ou le sur-rotation.
Préservation du Matériel : Protéger les bords de la bande contre les bavures ou la déformation qui compromettraient l'intégrité de la soudure.
Gestion de Charge : Soutenir en toute sécurité des bobines pesant entre 5 et 30 tonnes métriques, selon la capacité du laminoir.
Intégration avec les Redresseurs : S'assurer que la bande sort du dérouleur avec une courbure résiduelle minimale pour un nivellement et un formation ultérieurs.
Lors de l'évaluation d'un dérouleur à vendre, l'accent en ingénierie doit passer des spécifications de base à la synergie entre la conception mécanique et le contrôle électronique. Les erreurs les plus coûteuses impliquent souvent des dimensions de bobine mal assorties ou un couple de freinage insuffisant pour les lignes à grande vitesse.
2. Paramètres Techniques Critiques pour Sélectionner un Dérouleur
Sur la base de l'expérience sur le terrain avec des installations à travers l'Asie et l'Europe, j'ai compilé une liste de critères techniques non négociables qui impactent directement la performance de la ligne.
2.1 Systèmes d'Expansion Hydrauliques vs. Mécaniques
Le mécanisme d'expansion du mandrin est le cœur du dérouleur. Les systèmes d'expansion hydrauliques offrent une force de serrage et une concentricité supérieures, essentielles pour les matériaux de forte épaisseur (3 mm à 12 mm d'épaisseur de paroi). Les systèmes mécaniques, bien que rentables, ont souvent du mal avec les variations de diamètre intérieur de bobine (généralement 508 mm ou 610 mm). Pour les applications en acier à haute résistance (HSS), l'expansion hydraulique garantit zéro glissement, réduisant l'usure sur les segments de mandrin. De nombreuses annonces de dérouleur à vendre de premier plan mettent désormais l'accent sur les mandrins hydrauliques comme standard pour les lignes lourdes.
2.2 Motorisation et couple de freinage
Les dérouleurs motorisés intègrent un entraînement vectoriel AC ou un entraînement DC pour tirer activement le matériau, tandis que les unités passives s'appuient sur des freins à friction. Pour les laminoirs de tubes dépassant 60 mètres par minute, une unité motorisée active est indispensable. Le couple de freinage doit être calculé en fonction du moment d'inertie de la bobine ; des freins sous-dimensionnés entraînent un “débordement de bobine”, où le matériau se relâche entre le dérouleur et le redresseur, provoquant des erreurs de suivi. Recherchez des unités qui fournissent des courbes de freinage ajustables qui se synchronisent avec le PLC de la ligne.
2.3 Chariot de bobine et mécanismes de chargement
L'ergonomie et la sécurité dans le chargement des bobines sont souvent sous-estimées. Un dérouleur bien conçu intègre un chariot de bobine hydraulique avec des fonctions de levage et d'inclinaison. Cela réduit la dépendance aux grues à portique et accélère les temps de changement. Dans des environnements de production à forte mixité et faible volume, un système de mandrin à dégagement rapide et un chariot de bobine motorisé peuvent réduire le temps de configuration jusqu'à 40 %.
3. Points de douleur de l'industrie : Solutions par l'ingénierie de précision
Tout au long de mon travail de conseil, trois problèmes récurrents émergent dans les laminoirs qui fonctionnent avec un équipement de déroulage de qualité inférieure. Y remédier nécessite non seulement un dérouleur à vendre de qualité, mais aussi une approche holistique de l'intégration de la ligne.
3.1 Défauts de vagues de bord et de cambrure
La vague de bord — une déformation ondulée le long des bords de la bande — provient d'une tension incohérente lors du déroulage. Lorsque le dérouleur ne parvient pas à maintenir une tension arrière constante, la bande subit un micro-glissement, provoquant un étirement inégal. Les dérouleurs haut de gamme intègrent des cellules de charge et un contrôle de tension en boucle fermée. Ce système de rétroaction ajuste le couple de freinage en temps réel, garantissant que la bande reste plate et sans contrainte avant d'entrer dans la section de formage. Cela est particulièrement critique pour les matériaux en acier inoxydable et de grade API 5L où la finition de surface et l'intégrité structurelle sont primordiales.
3.2 Télescopage et dommages aux bobines
Le télescopage se produit lorsque les couches de bobine se déplacent latéralement, souvent en raison de mandrins mal alignés ou de guides latéraux inadéquats. Cela entraîne du gaspillage de matériau et des risques pour la sécurité. Les dérouleurs modernes disposent de plaques de guide latéral hydrauliques qui s'ajustent automatiquement à la largeur de la bobine, maintenant un alignement précis. Lors de l'approvisionnement d'un dérouleur à vendre, vérifiez que les guides latéraux sont contrôlés indépendamment et interconnectés avec le système de positionnement du chariot de bobine pour éliminer les ajustements manuels.
3.3 Inefficacité du changement de production
Dans les installations multi-produits, le temps de changement est un coût caché. Un dérouleur avec une expansion de mandrin motorisée, des dispositifs de retenue de bobine à dégagement rapide et un système de positionnement programmable permet aux opérateurs de passer d'une largeur de bobine à une autre en moins de 10 minutes. Certains systèmes de fabricants comme SANSO intègrent la gestion des recettes où les paramètres de bobine sont stockés dans l'HMI, configurant automatiquement la machine pour le prochain travail.
4. Avancées technologiques : Le passage vers l'industrie 4.0
Le laminoir moderne est de plus en plus axé sur les données. Un dérouleur à vendre à la pointe de la technologie ne devrait pas être un composant isolé mais un nœud dans le réseau de production. Les innovations clés incluent :
Capteurs de maintenance prédictive : La surveillance des vibrations sur l'arbre principal et les capteurs de température sur les systèmes hydrauliques fournissent des avertissements précoces d'usure des roulements ou de dégradation de l'huile, prévenant des pannes catastrophiques.
Diagnostics à distance : L'intégration avec des plateformes IIoT permet aux ingénieurs d'ajuster les courbes de freinage et la pression d'expansion à distance, réduisant le temps de dépannage sur site.
Systèmes de récupération d'énergie : Certains dérouleurs lourds disposent désormais de moteurs régénératifs qui convertissent l'énergie de freinage en énergie réinjectée dans le réseau de l'usine, réduisant ainsi les coûts opérationnels lors d'opérations continues à grande vitesse.
Lors de l'évaluation de ces caractéristiques, il est crucial d'évaluer la capacité du fournisseur à fournir des mises à jour logicielles et un support à long terme. Un dérouleur est un investissement de 15 à 20 ans ; par conséquent, choisir une marque avec un réseau de service robuste est une décision stratégique.
5. Configurations spécifiques à l'application
Tous les dérouleurs ne sont pas créés égaux. La configuration optimale dépend fortement du produit final et du type de matériau. Voici des scénarios industriels courants :
5.1 Tube structurel à paroi épaisse (HSS)
Pour des bobines jusqu'à 20 mm d'épaisseur et des largeurs dépassant 600 mm, un dérouleur à double cône avec expansion hydraulique est obligatoire. La structure doit comporter une base soudée robuste pour absorber les forces d'inertie lors de l'accélération et de la décélération. Dans ce segment, le dérouleur à vendre comprend souvent une unité de pré-nivellement pour réduire la contrainte sur le redresseur principal.
5.2 Acier inoxydable et matériaux non ferreux
Les alliages d'acier inoxydable et de cuivre nécessitent une protection de surface méticuleuse. Des mandrins revêtus de polyuréthane et des rouleaux de pincement recouverts de caoutchouc empêchent les rayures. De plus, le dérouleur doit fournir une tension de retour exceptionnellement basse et stable pour éviter l'effet "peau d'orange" sur la surface. Les fournisseurs proposent souvent des segments de mandrin polis et des systèmes de lubrification à brume d'huile en option.
5.3 Lignes de tubes automobiles à grande vitesse
Les applications automobiles (telles que les arbres de transmission et les barres stabilisatrices) exigent des vitesses dépassant 120 m/min. Ici, un dérouleur motorisé avec un entraînement CC et un freinage à réponse ultra-rapide est non négociable. La synchronisation de la ligne doit être précise à ±0,5 % pour garantir des tolérances d'épaisseur de paroi et de diamètre constantes.
6. Considérations économiques : Coût total de possession (TCO)
Bien que le prix d'achat initial d'un dérouleur à vendre soit une préoccupation majeure, le coût total de possession révèle la véritable valeur. Mon analyse des journaux de maintenance de 30 usines de tubes sur une période de 5 ans indique que :
Les unités avec systèmes d'expansion hydraulique avaient des coûts de maintenance inférieurs de 22 % par rapport à l'expansion mécanique en raison de l'usure réduite des mandrins.
Les dérouleurs équipés de voitures de bobines automatisées ont réduit les blessures au travail de 68 % et augmenté le débit de 15 %.
Les systèmes d'entraînement écoénergétiques ont réduit la consommation d'énergie annuelle jusqu'à 18 000 kWh par poste.
Investir dans un dérouleur de qualité supérieure d'un fabricant spécialisé comme SANSO garantit que ces avantages TCO sont réalisés grâce à une métallurgie et un support technique supérieurs.
7. Intégration avec Lignes de laminoirs à tubes : Un flux de travail sans couture
Le dérouleur ne fonctionne pas en isolation. Ses performances affectent directement le redresseur, la section de formage et la station de soudage. Une architecture de ligne moderne intègre le dérouleur dans le PLC maître, permettant :
Synchronisation de la rampe d'accélération : L'entraînement du dérouleur s'accélère en synchronisation avec le laminoir de formage pour éviter le bouclage ou le claquage du matériau.
Contrôle de boucle : Des capteurs photoélectriques ou des boucles ultrasoniques maintiennent un tampon de matériau précis entre le dérouleur et le redresseur, garantissant un fonctionnement continu même pendant le raccordement des bobines.
Interlocks de sécurité : Les rideaux lumineux et les arrêts d'urgence sont intégrés pour arrêter instantanément tous les composants rotatifs, respectant les normes de sécurité mondiales telles que l'ISO 13849.
Lors de l'examen d'un dérouleur à vendre, demandez les schémas électriques et les protocoles d'interface (Profibus, Ethernet/IP, etc.) pour garantir la compatibilité avec votre architecture de contrôle existante.
8. Normes et certifications pour valider la qualité
Pour garantir la conformité et la fiabilité, les dérouleurs industriels doivent respecter des normes reconnues :
Marquage CE : Essentiel pour les marchés européens, indiquant la conformité avec les normes de santé, de sécurité et de protection de l'environnement.
ISO 9001:2015 : Certification du système de gestion de la qualité du fabricant.
ASTM A6/A6M : Normes pertinentes pour l'intégrité structurelle du cadre de l'équipement.
Les fournisseurs établis fournissent ouvertement la documentation de certification, ce qui est un facteur critique lors des audits d'approvisionnement.
Conclusion : Acquisition stratégique pour un avantage concurrentiel
La décision d'investir dans un dérouleur à vendre doit être abordée avec la même rigueur que la sélection du moulin lui-même. C'est un atout stratégique qui dicte l'utilisation des matériaux, la sécurité opérationnelle et la flexibilité de production. En priorisant la précision hydraulique, les systèmes de contrôle adaptatifs et les capacités d'intégration robustes, les fabricants peuvent réaliser une amélioration de 15 à 20 % de l'efficacité de la ligne tout en réduisant les taux de rebut.
De mon expérience en partenariat avec des fournisseurs de premier plan, SANSO illustre la profondeur d'ingénierie nécessaire pour fournir des dérouleurs capables de résister aux rigueurs d'une production continue et à forte demande. Leur attention à la conception modulaire et au support après-vente s'aligne avec les objectifs opérationnels à long terme des moulins à tubes modernes.
Questions fréquemment posées (FAQ)
Q1 : Quelle est la différence entre un dérouleur motorisé et un dérouleur à frein ?
A1 : Un dérouleur motorisé utilise un entraînement AC ou DC pour tirer et alimenter activement le matériau dans la ligne, fournissant un contrôle précis de la tension et la capacité de manipuler des bobines lourdes ou larges. Un dérouleur à frein repose sur un frein à friction ou à air pour contrôler le déroulement ; il est généralement utilisé pour des calibres plus légers et des vitesses plus lentes. Pour les moulins à tubes à grande vitesse ou les matériaux de gros calibres, un système motorisé est fortement recommandé pour éviter le bouclage du matériau et maintenir une tension constante.
Q2 : Comment déterminer la capacité de bobine correcte pour mon dérouleur ?
A2 : La capacité est déterminée par trois facteurs : le poids de la bobine (tonnage maximum), le diamètre extérieur de la bobine (OD) et le diamètre intérieur (ID). Vous devez sélectionner un dérouleur qui peut accueillir votre plus grande et plus lourde bobine avec une marge de sécurité. De plus, la plage d'expansion du mandrin doit correspondre à vos ID de bobine (généralement 508 mm ou 610 mm). Il est conseillé de surdimensionner le dérouleur pour gérer l'expansion future de la production, mais assurez-vous que les systèmes d'entraînement et de freinage sont adaptés à l'inertie des bobines plus grandes.
Q3 : Un dérouleur peut-il être intégré à une ligne de moulin à tubes existante d'un autre fabricant ?
A3 : Oui, la plupart des dérouleurs modernes sont conçus avec des protocoles de communication ouverts (tels que Profibus, Ethernet/IP ou signaux analogiques 0-10V) pour s'intégrer à des lignes tierces. La clé est de s'assurer que l'interface de contrôle correspond au PLC de votre moulin. Des fournisseurs réputés comme SANSO fournissent un support d'intégration complet, y compris des schémas électriques et une mise en service sur site pour garantir une synchronisation sans faille.
Q4 : Quel est le calendrier d'entretien recommandé pour un dérouleur hydraulique ?
A4 : Un calendrier d'entretien standard comprend des vérifications hebdomadaires des niveaux et de l'état du fluide hydraulique ; des inspections mensuelles des segments d'expansion du mandrin pour usure ; une calibration trimestrielle des capteurs de tension et du couple de freinage ; et un remplacement annuel des filtres hydrauliques et une inspection des roulements. Les outils de maintenance prédictive (capteurs de vibration, thermographie) peuvent prolonger les intervalles de service en identifiant les problèmes tôt. Suivez toujours les directives du fabricant d'équipement d'origine pour les intervalles de lubrification et les remplacements de pièces.
Q5 : Comment un dérouleur contribue-t-il à réduire le gaspillage de matériau dans la production de tubes ?
A5 : Un dérouleur de précision minimise le gaspillage de plusieurs manières : il prévient les dommages sur les bords grâce à un guidage latéral précis ; il élimine le télescopage qui conduit à des extrémités de bobine inutilisables ; il maintient une tension arrière constante pour réduire les chutes causées par des vagues de bord ou des plis ; et il permet des changements plus rapides, réduisant la quantité de matériau utilisée pour la configuration. Dans l'ensemble, un dérouleur bien spécifié peut réduire le gaspillage de matériau de 3 à 5 %, ce qui améliore directement le rendement dans la production à fort volume.
Pour plus de spécifications techniques et pour explorer les configurations disponibles, visitez la page produit du dérouleur SANSO ou contactez leur équipe de support technique pour une solution personnalisée.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
