
Accueil > Blogs > Intégration de Dérouleur Redresseur de Précision pour Lignes de Soudage de Tubes et Tuyaux à Grande Vitesse
Intégration de Dérouleur Redresseur de Précision pour Lignes de Soudage de Tubes et Tuyaux à Grande Vitesse
2026-07-25
Dans la fabrication moderne de tubes soudés, la qualité de la bobine entrante détermine directement la stabilité des processus de formage, de soudage et de mise à taille. Un dérouleur redresseur haute performance n'est pas simplement un accessoire de manutention de matériaux — c'est la première étape critique du conditionnement métallurgique. Cet article technique fournit une analyse au niveau des composants des systèmes de dérouleur redresseur, explore leur rôle dans l'élimination des défauts de bande, et offre des solutions basées sur des données pour les goulets d'étranglement de production courants. S'appuyant sur l'expérience de terrain des laminages de tubes et des lignes de tubes automobiles de précision, nous examinons comment le traitement avancé des bobines correspond directement à l'intégrité des soudures, à la précision dimensionnelle et à l'efficacité globale de l'équipement (OEE).
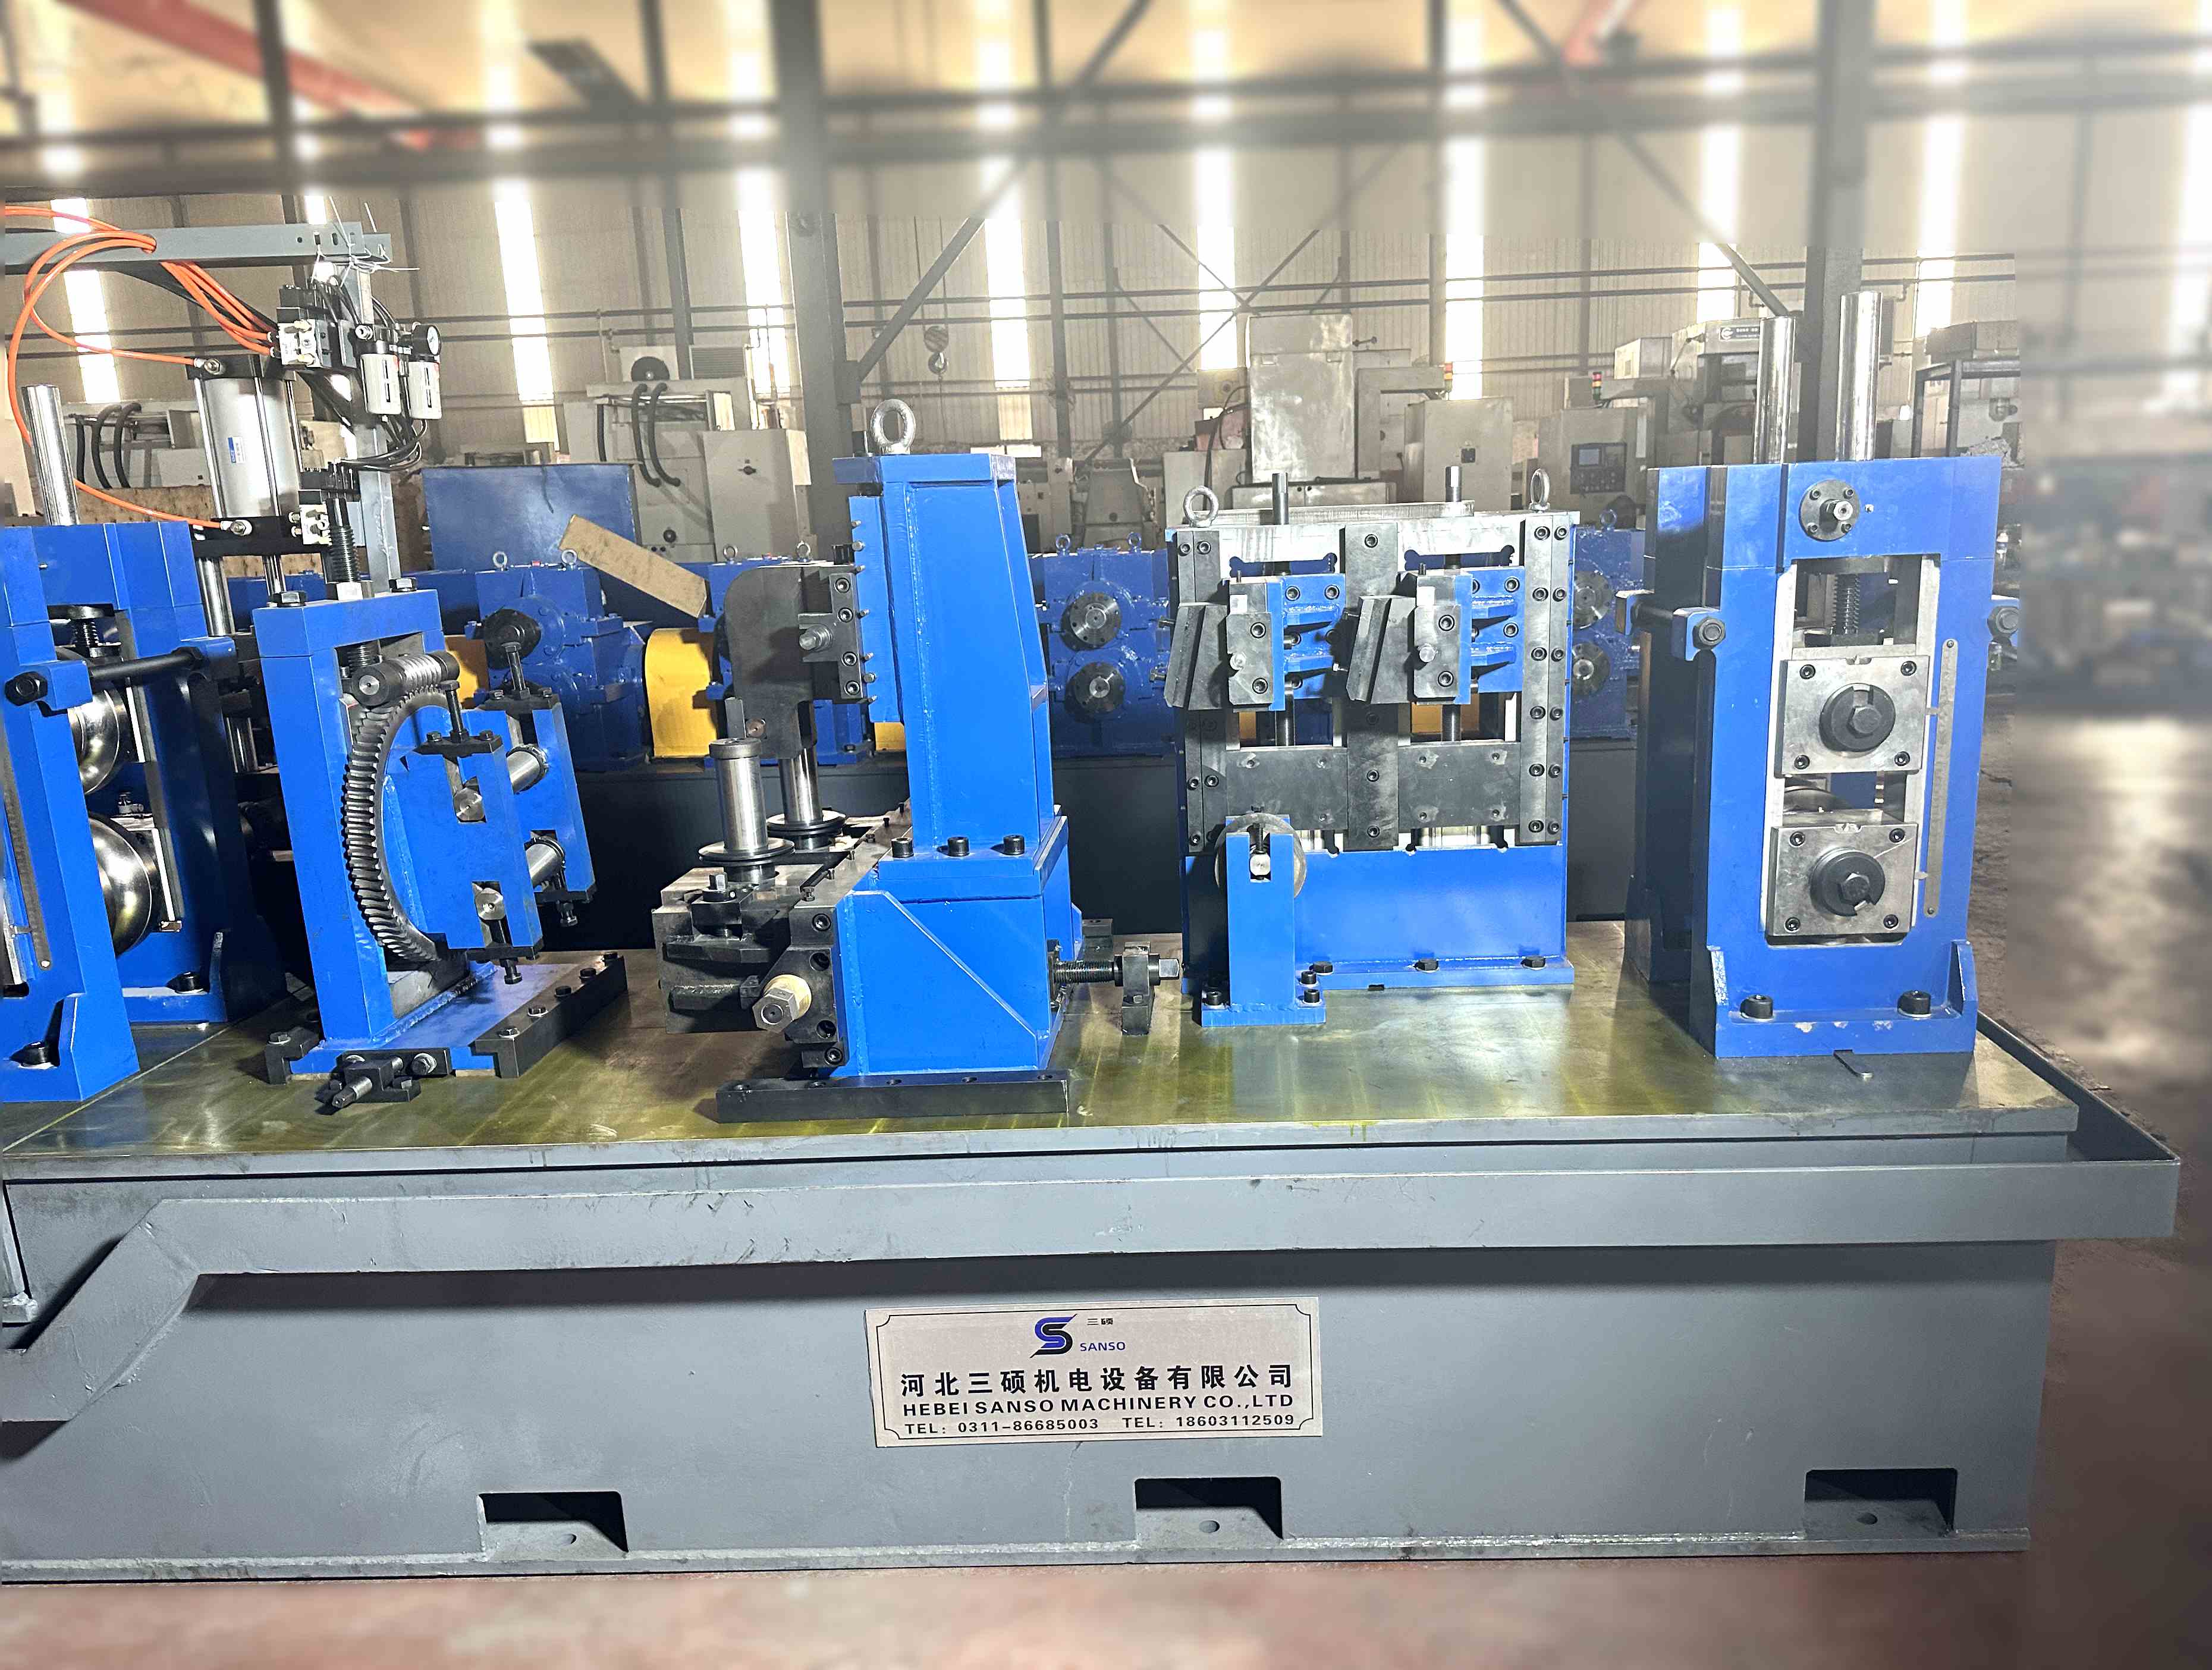
1. Le rôle métallurgique d'un Dérouleur Redresseur dans les lignes de laminage de tubes
Avant qu'une bande n'entre dans la section de formage à rouleaux, elle doit être exempte de déformation de bobine, de courbure en arc, de vagues de bord et de courbure longitudinale résiduelle. Un dérouleur redresseur combine deux fonctions essentielles : le déroulage contrôlé d'un stock de bande enroulée serré, suivi d'un nivellement multi-rouleaux qui déforme plastiquement le matériau pour obtenir un profil plat, soulageant les contraintes. Pour les tubes soudés par ERW (soudage par résistance électrique) et par laser, des tolérances de planéité inférieures à 0,5 mm par mètre sont requises pour éviter les variations d'impédance et le désalignement des soudures. Sans un redressement approprié, les vagues de bord provoquent un chauffage inégal pendant le soudage, entraînant des fissures en crochet ou des soudures froides. Les données statistiques provenant des audits de laminage de tubes indiquent que plus de 40 % des défauts de soudure proviennent d'une mauvaise planéité de la bande avant la section de formage. Par conséquent, investir dans un dérouleur redresseur robuste réduit les taux de rebut de 18 à 25 % en moyenne et prolonge la durée de vie des rouleaux de formage de 30 %.
2. Architecture technique de base : Du Dérouleur au redresseur de précision
2.1 Section de dérouleur robuste – Gestion des variations de bobine
Le segment de déroulage doit gérer de larges gammes de diamètre intérieur/extérieur de bobine, d'épaisseur de bande (0,8 mm à 12,7 mm pour les tubes structurels), et de qualités de matériau allant de l'acier doux à API X80. Les paramètres d'ingénierie clés comprennent :
Mandrin d'expansion hydraulique : Conception segmentée avec une plage de prise de 450–610 mm ID, empêchant le glissement à des tensions allant jusqu'à 12 kN.
Système de freinage de bobine : Freinage pneumatique ou régénératif à courant continu pour maintenir une tension de retour constante, évitant le dépassement et le télescopage.
Auto-centrage & guide de bord : Capteurs photoélectriques avec ajustement latéral entraîné par servo, garantissant une déviation de la ligne centrale de la bande < ±2 mm à des vitesses allant jusqu'à 80 m/min.
Bras de déchargement & élévateur de bobine : Chariots de bobine hydrauliques pour un chargement sécurisé de bobines de 15 à 25 tonnes, réduisant les temps d'arrêt entre les changements de bobine.
Les configurations de dérouleur redresseur intégrées de SANSO présentent une conception à double mandrin pour les changements de bobine superposés, éliminant les retards de filage de bande dans les laminages de tubes continus. Cette conception améliore l'utilisation de la ligne de jusqu'à 12 % par rapport aux unités à mandrin unique.
2.2 Section de redressement – Obtenir une planéité supérieure et un soulagement des contraintes résiduelles
Les redresseurs modernes utilisent une configuration à 7 rouleaux, 11 rouleaux ou 21 rouleaux en fonction de la résistance à la traction et de l'épaisseur du matériau. La théorie du redressement repose sur un pliage en flexion alternée : la bande passe à travers des rouleaux supérieurs et inférieurs décalés, subissant une déformation élastique-plastique qui égalise les contraintes internes des fibres. Les facteurs de conception critiques incluent :
Diamètre et pas des rouleaux : Un diamètre plus petit (50–90 mm) permet un pas plus serré pour les bandes de faible épaisseur (0,5–3 mm), tandis que des diamètres plus grands (120–180 mm) sont utilisés pour les plaques lourdes afin de prévenir la déflexion des rouleaux.
Ajustement individuel des rouleaux : Mécanismes à vis manuels ou entraînés par servo avec retour de position (résolution ±0,01 mm) pour corriger les défauts de planéité localisés.
Configuration d'entraînement : Des rouleaux de pincement d'entrée plus des rouleaux de redressement auxiliaires entraînés réduisent le frottement et préviennent les rayures de surface—essentiel pour l'acier inoxydable ou le matériau prérevêtu.
Précision de redressement : Courbure résiduelle typique ≤ 0,3 mm/m pour l'acier doux ; pour les aciers AHSS (acier à haute résistance avancé) jusqu'à 780 MPa, des rouleaux de travail supplémentaires et un chevauchement accru des rouleaux sont nécessaires.
Des tests sur le terrain utilisant un capteur de planéité laser montrent qu'un redresseur à 11 rouleaux dérouleur redresseur réduit le pli central de 8 mm par mètre à moins de 0,6 mm, améliorant directement la cohérence des soudures. Pour les usines de tubes produisant des composants structurels automobiles, cela se traduit par une réduction de 90 % des rejets de redressement post-soudure.
3. Défis spécifiques à l'application et solutions techniques
3.1 Défi : Mémoire de bobine et arc en acier à haute résistance
Les aciers à haute résistance à faible alliage (HSLA) et les aciers à double phase présentent une mémoire de bobine prononcée après le déroulage, provoquant un arc (courbure transversale) qui déstabilise le guidage de la bande. Les redresseurs standard échouent souvent à éliminer complètement l'arc en raison d'une pénétration insuffisante des rouleaux de travail. Solution : Un dérouleur redresseur avec un cassette de rouleaux de pré-nivellement et un contrôle de tension arrière accru (jusqu'à 18 kN) peut réduire l'arc à ≤0,8 mm sur une largeur de 1500 mm. De plus, l'utilisation d'un redresseur à 2 étapes où la première étape applique une correction grossière et la seconde étape affine la planéité donne des résultats optimaux pour des résistances à la traction supérieures à 550 MPa.
3.2 Défi : Ondulation des bords de bande et son impact sur l'intégrité des soudures
L'ondulation des bords (élongation longitudinale sur les bords de la bande) entraîne un chauffage inégal des bords et un flashage lors du soudage HF. La cause profonde est souvent un couronnement inapproprié des rouleaux de redressement ou des roulements usés. Solution : Mettre en œuvre une surveillance de l'état des roulements des rouleaux de redressement (capteurs de vibration) et programmer le re-affûtage des rouleaux après chaque 800 heures de fonctionnement. SANSO fournit des unités de dérouleur redresseur avec des cassettes de rouleaux à changement rapide, réduisant le temps d'arrêt pour maintenance à moins de 45 minutes. De plus, l'intégration d'un système de mesure de planéité sans contact (par exemple, un réseau laser) avant la section de formage fournit un retour d'information en boucle fermée pour ajuster les écarts des rouleaux de redressement en temps réel—réduisant l'amplitude de l'ondulation des bords de 70 %.
3.3 Défi : Synchronisation de la vitesse entre le redresseur de déroulage et le laminoir de formage
Les écarts entre la vitesse de déroulage du redresseur et la vitesse de formage du laminoir provoquent des variations de tension, entraînant un plissement ou un étirement excessif de la bande. Solution : Un bras dancer ou un puits de boucle avec un contrôleur PID fournit un tampon et une correspondance de vitesse. Les entraînements modernes de redresseur de déroulage utilisent des moteurs vectoriels AC avec retour d'encodeur, maintenant la régulation de la vitesse dans une plage de ±0,5 %. Pour les laminoirs à grande vitesse (>100 m/min), un système de contrôle de boucle entraîné par servo intégré au PLC principal du laminoir assure une accélération et une décélération sans couture, réduisant les bouchons et les ruptures de bande de plus de 60 %.
4. Contrôles avancés et automatisation pour l'intégration de l'industrie 4.0
La fabrication de tubes d'aujourd'hui exige une traçabilité complète et un contrôle de processus adaptatif. Les systèmes de redresseur de déroulage haut de gamme sont équipés de contrôleurs prêts pour l'IIoT, permettant la surveillance à distance du couple de redressage, la prévision de l'usure des rouleaux et le suivi de la consommation de bobines. SANSO a développé un module propriétaire “Smart Straightening” qui calcule automatiquement les profondeurs d'insertion de rouleaux optimales en fonction de l'épaisseur de la bande, de la résistance à la traction et du profil de courbure entrant scanné par triangulation laser. Des études de cas d'un laminoir à tubes ERW de 2,5” montrent que cette automatisation réduit le temps de configuration de 25 minutes à moins de 6 minutes par changement de bobine, et maintient la planéité dans une plage de ±0,2 mm/m sur l'ensemble des longueurs de bobine, indépendamment des variations des propriétés des matériaux.
D'autres fonctionnalités avancées incluent :
Préparation automatique de soudage des extrémités de bobine : station de préparation de coupe et de soudage à l'arc intégrée pour un fonctionnement continu.
Unité de lubrification de bande : application contrôlée de film d'huile pour réduire le frottement des rouleaux de redressement et prévenir l'usure sur les matériaux tendres (par exemple, cuivre, aluminium).
Freinage par récupération d'énergie : entraînements régénératifs qui renvoient l'énergie de freinage dans le bus DC du laminoir, réduisant la consommation d'énergie de 15 à 20 %.
5. Indicateurs de performance et meilleures pratiques de maintenance
Pour atteindre une production cohérente, les opérateurs de laminoirs à tubes doivent suivre les indicateurs clés de performance (KPI) spécifiques au redresseur de déroulage :
Écart de planéité de la bande (mm/m) : mesuré tous les 500 mètres à l'aide d'un profilomètre à contact ou sans contact.
Taux d'usure des rouleaux de redressement : micromètres par 1000 tonnes traitées – déclencher le re-affûtage lorsque l'usure dépasse 0,15 mm.
Temps de changement de bobine : objectif en dessous de 3 minutes pour les systèmes automatiques, moins de 7 minutes pour les semi-automatiques.
Temps d'arrêt attribuable à la manipulation des bobines : doit être <4 % du temps de production total.
Les programmes de maintenance préventive doivent inclure l'inspection mensuelle des segments d'expansion de mandrin, le graissage bihebdomadaire des roulements de rouleaux de redressement (en utilisant de la graisse au lithium haute température), et des vérifications d'alignement trimestrielles à l'aide d'outils d'alignement de arbres au laser. SANSO fournit un journal de maintenance numérique intégré à l'HMI, qui alerte les opérateurs lorsque le couple des rouleaux dépasse les seuils historiques, indiquant une possible saisie des roulements ou un blocage du matériau.
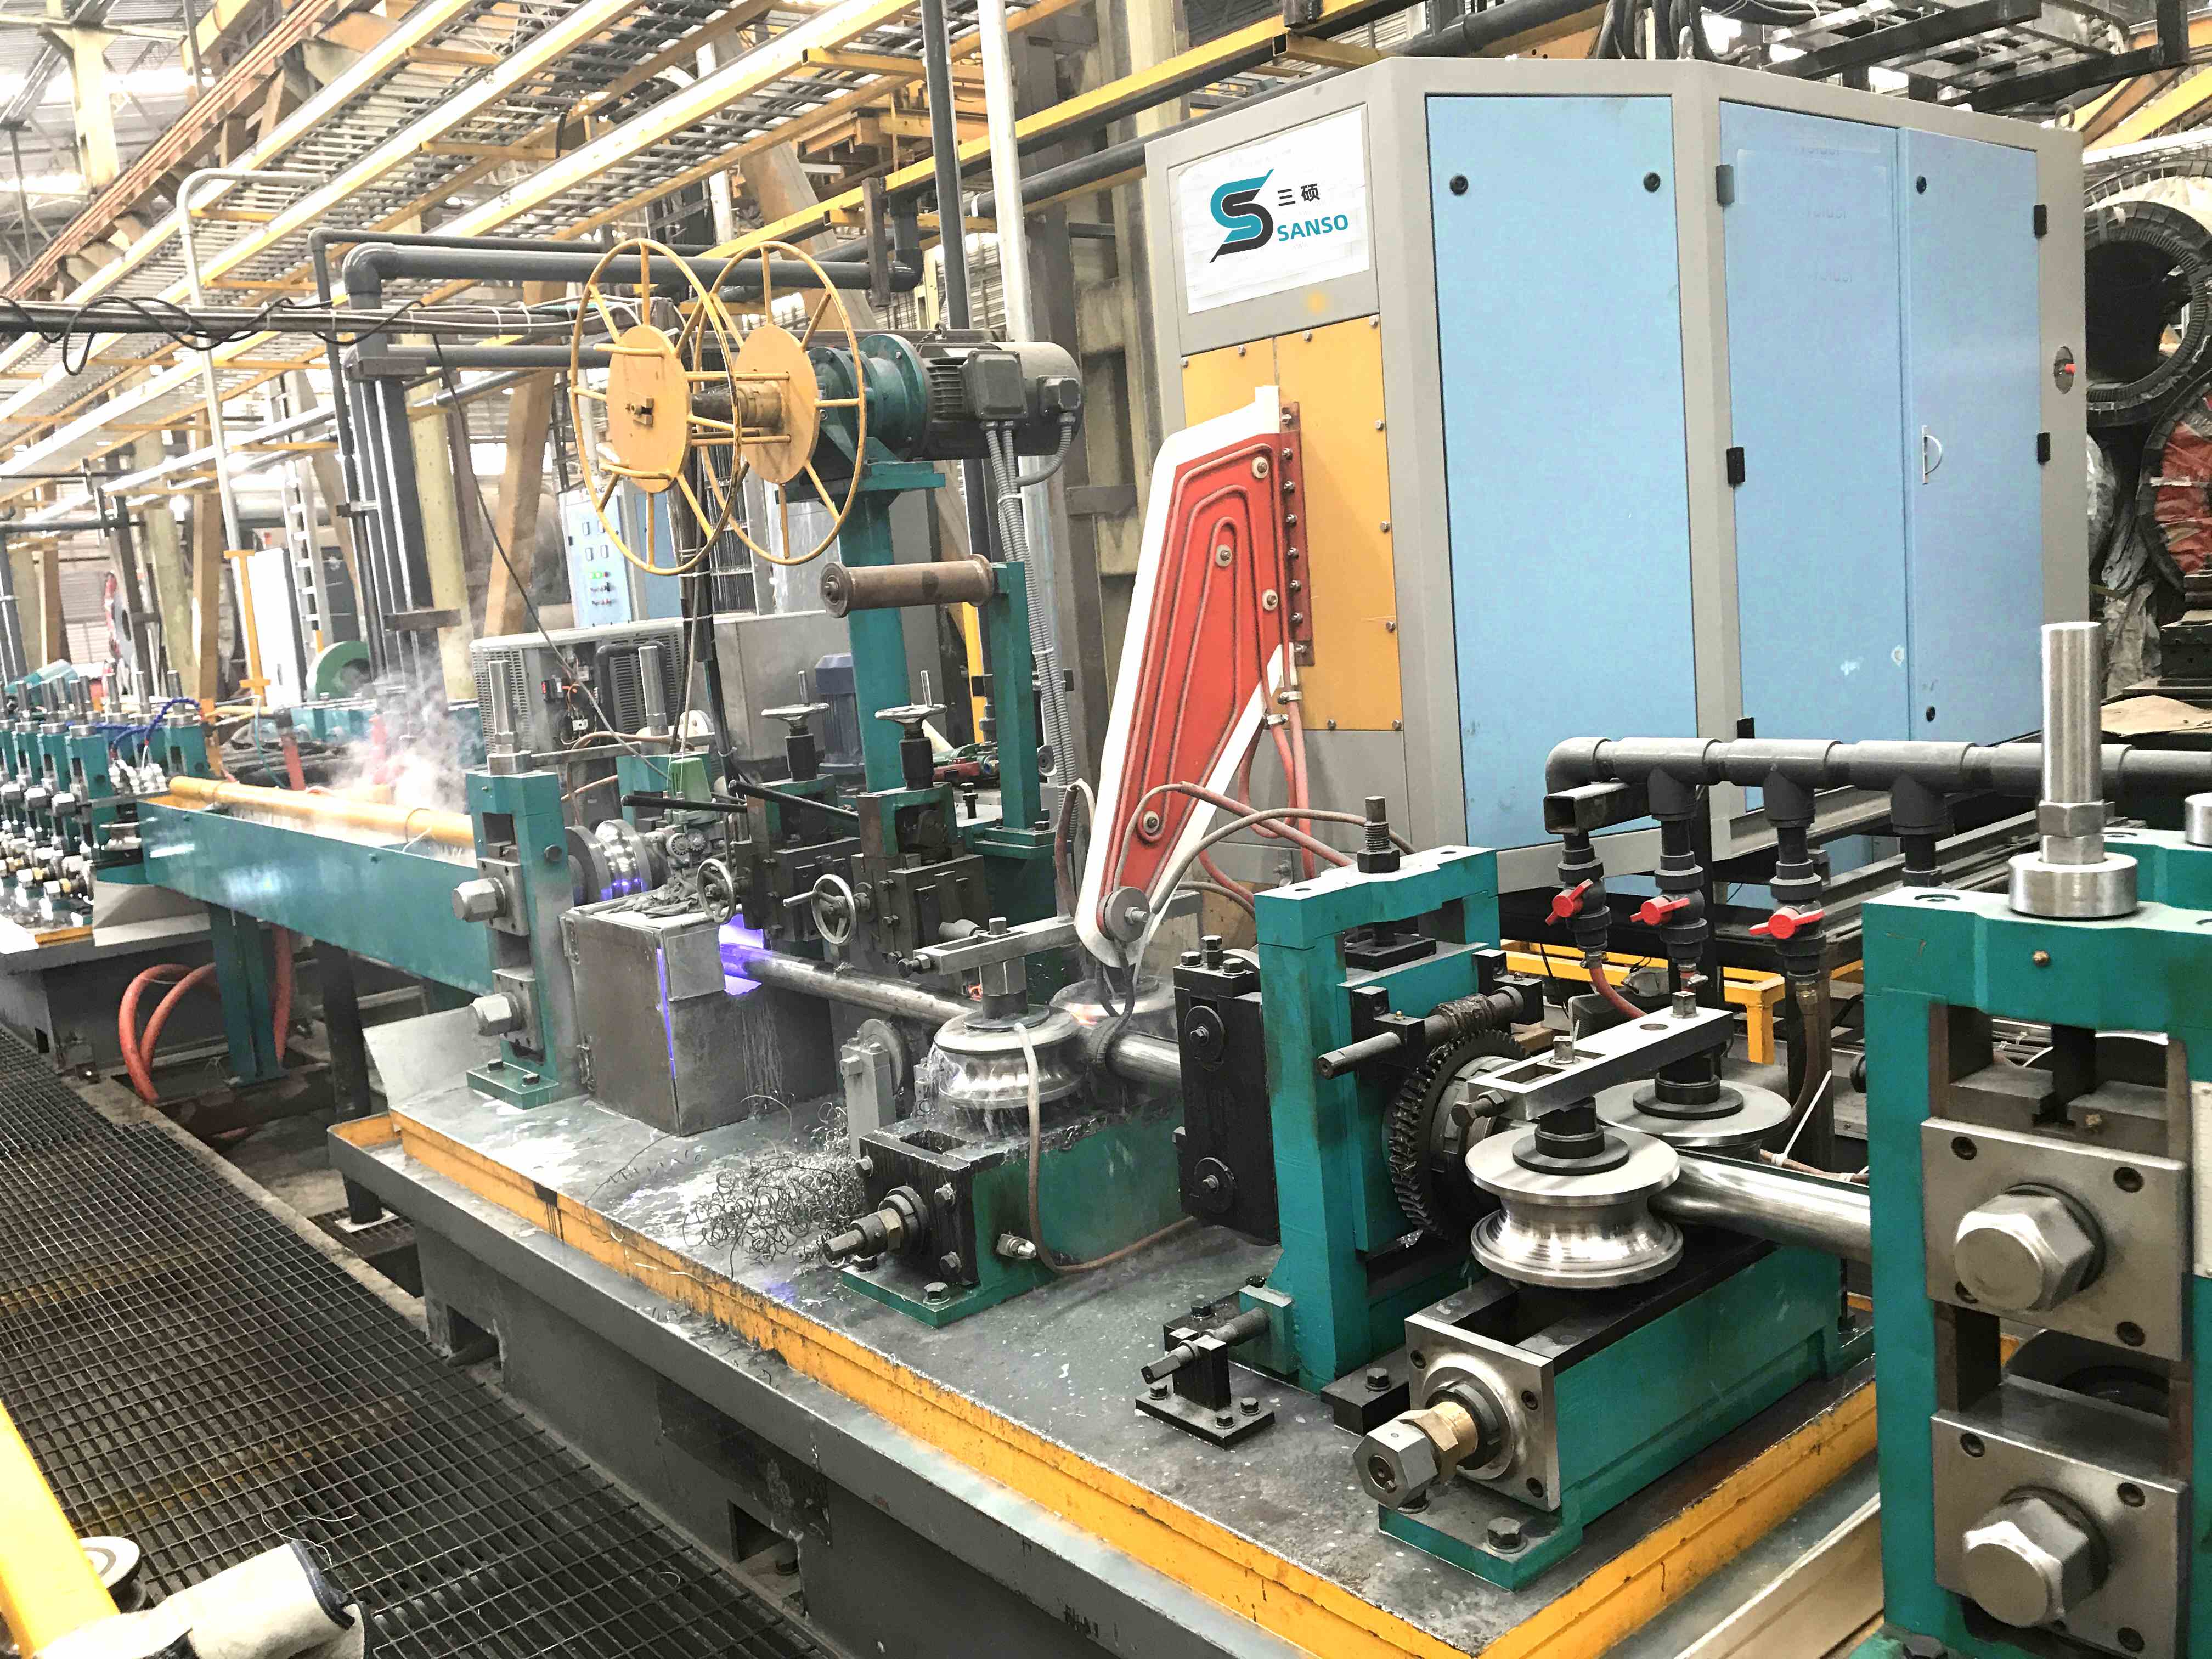
6.Maximiser le ROI grâce à un redresseur de decoiler de précision
Le redresseur de decoiler n'est plus un composant périphérique mais un atout stratégique qui dicte la qualité et le débit en aval. En sélectionnant un système conçu pour votre gamme de largeur de bande spécifique, les qualités de matériau et la vitesse de ligne, les fabricants de tubes peuvent réduire le gaspillage de matériau, diminuer la consommation d'énergie et atteindre une intégrité de soudure supérieure. Des fonctionnalités avancées telles que le contrôle de planéité en boucle fermée, l'ajustement automatique de l'écart des rouleaux et la connectivité Industrie 4.0 transforment le redresseur de decoiler en un centre de profit. Que vous produisiez des tuyaux de ligne API, des tubes de précision automobiles ou des sections creuses structurelles, investir dans un redresseur de decoiler à haute rigidité et contrôlé par servo entraîne des périodes de retour sur investissement de moins de 12 mois grâce à la réduction des déchets.
Pour une intégration clé en main et des solutions d'ingénierie sur mesure, SANSO propose une gamme complète de systèmes de redresseurs de decoiler conçus pour s'interfacer parfaitement avec n'importe quelle marque de laminoir à tubes. Leur équipe d'ingénierie fournit une mise en service sur site, une formation à l'optimisation de la planéité et des diagnostics à distance pour garantir que votre ligne de traitement de bobines fonctionne à son efficacité maximale.
Questions Fréquemment Posées (FAQ) – Redresseur de Decoiler dans les Applications de Laminoir à Tubes
Q1 : Quelle est la différence entre un redresseur autonome et un redresseur de decoiler combiné ?
A1 : Un redresseur autonome nécessite un decoiler séparé et est généralement utilisé dans des lignes de coupe à longueur ou lorsque l'espace au sol est ample. Un redresseur de decoiler combiné intègre les deux fonctions dans un cadre compact, réduisant l'empreinte de 30 à 40 % et simplifiant le filage de la bande. Les unités combinées permettent également un meilleur contrôle de la tension car les rouleaux de pincement du redresseur gèrent directement la tension arrière du decoiler. Pour les laminoirs à tubes où l'espace est limité et que des changements de bobines rapides sont nécessaires, les configurations de redresseurs de decoiler intégrés sont la norme de l'industrie.
Q2 : Comment la résistance à la traction du matériau affecte-t-elle la configuration des rouleaux du redresseur ?
A2 : Une résistance à la traction plus élevée (par exemple, 700 MPa contre 250 MPa) nécessite plus de déformation plastique pour soulager les contraintes résiduelles. Pour y parvenir, le redresseur doit avoir un pas de rouleau plus petit et un chevauchement de rouleaux plus important. En général, pour HSLA ou AHSS, un redresseur à 11 rouleaux ou 15 rouleaux avec des rouleaux en acier trempé (58–62 HRC) est nécessaire. Le redresseur de decoiler doit également avoir un couple moteur plus élevé et un cadre renforcé pour éviter la déflexion sous charge. Pour l'acier doux (≤350 MPa), une unité à 7 rouleaux suffit pour la plupart des applications de tubes.
Q3 : Quel est le calendrier de maintenance recommandé pour les roulements et les rouleaux du redresseur de decoiler ?
A3 : Les roulements dans la section du redresseur doivent être graissés tous les 200 heures de fonctionnement ou chaque semaine pour des opérations continues 24/7. Les rouleaux doivent être inspectés pour des marques d'usure toutes les 500 heures ; le remeulage est recommandé lorsque la rugosité de surface dépasse Ra 1,6 µm ou lorsque la tolérance de planéité dérive au-delà de ±0,5 mm/m. Pour le mandrin du decoiler, nettoyez et inspectez les segments glissants tous les 1 500 tonnes de bobines traitées. SANSO propose des kits de maintenance prédictive qui incluent des capteurs de vibration et des sondes de température pour alerter les opérateurs avant qu'une défaillance des roulements ne se produise.
Q4 : Un redresseur de decoiler peut-il traiter des aciers à haute résistance avancés (AHSS) pour la production de tubes ?
A4 : Oui, mais avec des mises à niveau spécifiques. Les redresseurs de décoilage standard sont conçus pour une résistance à la traction allant jusqu'à 600 MPa. Pour les grades AHSS (780–1180 MPa), vous avez besoin d'un modèle robuste avec un diamètre de rouleau augmenté (min. 130 mm), des rouleaux revêtus de carbure pour résister à l'usure abrasive, et un système de protection contre les surcharges hydrauliques. De plus, la vitesse de redressage doit être réduite de 20 à 30 % pour permettre une relaxation suffisante du matériau entre les passages des rouleaux. De nombreuses usines traitant l'AHSS pour des tubes formés à froid utilisent un redresseur de décoilage à deux étages avec préchauffage (150–200°C) pour abaisser le point de rendement effectif.
Q5 : Quelle est la plage de vitesse de décoilage typique pour un redresseur de décoilage intégré dans une usine de tubes de 2 pouces ?
A5 : Pour une usine de tubes ERW standard de 2 pouces (60 mm) produisant à 40–60 m/min, le redresseur de décoilage devrait supporter des vitesses de décoilage continues de 0–80 m/min pour permettre une réserve d'accélération. La production de tubes à paroi épaisse (3–6 mm d'épaisseur de paroi) fonctionne généralement à 20–35 m/min en raison des forces de formage, donc le redresseur de décoilage doit maintenir un redressage stable à faibles vitesses sans effets de stick-slip. Les unités premium de SANSO offrent une large plage de vitesses (5–120 m/min) avec une tension de retour constante, garantissant une planéité constante du début à la fin de la bobine, quelles que soient les fluctuations de vitesse de ligne.
Q6 : Comment l'ondulation des bords de la bande affecte-t-elle le soudage, et un redresseur de décoilage peut-il l'éliminer complètement ?
A6 : L'ondulation des bords crée une géométrie d'écart variable au point de soudage, provoquant une instabilité de l'arc dans le soudage plasma ou une densité de courant inégale dans le soudage HF. Cela entraîne une porosité périodique des soudures ou un manque de fusion. Bien qu'un redresseur de décoilage de haute qualité avec des rouleaux réglables individuellement puisse réduire l'ondulation des bords de 80 à 90 %, l'élimination complète peut nécessiter un conditionnement supplémentaire des bords (par exemple, fraisage des bords ou une cassette de redressage des bords dédiée). Pour la plupart des spécifications de tubes, réduire l'ondulation des bords à une amplitude <0,3 mm sur une longueur de 100 mm est suffisant pour produire un cordon de soudure cohérent. Un étalonnage régulier du couronnement des rouleaux du redresseur est essentiel pour éviter de créer de nouvelles ondulations des bords.
Q7 : Quelle est la période de retour sur investissement typique pour la mise à niveau vers un redresseur de décoilage contrôlé par servo ?
A7 : D'après les données de 12 rénovations d'usines de tubes, la période de retour sur investissement moyenne est de 8 à 14 mois. Les économies proviennent de trois domaines principaux : (1) réduction des déchets (3–5 % de la production totale) en raison de moins de rejets liés à la planéité ; (2) réduction du temps de configuration (15–20 minutes par changement de bobine) économisant 1 à 2 heures de travail par équipe ; (3) durée de vie prolongée des rouleaux (les rouleaux de formage et de redressage durent 25 à 30 % plus longtemps). Pour les usines traitant des alliages spéciaux ou des tubes automobiles, le ROI est encore plus rapide en raison de la baisse des réclamations de garantie. De nombreux opérateurs considèrent la mise à niveau du redresseur de décoilage comme l'un des investissements à plus haut rendement dans la ligne de l'usine de tubes.
article tags:
Related News
More Hot Articles
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
New Articles
Hot Tags
