
Accueil > Blogs > Dérouleur double tête ingénierie : Éliminer les temps d'arrêt pour le changement de bobine dans les laminoirs de tubes et tuyaux de précision
Dérouleur double tête ingénierie : Éliminer les temps d'arrêt pour le changement de bobine dans les laminoirs de tubes et tuyaux de précision
2026-07-25
Dans la production de tubes et de tuyaux ERW à grande vitesse, chaque seconde d'arrêt imprévu se traduit directement par une perte de revenus et une augmentation du coût par unité. Le décoilage traditionnel à tête unique force un arrêt complet de la ligne chaque fois qu'une bobine expire, créant un goulot d'étranglement récurrent qui compromet l'efficacité globale de l'équipement (OEE). Pour les usines traitant des tubes en API 5L, ASTM A500 ou en acier inoxydable, la solution est un décoilage à double tête—un système conçu spécifiquement qui permet un véritable alimentage continu de la bande. Cet article fournit une répartition au niveau des composants, des données d'application et des stratégies d'intégration pour les responsables de production et les ingénieurs d'usine visant à atteindre des changements de bobine sans temps d'arrêt.
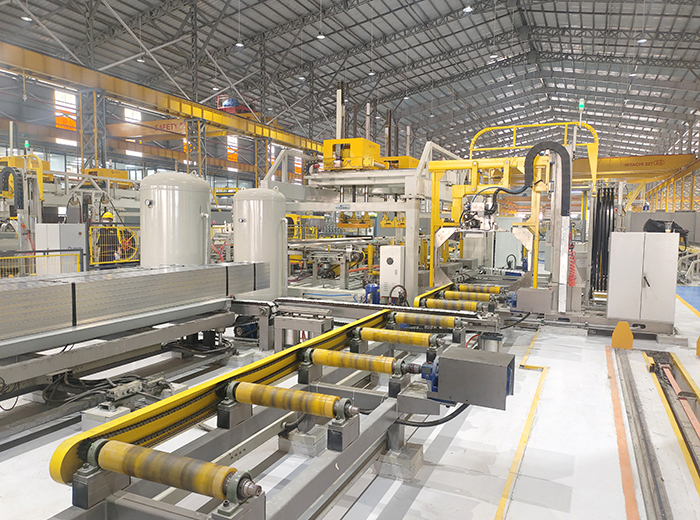
1. Le Goulot d'Étranglement du Changement de Bobine : Pourquoi les Systèmes à Tête Unique Limitent le Débit
Les décoilages conventionnels fonctionnent avec un seul mandrin. Lorsque la bobine est épuisée, les opérateurs doivent arrêter l'ensemble du laminoir, libérer le reste de la bande, retirer le noyau de bobine vide, charger une nouvelle bobine, enfiler la bande à travers les rouleaux de pincement et le redresseur, puis redémarrer la ligne de soudage. Ce processus prend généralement de 8 à 15 minutes selon le poids de la bobine et la largeur de la bande. Pour un laminoir fonctionnant 24/7 à 40 mètres par minute, un changement de bobine de 10 minutes réduit la production de 400 mètres de tube. Sur trois équipes et plusieurs changements de bobine par jour, la perte cumulative dépasse facilement 10-12 % de la capacité potentielle.
Les coûts cachés supplémentaires incluent :
Perturbations de soudure thermique – Les arrêts de ligne provoquent des fluctuations de température dans le soudeur haute fréquence, entraînant une pénétration de soudure incohérente et des taux de rejet plus élevés.
Augmentation des chutes de bande – Chaque changement laisse 1,5 à 2 mètres de bande non tendue qui ne peut pas être utilisée.
Fatigue des opérateurs et risques pour la sécurité – Le centrage manuel de la bobine et le filage près des mandrins rotatifs augmentent l'exposition aux points de pincement.
Ces défis ont conduit à l'adoption de systèmes de décoilage à double tête dans les laminoirs à tubes modernes, où deux mandrins indépendants permettent à une bobine d'alimenter la ligne pendant que la seconde est chargée et préparée pour le raccordement.
2. Architecture Technique d'un Décoilage à Double Tête Haute Performance
Un décoilage à double tête de qualité professionnelle est bien plus que deux broches sur une base commune. Il intègre un indexage rotatif robuste, une expansion hydraulique, un contrôle de tension de bande en boucle fermée et un guidage automatique des bords. Ci-dessous se trouve une répartition des sous-systèmes principaux.
2.1 Conception à Double Mandrin et Mécanisme de Rotation à 180°
Le système se compose de deux mandrins supportés indépendamment montés sur un tourelle rotative ou un chariot coulissant. Les laminoirs à tubes de haute résistance utilisent généralement un indexeur de type tourelle avec un palier à rotation pour un poids de bobine de 30 à 50 tonnes. Un moteur hydraulique ou un servo moteur électrique fait tourner la tourelle à 180° en 15 à 25 secondes, positionnant le second mandrin dans la ligne de déchargement pendant que le premier mandrin est déchargé. Cette vitesse de rotation est critique pour maintenir la continuité de l'alimentation de la bande lorsqu'elle est combinée avec un accumulateur de bande en aval.
2.2 Systèmes d'expansion hydraulique et de chargement de bobines
Chaque mandrin est équipé de plaques d'expansion segmentées actionnées par un cylindre hydraulique haute pression (typiquement 250–350 bar). La plage d'expansion s'adapte aux diamètres intérieurs de bobine de 508 mm à 610 mm (20–24 pouces) pour l'acier de forte épaisseur ou jusqu'à 760 mm pour des bobines plus légères. Un chariot de bobines avec rouleaux en V et une table élévatrice hydraulique charge automatiquement les bobines sur le mandrin inactif. dérouleur à double tête des unités de fournisseurs établis incluent des capteurs de centrage de bobine intégrés qui réduisent l'intervention de l'opérateur de 80 %.
2.3 Contrôle de la tension de bande et du freinage
Pour éviter les boucles de bande ou la sur-tension qui étirerait le matériau, le dérouleur utilise un système de freinage régénératif ou des freins à disque pneumatiques sur l'arbre du mandrin. Un bras de danseur ou une boucle de rétroaction de cellule de charge maintient une tension de rappel constante (typiquement 3–8 kN selon l'épaisseur de la bande). Cette stabilité de tension affecte directement l'alignement des bords avant la section de formage—un mauvais contrôle de la tension entraîne une bande errante et une soudure inégale.
3. Avantages quantifiables : de la réduction des temps d'arrêt à la cohérence des soudures
Les données collectées à partir de plusieurs rénovations de laminoirs montrent que la migration d'un dérouleur à tête unique à une configuration de dérouleur à double tête offre des améliorations mesurables :
Temps d'arrêt pour changement de bobine réduit de 92 % – De 12 minutes à moins de 55 secondes (temps de raccordement inclus).
Déchets de bande par changement de bobine réduits de 85 % – Parce que la nouvelle bobine est raccordée avant que l'ancienne ne se termine, aucune chute n'est jetée.
Cohérence des soudures améliorée de 18–22 % – L'alimentation continue de la bande élimine les cycles thermiques dans le soudeur.
Gain de production annuel – Pour un laminoir traitant 150 bobines par mois (chacune de 8 tonnes), un gain de 10 minutes par bobine ajoute 25 heures de production supplémentaires par mois.
De plus, la capacité de pré-charger et de pré-expanser la prochaine bobine pendant que la ligne fonctionne réduit considérablement les exigences physiques sur les opérateurs, abaissant les demandes d'indemnisation pour blessures musculo-squelettiques de 35 % en moyenne dans les études de cas rapportées.
4. Scénarios d'application dans les laminoirs de tubes et de tuyaux
Le dérouleur à double tête n'est pas un appareil universel. Selon le mélange de produits du laminoir, différentes configurations sont nécessaires.
Lignes de tubes structurels ERW (OD 20–200 mm) : Dérouleurs à double tête de moyenne capacité avec expansion hydraulique et poids de bobine allant jusqu'à 15 tonnes. Largeur de bande typiquement 200–800 mm, épaisseur 1,5–6 mm.
Laminoirs de tuyaux API lourds (OD 219–660 mm) : Dérouleurs lourds avec capacité de 40 tonnes, mandrins hydrauliques doubles et roulements de tourelle renforcés. Ces lignes associent souvent le dérouleur à un soudeur à cisailles pour le raccordement des extrémités de bobine.
Lignes de tubes en acier inoxydable ou de précision : Ici, les dommages aux bords de bande sont une préoccupation majeure. Un dérouleur à double tête avec rouleaux de pincement revêtus de polyuréthane et freinage à faible inertie empêche les rayures et les bavures sur les bords.
Les laminoirs leaders intègrent également le dérouleur avec un accumulateur de bande (horizontal ou vertical) pour fournir un tampon de 60–120 mètres de bande, permettant à l'opérateur de compléter un raccordement de bobine complet sans réduction de vitesse en aval.
5. Intégration avec les équipements en aval : Soudeur à cisailles et accumulateur
Pour atteindre une production véritablement ininterrompue, le dérouleur à double tête doit coordonner avec une station de préparation des extrémités de bande et un soudeur à cisailles. Le flux de travail est le suivant :
La bobine active descend jusqu'à un diamètre restant préétabli (par exemple, 500 mm). Un capteur optique déclenche la séquence de préparation.
L'opérateur ou le chariot automatisé cisaillent l'extrémité arrière de la bobine active et l'extrémité avant de la nouvelle bobine pré-chargée.
Un soudeur à résistance ou TIG joint les deux extrémités, et le cordon de soudure est aplati par un rouleau à cordon.
L'accumulateur de bande libère le matériau stocké pour maintenir la vitesse de ligne pendant l'opération de raccordement de 45 secondes.
Cette intégration en boucle fermée repose sur un appariement de vitesse précis entre la vitesse de déploiement du dérouleur et le taux de consommation du laminoir. Des systèmes de contrôle avancés de sociétés comme SANSO fournissent une synchronisation basée sur PLC avec des interfaces Profibus ou EtherCAT, garantissant une communication fluide même à des vitesses de ligne dépassant 80 m/min.
6. Répondre aux points de douleur de l'industrie : Déchets de matériau, dommages aux bords et sécurité
Au-delà des temps d'arrêt, trois problèmes chroniques affligent les laminoirs à tubes alimentés par bobines : déchets excessifs provenant des queues de bobine, dommages aux bords lors du chargement et dangers de points de pincement. Un dérouleur à double tête bien conçu aborde chacun de manière systématique.
Déchets de matériau : Avec les dérouleurs à tête unique, les 2 à 3 derniers mètres de bande ne peuvent souvent pas être alimentés car la tension tombe en dessous du seuil requis. Les systèmes à double tête permettent une consommation complète de la bobine jusqu'aux 200 derniers mm car la nouvelle bobine tire déjà la bande. Certains laminoirs signalent une réduction des déchets de bande annuels de 3,2 % à 0,4 %.
Dommages aux bords : Le centrage manuel des bobines entraîne fréquemment le frottement de la bande contre les guides latéraux du dérouleur. Le centrage hydraulique automatique, combiné à la détection de bords au laser, maintient l'axe de la bande dans une tolérance de ±1 mm, éliminant les bavures de bord qui pourraient causer de la porosité dans la soudure.
Sécurité : La conception de la tourelle rotative éloigne l'opérateur des mandrins actifs. Toutes les opérations de chargement et d'expansion des bobines sont contrôlées depuis un pendentif à distance ou un HMI. Les dérouleurs à double tête modernes incluent également des rideaux lumineux et des dispositifs de sécurité qui arrêtent la rotation si une personne entre dans la zone de danger.
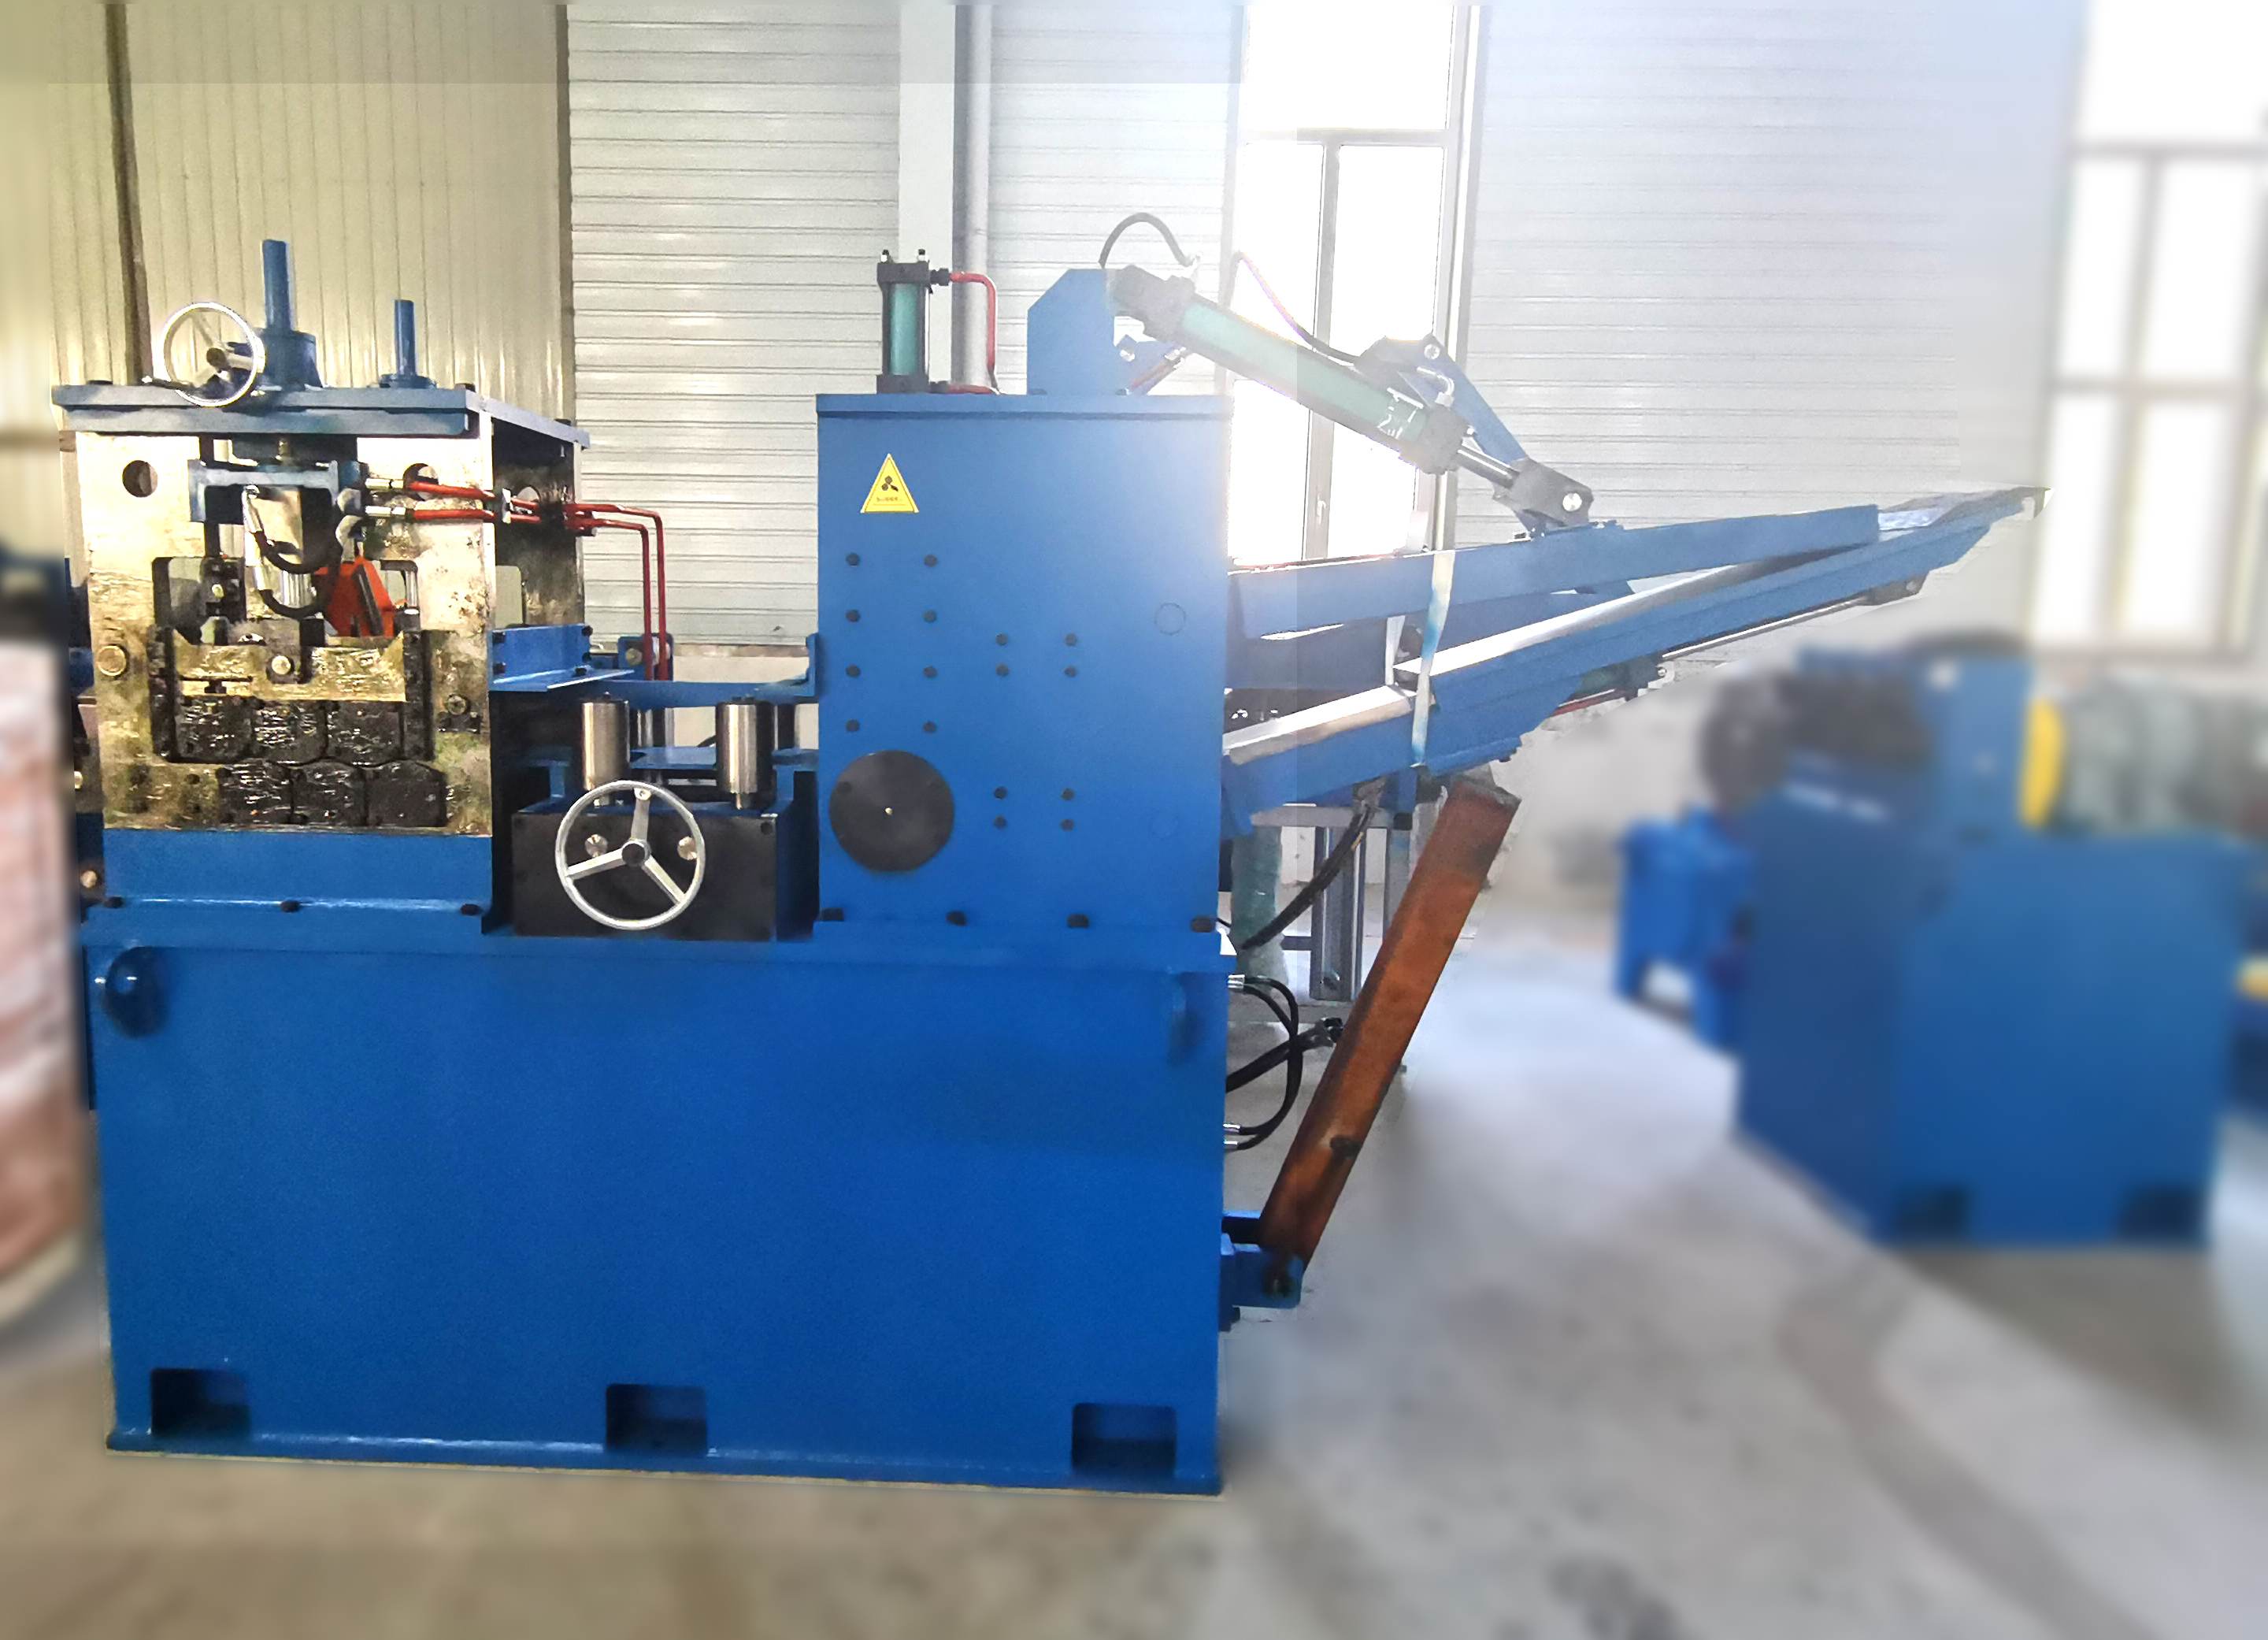
7. Pourquoi SANSO fournit des solutions fiables de dérouleur à double tête pour les laminoirs à tubes mondiaux
Depuis plus de deux décennies, SANSO conçoit des systèmes de manipulation de bobines spécifiquement pour les exigences du soudage de tubes haute fréquence et de la formation de tuyaux. Leurs plateformes de dérouleurs à double tête sont construites avec des roulements surdimensionnés, des surfaces de mandrin durcies par induction et des composants hydrauliques classés IP65 pour résister aux environnements de laminoir avec des niveaux élevés de calcaire et d'humidité. SANSO propose des configurations personnalisées incluant :
Capacités de poids de bobine de 10 à 50 tonnes métriques
Largeurs de bande de 150 mm à 1 250 mm
Plages d'épaisseur : 0,8 mm – 16 mm (acier doux) et 0,5 mm – 8 mm (inox)
Intégration avec des systèmes de stockage et de récupération de bobines automatiques (ASRS)
Chaque décoileur à double tête fourni par SANSO subit un test d'acceptation en usine (FAT) en 12 étapes, y compris la simulation de tension dynamique, les tests de cycle d'indexation de la tourelle et la validation de surcharge à 150 %. Ce protocole rigoureux garantit qu'à l'arrivée de l'équipement dans votre installation, il offre un temps de fonctionnement continu de 99,5 %.
8. Meilleures pratiques de maintenance pour une longue durée de vie
Pour maintenir des performances optimales d'un décoileur à double tête, suivez un calendrier de maintenance préventive axé sur :
Analyse de l'huile hydraulique tous les 1 000 heures – Vérifiez la présence d'eau et la contamination par des particules (code ISO 4406 18/16/13 ou mieux).
Lubrification du mandrin – Utilisez une graisse haute EP avec disulfure de molybdène sur les surfaces de glissement d'expansion tous les 40 heures de fonctionnement.
Inspection des plaquettes de frein – Les systèmes de freinage régénératif nécessitent de vérifier le jeu entre l'étrier et le disque tous les 500 heures. Remplacez les plaquettes lorsque l'épaisseur tombe en dessous de 6 mm.
Précharge des roulements de la tourelle – Mesurez annuellement le jeu radial ; si cela dépasse 0,3 mm, ajustez les vis de réglage de l'anneau de rotation.
De plus, formez les opérateurs à ne jamais indexer la tourelle à moins que les deux mandrins ne soient entièrement rétractés et que les bobines soient maintenues. Pour les usines utilisant de l'acier à haute résistance avancé (AHSS) avec des résistances à la traction supérieures à 800 MPa, envisagez de passer à des segments de mandrin à face en carbure pour éviter l'usure de surface.
9. Questions Fréquemment Posées (FAQ)
Q1 : Quelle est la période de retour sur investissement typique pour remplacer un décoileur à tête unique par un décoileur à double tête ?
A1 : D'après les données de production de 12 usines de tubes (lignes ERW et inox), la période de retour sur investissement moyenne varie de 5 à 9 mois. Ce calcul inclut l'augmentation de la production (12-15 % de mètres supplémentaires par équipe), la réduction des déchets (économie de 1,2 à 1,8 tonne d'acier par mois) et des coûts de main-d'œuvre réduits pour les changements de bobines. Pour les usines fonctionnant trois équipes, le retour sur investissement est souvent inférieur à 6 mois.
Q2 : Un décoileur à double tête peut-il gérer à la fois des bobines laminées à chaud et à froid sans changer de composants ?
A2 : Oui, à condition que la plage d'expansion du mandrin corresponde au diamètre intérieur de la bobine des deux types de matériaux. Cependant, les bandes laminées à chaud (couverte d'échelle) nécessitent des rouleaux de pincement plus robustes et un couple de freinage accru en raison de la friction plus élevée. De nombreux décoileurs à double tête modernes, y compris ceux de SANSO, offrent des cassettes de rouleaux à changement rapide et des profils de freinage ajustables stockés dans le PLC pour différents grades de matériaux.
Q3 : Quelles certifications de sécurité un décoileur à double tête doit-il respecter ?
A3 : Pour les usines internationales, recherchez le marquage CE (Directive Machines 2006/42/CE) et la conformité à l'ISO 12100 pour l'évaluation des risques. Les certifications supplémentaires incluent OSHA 1910.212 pour la protection et ANSI B11.19 pour les dispositifs de détection de présence. Un fournisseur réputé fournira une évaluation complète des risques et un manuel de procédure de verrouillage/étiquetage (LOTO) pour le décoileur.
Q4 : Comment un décoileur à double tête affecte-t-il l'espace au sol requis par rapport à deux décoileurs à tête unique séparés ?
A4 : Un décoileur à double tête occupe généralement 30 à 40 % d'espace au sol en moins que deux unités indépendantes à tête unique car il partage une base commune, une unité de puissance hydraulique et un tableau de contrôle. Pour un système de capacité de 20 tonnes, l'emprise est d'environ 4,5 m (longueur) × 2,2 m (largeur) contre 7 m × 2,2 m pour deux décoileurs séparés. Cet gain d'espace est crucial lors de la modernisation dans des bâtiments d'usine existants.
Q5 : Un dérouleur à double tête peut-il être intégré à un accumulateur de bande et à un soudeur à cisailles existants d'une autre marque ?
A5 : Oui, à condition que les interfaces de contrôle soient compatibles (signaux analogiques 4-20 mA, I/O numériques ou protocoles Ethernet industriels comme Profinet ou EtherNet/IP). La plupart des dérouleurs à double tête modernes incluent des contrôleurs logiques programmables avec des ports de communication ouverts. Cependant, pour une synchronisation de splicing sans couture, il est conseillé que le dérouleur, l'accumulateur et le soudeur partagent une plateforme PLC commune ou un bus de terrain à haute vitesse. SANSO propose une ingénierie d'intégration clé en main pour des lignes multi-fournisseurs.
Q6 : Quelle est la vitesse maximale de bande supportée par un dérouleur à double tête hydraulique ?
A6 : Les dérouleurs à double tête haute performance peuvent soutenir des vitesses de déroulement allant jusqu'à 120 m/min pour des bobines légères (≤10 tonnes) et 80 m/min pour des bobines lourdes (30–40 tonnes). Le facteur limitant est la réponse dynamique du système de freinage pour éviter le dépassement. Pour des lignes à ultra-haute vitesse (150 m/min et plus), un dérouleur à dévidage actif entraîné par servo avec freinage électrique régénératif est recommandé au lieu de freins à friction purement hydrauliques ou pneumatiques.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
