
Accueil > Blogs > Systèmes de scie volante : Coupe de précision pour lignes de production de tubes et tuyaux à grande vitesse
Systèmes de scie volante : Coupe de précision pour lignes de production de tubes et tuyaux à grande vitesse
2026-07-11
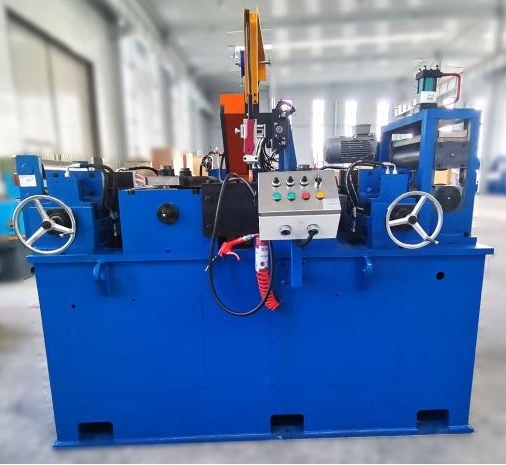
Dans la fabrication continue de tubes et de tuyaux, la transition du tube soudé sans fin aux longueurs coupées finies est réalisée par une scie volante. Contrairement aux scies stationnaires, une scie volante se déplace de manière synchrone avec le tube pendant la coupe, éliminant ainsi la nécessité d'arrêter la ligne. Cette capacité détermine directement le débit de production, la précision de la longueur de coupe et l'équerrage final. Pour les opérateurs de laminoirs visant des vitesses de ligne de 60+ mètres par minute, le choix de la bonne scie volante implique des compromis entre la complexité mécanique, l'usure de la lame et la réponse du système de contrôle. Cette référence technique couvre les types de scies, les algorithmes de contrôle de mouvement, la métallurgie des lames et l'intégration avec les lignes de formage/soudage. Les ingénieurs de SANSO conçoivent des systèmes de scie volante sur mesure pour des diamètres de tube allant de 12 mm à 500 mm, avec des tolérances de longueur de coupe de ±0,5 mm.
1. Le rôle critique d'une scie volante dans la synchronisation des laminoirs à tubes
Un laminoir à tubes fonctionne comme un processus continu : la bande entre dans la section de formage, passe par le soudage, le dimensionnement, et enfin la coupe. La scie volante doit :
S'accélérer depuis la position de départ pour correspondre à la vitesse du tube (généralement 20–80 m/min) en 0,3–0,7 secondes.
Maintenir le tube sans marquer ni déformer la surface.
Effectuer le cycle de coupe (descente de la lame de scie, coupe, rétraction) pendant un temps de maintien de 0,2–0,5 seconde à vitesse synchrone.
Retourner à la position de départ avant que la prochaine longueur de coupe ne passe.
Tout retard ou erreur de position entraîne des écarts de longueur, des bavures ou des chutes. Les systèmes modernes de scie volante atteignent une précision de coupe à longueur de ±0,5 mm à 70 m/min, avec un changement de longueur en moins de 2 secondes. SANSO fournit des solutions intégrées avec des scies volantes entraînées par servo qui réduisent les taux de chutes jusqu'à 40 % par rapport aux systèmes pneumatiques.
2. Classification des technologies de scie volante : Servo vs. Hydraulique vs. Entraînée par came
En fonction de l'entraînement du chariot de la scie et de l'activation de la coupe, les systèmes de scie volante se classent en trois catégories principales. Chacune convient à différents volumes de production et dimensions de tube.
2.1 Scie volante servo-électrique
Utilise un moteur servo linéaire ou un chariot entraîné par vis à billes avec un mandrin à courant continu sans balais pour la lame. Avantages :
Précision de positionnement maximale (±0,2 mm).
Profils d'accélération/décélération programmables.
Faible entretien (pas de fuites d'huile hydraulique).
Efficacité énergétique (freinage régénératif).
Limitations : Coût initial plus élevé ; limité aux diamètres de tube inférieurs à 200 mm et aux vitesses de ligne inférieures à 60 m/min en raison des contraintes d'inertie. Idéal pour les tubes automobiles de précision et les lignes en acier inoxydable à paroi mince.
2.2 Scie volante hydraulique
Des cylindres hydrauliques entraînent le chariot et la lame de scie vers le haut/bas. Largement utilisée pour les tuyaux à paroi épaisse (jusqu'à 500 mm de diamètre) et une épaisseur de paroi importante (6–25 mm). Caractéristiques :
Force de coupe élevée (jusqu'à 50 kN).
Conception robuste pour un fonctionnement 24/7.
Coût inférieur pour les grands diamètres.
Inconvénients : Risque de contamination par l'huile près des surfaces des tubes ; accélération plus lente ; précision de position ±1 mm typique. Nécessite une filtration régulière de l'huile hydraulique.
2.3 Scie volante mécanique entraînée par came
Un mécanisme de came rotatif entraîne simultanément le mouvement du chariot et la descente de la lame. Utilisé dans des lignes à très grande vitesse (jusqu'à 120 m/min) pour des tubes de petit diamètre (12–60 mm). Avantages :
Temps de cycle extrêmement courts (0,2 sec de coupe).
Aucune synchronisation électronique requise.
Entretien très faible.
Inconvénient : Longueur de coupe fixe (ne peut pas changer sans remplacement de la came). Convient uniquement à la production de masse de tubes de même longueur (par exemple, cylindres hydrauliques ou tubes de mobilier).
Pour la plupart des fonderies de tubes produisant des tuyaux de 15 à 150 mm de diamètre extérieur avec des longueurs variées, une scie volante hybride Scie volante (chariot servo, serrage/coupe hydraulique) offre le meilleur équilibre. SANSO fabrique à la fois des systèmes purement servo et hybrides en fonction des profils de production des clients.
3. Points de douleur de l'industrie et solutions d'ingénierie pour les opérations de scie volante
Même les systèmes avancés Scie volante rencontrent des défis récurrents. Voici quatre problèmes documentés et des contre-mesures éprouvées sur le terrain.
3.1 Inexactitude de la longueur de coupe due au glissement ou au jeu du chariot
Le jeu mécanique dans les entraînements à crémaillère et pignon ou les guides linéaires usés provoque un retard du chariot de la scie par rapport à la vitesse du tube, entraînant des longueurs de coupe 2 à 5 mm plus longues que le point de consigne. Solutions :
Remplacer la crémaillère et le pignon par un moteur servo linéaire direct (sans jeu).
Installer un encodeur laser sans contact sur la surface du tube pour un retour d'information sur la vitesse réelle (au lieu de l'encodeur du chariot).
Mettre en œuvre un algorithme de contrôle adaptatif qui ajuste la vitesse du chariot en fonction de l'erreur en temps réel.
Une mise à niveau en 2024 sur un laminoir à tubes de 3” a réduit la déviation de longueur de ±2 mm à ±0,4 mm après le passage à une scie volante à moteur linéaire Scie volante.
3.2 Ébavurage et extrémités de coupe rugueuses
Une hauteur de bavure excessive (>0,3 mm) ou des coupes angulaires résultent souvent de lames émoussées, d'un pas de dent de lame incorrect ou d'une pression de serrage inappropriée. Mesure : hauteur de bavure selon ISO 8501. Solutions :
Utiliser des lames de scie circulaire à revêtement en carbure avec un angle de dépouille négatif pour les tubes en acier inoxydable/haute résistance.
Adapter le pas de dent de la lame à l'épaisseur du mur (par exemple, pas de 3 à 4 mm pour un mur de 2 mm).
Assurer une pression de serrage suffisante (2 à 3 kN par 100 mm de diamètre) mais pas assez pour ovaliser le tube.
Ajouter une station d'ébavurage après la Scie volante (brosse rotative ou unité de chanfreinage).
Les données de terrain montrent qu'un choix approprié de lame réduit la hauteur de bavure de 70 % et prolonge la durée de vie de la lame de 50 000 coupes à 200 000 coupes.
3.3 Vibrations et marques de chatter sur la surface de coupe
Le chatter à haute fréquence (200–500 Hz) produit des stries visibles sur l'extrémité coupée, ce qui peut provoquer des fuites de joint dans les applications de tubage hydraulique. Causes profondes :
Résonance entre la fréquence naturelle de la lame de scie et la vitesse de la broche.
Soutien insuffisant des rouleaux de guidage près de la zone de coupe.
Roulements de broche usés.
Solutions :
Effectuer une analyse modale de la structure de la Scie volante ; ajouter des matériaux d'amortissement (béton polymère) au cadre de la scie.
Utilisez un variateur de fréquence pour éloigner la vitesse de la broche de la résonance.
Installez un support de maintien extérieur pour les tubes de plus de 6 m.
SANSO conçoit des cadres de scie volante avec un nervurage optimisé par FEA pour minimiser l'amplitude des vibrations en dessous de 0,05 mm/s².
Une durée de vie de la lame inférieure à 10 000 coupes indique des problèmes avec les paramètres de sciage ou le matériau. Étapes d'investigation :
Vérifiez la vitesse périphérique de la lame : recommandée 80–120 m/min pour l'acier au carbone, 50–70 m/min pour l'acier inoxydable.
Vitesse d'alimentation par dent : 0,03–0,08 mm/dent ; trop rapide provoque la rupture des dents, trop lent provoque des frottements et un durcissement du travail.
Utilisez un liquide de refroidissement (brume MQL ou inondation) pour réduire la chaleur de frottement. Sans liquide de refroidissement, la durée de vie de la lame diminue de 80 %.
Assurez-vous que la tension de la lame (pour les scies à friction) est comprise entre 50 et 60 N/mm².
4. Spécifications Techniques Clés pour la Sélection de la Scie Volante
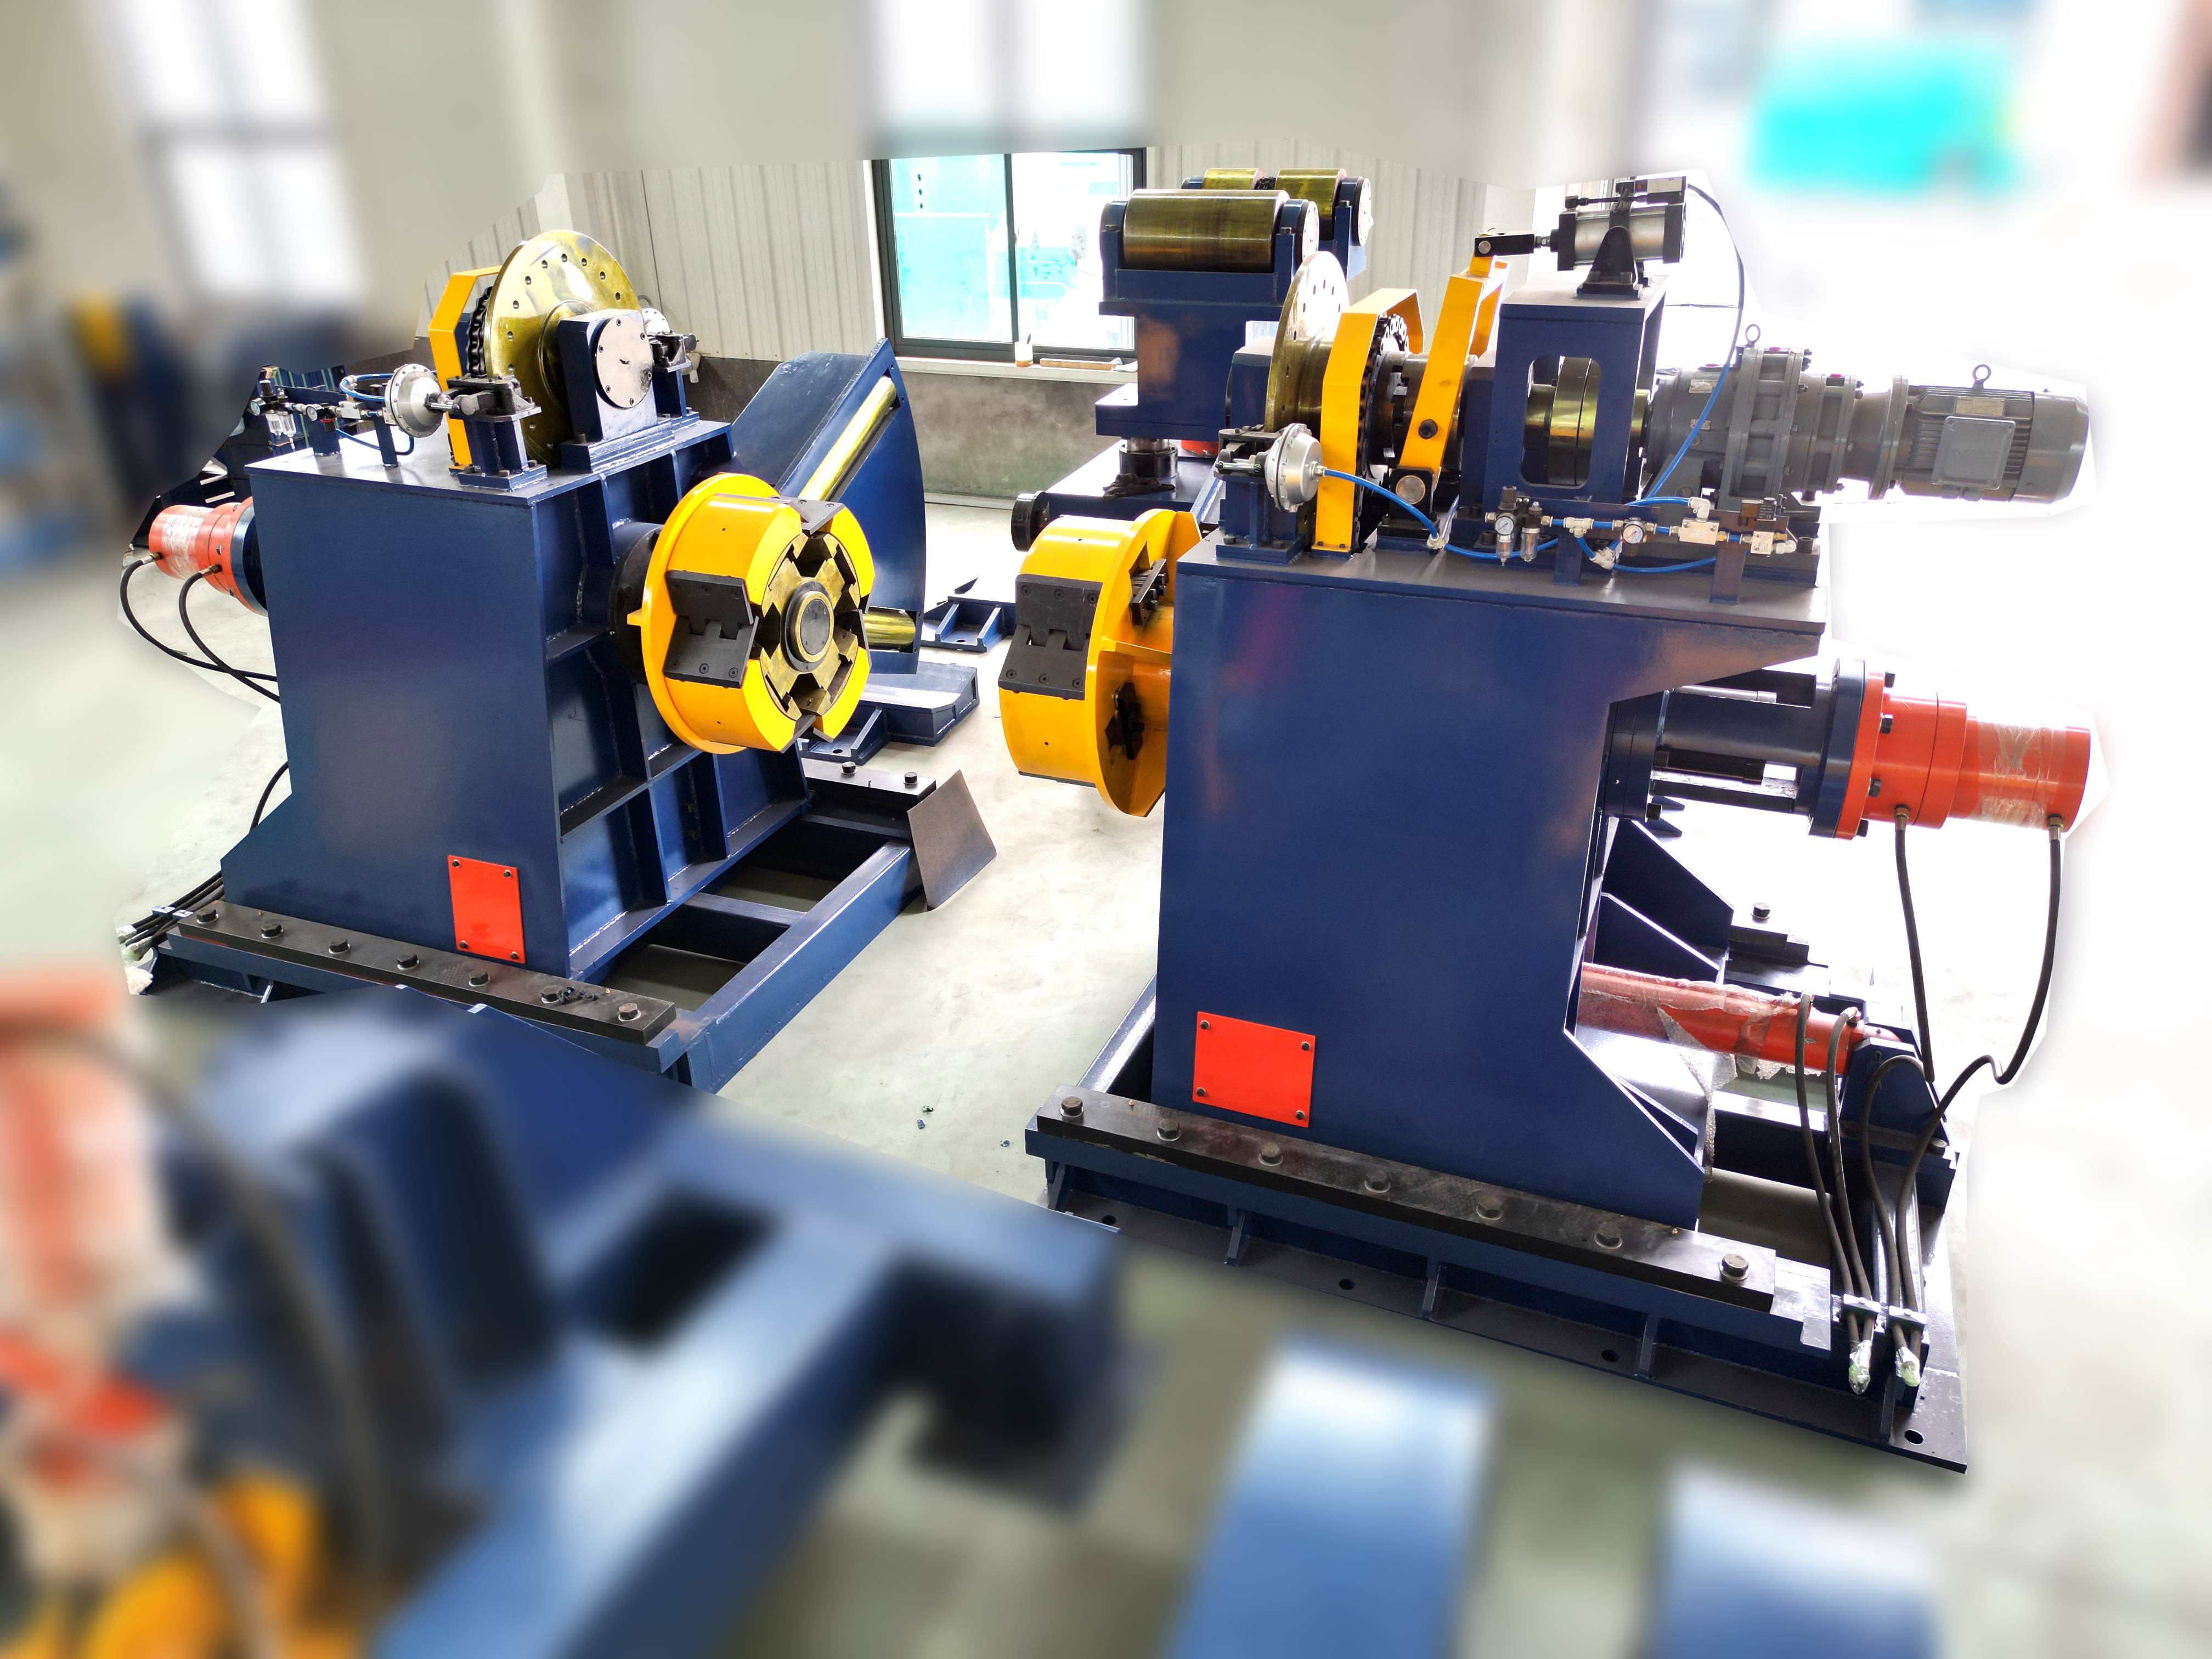
Lors de l'acquisition d'une scie volante, les paramètres suivants doivent correspondre à votre production de moulin :
Plage de diamètre extérieur du tube – diamètre min/max (par exemple, 12–219 mm).
Plage d'épaisseur de paroi – 0,8–10 mm (pour les scies circulaires), jusqu'à 25 mm pour les scies à friction.
Plage de vitesse de ligne – 10–80 m/min (standard), 100+ m/min (haute vitesse).
Plage de longueur de coupe – 0,5–12 m (standard), plus long sur demande.
Tolérance de longueur de coupe – ±0,5 mm pour servo, ±1,5 mm pour hydraulique.
Tolérance de perpendicularité de coupe – ≤0,3 mm par 100 mm de diamètre (selon ISO 13920).
Temps de cycle – de 0,8 sec (petits tubes) à 2,5 sec (grands tubes à paroi épaisse).
Diamètre de la lame de scie – 350–800 mm selon le diamètre extérieur du tube.
Puissance de la broche – 5,5 kW à 37 kW.
Système de serrage – pneumatique pour paroi fine, hydraulique pour paroi épaisse.
SANSO fournit une feuille de calcul de sélection pour calculer la puissance de scie requise en fonction de la section transversale du tube et de la résistance au cisaillement du matériau.
5. Intégration avec les Systèmes de Contrôle de Moulin : Scie Volante comme Partie de la Ligne
La scie volante ne fonctionne pas seule. Elle doit communiquer avec :
Le PLC de la ligne de formation/soudage – pour recevoir les données de vitesse et d'accélération de la ligne.
Le système de mesure de longueur (roue encodeuse ou laser) – pour déclencher la coupe à la longueur précise.
Le convoyeur de décharge et la station de regroupement – pour coordonner le retrait des tubes.
6. Guide d'Entretien et de Dépannage pour les Systèmes de Scie Volante
Pour atteindre >99 % de disponibilité, suivez ce calendrier de maintenance préventive :
Shiftly – Inspecter la lame pour des fissures ou des dents manquantes ; vérifier le flux de liquide de refroidissement ; vérifier l'usure des patins de serrage.
Hebdomadaire – Mesurer le jeu du guide de chariot (doit être <0,02 mm). Lubrifier les rails linéaires. Vérifier la tension de la courroie de scie.
Mensuel – Effectuer un contrôle de la précision de la longueur de coupe à l'aide d'une règle calibrée ; recalibrer l'encodeur si l'erreur dépasse ±0,8 mm.
Trimestriel – Remplacer le filtre hydraulique ; vérifier le jeu de la broche (jauge à cadran ≤0,01 mm).
Annuel – Remplacer tous les roulements dans le chariot et la broche de la lame. Re-affûter les patins de serrage.
SANSO fournit un logiciel de diagnostic qui prédit l'usure du guide linéaire du chariot de scie en fonction du nombre de cycles et de la surveillance du couple de friction.
7. Comparaison de performance : Scie volante pneumatique vs. servo-électrique en production réelle
Le tableau ci-dessous compare deux configurations de scie volante installées sur des usines de tubes ERW de 2,5” identiques (mur de 3 mm, vitesse de ligne de 40 m/min).
| Paramètre | Scie volante pneumatique | Scie volante servo-électrique (SANSO) |
|---|---|---|
| Tolérance de longueur de coupe (longueur de 3 m) | ±2,0 mm | ±0,4 mm |
| Temps de cycle (coupe + retour) | 1,8 sec | 1,1 sec |
| Durée de vie de la lame (coupes par affûtage) | 8 000 | 18 000 |
| Taux de rebut dû aux erreurs de longueur | 2,8% | 0,5% |
| Consommation d'énergie par coupe | 0,12 kWh | 0,07 kWh |
| Temps de changement (nouvelle longueur de coupe) | 5 min (manuel) | 30 sec (basé sur recette) |
La scie volante servo offre un retour sur investissement de 18 mois grâce à la réduction des rebuts et à un débit plus élevé.
8. Tendances futures : Jumeau numérique et optimisation de coupe basée sur l'IA
Les systèmes de scie volante de nouvelle génération intègrent :
Simulation de jumeau numérique – Prédit les profils d'accélération/décélération optimaux avant la mise en service physique, réduisant le temps de réglage de 80 %.
Prédiction de l'usure de la lame par IA – Réseaux neuronaux analysant le courant de la broche, les vibrations et le nombre de coupes pour planifier les changements de lame juste avant la défaillance.
Correction adaptative de la longueur de coupe – Utilisation d'un micromètre laser en aval pour mesurer la longueur de coupe réelle et renvoyer l'erreur d'alimentation au contrôleur de scie.
Surveillance des conditions à distance – SANSO propose un tableau de bord cloud pour la performance en temps réel de la scie volante sur plusieurs usines.
Questions Fréquemment Posées (FAQ) Sur les Systèmes de Scie Volante
Q1 : Quelle est la différence entre une scie volante et une scie à coupe stationnaire ?
A1 : Une scie stationnaire nécessite que la ligne de tube s'arrête ou soit décélérée pour chaque coupe, ce qui limite la vitesse de production. Une scie volante se déplace avec le tube à la vitesse de la ligne, permettant un fonctionnement continu du moulin. Cela augmente le débit de 30 à 50 % et élimine les variations de longueur causées par les cycles d'arrêt-démarrage.
Q2 : Une scie volante peut-elle couper des tubes rectangulaires ou carrés ?
A2 : Oui, avec un serrage approprié et une orientation de la lame. Pour les tubes rectangulaires, la scie volante doit avoir une tête de lame rotative (découpe en biais) ou le tube doit être tourné. La plupart des moulins utilisent un système à double lame ou une cisaille guillotine pour les formes. SANSO propose des mâchoires de serrage spécifiques aux formes.
Q3 : Comment choisir la bonne lame de scie pour ma scie volante ?
A3 : Le choix de la lame dépend du matériau du tube (acier au carbone, inox, aluminium), de l'épaisseur de la paroi et de la vitesse de la ligne. Pour les tubes en acier au carbone avec une paroi ≤ 3 mm, utilisez des lames HSS avec 80 à 100 dents et un angle de dépouille négatif (-5°). Pour une paroi > 3 mm, utilisez des lames à plaquettes carbure avec 40 à 60 dents et un angle de dépouille positif (+10°). SANSO fournit un tableau de recommandations de lames avec chaque scie volante.
Q4 : Quels dispositifs de sécurité sont obligatoires sur une scie volante ?
A4 : Selon la norme ISO 16092-1 : protections de sécurité transparentes avec interrupteurs de verrouillage, câble de coupure d'urgence le long du chemin de déplacement de la scie, rideau lumineux à l'entrée/sortie, et un frein de lame qui arrête la rotation dans les 2 secondes suivant l'ouverture de la protection. Les machines SANSO incluent toutes les caractéristiques de sécurité requises par la CE/OSHA.
Q5 : Comment demander une scie volante personnalisée à SANSO ?
A5 : Fournissez votre plage de diamètre extérieur de tube, l'épaisseur de la paroi, le grade de matériau, la vitesse de ligne (m/min), la plage de longueur de coupe cible et la tolérance acceptable. SANSO enverra un modèle 3D, une simulation du temps de cycle et un devis dans les 7 jours. Utilisez le formulaire de demande ci-dessous pour commencer la discussion technique.
Besoin d'une scie volante à haute précision pour votre laminoir à tubes ? SANSO conçoit et fabrique des systèmes de scie volante servo, hydrauliques et hybrides avec contrôle intégré. Demandez un audit de ligne gratuit, une analyse de la qualité de coupe et un calcul du ROI. Remplissez le formulaire ci-dessous pour recevoir une fiche technique et un devis.
Envoyer une demande de scie volante →
© 2026 SANSO – Précision équipement de laminoir à tubes. Données de performance basées sur des tests sur le terrain et des rapports de production des clients.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
