
飞锯系统:高速管材和管道生产线的精确切割
2026-07-11
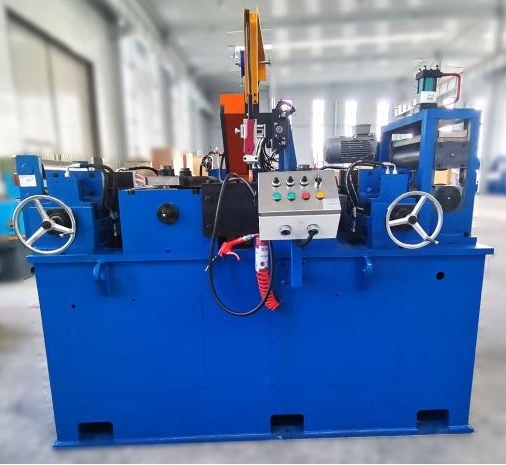
在连续管道和管材制造中,从无缝焊接管到成品切割长度的过渡是通过飞锯完成的。与固定锯不同,飞锯在切割过程中与管道同步移动,消除了停线的需要。这一能力直接决定了生产吞吐量、切割长度精度和端面方正度。对于目标线速度超过60米每分钟的轧机操作员来说,选择合适的飞锯涉及机械复杂性、刀片磨损和控制系统响应之间的权衡。此技术参考涵盖锯的类型、运动控制算法、刀片金属材料以及与成型/焊接线的集成。SANSO工程师为直径从12毫米到500毫米的管道定制飞锯系统,切割长度公差为±0.5毫米。
1. 飞锯在管道轧机同步中的关键作用
管道轧机作为一个连续过程运行:带材进入成型部分,经过焊接、定径,最后切割。飞锯必须:
在0.3–0.7秒内从原点加速到匹配管道速度(通常为20–80米/分钟)。
在不标记或变形表面的情况下夹紧管道。
在同步速度下进行切割周期(锯片下降、切割、回缩),持续0.2–0.5秒。
在下一个切割长度通过之前返回到原点。
任何延迟或位置误差都会导致长度偏差、毛刺或废料。现代飞锯系统在70米/分钟时实现±0.5毫米的切割长度精度,长度切换时间不到2秒。SANSO提供集成解决方案,配备伺服驱动的飞锯,与气动系统相比,废料率降低了多达40%。
2. 飞锯技术的分类:伺服 vs. 液压 vs. 凸轮驱动
根据锯架驱动和切割激活方式,飞锯系统分为三大类。每种适合不同的生产量和管道尺寸。
2.1 伺服电动飞锯
使用线性伺服电机或滚珠丝杠驱动的锯架,配备无刷直流主轴用于刀片。优点:
最高的定位精度(±0.2毫米)。
可编程的加速/减速曲线。
维护成本低(无液压油泄漏)。
能效高(再生制动)。
局限性:初始成本较高;由于惯性限制,适用于直径小于200毫米和线速度低于60米/分钟的管道。非常适合精密汽车管道和薄壁不锈钢管。
2.2 液压飞锯
液压缸驱动锯架和锯片上下移动。广泛用于重壁管(直径可达500毫米)和厚壁管(6–25毫米)。特点:
高切割力(可达50千牛)。
坚固的设计,适合24/7运行。
大直径时成本较低。
缺点:油污染风险 靠近管道表面;加速较慢;位置精度 ±1 mm 典型。 需要定期进行液压油过滤。
2.3 凸轮驱动机械飞锯
旋转的凸轮机制同时驱动车架运动和刀片下降。 用于非常高速的生产线(最高可达 120 m/min)的小直径管(12–60 mm)。优点:
极短的周期时间(0.2 秒切割)。
无需电子同步。
维护成本非常低。
缺点:固定切割长度(更换凸轮才能改变)。仅适用于同长度管的批量生产 (例如,液压缸或家具管)。
对于大多数 管道轧机 生产 15–150 mm 外径的管道,具有不同长度,伺服液压混合 飞锯(伺服车架,液压夹紧/切割)提供了最佳平衡。 SANSO 根据客户的生产配置制造纯伺服和混合系统。
3. 行业痛点与飞锯操作的工程解决方案
即使是先进的 飞锯 系统也面临反复出现的挑战。以下是四个记录的问题和经过现场验证的对策。
3.1 由于车架滑移或反向间隙导致的切割长度不准确
齿条和小齿轮驱动中的机械间隙或磨损的线性导轨导致锯车架滞后于管道速度, 导致切割长度比设定值长 2–5 mm。解决方案:
用直接线性伺服电机(零间隙)替换齿条和小齿轮。
在管道表面安装非接触激光编码器以获取真实速度反馈(而不是车架编码器)。
实施自适应控制算法,根据实时误差调整车架速度。
2024年对一台3英寸管道轧机的升级将长度偏差从±2 mm减少到±0.4 mm, 在切换到线性电机 飞锯 后实现。
3.2 毛刺和粗糙切割边缘
过高的毛刺高度(>0.3 mm)或斜切通常是由于刀片钝化、刀片齿距不正确或夹紧压力不当造成的。测量: 毛刺高度按 ISO 8501。解决方案:
对不锈钢/高强度管使用负前角的硬质合金圆锯刀片。
将刀片齿距与壁厚匹配(例如,2 mm 壁厚使用 3–4 mm 齿距)。
确保夹紧压力足够(每 100 mm 直径 2–3 kN),但不足以使管道变椭圆。
在 飞锯 后添加去毛刺站(旋转刷或倒角单元)。
现场数据表明,适当的刀片选择可将毛刺高度减少 70%,并将刀片寿命从 50,000 次切割延长至 200,000 次切割。
3.3 切割表面的振动和颤动痕迹
高频颤动(200–500 Hz)在切割端产生可见的条纹,这可能导致液压管道应用中的密封泄漏。根本原因:
锯片自然频率与主轴速度之间的共振。
切割区域附近的导向辊支撑不足。
主轴轴承磨损。
解决方案:
对飞锯结构进行模态分析;在锯框上添加阻尼材料(聚合物混凝土)。
使用变频驱动器将主轴速度从共振中移开。
为超过6米的管道安装外部稳定支架。
SANSO 设计的飞锯框架具有经过有限元分析优化的肋条,以将振动幅度降低到0.05 mm/s²以下。
刀片寿命少于10,000次切割表明锯切参数或材料存在问题。调查步骤:
检查刀片周边速度:推荐碳钢80–120 m/min,不锈钢50–70 m/min。
每齿进给率:0.03–0.08 mm/齿;过快会导致齿断裂,过慢会导致摩擦和工件硬化。
使用冷却液(MQL雾或冲洗)以减少摩擦热。没有冷却液,刀片寿命下降80%。
确保刀片张紧(对于摩擦锯)在50–60 N/mm²范围内。
4. 飞锯选择的关键技术规格
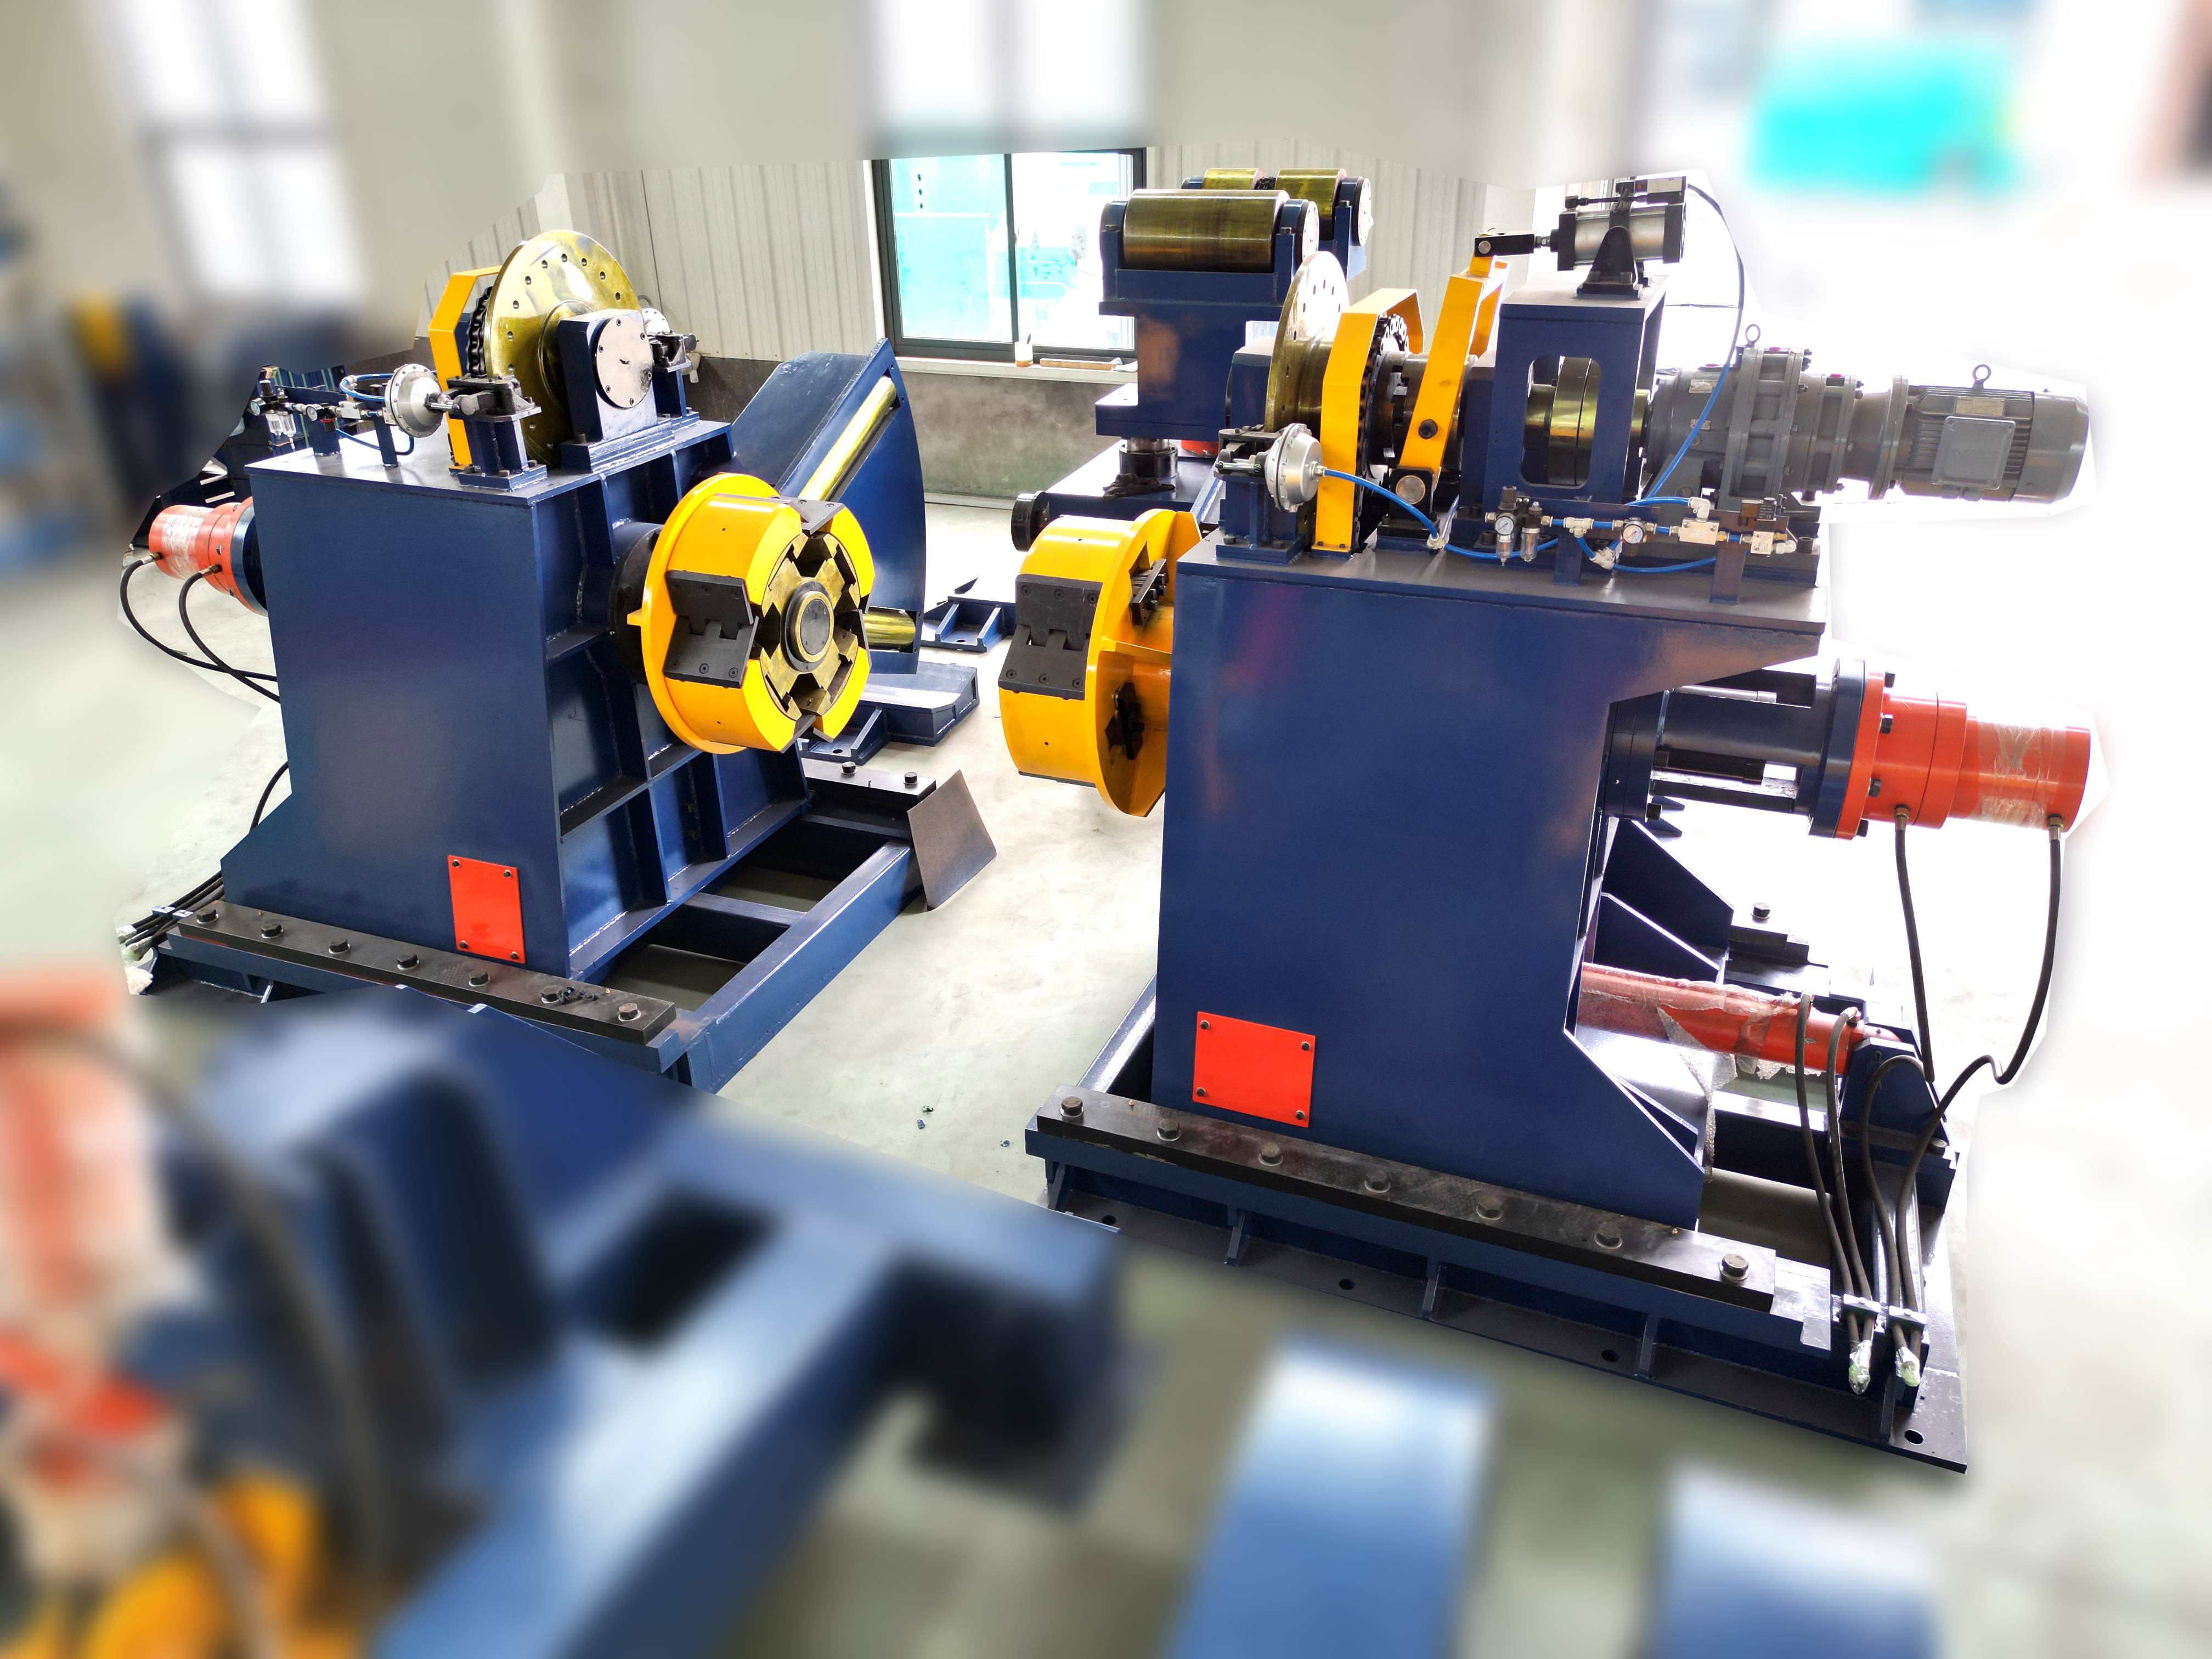
在采购飞锯时,必须将以下参数与您的轧机输出匹配:
管道外径范围 – 最小/最大直径(例如,12–219 mm)。
壁厚范围 – 0.8–10 mm(对于圆锯),摩擦锯可达25 mm。
线速度范围 – 10–80 m/min(标准),100+ m/min(高速)。
切割长度范围 – 0.5–12 m(标准),可根据要求更长。
切割长度公差 – 伺服±0.5 mm,液压±1.5 mm。
切割方正度公差 – 每100 mm直径≤0.3 mm(根据ISO 13920)。
循环时间 – 从0.8秒(小管)到2.5秒(大厚壁)。
锯片直径 – 根据管道外径350–800 mm。
主轴功率 – 5.5 kW到37 kW。
夹紧系统 – 薄壁用气动,厚壁用液压。
SANSO 提供选择工作表,以根据管道截面和材料剪切强度计算所需的锯功率。
5. 与轧机控制系统的集成:飞锯作为生产线的一部分
飞锯并不是单独运行的。它必须与以下设备进行通信:
成型/焊接线PLC – 接收线速度和加速度数据。
长度测量系统(编码轮或激光) – 在精确长度处触发切割。
卸料输送机和捆扎站 – 协调管道的移除。
6. 飞锯系统的维护和故障排除指南
为了实现>99%的正常运行时间,请遵循此预防性维护计划:
Shiftly – 检查刀片是否有裂纹或缺齿;检查冷却液流动;验证夹具垫的磨损。
Weekly – 测量车架导轨间隙(应<0.02 mm)。润滑线性导轨。检查锯带张力。
Monthly – 使用校准尺进行切割长度精度检查;如果误差超过±0.8 mm,则重新校准编码器。
Quarterly – 更换液压滤清器;检查主轴跳动(表盘规≤0.01 mm)。
Annually – 更换车架和刀片主轴中的所有轴承。重新磨削夹具垫。
SANSO 提供诊断软件,根据循环计数和摩擦扭矩监测预测锯车线性导轨的磨损。
7. 性能比较:气动与伺服飞锯在实际生产中的表现
下表比较了安装在相同2.5” ERW管道厂(3 mm壁厚,40 m/min线速)上的两种飞锯配置。
| 参数 | 气动飞锯 | 伺服电动飞锯 (SANSO) |
|---|---|---|
| 切割长度公差(3米长度) | ±2.0 mm | ±0.4 mm |
| 循环时间(切割 + 返回) | 1.8秒 | 1.1秒 |
| 刀片寿命(每次磨削的切割次数) | 8,000 | 18,000 |
| 由于长度误差造成的废料率 | 2.8% | 0.5% |
| 每次切割的能耗 | 0.12 kWh | 0.07 kWh |
| 换刀时间(新切割长度) | 5分钟(手动) | 30秒(基于配方) |
伺服飞锯通过减少废料和提高产量实现了18个月的投资回报。
8. 未来趋势:数字双胞胎和基于AI的切割优化
下一代飞锯系统包含:
数字双胞胎仿真 – 在物理调试之前预测最佳加速/减速曲线,减少调试时间80%。
AI刀片磨损预测 – 神经网络分析主轴电流、振动和切割次数,以便在刀片即将失效之前安排更换。
自适应切割长度修正 – 使用下游激光微米计测量实际切割长度,并将误差反馈给锯控制器。
远程状态监测 – SANSO 提供云仪表板,用于实时监控多个厂的飞锯性能。
关于飞行锯系统的常见问题 (FAQ)
Q1: 飞行锯和固定切割锯有什么区别?
A1: 固定锯要求管线在每次切割时停止或减速,这限制了生产速度。飞行锯与管子以线速度移动,使得连续的铣削操作成为可能。这提高了产量30-50%,并消除了由于停启动周期造成的长度变化。
Q2: 飞行锯可以切割矩形或方形管吗?
Q3: 我该如何选择适合我飞行锯的锯片?
A3: 刀片选择取决于管材(碳钢、不锈钢、铝)、壁厚和线速度。对于壁厚≤3毫米的碳钢管,使用80-100齿的HSS刀片和负前角(-5°)。对于壁厚>3毫米,使用40-60齿的硬质合金刀片和正前角(+10°)。SANSO提供每个飞行锯的刀片推荐图表。
Q4: 飞行锯上必须配备哪些安全装置?
A4: 根据ISO 16092-1:透明安全护罩带有联锁开关,锯行程路径上的紧急停止拉线,进料/出料处的光幕,以及在护罩打开后2秒内停止旋转的刀片刹车。SANSO机器包括所有CE/OSHA要求的安全特性。
需要一台高精度的飞锯用于您的管道厂吗? SANSO 设计并制造具有集成控制的伺服、液压和混合型飞锯系统。请求免费的生产线审核、切割质量分析和投资回报率计算。填写下面的表格以接收技术数据表和定价信息。
© 2026 SANSO – 精密管道厂设备。性能数据基于现场测试和客户生产报告。
文章标签:





