
Startseite > Blogs > Abwickler- und Richtsysteme: Optimierung der Coil-Zuführung für Hochgeschwindigkeits-Rohr- und Rohrschweißlinien
Abwickler- und Richtsysteme: Optimierung der Coil-Zuführung für Hochgeschwindigkeits-Rohr- und Rohrschweißlinien
2026-07-25
In jeder Rohrmühle, Rollformlinie oder Schneidoperation ist die erste kritische Phase die Handhabung der Coils. Ein schlecht funktionierender Abwickler und Richtmaschine führt zu Querkraft, Kantenwellen und Restspannungen, die sich durch die Form- und Schweißstationen ausbreiten und zu dimensionalen Ausschüssen und Schweißnahtfehlern führen. Für Produktionsleiter, die eine konsistente Produktion anstreben, muss die Auswahl eines Abwicklers und Richtmaschine das Coilgewicht, die Banddicke, die Streckgrenze und die Liniengeschwindigkeit berücksichtigen. Dieser Artikel bietet einen technischen tiefen Einblick in die Technologie von Abwicklern/Richtmaschinen und behandelt Mandrelltypen, Richtwalzenkonfigurationen und die Integration mit nachgelagerten Geräten. SANSO stellt eine vollständige Palette von Abwickler und Richtmaschinen für Stahl-, Edelstahl- und NE-Metall-Coils mit einer Dicke von 3 bis 25 mm her.
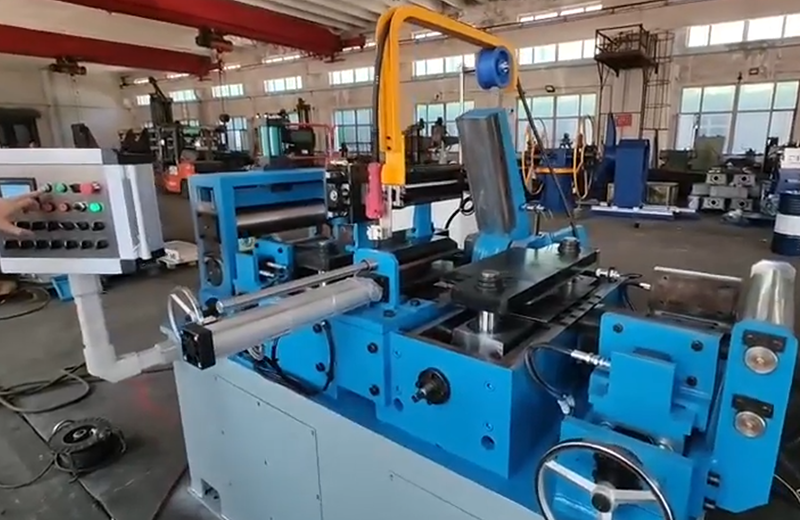
1. Die Rolle eines Abwicklers und Richtmaschine in Rohrmühlenlinien
Bevor das Band in den Formungsbereich eintritt, muss es von einem Coil abgerollt und geglättet werden, um die Erinnerung an das Wickeln zu entfernen. Ein Abwickler und Richtmaschine erfüllt zwei unterschiedliche, aber integrierte Funktionen:
Abwickeln (Uncoiling) – Dreht das Coil mit kontrollierter Geschwindigkeit, während eine konstante Rückenspannung aufrechterhalten wird, um Teleskopierung oder Kantenschäden zu vermeiden.
Richten (Leveling) – Lässt das Band durch abwechselnde Walzen laufen, die es plastisch verformen, um eine Flachheit von ≤1 mm pro Meter zu erreichen (typische Anforderung für Hochfrequenzschweißen).
Ohne einen richtig abgestimmten Abwickler und Richtmaschine erfahren Rohrmühlen bis zu 15% Ausschuss aufgrund von Formfehlern. Für automobile Strukturrohre oder Druckleitungen ist dies inakzeptabel. SANSO konstruiert jedes System nach den Coil-Dimensionen und Materialgüten des Kunden.
2. Technische Klassifizierung: Typen von Abwickler- und Richtmaschinenkonfigurationen
Je nach Platzbedarf, Coilgewicht und erforderlicher Liniengeschwindigkeit fallen Abwickler und Richtmaschinen Systeme in drei gängige Architekturen.
2.1 Einarmiger Mandrell-Abwickler mit Walzenrichtmaschine
Diese Einstiegs-Konfiguration verwendet ein einzelnes expandierendes Mandrell (hydraulisch oder mechanisch), um das Coil zu stützen. Eine separate Walzeneinheit zieht das Band durch eine 5-Walzen- oder 7-Walzen-Richtmaschine. Geeignet für:
Coilgewicht: bis zu 5 Tonnen.
Bandbreite: 100–600 mm.
Dicke: 1,0–4,0 mm.
Liniengeschwindigkeit: ≤30 m/min.
Beschränkung: Erfordert manuelles Coil-Laden und kann keine hochfesten Stahlbleche (HSS) verarbeiten.
2.2 Doppelkonus-Abwickler mit integrierter 9-Walzen-Richtmaschine
Für mittelschwere Linien (5–15 Tonnen Coils) bietet ein Doppelkonus-Abwickler eine bessere Coil-Zentrierung und reduzierte Auslauf. Die Richtmaschine ist rahmenintegriert mit angetriebenen Arbeitswalzen (oben und unten). Merkmale:
Hydraulische Kegel-Expansion für schnelles Greifen des Coil-Innen Durchmessers.
Rückenspannungsregelung über DC-Motor oder Vektorantrieb.
Durchmesser der Richtwalzen: 80–120 mm.
Unterstützt durch Stützrollen, um Wellenablenkungen zu verhindern.
Diese Konfiguration ist üblich für ERW-Rohrmühlen, die Rohre mit einem Außendurchmesser von 20–100 mm produzieren.
2.3 Schwerlast-Hydraulik-Abwickler mit 17-Rollen-Präzisionsrichtmaschine
Für hochfeste Stähle (Streckgrenze > 600 MPa) oder dicke Platten (6–25 mm) verwendet ein Abwickler und Richtmaschine einen Doppelwellen-Turmkopf (eine Spule wickelt sich ab, während eine andere geladen wird) und eine separate Schwerlast-Richtmaschine mit Kasettentyp-Rollenpatronen. Vorteile:
Spulengewicht bis zu 30 Tonnen.
Automatische Spulenzentrierung und Spulen-ID-Klemmung.
Richtmaschine mit 17 Rollen (9 oben / 8 unten) mit individueller hydraulischer Spaltverstellung.
Planheits-Toleranz: ≤0,5 mm pro Meter.
SANSO bietet Schwerlast- Systeme mit ABB- oder Siemens-Antrieben und PLC-Steuerung.
3. Branchenprobleme und Ingenieurlösungen für Abwickler- und Richtmaschinensysteme
Selbst gut gestaltete Abwickler- und Richtmaschinen Linien haben wiederkehrende Betriebsprobleme. Im Folgenden sind vier dokumentierte Probleme und bewährte Gegenmaßnahmen aufgeführt.
3.1 Spulen-Teleskopierung und Kantenbeschädigung
Wenn der Expansionsmandrel des Abwicklers die Spule nicht perfekt zentriert oder wenn die Rückenspannung unzureichend ist, rutschen die Wicklungen axial (Teleskopierung) und beschädigen die Kanten des Bandes. Dies verursacht Schweißporosität und schlechte Kantenanpassung. Lösungen:
Installieren Sie ein elektro-hydraulisches Kantenpositionskontrollsystem (EPC) mit ultraschallbasierten Sensoren, um das Band zentriert zu halten.
Verwenden Sie eine Zugbremse mit geschlossener Regelung der Spannungsrückmeldung (Lastzelle am Eingang der Richtmaschine).
Geben Sie einen Abwickler mit 4-Segment-Expansionsmandrel (für schwere Spulen) anstelle von 3-Segment an.
Ein Retrofit im Jahr 2023 an einer 12-Tonnen-Linie reduzierte die Kantenbeschädigung von 8 % auf 0,5 % nach der Installation von EPC und Spannungsregelung.
3.2 Restbandkrümmung (Wölbung und Kreuzbogen)
Unzureichende Eindringtiefe der Richtrollen oder falscher Rollendurchmesser führt zu Restkrümmungen, die zu Verdrehungen im Formabschnitt führen. Messung: legen Sie ein 2 m langes Richtmaß auf das Band; der Abstand sollte <1 mm betragen. Lösungen:
Erhöhen Sie die Anzahl der Arbeitsrollen der Richtmaschine von 7 auf 9 oder 11.
Passen Sie das Rollenverzahnungsspiel (typischerweise 2–4 mm für 3 mm Band) mit digitalen Anzeigeinstrumenten an.
Für dicke Bänder verwenden Sie einen 5-Rollen-Vorrichtgerät vor der Haupt- Richtmaschine.
Ein Abwickler und Richtmaschine mit individueller Rollenverstellung kann den Kreuzbogen auf bis zu 0,3 mm/m korrigieren.
3.3 Bandrutschen und inkonsistente Vorschubgeschwindigkeit
Wenn der Druck der Walzen ungleichmäßig ist oder die Rollen der Richtmaschine nicht über genügend Antriebsmoment verfügen, rutscht das Band während der Beschleunigung, was zu Fehlfütterungen in die Formmaschine führt. Lösungen:
Verwenden Sie zwei angetriebene Richtrollen (anstatt nur einer) mit unabhängigen Servomotoren.
Verwenden Sie mit Polyurethan beschichtete Walzen für einen höheren Reibungskoeffizienten (μ=0,5 vs. 0,2 für Stahl auf Stahl).
Implementieren Sie einen Tänzerarm oder eine Schleifenvertiefung, um die Geschwindigkeit des Abwicklers von der Nachfrage der Mühle zu entkoppeln.
Viele moderne Abwickler- und Richtmaschinen Linien verwenden jetzt AC-Vektorantriebe mit Encoder-Rückmeldung, um das Rutschen unter 1 % zu halten.
3.4 Ausfallzeiten für Spulenwechsel
Das manuelle Laden von Spulen kann 15–20 Minuten pro Spule in Anspruch nehmen, was die OEE erheblich einschränkt. Lösungen:
Turmtyp-Doppelkonus-Abwickler: Laden Sie eine neue Spule, während die andere abwickelt.
Spulenwagen mit hydraulischem Lift und Drehung.
Automatische Endschweißstation für Streifen (für den kontinuierlichen Betrieb).
SANSO bietet vollautomatische Coilwechsel-Systeme, die die Ausfallzeiten auf unter 3 Minuten pro Coil reduzieren.
4. Wichtige technische Spezifikationen: So wählen Sie einen Decoiler und Richtmaschine aus
Bei der Bewertung eines Decoilers und Richtmaschine fordern Sie die folgenden Leistungsdaten vom Hersteller an:
Coilgewichtskapazität – 3T, 5T, 10T, 20T, 30T (wählen Sie basierend auf der Nutzung der Mill).
Streifenbreitenbereich – 50–1600 mm (Standard).
Streifendickenbereich – 0,5–25 mm (abhängig vom Rollendesign).
Streckgrenze des Materials – bis zu 800 MPa für schwere Modelle.
Maximale Linienstärke – 40 m/min (Standard), 80 m/min (Hochgeschwindigkeit).
Anzahl der Richtwalzen – 5, 7, 9, 11, 17 Walzen (mehr Walzen = bessere Ebenheit).
Durchmesser der Richtwalzen – 60–180 mm (größere Walzen für dickere Streifen).
Steuerungssystem – Manuell (Handrad), halbautomatisch (PLC mit HMI), vollautomatisch (geschlossene Regelung).
Für Mills, die geschweißte Rohre für Kessel oder strukturelle Anwendungen herstellen, ist eine Richtmaschine mit Backup-Walzen (um Rollendeflexion zu verhindern) obligatorisch. SANSO bietet FEA-optimierte Rahmen mit 0,05 mm/m Deflexion unter Volllast.
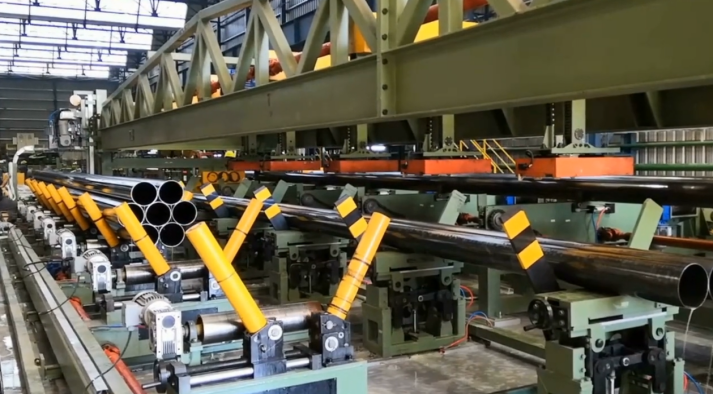
5. Integration mit nachgelagerten Geräten: Formen, Schweißen und Abtrennen
Ein Decoiler und Richtmaschine arbeitet nicht isoliert. Die Qualität des Ausgangsstreifens beeinflusst direkt:
Walzenformstationen – Flacher Streifen reduziert Rückfederung und ungleichmäßige Formkräfte, was die Lebensdauer der Walzen um 30% verlängert.
Hochfrequenz-Induktionsschweißen – Kantenwelle (auf/ab) verursacht ungleichmäßige Stromkonzentration, was zu Kaltverschweißungen oder Durchbrennen führt. Der gerichtet Streifen hält die Kanten innerhalb von 0,2 mm ausgerichtet.
Größen- und Richtabschnitte – Restverzug durch schlechte Nivellierung kann von nachgelagerten Richtmaschinen nicht vollständig korrigiert werden.
Fliegende Abtrennsägen – Die Streifenlängengenauigkeit hängt von einer konsistenten Zuführung ab; ein rutschender Decoiler führt zu Längenvariationen > ±2 mm.
Felddaten aus einer 2” ERW-Rohrmill zeigten, dass das Upgrade von einem 5-Walzen- auf einen 9-Walzen- Decoiler und Richtmaschine die Ablehnungen der Schweißnähte um 42% reduzierte und die Rundheits-Toleranz von ±0,5 mm auf ±0,2 mm verbesserte.
6. Wartungsbest Practices für Decoiler- und Richtmaschinen-Systeme
Um 10+ Jahre zuverlässigen Service zu erreichen, befolgen Sie diesen Wartungsplan:
Täglich – Überprüfen Sie den Hydraulikölstand, hören Sie auf Geräusche der Lager in den Richtwalzen, inspizieren Sie die Coil-Expansionselemente auf Verschleiß.
Wöchentlich – Schmieren Sie alle Schmierstellen (Mandrellschieber, Walzenlager, Getriebe). Messen Sie die Parallelität der Richtwalzen mit einem Messschieber (Toleranz ≤0,05 mm).
Monatlich – Überprüfen Sie die Gleichmäßigkeit des Drucks der Quetschwalzen mit einer druckempfindlichen Folie. Ersetzen Sie abgenutzte Walzenabdeckungen.
Vierteljährlich – Kalibrieren Sie die Spannungs-Wägezellen. Überprüfen Sie die Getriebe-Kupplungen auf Spiel.
Jährlich – Nachschleifen der Geraderollen, um die Oberflächenbeschaffenheit (Ra 0,8 µm) wiederherzustellen. Ersetzen Sie die Hydraulikschläuche.
SANSO liefert Ersatzteil- Sätze und bietet Fernwartungsunterstützung für alle seine Abwickler und Geraderichten Modelle an.
7. Leistungsvergleich: Einstiegs- vs. Industrieklasse-Systeme
Die folgende Tabelle vergleicht typische Kennzahlen aus zwei Abwickler und Geraderichten Klassen, die in Rohrmühlen verwendet werden.
| Parameter | Einstiegsmodell (7-Rollen) | Industrieklasse (17-Rollen, SANSO) |
|---|---|---|
| Maximales Coil-Gewicht (T) | 5 | 30 |
| Banddickenbereich (mm) | 0,8–4,0 | 2,0–25,0 |
| Planheit nach dem Richten (mm/m) | ≤1,5 | ≤0,5 |
| Liniengeschwindigkeit (m/min) | 25 | 60 |
| Umstellzeit (manuell/automatisch) | 15 min | 3 min (automatischer Turm) |
| Steuerungssystem | Manuelles Handrad | PLC + Touchscreen + Fernzugriff |
| Preisspanne (USD) | 12.000 – 25.000 | 65.000 – 150.000 |
Für Mühlen, die im Drei-Schicht-Betrieb laufen, amortisiert sich der Industrieklasse Abwickler und Geraderichten in weniger als 18 Monaten durch reduzierte Ausschuss- und höhere OEE.
8. Zukünftige Trends: Servogesteuerte und IoT-fähige Abwickler und Geraderichten
Moderne Fertigungslinien integrieren Industrie 4.0-Funktionen in den Abwickler und Geraderichten:
Servoelektrische Geraderollen – Individuelle Rollendrehmomentsteuerung für adaptive Nivellierung, wodurch der Energieverbrauch um 30 % im Vergleich zu hydraulischen Systemen gesenkt wird.
Vibrationsüberwachung – Beschleunigungssensoren an den Gehäusen der Geraderollen vorhersagen Lagerausfälle.
Kantenwellenüberwachung über Laserprofiler – Geschlossene Regelung der Rolleneingreifung in Echtzeit.
Fernwartungsportal – Ermöglicht es SANSO Techniker, Parameter von außerhalb zu optimieren.
Frühe Anwender berichten von einer 22%igen Reduzierung der ungeplanten Ausfallzeiten nach der Implementierung von vorausschauender Wartung an ihren Abwickler und Geraderichten Linien.
Häufig gestellte Fragen (FAQ) zu Decoiler- und Richtsystemen
Q1: Was ist der Unterschied zwischen einem Decoiler und einem Richtgerät? Können sie separate Einheiten sein?
A1: Ein Decoiler (Abwickler) dreht die Spule
und sorgt für Rückspannung. Ein Richtgerät glättet das Band durch wechselnde
Walzen. Sie können separate Maschinen sein, die durch eine Schleifenvertiefung
verbunden sind, oder als eine einzige Decoiler- und
Richtgeräte-Einheit integriert sein. Die Integration spart Platz, kann
aber die Entkopplung von Geschwindigkeitsfluktuationen einschränken.
Q2: Wie viele Richtwalzen benötige ich für meine Rohrmühle?
A2: Für eine Blechdicke unter 2 mm genügen 5 oder 7
Walzen. Für 2–6 mm verwenden Sie 9–11 Walzen. Für schweres Material (6–25 mm) oder
hochfesten Stahl werden 17 Walzen mit Backup-Walzen empfohlen. SANSO bietet einen
Walzenkonfigurationsrechner basierend auf Ihrer Materialstreckgrenze an.
Q3: Kann ein Decoiler und Richtgerät Edelstahlspulen verarbeiten?
A3: Ja, aber Edelstahl (insbesondere
300er-Serie) verfestigt sich und erfordert größere Durchmesser der Richtwalzen (≥120
mm), um Oberflächenmarkierungen zu vermeiden. Der Decoiler und
Richtgerät müssen polierte Walzen (Ra ≤0,4 µm) und höhere
Drehmomentantriebe aufgrund der höheren Streckgrenze (300–500 MPa) haben.
Q4: Welche Sicherheitsmerkmale sind für einen Decoiler und Richtgerät erforderlich?
A4: Nach OSHA- und CE-Standards: Not-Aus-Zugseile, Lichtschranken im
Spulenladebereich, Überlastschutz bei hydraulischen Systemen und ein Spulenstopparm, um unkontrolliertes Abwickeln zu verhindern.
SANSO-Maschinen enthalten alle
erforderlichen Verriegelungen.
Q5: Wie beantrage ich einen maßgeschneiderten Decoiler und Richtgerät von SANSO?
A5: Geben Sie Ihre Spulendimensionen (ID, OD,
Breite, Gewicht), Materialtyp (Baustahl, Edelstahl, HSLA), Dickenbereich und
Zielgeschwindigkeit an. SANSO wird
eine technische Zeichnung, eine Motorgrößenberechnung und ein Angebot innerhalb von 5
Arbeitstagen senden. Verwenden Sie das Anfrageformular unten, um zu beginnen.
Benötigen Sie einen zuverlässigen Decoiler und Richtgerät für Ihre Rohrmühle? SANSO stellt maßgeschneiderte Systeme mit robusten Rahmen, Servoantrieben und PLC-Steuerung her. Fordern Sie eine kostenlose Linienprüfung und Spulenflachheitsbewertung an. Füllen Sie das Formular unten aus, um ein technisches Angebot und eine Preisliste zu erhalten.
Anfrage zu Decoiler & Richtmaschine senden →
© 2026 SANSO – Präzisionswicklungsausrüstung für Rohr- und Rohrmühlen. Leistungsdaten aus Feldinstallationen und internen Tests.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
