
Accueil > Blogs > Accumulateur de bande pour laminoirs à tubes : maximiser l'efficacité et le tampon
Accumulateur de bande pour laminoirs à tubes : maximiser l'efficacité et le tampon
2026-07-11
1. Le Rôle Critique de l'Accumulateur de Bande dans les Laminoirs de Tubes à Grande Vitesse
Dans le domaine de la production continue de tubes et de tuyaux, le temps d'arrêt est l'ennemi de la rentabilité. Pour les laminoirs à soudage par résistance électrique (ERW), le processus de jonction des extrémités de bobine—que ce soit par soudage par cisaillement ou par couture traditionnelle—nécessite un arrêt momentané à la section d'entrée. Sans un système de tampon sophistiqué, cette pause se propagerait à travers la section de formation, mettant l'ensemble de la ligne de production à l'arrêt. C'est ici que l'Accumulateur de Bande passe d'un simple composant au cœur absolu de la continuité opérationnelle.
Les laminoirs ERW modernes exigent des vitesses linéaires constantes pour maintenir l'intégrité des soudures et la tolérance dimensionnelle. Un Accumulateur de Bande découple la section d'entrée (dérouleur et soudeur par cisaillement) du laminoir de formation. Il stocke une réserve de bande pendant que la ligne en amont fonctionne, puis libère cette réserve pendant les minutes cruciales où la section d'entrée s'arrête pour souder une nouvelle bobine. Cet article fournit une analyse technique des types d'accumulateurs, des calculs de capacité, des méthodologies de contrôle de tension, et de l'intégration de capteurs de l'Industrie 4.0 pour garantir une production sans défaut, avec des aperçus spécifiques sur les solutions fournies par des leaders de l'industrie comme SANSO.
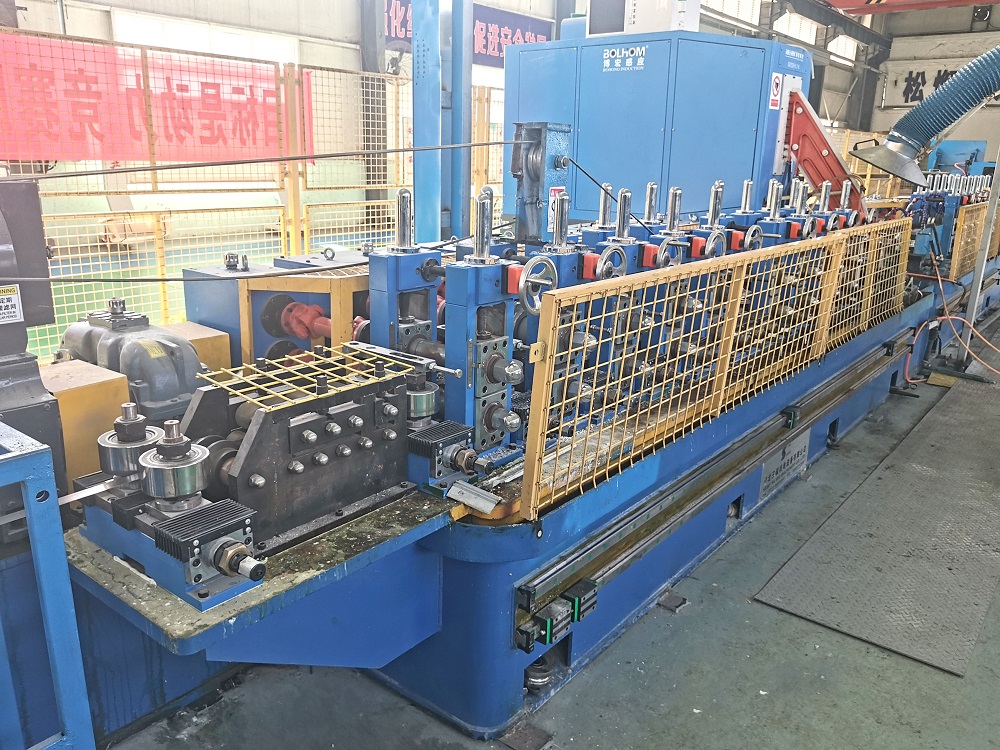
2. Principes d'Ingénierie : Capacité de Stockage et Dynamiques de Tension
Le principal défi d'ingénierie dans la conception d'un Accumulateur de Bande est d'équilibrer l'empreinte physique avec le temps de stockage requis. Un changement de bobine standard et un cycle de soudage peuvent prendre de 60 à 120 secondes. Pendant cette période, le laminoir continue de consommer de la bande à un rythme de, disons, 30 mètres par minute. Par conséquent, l'accumulateur doit stocker entre 30 et 60 mètres de bande.
2.1. Configurations Verticales vs. Horizontales
Les ingénieurs choisissent généralement entre deux configurations géométriques en fonction de la disposition de l'usine et des spécifications de la bande :
Accumulateurs Verticaux : Utilisant la gravité à travers un chariot mobile et des poulies fixes en haut. Ceux-ci sont excellents pour maintenir une tension précise et faible sur des matériaux à paroi fine ou délicats (comme l'acier inoxydable ou l'aluminium). Ils nécessitent un dégagement important au-dessus mais ont une empreinte plus petite.
Accumulateurs Horizontaux : Employant un chariot mobile sur rails. Ceux-ci sont préférés pour des bandes en acier à forte épaisseur et haute résistance où le poids de la bande elle-même dans une boucle verticale provoquerait une déformation plastique. Ils offrent un accès plus facile à la maintenance mais nécessitent un espace au sol substantiel. SANSO se spécialise dans la personnalisation des longueurs de rails horizontaux pour correspondre aux temps de cycle spécifiques des clients.
2.2. Régulation de la Tension et Suivi de Bande
Une tension incohérente est une cause principale de "snaking" ou de dommages sur les bords à l'intérieur de l'accumulateur. Les systèmes modernes utilisent des cellules de charge en boucle fermée sur les rouleaux déflecteurs. Ces cellules fournissent des données en temps réel au système d'entraînement contrôlant les rouleaux de bride. L'objectif est de maintenir une tension de consigne spécifique (mesurée en kN) qui est suffisamment élevée pour éviter le fléchissement de la bande (ce qui cause des rayures) mais suffisamment basse pour éviter d'étirer le matériau au-delà de son point de rupture (durcissement par déformation). Les capteurs laser sont désormais standard pour surveiller la position exacte du chariot mobile, garantissant une accélération et une décélération en douceur pendant les cycles de remplissage et de vidange.
3. Flux de Travail Opérationnel : Le Cycle de "Remplissage" et de "Vidange"
Pour comprendre la sophistication d'un Accumulateur de Bande, il faut visualiser la danse synchronisée des brides d'entrée et de sortie. Le processus est régi par un Contrôleur Logique Programmable (PLC) qui calcule le débit massique en temps réel.
La Phase de "Vidange" (Déversement) : Lorsque l'extrémité d'entrée s'arrête pour le soudage de bobines, la bride de sortie accélère légèrement pour tirer la bande hors de l'accumulateur. Le chariot mobile se dirige vers sa limite de "vidange", entraîné par la demande du laminoir. Le système de contrôle doit s'assurer que la vitesse de la bande sortant de l'accumulateur correspond exactement à la vitesse du laminoir pour éviter des à-coups qui pourraient affecter la stabilité de la soudure.
La Phase de "Remplissage" (Recharge) : Une fois que la nouvelle bobine est soudée et que la cisaille de coupe a coupé les extrémités, le dérouleur accélère. La bride d'entrée fonctionne désormais plus rapidement que la bride de sortie, poussant la bande à nouveau dans l'accumulateur. Le chariot mobile se rétracte à sa position de "plein", stockant de l'énergie (énergie potentielle en vertical, cinétique en horizontal) pour le cycle suivant. Les systèmes à haute efficacité peuvent se recharger en moins de 50 % du temps du cycle de vidange pour se préparer à des intervalles de changement de bobine suivants, potentiellement plus courts.
4. Défis Techniques et Stratégies d'Atténuation
Faire fonctionner un Accumulateur de Bande implique d'atténuer des risques physiques spécifiques qui peuvent entraîner des arrêts de production.
4.1. Rayures de Surface et Accrochage
Alors que la bande passe sur et sous plusieurs rouleaux (poulies), tout débris ou défaut de surface des rouleaux peut rayer la bande. Cela est critique pour les matériaux pré-peints ou marinés et huilés (P&O). L'atténuation implique l'utilisation de rouleaux revêtus de polyuréthane pour les bandes fines et de rouleaux en chrome durci pour l'acier haute résistance, combinés avec des nettoyeurs à brosse automatiques qui essuient en continu la surface des rouleaux.
4.2. Contrôle de Boucle et Plissement
Pour des matériaux extrêmement fins (inférieurs à 1,0 mm), la bande peut se plier ou se froisser en entrant dans l'accumulateur si la tension de la bride d'entrée est trop élevée par rapport à la résistance à la compression de la bande. Les accumulateurs avancés disposent désormais de rouleaux de bride segmentés avec des entraînements individuels pour "étirer" légèrement la bande entre les rouleaux, augmentant la planéité et la rigidité de la bande avant qu'elle n'entre dans la tour de bouclage. Cette technique, souvent ajustée par des fabricants comme SANSO, prévient l'effet de "tin-canning".
5. Intégration avec le Système de Contrôle du Laminoir (Industrie 4.0)
L'Accumulateur de Bande moderne n'est plus un dispositif mécanique isolé ; c'est un nœud de données. Dans le contexte de l'Industrie 4.0, les capteurs sur l'accumulateur fournissent des données critiques pour la maintenance prédictive et l'assurance qualité.
L'analyse des vibrations sur les roulements des rouleaux déflecteurs peut prédire une défaillance des semaines à l'avance. Les codeurs sur le chariot mobile fournissent des données précises sur la longueur de bande stockée, qui est recoupée avec les données du soudeur pour gérer les restes de bobine. De plus, des systèmes de vision sont désormais déployés à l'intérieur des accumulateurs horizontaux pour surveiller la position des bords et détecter des "cobbles" avant qu'ils ne causent un blocage catastrophique. En intégrant les données de l'accumulateur avec le MES (Système d'Exécution de Fabrication), les responsables d'usine peuvent optimiser les plannings de production en fonction de la capacité de buffer en temps réel.
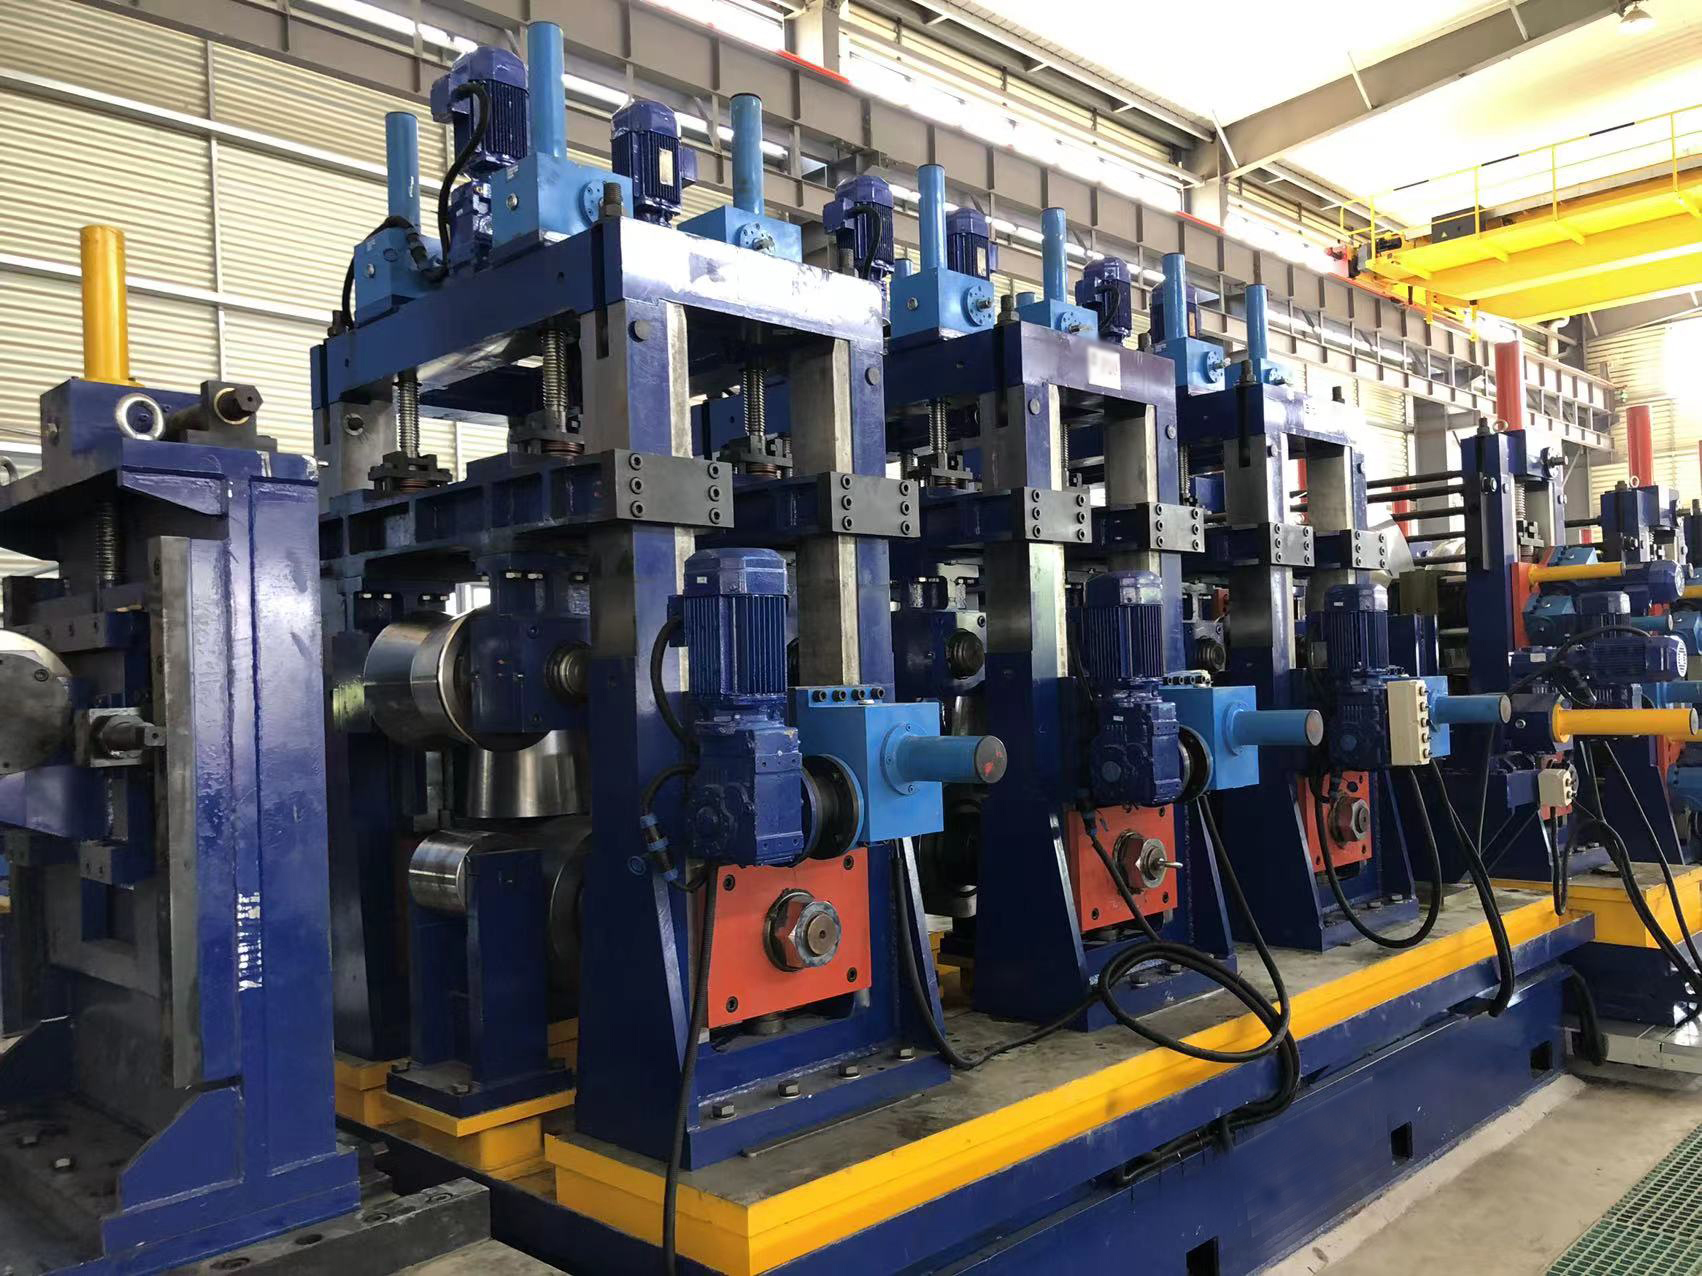
6. Comment SANSO optimise la performance des accumulateurs pour différents marchés
Différents marchés finaux nécessitent différentes philosophies d'accumulateurs. Pour les fabricants de tubes structurels utilisant une épaisseur de paroi lourde (HWT), la priorité est la robustesse et la capacité de tension élevée. Pour les fabricants de pièces automobiles utilisant des aciers à faible alliage à haute résistance (HSLA), la priorité est le suivi de précision et la protection de surface. SANSO répond à ces besoins divers en offrant des conceptions d'accumulateurs modulaires. Leurs systèmes disposent de boucles de contrôle PID adaptatives qui ajustent automatiquement les paramètres de gain en fonction de la qualité du matériau saisie dans l'HMI. Cela garantit que, que la ligne traite de l'acier doux de 0,5 mm ou de la qualité X70 de 6,4 mm, l'accumulateur maintienne une tension de bande optimale sans intervention de l'opérateur, contribuant directement à réduire les taux de rebut et à augmenter l'OEE (Efficacité Globale de l'Équipement).
7. Questions Fréquemment Posées (FAQ)
Q1 : Quelle est la fonction principale d'un accumulateur de bande dans un tuyau ?
A1 : La fonction principale est de fournir un approvisionnement continu en bande d'acier à la section de formage et de soudage du laminoir pendant que la section d'entrée est arrêtée pour souder une nouvelle bobine. Il stocke le matériau pendant le fonctionnement normal et le libère lors du changement de bobine, empêchant les temps d'arrêt et maintenant une vitesse de production constante.
Q2 : Comment calculer la capacité de stockage requise pour mon accumulateur ?
A2 : La capacité requise est calculée en multipliant la vitesse maximale du laminoir (mètres par minute) par le temps total requis pour un changement de bobine et un cycle de soudage (y compris la décélération/l'accélération). Un facteur de sécurité (généralement 10-15 %) est ajouté. Par exemple, un laminoir de 50 mpm avec un cycle de 90 secondes nécessite un stockage de bande utilisable minimum de 75 mètres plus un tampon.
Q3 : Quelle est la différence entre un accumulateur de bande vertical et horizontal ?
A3 : Un accumulateur vertical utilise un chariot mobile dans une tour et s'appuie sur la gravité pour créer de la tension. Il économise de l'espace au sol et est idéal pour les matériaux de faible épaisseur. Un accumulateur horizontal utilise un chariot mobile sur rails, nécessite plus d'espace au sol mais est mieux adapté aux matériaux de forte épaisseur et à haute résistance en raison d'un meilleur soutien de tension et de exigences de hauteur inférieures.
Q4 : Pourquoi le contrôle de la tension de bande est-il si important à l'intérieur de l'accumulateur ?
A4 : Une tension constante est essentielle pour prévenir le déplacement de la bande (erreurs de suivi), les rayures contre les guides latéraux, ou la déformation plastique. Trop de tension peut étirer et amincir la bande (rétrécissement), tandis que trop peu peut provoquer des boucles lâches entraînant des enchevêtrements ou des "cobbles". Un contrôle de précision garantit l'intégrité du matériau et un fonctionnement stable.
Q5 : Un accumulateur peut-il gérer différentes largeurs et épaisseurs de matériau ?
A5 : Oui, les accumulateurs modernes sont conçus avec une large plage de fonctionnement. Cependant, l'efficacité varie en fonction de la géométrie. Une machine configurée pour une largeur de 300 mm peut rencontrer des problèmes de suivi avec une largeur de 100 mm, à moins d'être équipée de guides latéraux réglables et de rouleaux segmentés. Des fabricants de premier plan comme SANSO conçoivent des accumulateurs avec des systèmes de guidage flexibles pour accueillir un mélange de produits divers sans sacrifier les performances.
Q6 : Quel entretien est requis pour un accumulateur à bande horizontal ?
A6 : Les tâches d'entretien clés comprennent la lubrification régulière des roues et des roulements des rails de chariot, l'inspection des câbles ou des chaînes (selon le mécanisme d'entraînement), la vérification de l'usure des roulements de rouleaux déflecteurs via une analyse des vibrations, et la vérification de l'étalonnage des encodeurs de position et des cellules de charge de tension pour maintenir la précision de contrôle.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
