
Accueil > Blogs > Sélection et intégration d'équipements de laminoir à tubes haute performance pour la production ERW
Sélection et intégration d'équipements de laminoir à tubes haute performance pour la production ERW
2026-08-20
L'efficacité, la précision et la fiabilité d'une ligne de Soudage par Résistance Électrique (ERW) sont directement déterminées par la qualité et l'intégration de ses composants individuels. De la manipulation des bobines à la coupe finale, chaque pièce de l'équipement de laminoir à tubes doit fonctionner en parfaite synchronisation. Cet article fournit une analyse technique des machines en aval critiques, abordant les goulets d'étranglement opérationnels courants et présentant des solutions techniques pour une fabrication de tubes sans faille.
Le Rôle Critique de l'Équipement de Laminoir à Tubes Intégré
Un laminoir à tubes ERW moderne est un processus continu et à grande vitesse. Toute interruption ou incohérence dans une station affecte l'ensemble de la ligne. Par conséquent, le choix de l'équipement de laminoir à tubes ne doit pas être une série d'achats isolés mais une stratégie pour construire un système cohérent. Des fabricants comme SANSO, avec plus de 20 ans d'expérience, conçoivent et intègrent des lignes complètes pour des diamètres de tuyaux de 8 mm à 508 mm, garantissant que tous les composants—du décoilant à la machine d'emballage—sont assortis pour une performance optimale à des vitesses et des épaisseurs spécifiées.
Équipement de Front-End : Assurer l'Intégrité du Matériau dès le Début
La qualité du tube fini est fondamentalement établie avant le début du formage. L'équipement de laminoir à tubes de front-end doit manipuler l'acier en bande avec précision pour éviter les défauts.
Décoilants et Unités de Décapage : Les décoilants modernes ne sont pas seulement des supports ; ils fournissent une tension arrière contrôlée. Pour des applications critiques, les unités de décapage éliminent les défauts de surface des bords de la bobine. Les décoilants de SANSO sont conçus pour divers poids et largeurs de bobines, garantissant un déroulement en douceur.
Machines à Pincer et à Niveler : Cet équipement est vital pour corriger le réglage de la bobine et le traversin. Un niveleur de précision avec des rouleaux de travail de petit diamètre et un support de rouleau de secours garantit que la bande est parfaitement plate. Cette planéité est une condition préalable au processus de formage ultérieur, empêchant les vagues de bord et la torsion dans le tuyau final.
Machines à Cisailler et à Souder les Extrémités : Pour permettre une production continue, l'extrémité arrière d'une bobine doit être jointe à l'extrémité avant de la suivante. Les soudeurs à cisailler automatiques créent une soudure précise et sans bavure en quelques secondes. Cela minimise le gaspillage de matériau et permet à l'équipement en aval, comme les accumulateurs, de fonctionner efficacement sans arrêter le laminoir.
Équipement de Formage et de Soudage Central : Précision au Cœur du Laminoir
Cette section transforme la bande plate en un tube soudé. L'intégration ici dicte la précision dimensionnelle et les propriétés mécaniques du produit final.
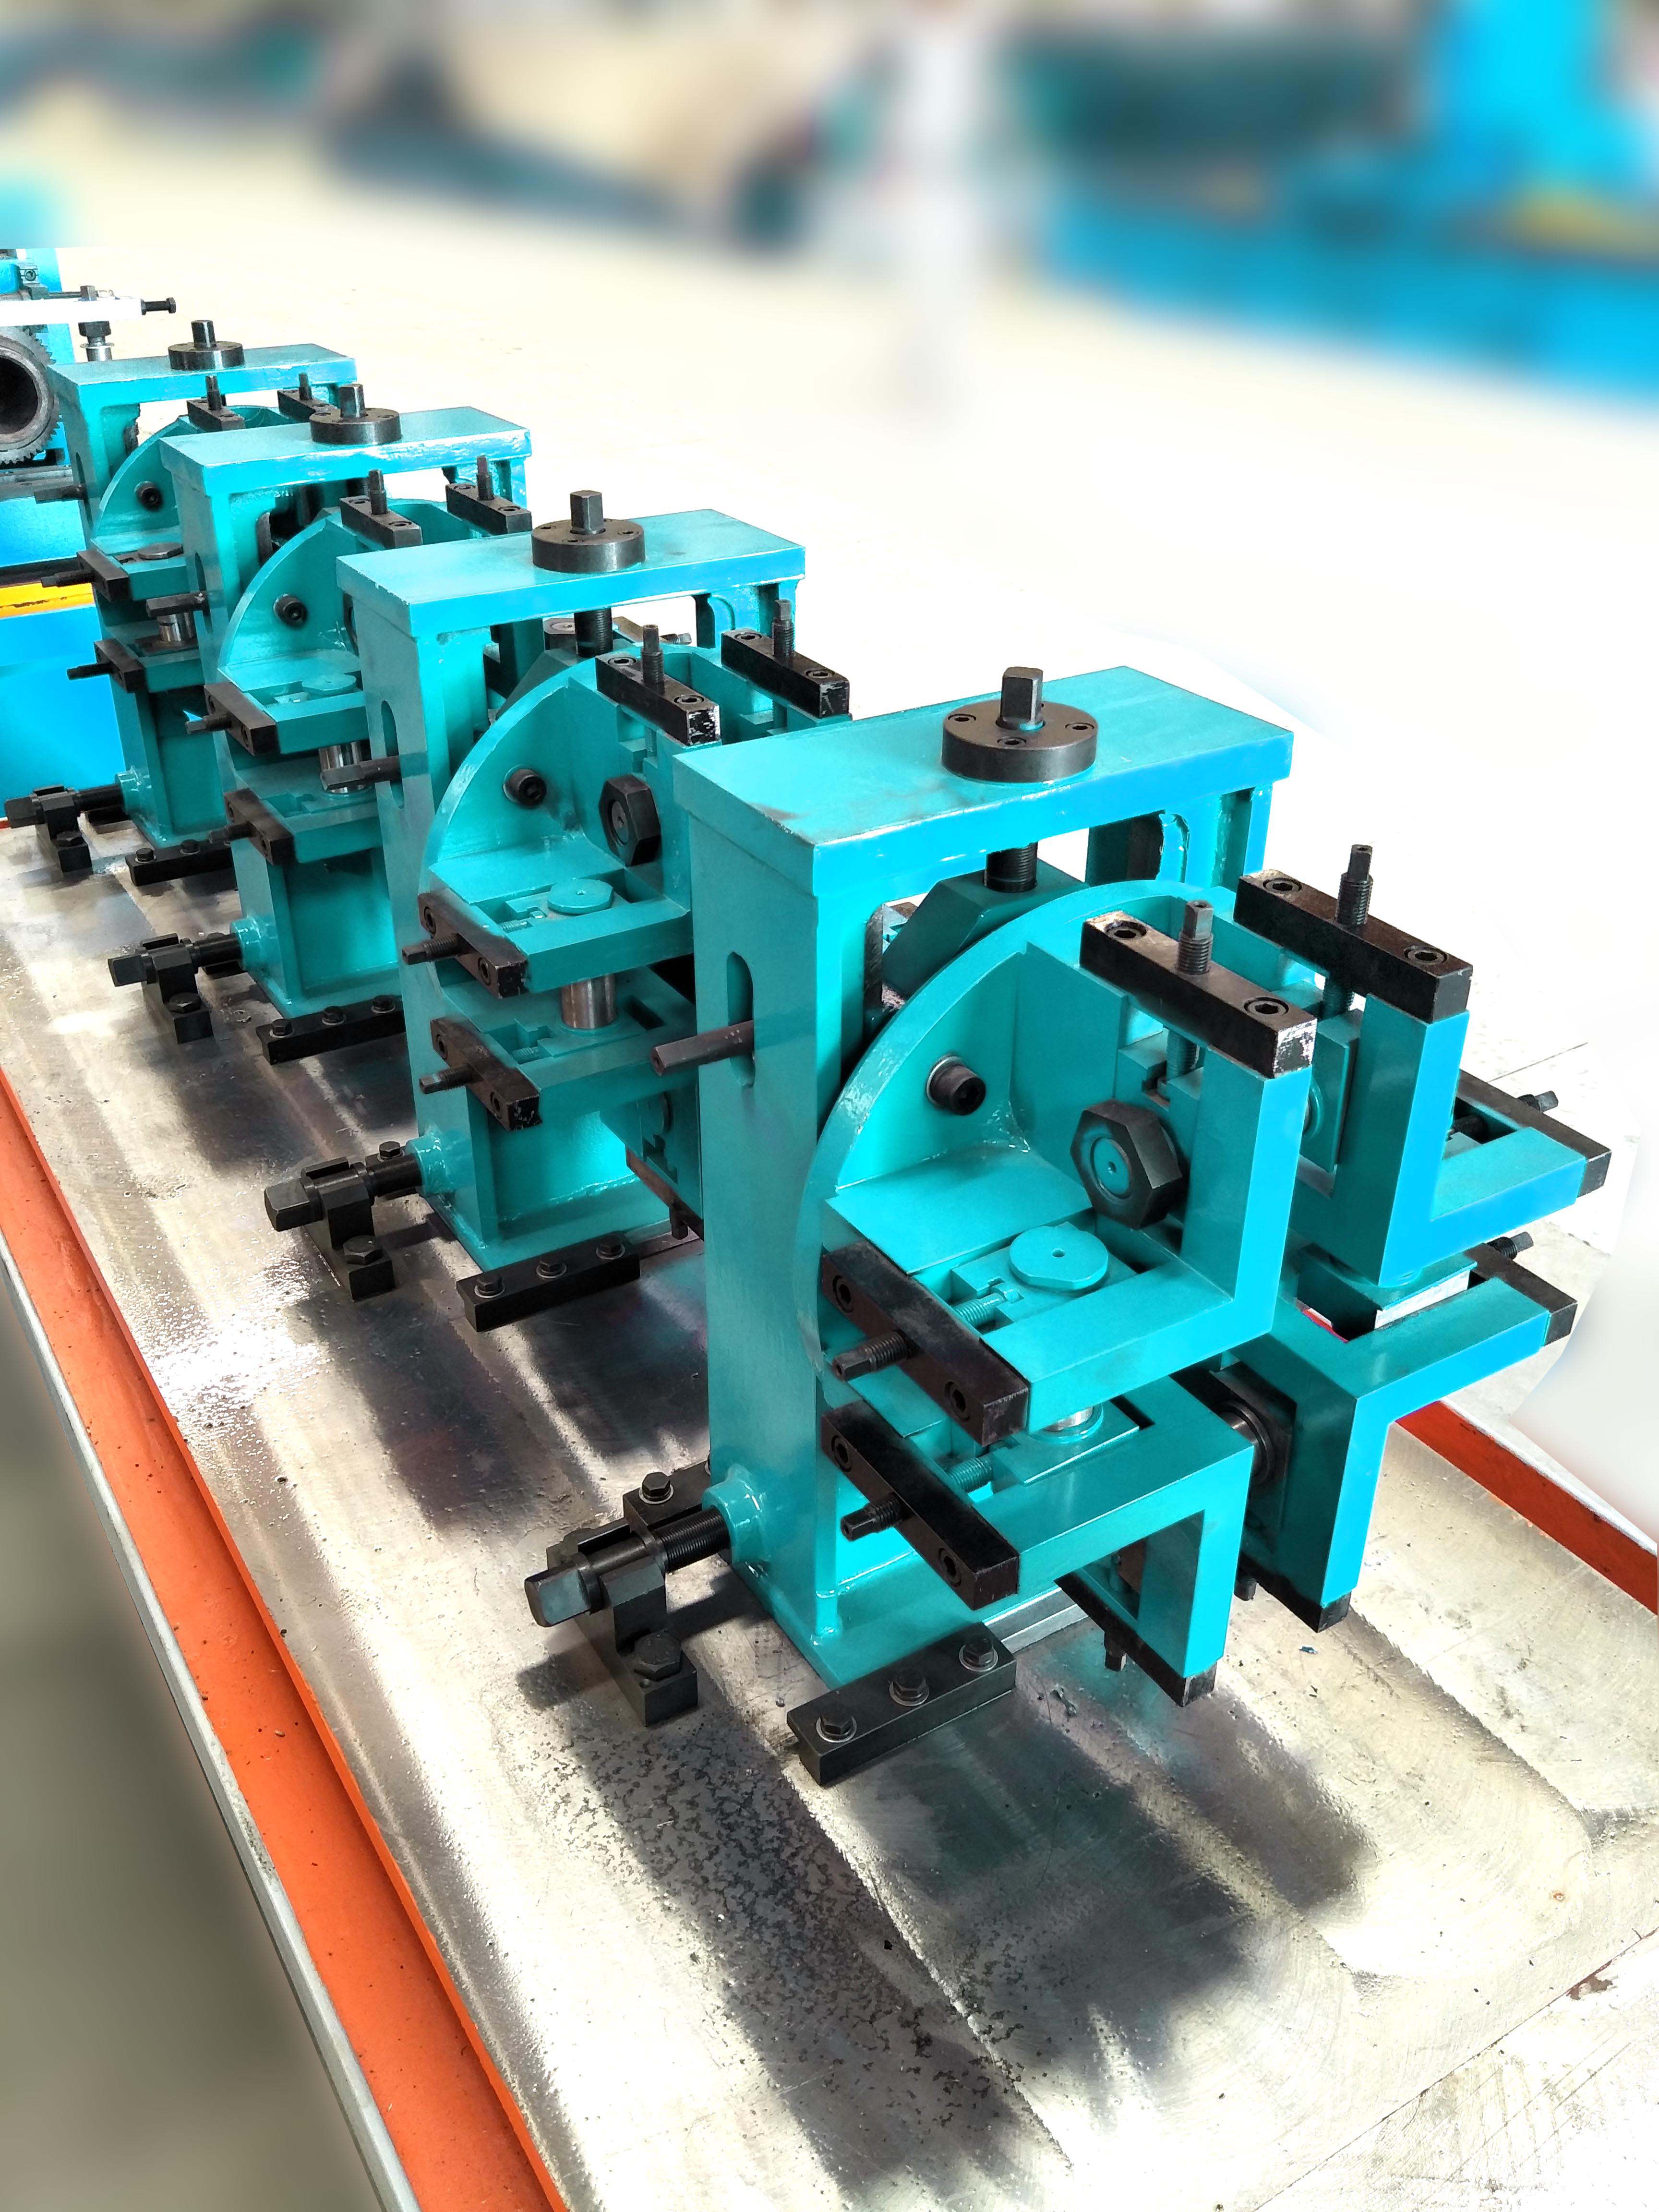
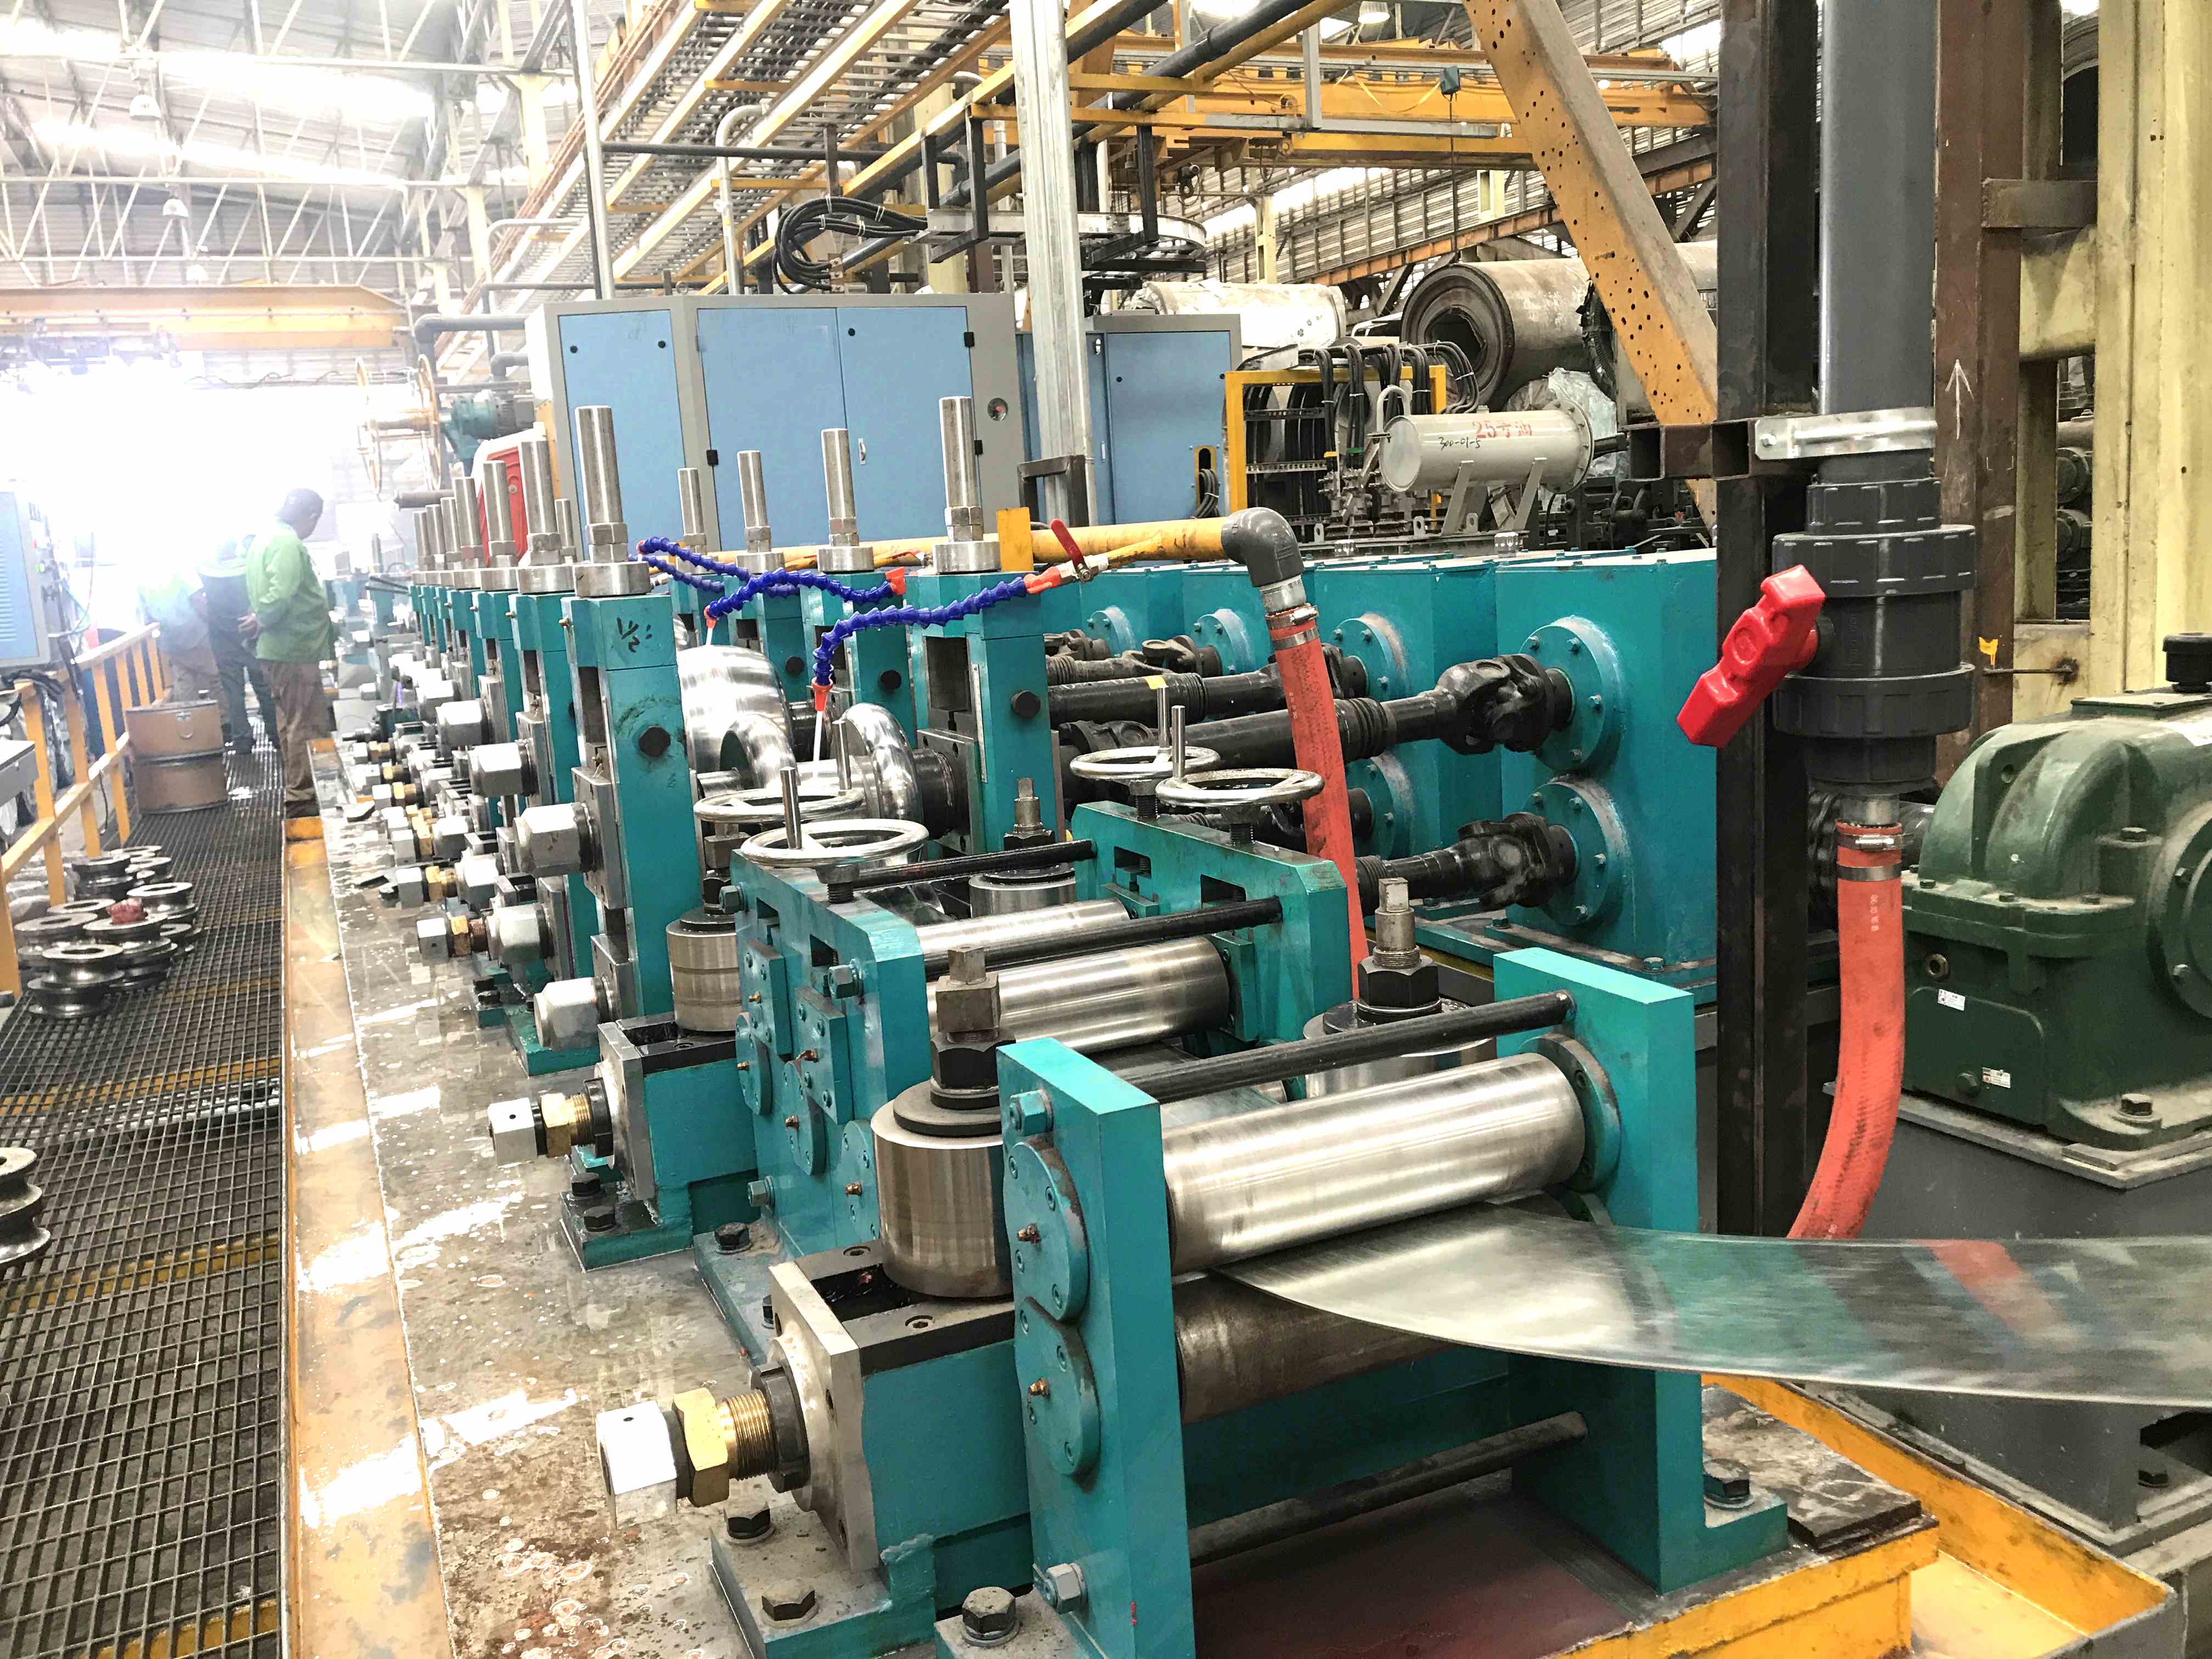
Supports de formation et de dimensionnement : Le cœur de la ligne, ces supports contiennent les rouleaux qui façonnent progressivement la bande. Le design en "motif de fleur", le choix des matériaux pour les rouleaux (souvent en acier haute teneur en chrome ou D2) et la rigidité du boîtier du laminoir sont critiques. Des supports de haute précision avec une déflexion minimale garantissent une épaisseur de paroi et un contrôle du diamètre extérieur constants.
Soudeurs HF à état solide : Les soudeurs à état solide modernes offrent un contrôle supérieur et une efficacité énergétique par rapport aux anciens modèles à tube à vide. Ils fournissent une puissance de soudage stable à des fréquences élevées, ce qui est crucial pour créer une soudure forte et sans défaut. L'intégration avec le contrôle de vitesse du laminoir permet un ajustement automatique de la puissance, optimisant l'apport de chaleur pour des épaisseurs de paroi variables.
Guidage de joint et boîte de compression : Cet équipement aligne les bords de la bande juste avant le point de soudure. Des rouleaux latéraux de précision et un positionnement de bobine d'induction sont essentiels pour minimiser le flash de soudure et garantir une distribution uniforme de la paroi.
Équipement en aval : Finition et manutention à la vitesse de la ligne
Après la soudure, le tube doit être dimensionné, coupé et préparé pour l'expédition. Cet équipement de laminoir à tubes doit correspondre à la vitesse maximale de la ligne pour éviter de devenir un goulot d'étranglement.
Scies volantes : Celles-ci coupent le tube en mouvement à des longueurs précises sans arrêter le laminoir. Les scies volantes à grande vitesse utilisent des chariots entraînés par servo qui correspondent à la vitesse du tube. La coupe sans bavure et les tolérances de longueur précises sont des indicateurs de performance clés, souvent contrôlés par des systèmes PLC avancés.
Machines de conditionnement de tuyaux : Les systèmes de conditionnement automatisés, allant de l'assemblage simple à l'emballage et à l'empilage entièrement automatisés, améliorent la sécurité et l'efficacité. L'intégration d'une machine de conditionnement directement avec la scie de coupe rationalise la fin de la ligne, réduisant la manutention manuelle.
Tables de refroidissement et de redressage : Un refroidissement approprié du tube soudé soulage les tensions. Le redressage ultérieur, souvent à l'aide de redresseurs rotatifs à plusieurs rouleaux, garantit que le produit final respecte les spécifications de rectitude requises par les utilisateurs finaux dans les secteurs de la construction ou de l'automobile.
Focus technique : L'Accumulateur de laminoir à tubes comme système tampon
Un des composants les plus stratégiques pour assurer un fonctionnement continu est l'accumulateur de laminoir à tubes. Situé entre la section de préparation de la bande et le laminoir de formation, sa fonction est de stocker le matériau. Lorsque la section d'entrée s'arrête pour souder une nouvelle bobine, l'accumulateur continue d'alimenter le laminoir de formation, permettant à la production de se poursuivre sans interruption.
Accumulateurs spiraux horizontaux vs. Accumulateurs à cage
Deux technologies principales dominent le marché, chacune avec des avantages d'application spécifiques :
Accumulateurs spiraux horizontaux : Ceux-ci offrent une grande capacité de stockage dans un encombrement relativement compact en enroulant la bande en spirales horizontales. Ils sont idéaux pour les laminoirs à grande vitesse (plus de 60 m/min) produisant des tuyaux de petit à moyen diamètre (jusqu'à ~219 mm). Les accumulateurs horizontaux de SANSO sont connus pour leur manipulation douce de la bande, minimisant les marquages de surface.
Accumulateurs à cage : Utilisant une série de cages rotatives, ceux-ci sont excellents pour des matériaux plus larges, plus épais ou à haute résistance souvent utilisés dans des applications de tuyaux structurels et de ligne (par exemple, les grades API 5L). Ils offrent un contrôle robuste et peuvent gérer une tension de bande significative, ce qui est bénéfique pour maintenir la forme de la bande pendant le stockage.
Le choix entre ces types d'accumulateurs dépend du mélange de produits, des propriétés des matériaux et des vitesses de production cibles. Une intégration appropriée garantit que les brides d'entrée et de sortie de l'accumulateur maintiennent un contrôle de tension précis, empêchant le glissement ou l'étirement de la bande.
Répondre aux problèmes de l'industrie avec l'intégration des systèmes
Les fabricants sont souvent confrontés à des défis tels que des taux de rebut élevés, de longs temps de changement et une maintenance imprévisible. Une approche holistique de la sélection d'équipements de laminoir à tubes atténue directement ces problèmes.
Réduction des rebuts avec des contrôles de précision : En intégrant des capteurs sur l'équipement—comme des contrôles de position de bord sur le décoilleur et des guides de soudure avant le soudeur—la ligne peut effectuer des micro-ajustements en temps réel. Cela réduit les rebuts de configuration et maintient les tolérances pendant les longues séries.
Minimiser les temps d'arrêt avec des systèmes de changement rapide : Pour les ateliers produisant de nombreuses tailles différentes, des systèmes de changement rapide de rouleaux pour les laminoirs de formage et de dimensionnement sont essentiels. SANSO propose des solutions comme des supports de type cartouche qui permettent de changer un ensemble complet de rouleaux en quelques minutes, et non en heures.
Stratégies de maintenance prédictive : Les entraînements modernes et les capteurs génèrent des données. La surveillance des vibrations dans les stands de laminoir, de l'intensité sur les moteurs et de la température dans les roulements permet une maintenance prédictive. Cela prévient les pannes inattendues d'équipements critiques de laminoir à tubes.
Conclusion : Construire une ligne ERW cohésive et efficace
La performance d'un laminoir à tubes ERW est la somme de ses parties. Sélectionner des équipements de laminoir à tubes de haute qualité et précisément intégrés—du décoilleur initial à la machine d'emballage finale—est la stratégie la plus efficace pour atteindre un haut débit, une qualité de produit supérieure et une rentabilité opérationnelle. En s'associant à un fabricant expérimenté comme SANSO, qui conçoit et construit des systèmes complets pour la gamme de diamètres de 8 à 508 mm, les producteurs peuvent s'assurer que chaque composant fonctionne en harmonie, transformant les goulets d'étranglement potentiels du processus en un avantage concurrentiel. Le résultat est une ligne de production fiable, flexible et à grande vitesse capable de répondre aux spécifications de marché les plus exigeantes.
Questions Fréquemment Posées (FAQ)
Q1 : Quels sont les composants essentiels d'une ligne de laminoir à tubes ERW de base ?
A1 : Une ligne ERW complète se compose généralement de : un décoilleur pour maintenir la bobine, une machine à pincement et à nivellement pour aplatir la bande, une cisaille et un soudeur d'extrémité pour joindre les bobines, un accumulateur pour un fonctionnement continu, un laminoir de formage avec des outils de rouleaux, un soudeur haute fréquence, une unité de déchiquetage pour enlever les éclats de soudure, un laminoir de dimensionnement pour les dimensions finales, une scie volante pour couper à longueur, et une table de sortie ou une machine d'emballage pour la manipulation des tubes finis.
Q2 : Comment un accumulateur de laminoir à tubes améliore-t-il l'efficacité de production ?
A2 : L'accumulateur agit comme un tampon de matériau. Lorsque la section avant du laminoir s'arrête pour souder l'extrémité d'une bobine au début de la suivante, l'accumulateur continue d'alimenter la bande stockée à la section de formage et de soudage. Cela permet au cœur du laminoir de fonctionner en continu à pleine vitesse, éliminant les cycles d'arrêt qui réduisent l'efficacité et peuvent affecter la qualité de la soudure.
Q3 : Quels facteurs doivent être pris en compte lors de la sélection du matériau d'outillage de rouleau ?
A3 : Les facteurs clés incluent le volume de production, le matériau à former (par exemple, acier au carbone, inox, alliages à haute résistance) et la finition de surface requise. Pour les séries de haute volume en acier au carbone standard, l'acier à outils D2 avec une dureté élevée (58-62 HRC) est courant. Pour les matériaux abrasifs ou les séries de production extrêmes, des rouleaux à inserts en carbure peuvent être justifiés. La conception du rouleau doit également prendre en compte le motif de fleur spécifique pour minimiser le stress sur le matériau.
Q4 : Comment puis-je réduire le temps de changement sur mon équipement de laminoir à tubes ?
A4 : La mise en œuvre de systèmes de changement rapide est la méthode la plus efficace. Cela inclut l'utilisation de supports de rouleaux de type cartouche ou de type cluster pour les sections de formation et de dimensionnement qui peuvent être roulées et remplacées en tant qu'unité. La normalisation des procédures de configuration, l'utilisation d'indicateurs de positionnement numériques et l'emploi de stations de préparation de rouleaux hors ligne peuvent également réduire considérablement le temps entre les séries de production.
Q5 : Quelle est la différence entre un soudeur HF à état solide et un ancien soudeur à tube à vide ?
A5 : Les soudeurs à état solide utilisent des composants semi-conducteurs pour générer un courant haute fréquence, ce qui les rend significativement plus écoénergétiques (souvent plus de 85 % d'efficacité) par rapport aux soudeurs à tube à vide (environ 50-60 % d'efficacité). Ils offrent un contrôle de puissance plus précis, une réponse plus rapide aux changements de vitesse de ligne, une plus grande fiabilité et nécessitent moins d'entretien car ils n'ont pas de tubes qui s'usent ou nécessitent un remplacement.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
