
Accueil > Blogs > Machine Dérouleuse à Haute Capacité pour la Production de Tubes ERW de Précision : Optimisation du Temps de Fonctionnement et de la Qualité de la Bande
Machine Dérouleuse à Haute Capacité pour la Production de Tubes ERW de Précision : Optimisation du Temps de Fonctionnement et de la Qualité de la Bande
2026-07-25
Dans le monde compétitif de la fabrication de tuyaux et tubes ERW, la section d'entrée de votre laminoir définit le plafond de l'efficacité et de la qualité du produit de l'ensemble de votre ligne de production. La machine à décoiler, souvent sous-estimée comme un simple dévidoir, est en réalité un équipement sophistiqué de manutention et de prétraitement des matériaux. Un décoiler suboptimal introduit un cambrage de bande, cause des dommages aux bords et crée des temps d'arrêt coûteux lors des changements de bobine. Cet article fournit une analyse technique approfondie des systèmes de décoiler modernes, en se concentrant sur la façon de sélectionner et d'exploiter une machine à décoiler qui s'aligne avec les principes de la fabrication lean et de la maintenance productive totale (TPM) dans l'industrie des tubes et tuyaux.
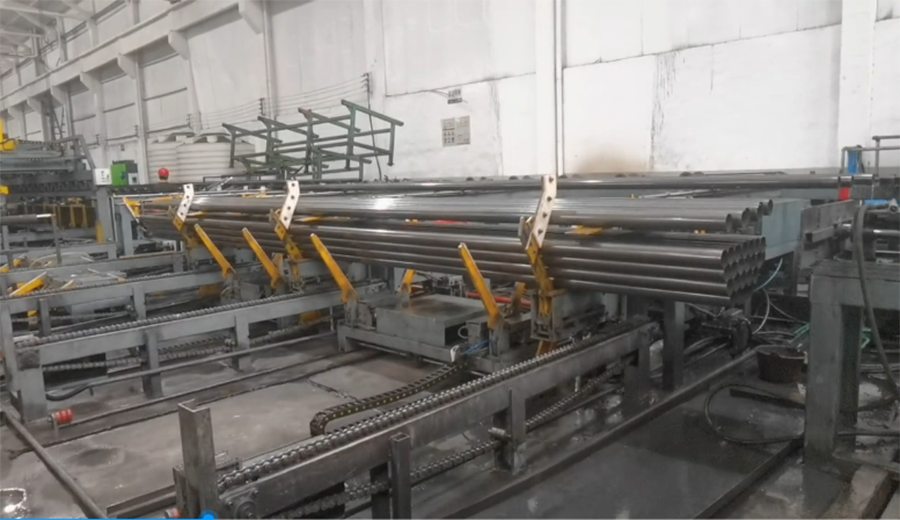
1. Le Rôle Critique du Décoiler dans la Linéarité du Laminoir
La fonction principale d'une machine à décoiler va au-delà de simplement maintenir et faire tourner une bobine. Ses responsabilités principales incluent :
Positionnement Centrique de la Bobine : Assurer que l'axe central de la bobine est parfaitement aligné avec le rouleau de pincement d'entrée et le laminoir de formation.
Contrôle de Tension Arrière : Fournir une résistance précise et ajustable pour éviter le débordement et maintenir la tension de bande pour l'accumulateur et la section de formation.
Amortissement des Vibrations : Absorber les chocs mécaniques pendant les changements de vitesse ou de soudure pour protéger les composants en amont.
Pour les laminoirs de tubes fonctionnant à des vitesses dépassant 60 m/min, l'inertie d'une bobine d'acier de 20 tonnes devient une force significative. Les conceptions modernes de machine à décoiler, en particulier celles des leaders de l'industrie comme SANSO, intègrent des systèmes de freinage hydraulique et des contrôles de valve proportionnelle pour gérer cette inertie de manière dynamique, garantissant que la bande se déroule en douceur, quelle que soit la diminution du diamètre de la bobine.
2. Anatomie Technique d'un Décoiler de Haute Capacité
Pour répondre aux exigences des lignes ERW modernes, une machine à décoiler doit être construite avec des caractéristiques mécaniques et hydrauliques spécifiques. Voici les sous-systèmes critiques à évaluer :
2.1 Expansion et Support du Mandrin
Le mandrin est le cœur du décoiler. Pour des matériaux à haute résistance à la traction (au-dessus de 600 MPa), une expansion mécanique standard est insuffisante. Les mandrins à expansion hydraulique sont désormais la norme de l'industrie. Les spécifications clés incluent :
Plage d'Expansion : Typiquement de 480 mm à 620 mm de diamètre intérieur pour accueillir les diamètres intérieurs de bobine standard.
Nombre de Segments : Conceptions à 4 segments ou à 6 segments. Plus de segments offrent une meilleure prise et réduisent la déformation du diamètre intérieur de la bobine.
Surplombé vs. Supporté : Pour les bobines plus larges que 800 mm, une machine à décoiler avec un support extérieur mobile (un "bras oscillant") est non négociable pour éviter la déflexion du mandrin et le "téléscopage" de la bande.
2.2 Groupe Hydraulique et Logique de Contrôle
La précision d'un décoiler réside dans son hydraulique. Un système hydraulique en boucle fermée avec accumulateurs assure une réponse instantanée aux changements de vitesse de ligne. Recherchez des systèmes qui offrent :
Contrôle de Pression Proportionnelle : Pour affiner la tension arrière de près de zéro pour des épaisseurs légères jusqu'à plusieurs tonnes pour des tuyaux à paroi épaisse.
Interface de contrôle de bord (EPC) : Bien que le cylindre EPC agisse généralement sur le support ou un rouleau latéral, le dérouleur doit fournir une base rigide et à faible friction pour que ces corrections soient efficaces.
3. Intégration du dérouleur avec les rouleaux de pincement et les aplatisseurs
La performance d'une machine à dérouler est intrinsèquement liée au rouleau de pincement en aval et à l'aplatisseur (ou rouleau de rupture). Dans la conception moderne des usines, ceux-ci sont souvent considérés comme un système unique.
Un point de douleur courant dans l'industrie est le "coil set" — la courbure naturelle de la bande. Si le dérouleur tire la bande directement dans un ensemble de rouleaux de pincement sans rompre cette courbure, le laminoir aura des difficultés avec des bords irréguliers. La solution est une machine à dérouler associée à un aplatisseur à plusieurs rouleaux.
SANSO les ingénieurs recommandent généralement une configuration où le dérouleur alimente un aplatisseur à 4 hauteurs ou 6 hauteurs avant d'entrer dans l'accumulateur. Cela garantit qu'au moment où la bande atteint les rouleaux de formage, le point de rendement a été neutralisé, réduisant considérablement le retour élastique et améliorant la régularité de la rondeur dans le tuyau fini.
4. Choisir le bon dérouleur : paramètres clés et données
Choisir une machine à dérouler nécessite une approche basée sur les données. S'appuyer sur des spécifications générales peut entraîner des goulets d'étranglement. Utilisez le tableau suivant comme point de départ pour votre enquête technique auprès des fabricants :
| Paramètre | Ligne de faible épaisseur | Ligne structurelle moyenne | Ligne de paroi épaisse / API |
|---|---|---|---|
| Capacité de poids de bobine | 3 - 8 tonnes | 10 - 15 tonnes | 20 - 30+ tonnes |
| Largeur de bande | 100 - 400 mm | 300 - 800 mm | 600 - 2000 mm |
| Type de mandrin | Mécanique / Pneumatique | Hydraulique, 4 segments | Hydraulique, 6 segments avec support extérieur |
| Tension arrière (Max) | 0.5 - 2 tonnes | 2 - 5 tonnes | 5 - 10+ tonnes |
Ne vous contentez pas de regarder le poids maximum. Évaluez la capacité de couple de frein à faible régime. Une machine à dérouler qui peut maintenir une tension constante à des vitesses de filetage (5-10 m/min) est tout aussi critique qu'une qui fonctionne à 100 m/min.
5. Stratégies de maintenance pour un temps de fonctionnement maximal
Le dérouleur est soumis à des charges de choc élevées et à la contamination par l'échelle de laminoir. Un protocole de maintenance proactif est essentiel. Concentrez-vous sur ces trois domaines :
Lubrification des roulements : Les roulements principaux du mandrin supportent la charge radiale complète. Utilisez un système de graissage automatique avec de la graisse complexe au lithium haute pression. Surveillez les pics de vibration indiquant une usure des roulements.
Propreté du fluide hydraulique : Maintenez des codes de propreté ISO 4406 de 18/16/13 ou mieux. L'huile contaminée est la principale cause de défaillance des vannes proportionnelles, entraînant un contrôle de tension erratique.
Inspection des patins d'usure : Sur les dérouleurs à bras supportés, les bandes d'usure sur le support mobile sont sacrificielles. Vérifiez-les mensuellement et remplacez-les avant qu'elles ne s'usent jusqu'à la base en fonte, ce qui nécessiterait un réalignement coûteux par usinage.
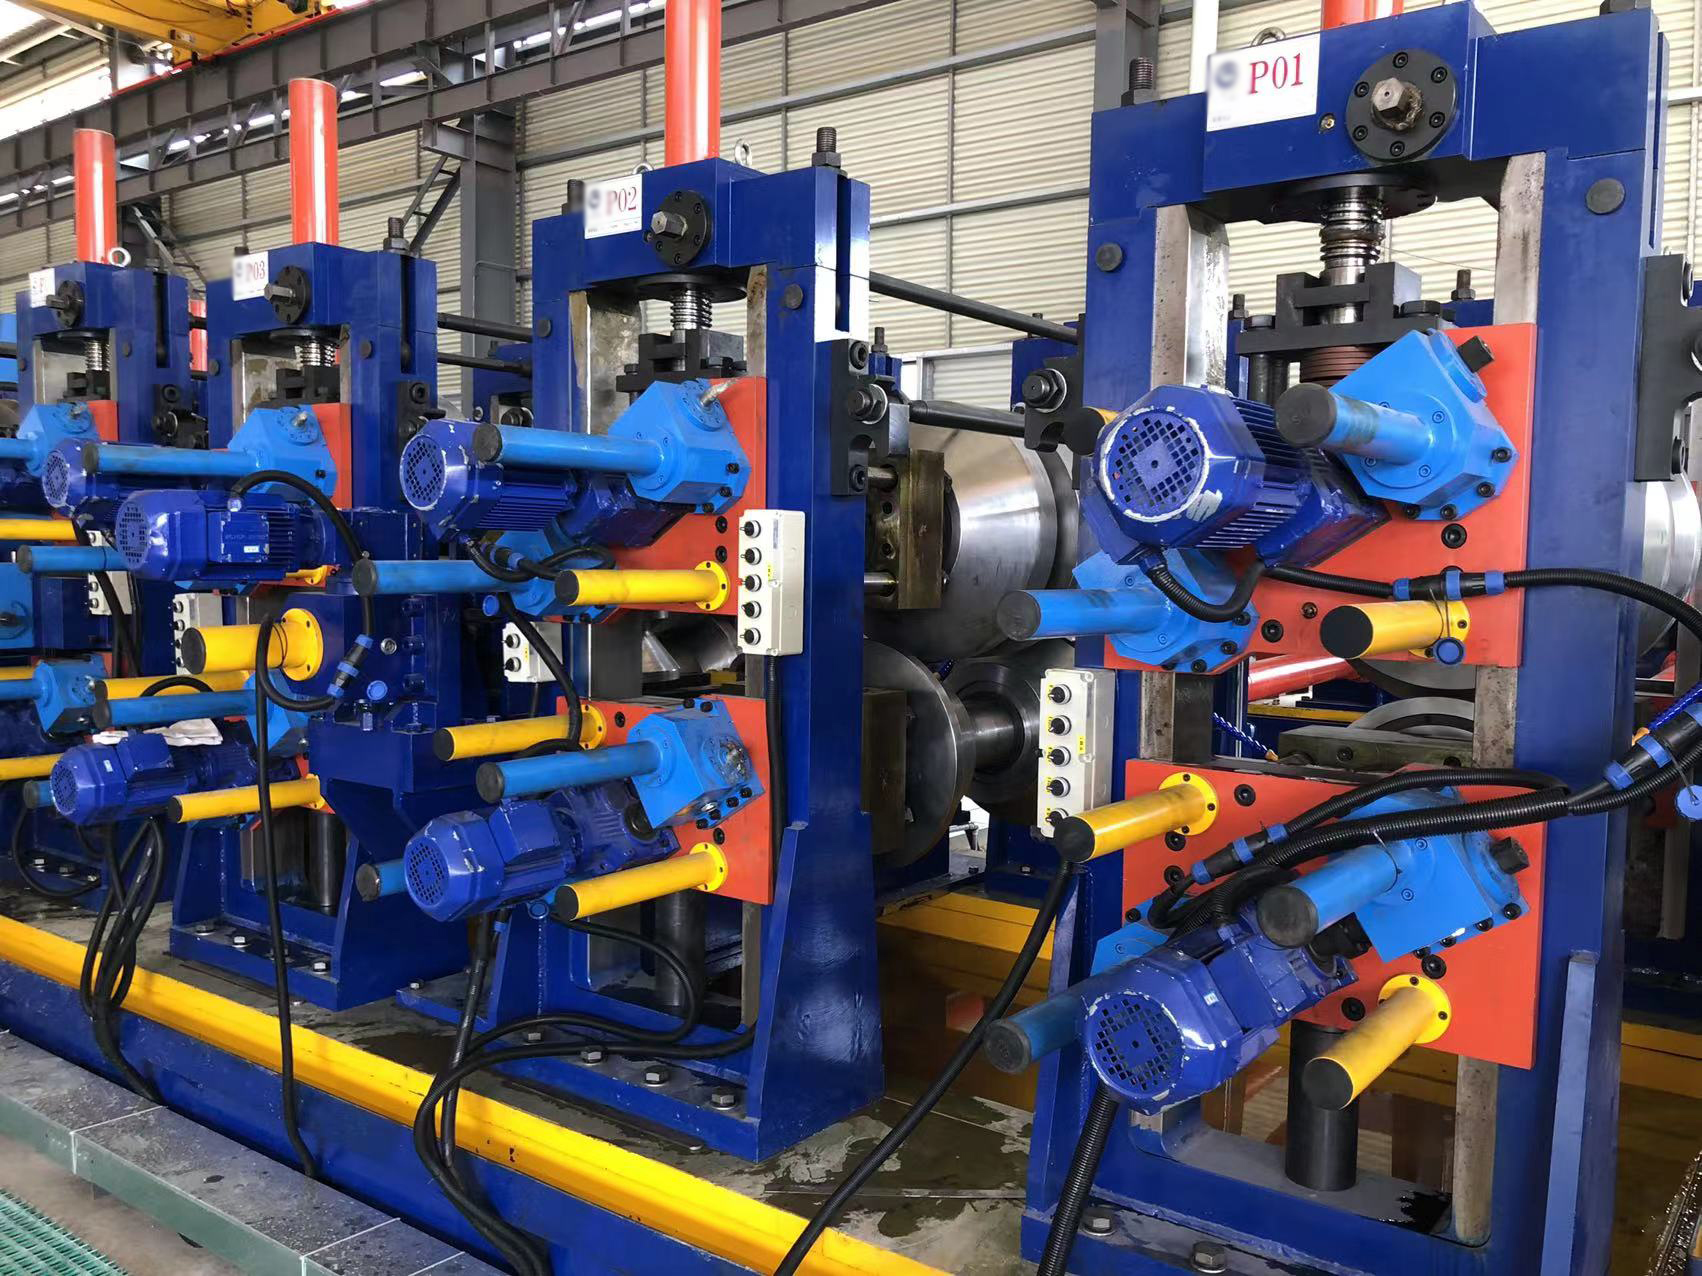
6. Impact économique : Calculer le ROI d'un decoiler de précision
Investir dans une machine decoiler haut de gamme ne concerne pas seulement le CapEx ; il s'agit de réduire les coûts opérationnels. Considérez ces facteurs :
Réduction des déchets : Un contrôle de tension précis empêche le glissement et les rayures de la bande. Si une mise à niveau du decoiler réduit les déchets de seulement 0,5 % sur une ligne traitant 50 000 tonnes/an, cela représente 250 tonnes de matériau économisé — un retour financier significatif.
Changements de bobines plus rapides : L'expansion hydraulique et les chariots de bobines automatisés sur une machine decoiler moderne peuvent réduire le temps de changement de bobine de 5 minutes à moins de 2 minutes. Pour une ligne avec 10 changements de bobines par quart, cela récupère près de 30 minutes de temps de production quotidien.
Durée de vie des outils : Un decoiler qui délivre une bande plate et centrée réduit l'usure inégale des rouleaux de formage. Prolonger la durée de vie des rouleaux de 20 % impacte directement votre budget d'outillage et réduit les temps d'arrêt pour les changements de rouleaux.
La machine decoiler est la fondation sur laquelle est construit un tube de haute qualité. En la considérant comme un instrument de précision plutôt que comme un simple support de bobine, les fabricants peuvent réaliser des gains substantiels en efficacité, qualité et rentabilité. Que vous modernisiez un moulin existant ou que vous spécifiiez une nouvelle ligne, prioriser une ingénierie robuste — comme les systèmes hydrauliques et les cadres rigides que l'on trouve dans l'équipement SANSO — est un investissement qui rapporte des dividendes en réduisant les temps d'arrêt et en assurant une cohérence supérieure du produit. Pour des spécifications techniques spécifiques et un support d'intégration, consulter directement les équipes d'ingénierie spécialisées dans le traitement des bobines est la prochaine étape recommandée.
Questions Fréquemment Posées (FAQ)
Q1 : Quelle est la différence entre un decoiler à cône simple et un decoiler à cône double ?
A1 : Un decoiler à cône simple utilise un cône expansible sur un arbre en porte-à-faux et est adapté aux bobines plus étroites (typiquement moins de 600 mm de largeur). Une machine decoiler à cône double dispose de deux cônes opposés qui maintiennent la bobine des deux côtés. Ce design est essentiel pour les bobines plus larges et plus lourdes car il élimine le besoin d'un bras de support extérieur séparé et offre un centrage supérieur, empêchant la bobine de télescoper lors du déroulement à grande vitesse.
Q2 : Comment calculer la tension de rappel requise pour mon decoiler ?
A2 : La tension de rappel requise est fonction de la résistance à la traction du matériau, de l'épaisseur de la bande et de la largeur. Une règle générale est de régler la tension à environ 10-20 % de la résistance à la traction du matériau multipliée par la surface de la section transversale. Cependant, le réglage optimal est souvent trouvé empiriquement : vous avez besoin de suffisamment de tension pour empêcher la bobine de dépasser et pour maintenir la bande serrée contre les rouleaux de pincement d'entrée, mais pas tant que cela ne provoque un étirement ou une déformation de la bande, entraînant une réduction de la largeur.
Q3 : La même machine decoiler peut-elle traiter à la fois des bobines d'acier laminées à chaud et à froid ?
A3 : Oui, une machine decoiler bien conçue et robuste peut gérer les deux. Cependant, la considération clé est la tolérance du diamètre intérieur (ID) et l'état de la bobine. Les bobines laminées à chaud ont souvent des bords plus rugueux et des ID plus serrés. Le mandrin du decoiler doit avoir une force d'expansion suffisante pour saisir l'ID rugueux sans glisser. Pour les bandes laminées à froid ou revêtues, l'accent est mis sur des surfaces non marquantes sur les rouleaux de guidage et les segments de mandrin pour éviter les dommages à la surface.
Q4 : Qu'est-ce qui cause des bobines en "téléscopage" lors du déroulage, et comment le decoiler peut-il aider ?
A4 : Le téléscopage — où les couches de bande glissent sur le côté — est souvent causé par une bobine en amont mal enroulée ou une tension inégale. Cependant, le decoiler peut atténuer cela. Un mandrin rigide avec un support sur toute la longueur empêche la déviation. Plus important encore, l'intégration du contrôle du decoiler avec un système de guidage actif des bords (EPC) qui déplace l'ensemble de la base du decoiler ou un ensemble de rouleaux de direction est le moyen le plus efficace de corriger le téléscopage en temps réel, garantissant que la ligne centrale de la bande reste fidèle au laminoir.
Q5 : À quelle fréquence les glissières d'expansion sur un mandrin hydraulique doivent-elles être remplacées ?
A5 : L'intervalle de remplacement des glissières de mandrin dépend fortement du nombre de changements de bobine et de l'environnement. Dans un laminoir à fort volume fonctionnant 24/7, une inspection tous les 3 à 6 mois est recommandée. Vous devez les remplacer lorsque la surface durcie s'use de 2 à 3 mm. Fonctionner avec des glissières usées crée du jeu en position étendue, ce qui entraîne un glissement de la bobine et des dommages aux segments de mandrin eux-mêmes. Utilisez toujours des glissières en bronze ou en plastique technique spécifiées par le fabricant pour protéger le corps en acier du mandrin de l'usure.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
