
开卷机在连续焊接管生产中的性能
2026-07-25
在焊接管和管道制造中,解卷机是整个生产线的起点。它的功能不仅仅是支撑和展开钢卷。解卷机直接影响带材的平整度、进料一致性和整体设备的正常运行时间。卷材定位或张力控制的任何偏差都会传播到成型部分、焊接站和定径辊,最终影响最终管材的几何形状和焊接完整性。本文探讨了在高产量管道厂中定义可靠解卷机性能的机械设计、控制系统和操作实践。
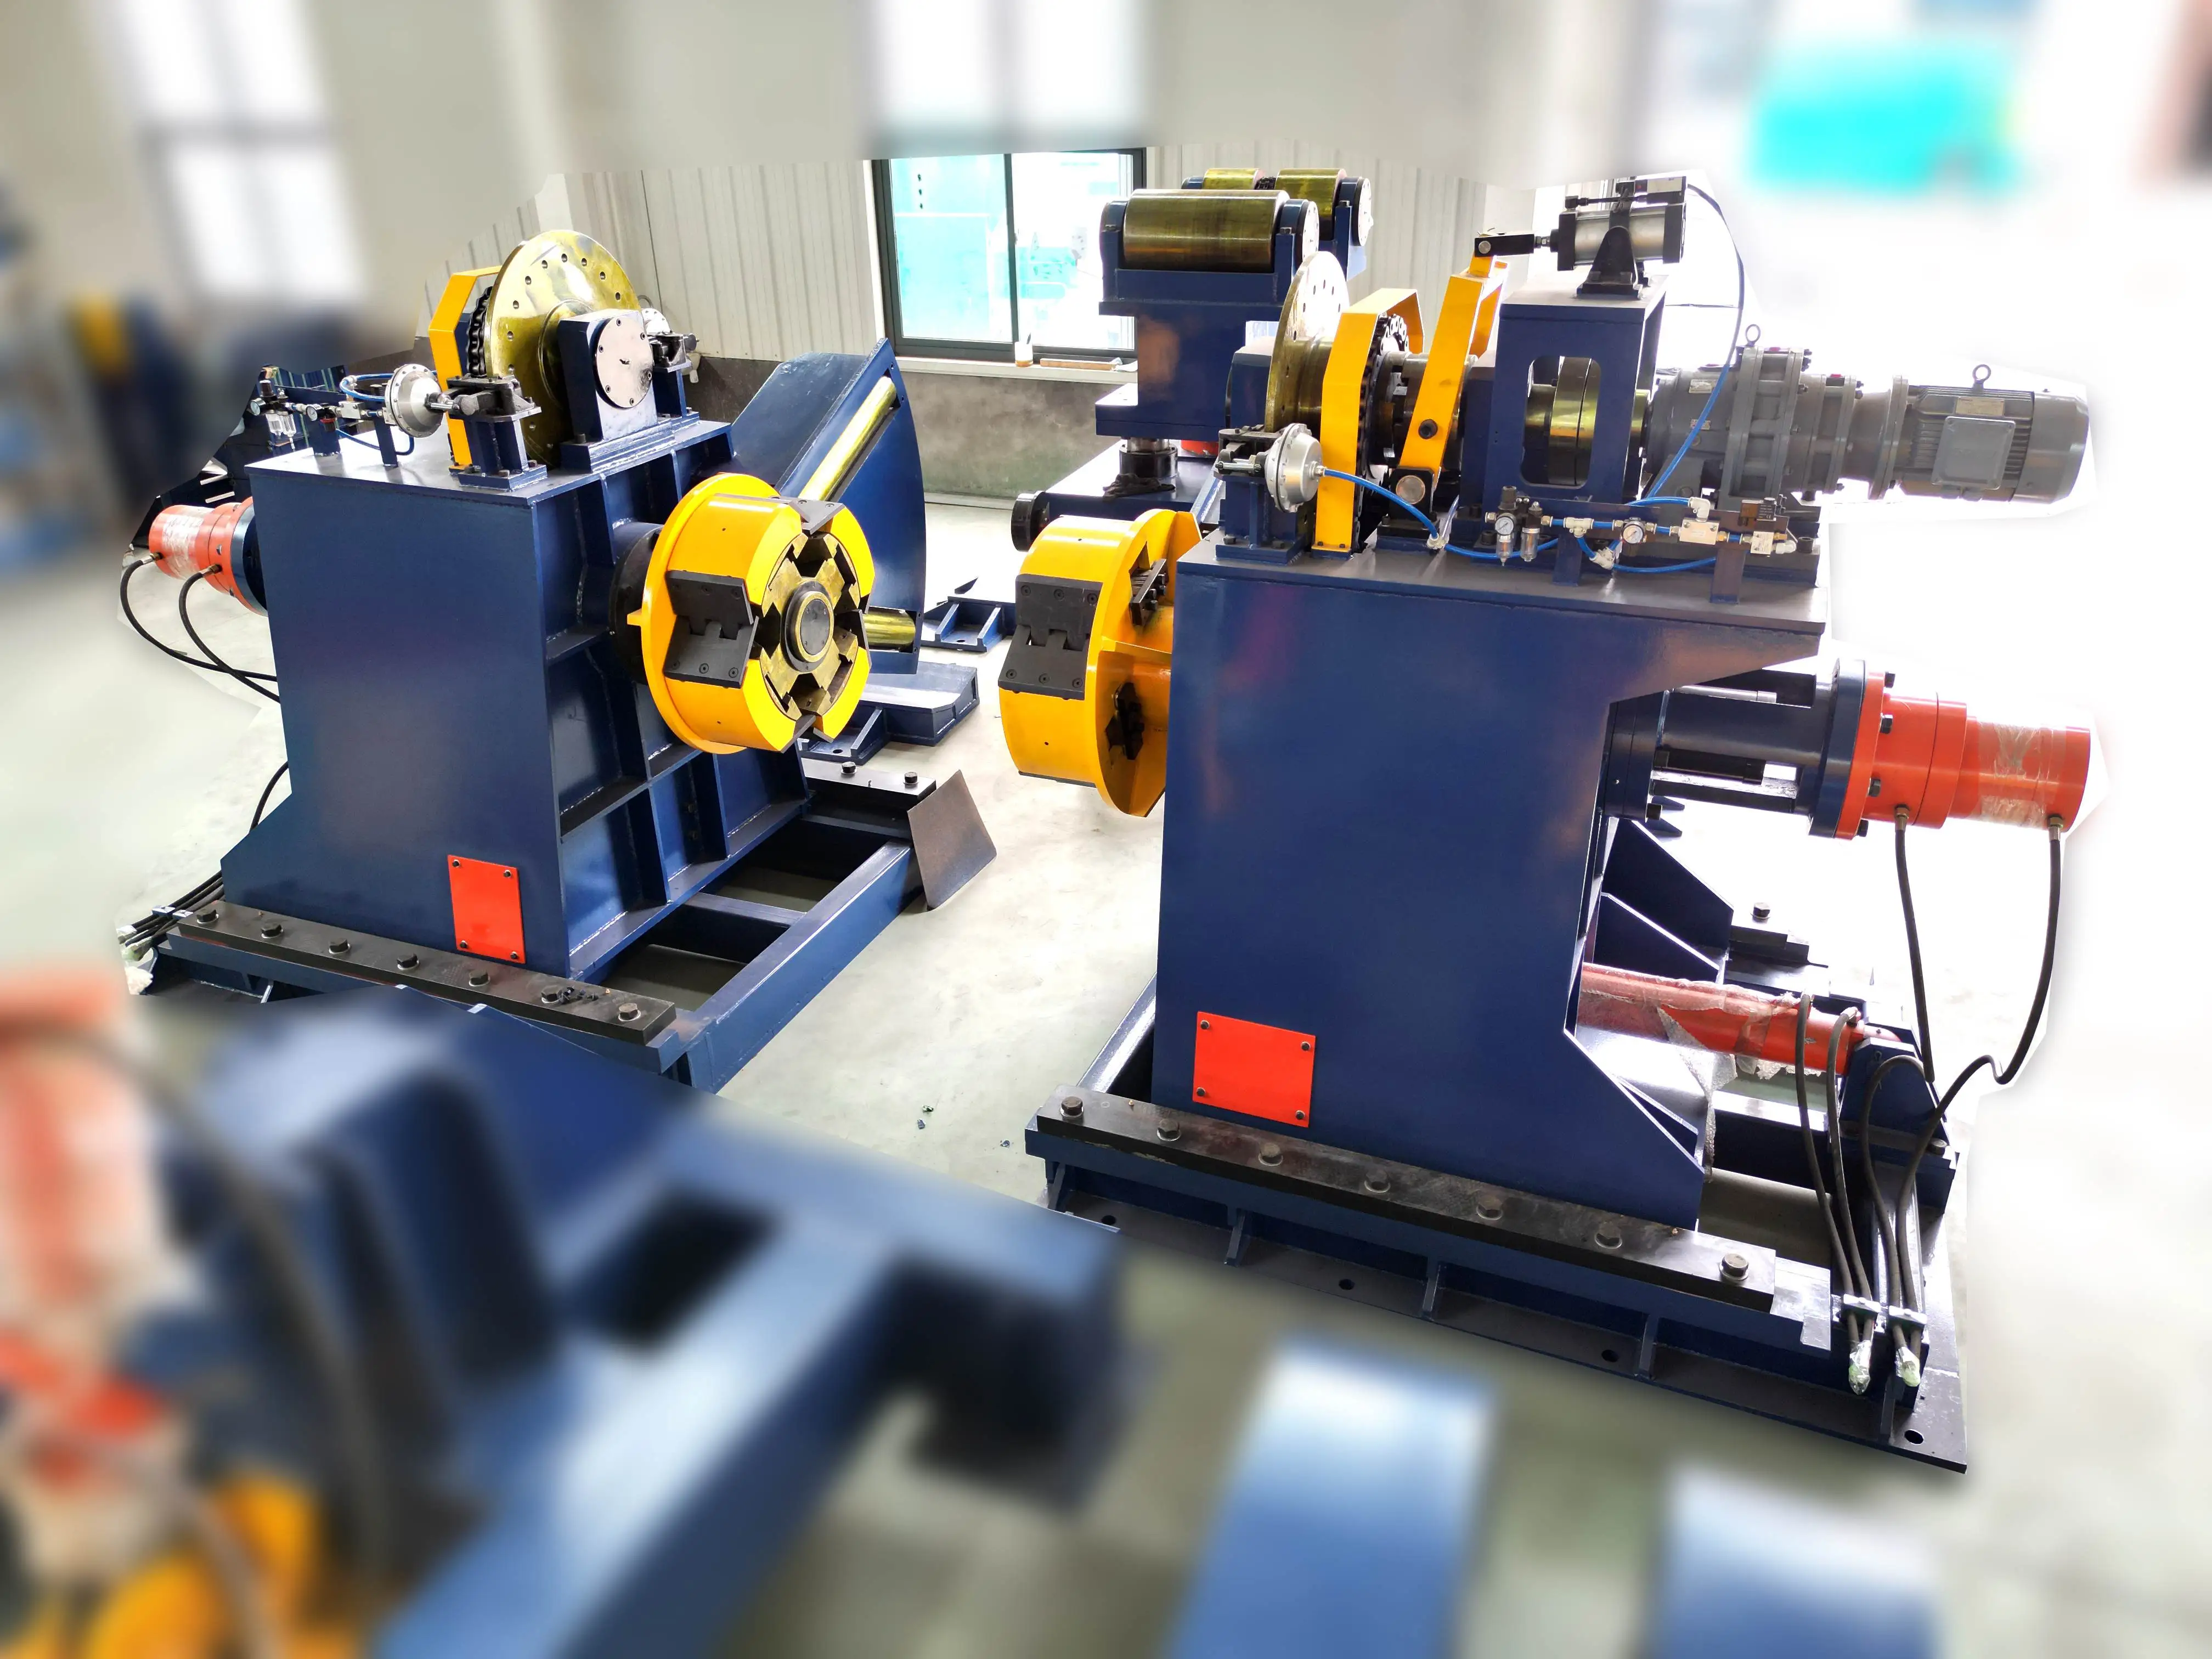
工业解卷机的机械结构
解卷机的物理结构决定了其在持续生产速度下处理重卷的能力。现代轧机配置通常采用单轴或双轴设计,适用于不同的生产规模和卷材更换频率。
轴设计和卷材装载机制
轴是任何解卷机的中心承载组件。对于重规格带材加工,带有分段垫块的扩展轴提供了必要的抓握力,以防止在加速和减速过程中卷材滑动。这些垫块通过液压或机械驱动径向扩展,均匀分配夹持力到卷材内径。扩展范围必须适应卷材眼径的变化,标准管道厂应用中常见的卷材眼径范围为508毫米到610毫米。
卷材装载方法主要分为两类:吊车装载和地面卷材车。吊车装载适用于地面空间有限的轧机,但需要精确的吊车控制以避免损坏轴或卷材边缘。地面卷材车提供更高的定位精度,并减少了冲击损坏的风险。许多现代解卷机将卷材车与自动对中系统集成,在插入之前将卷材眼与轴线对齐,从而减少设置时间和操作员干预。
制动系统和反张力控制
反张力调节是解卷机最关键的功能之一。张力不足会导致带材横向偏移,造成边缘损坏和成型不一致。张力过大会拉伸带材,改变其机械性能,并在下游过程中影响焊接质量。
液压制动系统在重型解卷应用中占主导地位,因为其线性扭矩控制特性。这些系统使用可变排量泵和比例阀,根据轧机速度变化调节制动力。制动响应时间直接影响带材在加速和减速阶段的张力稳定性。对于以超过每分钟80米速度运行的高速度管道厂,解卷机的制动系统必须将张力保持在设定值的±5%以内,以防止带材翘曲或撕裂。
一些先进的解卷机配置采用再生制动,在减速过程中,解卷机电机作为发电机,将动能转化为电能。这种方法减少了机械制动组件的磨损,并在长时间的生产运行中提高了能效。
解卷机操作中的控制系统和自动化
现代解卷机与整个轧钢厂的自动化网络集成,以同步带材进给与下游工艺。控制架构通常由可编程逻辑控制器(PLC)管理本地功能,并与分布式控制系统(DCS)或制造执行系统(MES)接口,用于生产监控和数据记录。
带材跟踪和边缘引导
位于解卷机和成型部分之间的带材跟踪传感器检测带材的横向移动。这些传感器使用光学或超声波技术测量带材边缘相对于轧钢中心线的位置。当带材漂移超出可接受的公差时,控制系统会调整解卷机的横向定位机制或修改张力曲线以纠正偏差。
对于处理窄带宽的轧钢厂,固定侧辊的被动边缘导向提供了一种经济有效的跟踪解决方案。然而,对于宽带应用,主动转向系统的好处在于使用液压缸来旋转整个解卷机框架,保持带材对齐而不引起边缘应力。当处理抗弯曲的高强度钢材并需要精确的进入角度进入成型辊时,这种主动转向方法尤其相关。
加速和减速特性
该 解卷机 必须匹配整个管轧机的加速和减速特性。电机速度和制动扭矩的坡道速率被编程到控制系统中,以防止在快速速度变化过程中带材断裂。对于经常因焊接检查或辊更换而停机的轧钢厂,解卷机对速度变化的响应直接影响生产效率。
先进的控制算法结合了前馈补偿,其中解卷机根据上游和下游设备状态预测速度变化。这种预测能力减少了张力峰值,并改善了在稳态和瞬态操作条件之间过渡时的带材处理。
操作考虑和维护实践
解卷机的可靠性在于操作实践与其机械设计的关系。轧钢厂操作员必须了解卷材质量、解卷机设置和最终管材特性之间的关系,以最大化生产力并最小化浪费。
卷材准备和装载程序
卷材质量直接影响解卷机性能。具有不规则卷绕模式或边缘毛刺的卷材会引入张力变化,这些变化会在轧钢厂中传播。装载前的适当卷材检查包括检查:
- 边缘条件:毛刺、裂缝或锯齿状边缘可能会损坏解卷机组件
- 卷绕紧度:松散的卷圈在解卷时会导致伸缩
- 表面缺陷:影响带材进料的鳞片、锈蚀或油渍
- 卷材重量和尺寸:验证与解卷机容量的兼容性
装载程序在手动和自动系统之间有所不同。在手动操作中,操作员使用起重机或卷材车将卷材放置在心轴上,然后扩展心轴段以固定卷材。然后将带材的末端通过夹辊送入成型部分。自动装载系统通过定位卷材、扩展心轴并在没有操作员参与的情况下启动带材进料来减少周期时间。
磨损组件检查与更换
解卷机包含多个易磨损的组件,需要定期检查和更换。心轴段和扩展机制在每次换卷时会经历摩擦和应力。刹车衬片和液压密封件随着时间的推移而退化,影响张力控制的准确性。支撑心轴轴的轴承组件需要定期润滑和状态监测,以防止意外停机。
根据操作小时或换卷次数建立预防性维护计划有助于减轻意外故障。维护记录应记录关键组件的磨损率,以便进行与生产计划相一致的预测性更换规划。关键解卷机组件的备件库存确保在发生故障时能够快速修复。
操作员培训与程序标准
操作员的能力显著影响解卷机的性能。培训程序应涵盖:
- 正确的卷材处理和装载技术
- 不同带材等级和厚度的张力设置程序
- 识别张力变化和带材跟踪问题的诊断程序
- 紧急停止程序和安全协议
- 润滑和基本维护任务
标准化的操作程序减少了解卷机设置的变异性,并提高了班次之间的一致性。这些程序应包括卷材装载、张力调整和常见问题排查的逐步说明。定期的复训确保操作员在设备和生产要求变化时保持熟练。
与管道轧制线组件的集成
解卷机并不是孤立运行的。它的性能与每一个下游组件相互作用,从带材蓄积器和成型辊到焊接站和定尺寸部分。理解这些相互作用有助于轧机工程师优化整个生产线,而不是单独关注个别设备。
蓄积器系统和带材存储
许多管道轧机在解卷机和成型部分之间使用带材蓄积器。这些蓄积器在换卷期间存储带材,允许轧机在解卷机停止进行卷材装载时持续运行。蓄积器的存储容量决定了换卷的最大可用时间,这影响了解卷机的装载速度要求。
在正常操作中,放卷机以略高于轧机消耗的速度将带材送入蓄料器。蓄料器保持一缓冲带材,当缓冲达到容量时,放卷机停止。当缓冲水平降至预定的最低值时,放卷机恢复送料。这种启停操作对放卷机的加速和张力控制系统提出了额外的要求。
成形段输入要求
成形段期望带材具有一致的宽度、厚度和机械性能。放卷机张力的变化会改变带材形状,导致交叉弓或波浪边缘,从而影响成形辊的接合。这些形状缺陷增加了成形力并加速辊的磨损,最终降低了管材的尺寸精度。
轧机工程师必须协调放卷机的张力设置与成形辊的间隙和压力。例如,增加后张力会减少成形段的带材延伸,但可能需要更高的成形辊力以达到所需的管材形状。找到最佳张力水平涉及在带材处理要求与成形工艺约束之间进行平衡。
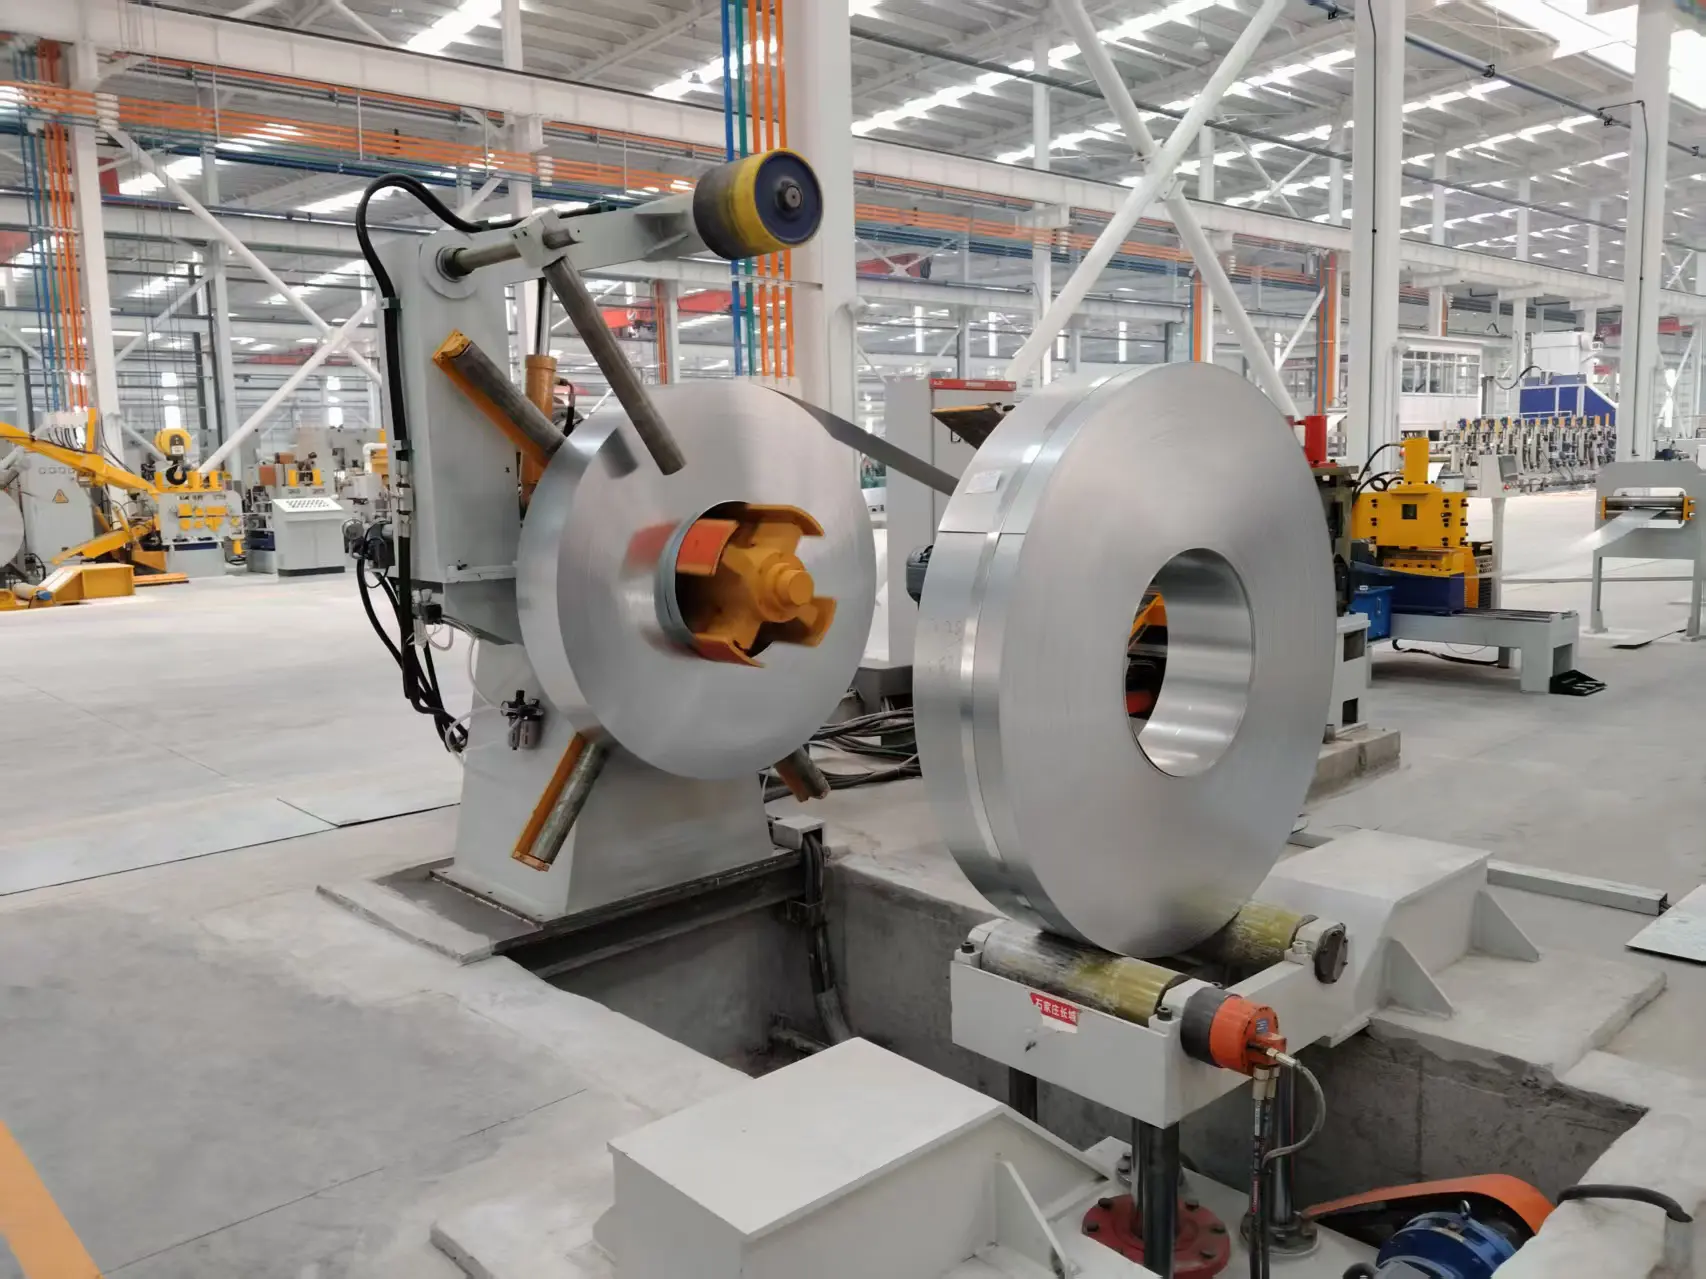
常见操作问题及纠正措施
放卷机操作员遇到几个反复出现的问题,这些问题影响生产质量和效率。了解这些问题及其根本原因可以快速采取纠正措施,减少停机时间。
放卷过程中的带材伸缩
伸缩发生在卷材的连续层在放卷过程中轴向移动。这种情况通常是由于夹头扩展不当、卷材缠绕不均或张力变化过大造成的。直接后果是带材边缘损坏和下游设备可能发生卡滞。
纠正措施包括检查夹头扩展机制的磨损情况,验证与供应商的卷材缠绕质量,并调整张力设置以减少放卷力。在某些情况下,安装带材边缘检测器并反馈给放卷机控制系统,可以在伸缩条件造成重大损害之前实现自动纠正。
带材剥离和滑移
剥离发生在带材在放卷过程中与卷材分离,通常伴随着张力的突然增加,这可能会损坏成形辊。滑移描述了带材与夹头之间的相对运动,这会导致卷材移动和张力不稳定。
这些问题通常源于夹头扩展压力不足、夹头垫磨损或卷材重量支撑不足。在推荐范围内增加夹头扩展压力通常可以解决滑移问题。然而,操作员必须在扩展压力与卷材内径变形之间进行平衡,因为过大的压力可能会变形卷材并使后续放卷复杂化。
张力峰值和带材断裂
放卷过程中突然的张力峰值可能导致带材断裂,从而造成生产中断和材料浪费。常见原因包括由于表面生锈或油脂导致的带材层之间的粘连、放卷机旋转部件的机械阻力以及控制系统响应延迟。
预防措施包括在轧制过程中应用适当的卷材润滑,保持与带材接触的解卷机表面清洁,以及调整控制系统参数以最小化加速和减速过程中的超调。定期校准张力传感器和控制阀确保准确的反馈和响应的修正。
选择合适的解卷机配置
为特定的管道轧制应用选择解卷机涉及评估生产要求、材料特性和设施限制。以下因素指导选择过程:
- 卷材尺寸和重量:确定所需的心轴直径、扩展范围和负载能力。重型卷材需要坚固的框架结构和强大的液压系统。
- 带材宽度和厚度:影响所需的制动扭矩和心轴长度。较宽的带材需要更长的心轴来支撑卷材重量的分布。
- 生产速度:高速轧机需要具有快速加速和减速能力的解卷机,以及响应迅速的张力控制系统。
- 材料等级:与普通钢相比,高强度和不锈钢需要更高的张力水平和更强的心轴夹持力。
- 地面空间可用性:决定单心轴或双心轴配置是否适合轧机布局。双心轴解卷机需要更多的地面空间,但可以实现更快的卷材更换。
解卷机的设计来自SANSO,能够适应各种卷材尺寸和生产速度,配置针对特定轧机要求量身定制。工程团队与客户合作,定义每个应用的适当心轴设计、制动系统和控制架构。
现代解卷机设计中的先进特性
制造技术持续进步,引入新的能力,扩展解卷机的操作范围。这些特性满足管道和管材生产中日益增长的需求,特别是在更高强度材料和更严格的尺寸公差的背景下。
集成卷材调理系统
一些解卷机现在集成了卷材调理模块,在带材进入成型部分之前准备带材表面。这些模块包括边缘修整站、表面清洁刷和润滑剂施加器。通过将这些功能集成到解卷机中,轧机减少了设备占地面积,并消除了可能损坏带材边缘的额外处理步骤。
在处理带有毛刺或不规则边缘的切割卷材时,边缘修整变得尤为重要。调理系统去除这些缺陷,防止其影响焊接质量或造成成型辊损坏。表面清洁去除可能嵌入焊缝中的鳞片和污垢。
数据采集与状态监测
带有仪器的解卷机收集操作数据,以支持预测性维护和过程优化。传感器监测心轴振动、轴承温度、液压压力和张力变化。这些数据被传输到一个中央监控系统,该系统分析趋势并在参数接近预定阈值时生成警报。
长期数据分析揭示了解卷机性能与卷材特性、生产速度和维护间隔之间的模式。轧机工程师利用这些信息来优化张力设置、安排维护活动,并识别设备升级的机会。
关于 解卷机 的常见问题
Q1: 双心轴解卷机与单心轴设计有什么区别?
双心轴解卷机包含两个安装在旋转炮塔上的心轴。当一个心轴将带材送入轧机时,另一个可以装载新的卷材。当活动卷材接近耗尽时,炮塔旋转将新卷材带入喂料位置,从而在不停止轧机的情况下实现卷材更换。单心轴解卷机在每次卷材更换时需要短暂的生产停顿。双心轴配置适用于连续生产至关重要的高产量轧机。
Q2: 带材厚度如何影响解卷机的张力设置?
较厚的带材需要更高的回张力,以保持足够的带材控制并防止在解卷机和轧机入口之间下垂。这种张力防止带材横向偏移,并确保在成型段的一致进入。厚度与张力之间的关系不是线性的;最佳值取决于带材宽度、屈服强度和解卷机与轧机第一成型辊之间的距离。
Q3: 哪些维护任务对解卷机的使用寿命至关重要?
定期检查心轴扩展机制、制动系统组件和轴承组件是解卷机维护的基础。液压系统维护包括监测液体清洁度并根据制造商的计划更换过滤器。驱动电机维护涉及检查电气绝缘电阻和验证冷却系统的运行。维护记录应跟踪组件磨损和性能趋势,以预测更换时机。
Q4: 解卷机能否在不更换硬件的情况下处理不同的卷材直径?
大多数工业解卷机设计有可调的心轴扩展范围,可以适应指定范围内的卷眼直径变化。然而,卷材直径的显著变化可能需要更换心轴段或调整扩展机制。一些解卷机提供快速更换心轴系统,减少在卷材尺寸范围之间切换所需的时间。
Q5: 解卷机在焊接质量中扮演什么角色?
解卷机通过控制带材张力和边缘对齐直接影响焊接质量。不一致的张力导致进入成型段的带材宽度变化,这改变了焊接点的间隙并影响熔合区几何形状。同样,边缘不对齐的带材会造成不均匀的边缘加热并降低焊接强度。经过适当调校的解卷机确保带材稳定送入成型段,从而实现稳定的焊接条件。
Q6: 控制系统如何补偿在放卷过程中线圈重量的减少?
随着线圈的放卷,芯轴速度增加以保持恒定的带材速度,所需的制动扭矩减少。现代放卷机控制系统使用线圈直径测量或电机电流反馈在整个放卷过程中持续调整制动力。这种补偿防止了随着线圈直径减小而可能发生的张力变化。
Q7: 现代放卷机的标准安全特性有哪些?
标准安全特性包括多个位置可访问的紧急停止按钮、围绕运动部件的光幕或安全围栏、液压系统上的压力释放阀,以及机械超速保护装置。联锁装置在接入门打开时防止芯轴旋转,警告系统提醒操作员异常操作条件。
有关特定放卷机配置或讨论生产要求,请联系 SANSO 的工程团队,以审查应用细节并获得推荐的设备规格。
文章标签:





