
管材轧机操作员必须了解的5个关于HSS圆形刀片的事实
2026-07-11
如果您经营一条管道铣床,您就知道停机是昂贵的。切割站是所有工作汇聚的地方,刀片的选择可以决定您的班次成败。对于全球许多制造商来说,HSS 圆形刀片 是保持生产运转的可靠工作马。充分利用这些刀片不仅仅是购买它们;而是要理解它们。了解一些关键事实可以延长它们的使用寿命,提高切割质量,并节省实际费用。这就是像 SANSO 这样的可信供应商的经验在车间中变得无价的地方。
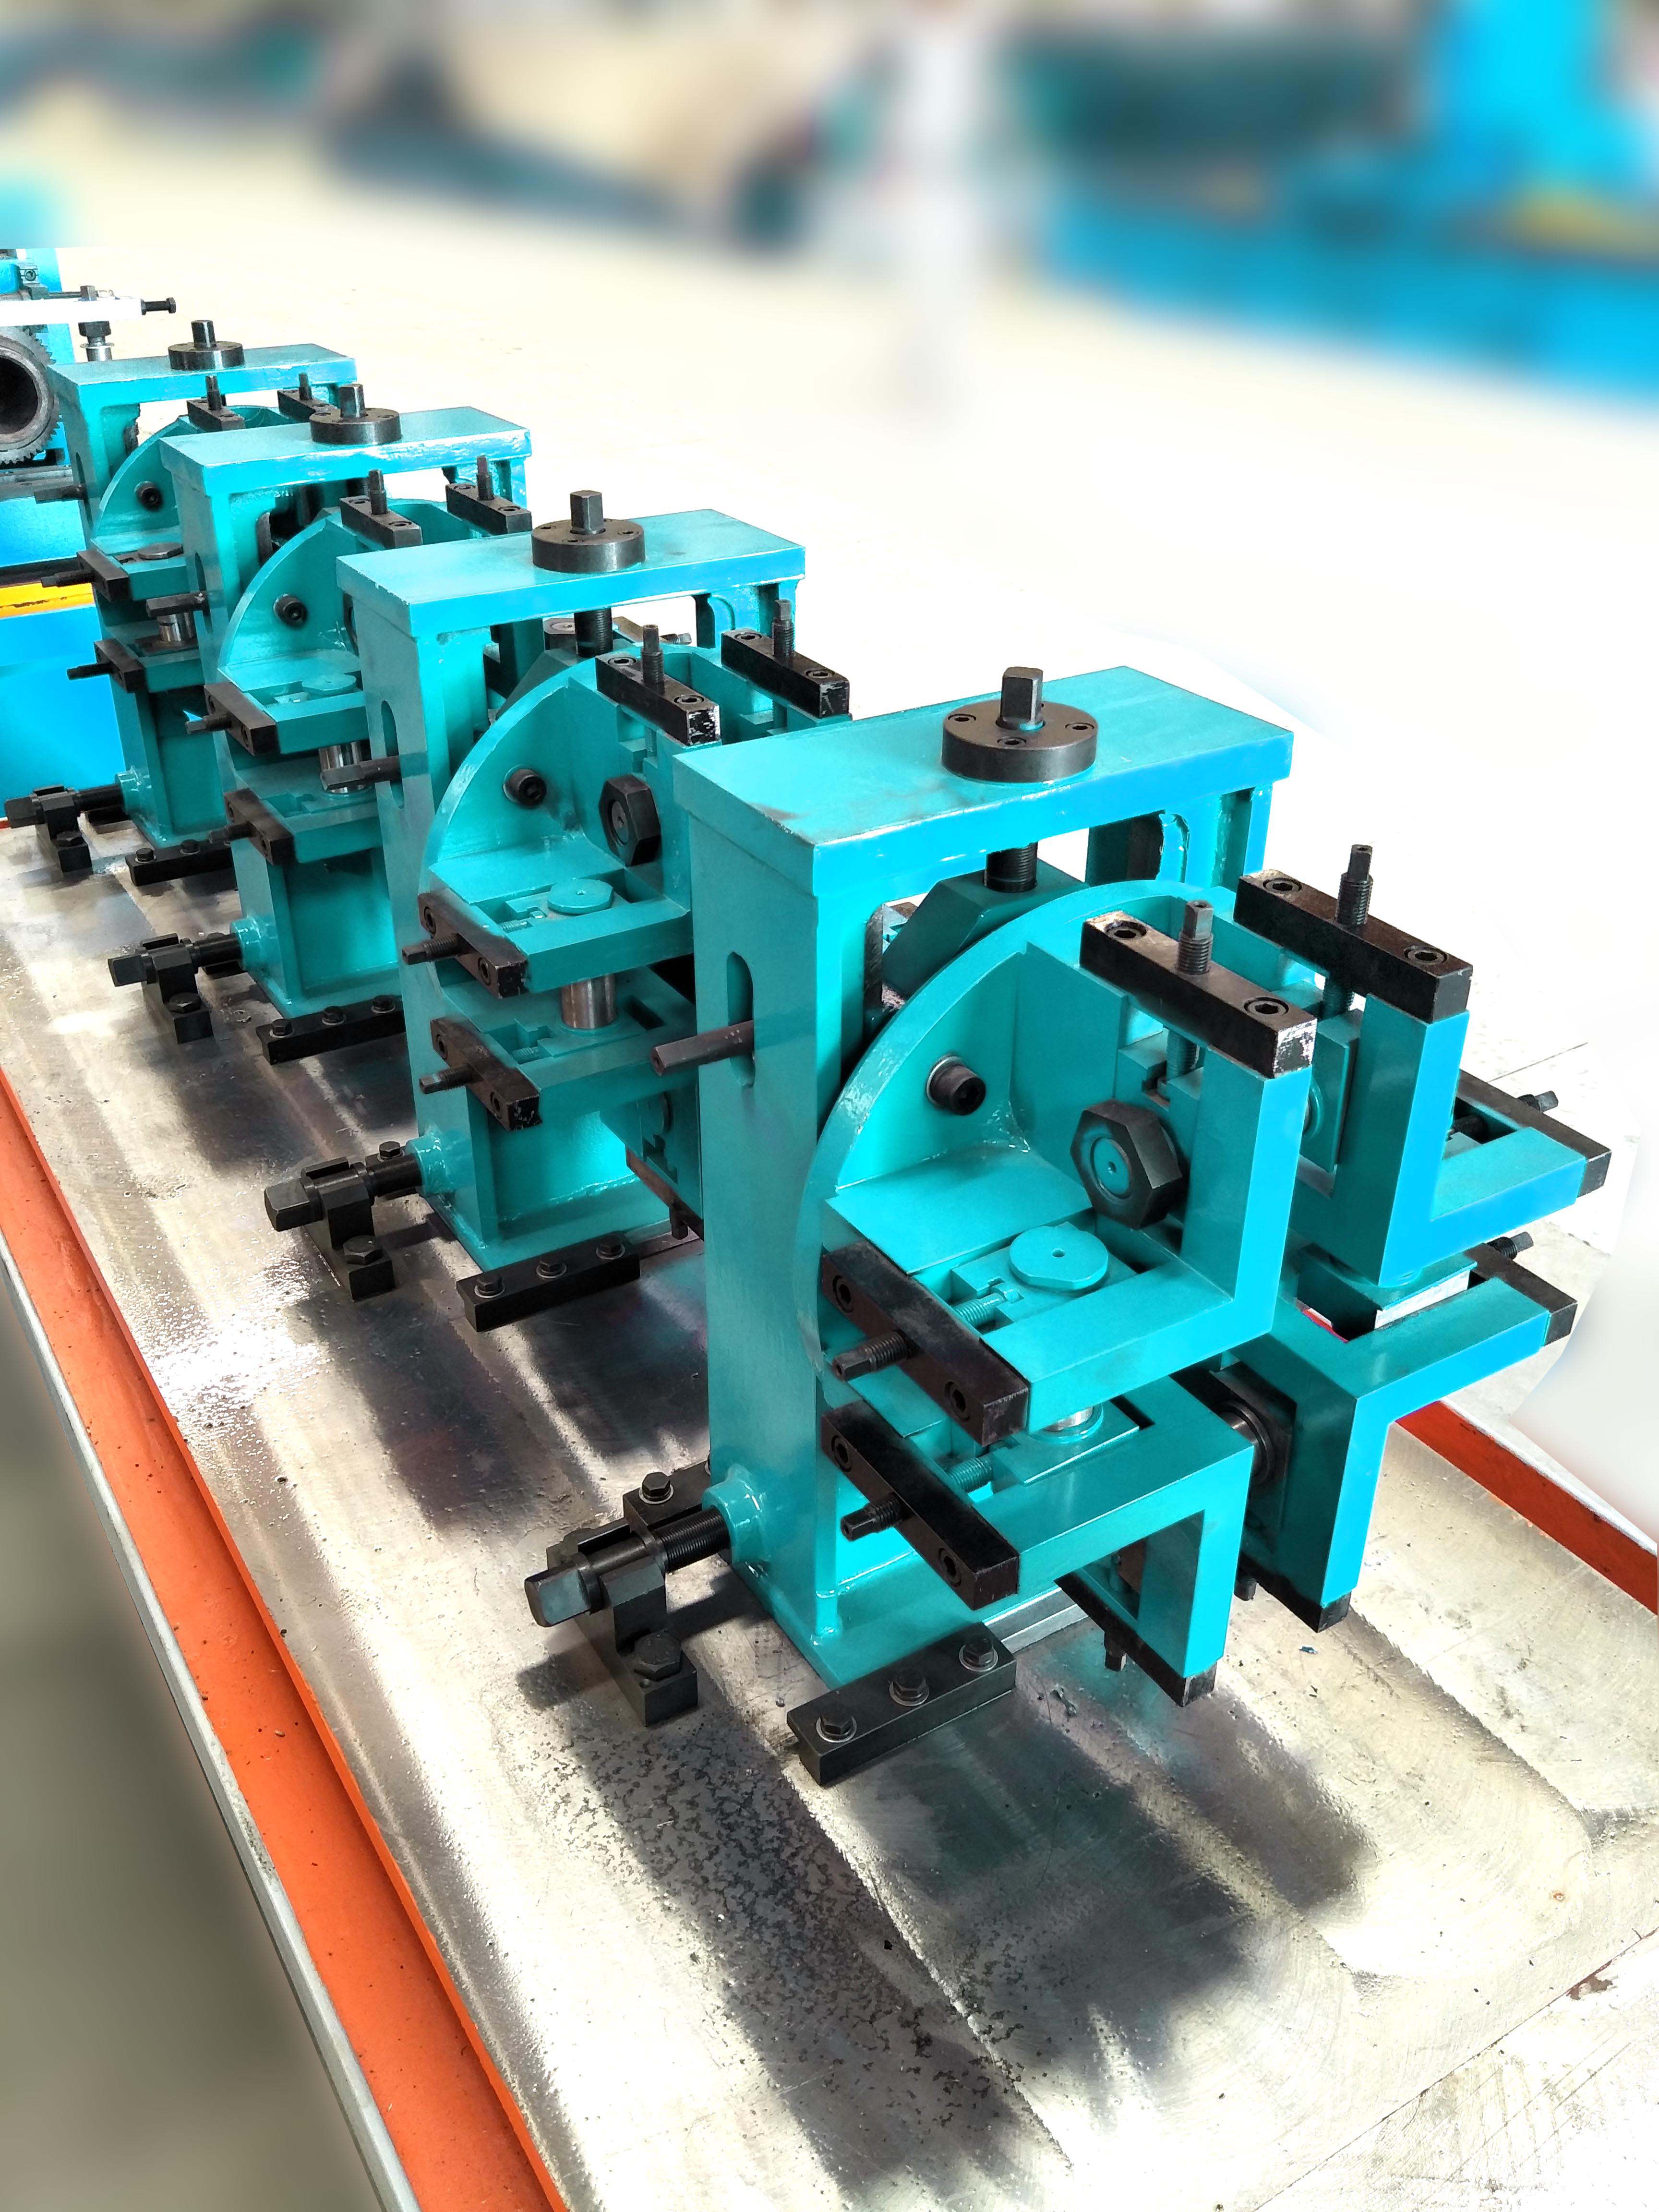
HSS 圆形刀片到底是什么?
让我们来解析一下这个名称。HSS 代表高速钢。这不是普通的钢。它是一种特殊的合金,通常由钨、钼、铬和钴制成。这些元素赋予它一种超能力:即使在切削边缘因摩擦而变得炽热时,它仍然保持坚硬。
HSS 圆形刀片 是由这种材料制成的圆盘,边缘切割或磨削出齿。在管道铣削中,这些刀片安装在冷锯或类似的切割机上。它们以高速旋转,干净地切割成型后的焊接管段。它们能够承受高温并持续切割的能力是它们仍然如此受欢迎的原因。
为什么它们是 管道铣床 的首选
在快速发展的管道生产环境中,预测性非常重要。HSS 圆形刀片 提供了工厂经理所欣赏的坚实平衡。
首先是韧性。焊接管可能存在不一致性——轻微的焊接飞溅、可变的壁厚。HSS 刀片可以处理这些小的干扰而不会崩齿,这在更硬、更脆的替代品中是一个真正的风险。
其次是成本。初始价格是可控的,真正的节省来自于重新磨锐。一片 HSS 圆形刀片 可以多次专业磨锐,使每次切割的成本极具竞争力。对于切割多种材料的操作——从基本的碳钢到一些低合金等级——这种多功能性和经济性是难以超越的。
事实 1:齿几何形状不是建议
您不会用木锯来切割金属。同样,并不是每个 HSS 圆形刀片 都适合每种管道。齿的几何形状——形状、角度和间距——是经过精确设计的。
- 齿距 (TPI):这非常关键。薄壁管需要细齿距(更多齿)。这可以实现干净的切割,减少振动。厚壁或实心棒需要粗齿距(更少齿)以提供切屑清理并防止堵塞。
- 钩角:正钩角意味着刀齿咬合力强。这对软材料来说是好的。中性或负钩角提供剪切作用,更适合硬钢和管状形状的干净切割。
使用错误的几何形状会导致表面粗糙、毛刺过多和刀片快速磨损。这是像SANSO这样的优秀技术人员在排查切割质量问题时首先会询问的内容。
事实 2:冷却剂不是可选的,它是工具的一部分
将冷却剂视为HSS 圆形刀片系统的一个重要组成部分。它的作用不仅仅是冷却。
是的,它可以防止刀片和工件过热,从而软化 HSS。但它还可以润滑切割,减少所需的功率。最重要的是,在管材切割中,它可以淹没刀齿并冲洗掉切屑。如果切屑焊接到刀齿上(切屑焊接),它们会立即毁坏切割边缘。
良好的冷却剂混合物,正确地指向切割点,可以使刀片寿命翻倍或三倍。这是非常重要的。
事实 3:声音和感觉讲述一个故事
经验丰富的操作员可以通过倾听和观察来诊断切割情况。平滑、一致的嘶嘶声通常意味着一切正常。粗糙的、颤动的声音或电机音调的变化通常预示着问题。
这可能是刀片钝化、进给速度不正确或夹具松动。锋利的HSS 圆形刀片应该在最小压力下切割。如果你看到机器在费力工作或管材在切割前变形,是时候停下来检查了。这种动手意识可以防止小问题变成刀片断裂或产品报废。
事实 4:重新磨锐是一个精密操作,而不是磨削
将刀片送去重新磨锐并不是承认失败;这是标准维护。然而,并不是所有的磨锐服务都是平等的。
合适的重新磨锐不仅仅是恢复刀刃。它还恢复原始的刀齿轮廓和前角。这需要熟练的技术人员和专业的 CNC 磨削设备。糟糕的磨锐会改变几何形状,使刀片的性能比钝化时更差。
与信誉良好的磨锐服务建立关系,通常由刀片制造商本身提供。来自优质来源的良好维护的HSS 圆形刀片应该能够承受多次磨锐周期。
事实 5:机器状态是成功的一半
你可以购买市场上最好的HSS 圆形刀片 ,但在维护不良的机器上,它会很快失效。三个机器因素是不可谈判的:
- 刚性和夹紧:管子必须牢牢固定。任何移动都会导致振动、噪音和断齿。
- 轴和法兰状况:刀片的安装面必须干净、平整且无损伤。即使是一小块碎片也会导致刀片失去平衡,从而损坏它。
- 进给一致性:刀片进入管子的速度必须平稳且一致。突然的进给会震动刀齿。
快速的预检夹具、导轨和刀片安装可以避免很多麻烦。有时候,最佳的刀片投资需要先投资于机器维护。
为您的铣床做出正确的选择
选择合适的 HSS 圆形刀片 取决于您的具体配方:您的主要管材、壁厚、直径和所需的生产速度。这是材料科学和实际车间经验的平衡。
这就是与专注于应用的供应商合作的好处。像 SANSO 这样的品牌不仅仅是销售一盒刀片。他们提供技术数据、参数建议和现场见解,以将工具与您的工作匹配。在竞争激烈的管材生产领域,这种合作关系是一个切实的优势,确保您的切割站是一个可靠的点,而不是瓶颈。
常见问题解答 (FAQs)
Q1: 我应该多久重新磨一次我的 HSS 圆形刀片?
A1: 没有固定的小时数。这取决于材料的磨损性、进给速度和冷却液的使用。注意迹象:毛刺增加、成品切口看起来“撕裂”而不是剪切、火花增多,或者机器需要更多的力量。提前磨刀比刀片完全损坏后再磨要好。
Q2: 我可以用一把 HSS 圆形刀片切割钢管和铝管吗?
A2: 从技术上讲可以,但并不理想。切割铝材需要非常不同的刀齿几何形状(通常是更高、更正的钩角),以防止材料粘附在刀齿上。对于混合生产,每种材料系列使用专用刀片会获得更好的效果和更长的使用寿命。
Q3: 什么原因导致“过早钝化”,使刀片在很少的切割后失去锋利?
A3: 这几乎总是与热有关。最常见的原因是 (1) 进给速度过高,(2) 切割速度 (RPM) 过低,(3) 冷却液不足或方向不当,或 (4) 切割的材料比刀片额定的硬度要高得多(例如,试图用标准 HSS 级别切割不锈钢)。
Q4: 我看到刀齿上缺少小碎片。发生了什么?
A4: 这被称为崩齿。通常是由于冲击造成的。这可能是由于管夹松动(管子移动并夹住刀片)、过于激进地将刀片送入管中(进给不平稳)或撞击钢中的硬夹杂物(如焊接块或硬化的鳞片)。
Q5: 中档价格和高端 HSS 圆锯片(如 SANSO)之间的真正区别是什么?
A5: 区别在于一致性和每次切割的总成本。高端锯片使用更高等级、更一致的 HSS 合金(如 M2 或 M35 钴钢),具有更精确的热处理以实现均匀硬度,并且配备激光切割或精细磨削的齿,以达到完美的平衡。它们在磨锐之间的使用寿命更长,可以磨锐更多次,并且产生更一致的切割,减少废料。初始价格较高,但在锯片的使用寿命内,总成本通常较低。
文章标签:





