
轧管生产:精密ERW生产线用于一致的管状产品
2026-07-11
在管材制造的世界中,轧制管一词指的是在电阻焊(ERW)生产线上生产的高质量焊接管。SANSO已经为此目的设计了完整的管道轧机,已有超过20年的历史,提供将钢带转变为直径从8毫米到508毫米的精确轧制管的生产线。本文探讨了可靠的轧制管制造背后的设备、工艺和最佳实践——始终关注实际生产车间。
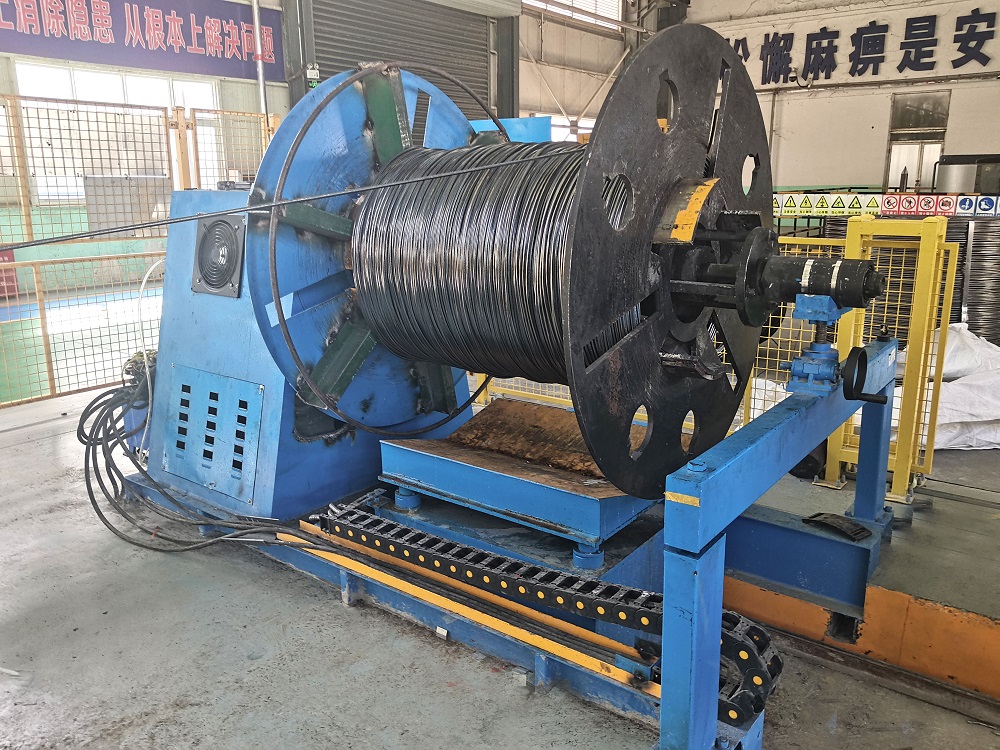
现代ERW轧机如何生产高等级的轧制管
如今的轧制管是通过连续成型和焊接工艺制造的。平钢卷进入生产线,逐渐成型为圆柱,然后高频电流焊接边缘。焊接去毛刺后,管材被定型、切割和整理。整个过程依赖于精确的轧机设置和坚固的组件。SANSO提供集成生产线,每个工位——从解卷机到蓄能器——和谐工作,以最大化轧制管的产量和质量。
典型的ERW轧制管生产线包括以下关键阶段:
解卷与平整:将钢带平整并控制张力。
成型部分:破断和成型道次,使钢带不发生弯曲。
焊接与去毛刺:高频焊接后去除内外焊缝。
定型与矫直:达到最终直径和直度公差。
切割与捆扎:飞锯切割和自动堆垛机。
定义轧制管质量的关键设备
生产线中的每个组件都会影响最终的轧制管。以下我们重点关注三个关键领域,SANSO的工程在这些方面有所不同。
成型支架和轧辊工具
成型部分包含一系列轧辊支架,逐渐弯曲钢带。精密磨制的轧辊与确切的道次设计相匹配,防止边缘波动并确保均匀的壁厚。具有一致几何形状的轧制管从这里开始。
高频焊机和感应线圈
干净、强韧的焊缝对轧制管的完整性至关重要。SANSO生产线使用功率从200 kW到800 kW的固态焊机,具体取决于生产线速度和壁厚。阻抗器定位和线圈设计针对每种产品尺寸进行了优化。
用于连续操作的蓄能器
为了在不停止轧机的情况下更换钢卷,水平螺旋蓄能器储存钢带。SANSO的蓄能器确保平稳的张力控制,因此轧制管生产在钢带进料期间无缝进行。
有了SANSO,您将获得一个完全集成的系统——从入口设备到出口堆垛机——专门为您的轧制管尺寸和冶金设计。
材料和等级:轧管可以由什么制成?
ERW 生产线是多用途的。轧管的常见材料包括:
低碳钢 (ASTM A53, A500):用于结构和一般应用。
高强度低合金 (API 5L X42–X70):用于石油和天然气传输。
不锈钢 (304, 316):用于耐腐蚀管道。
汽车用精密管:通常具有更严格的公差。
SANSO的轧管生产线可以配置额外的功能,如在线退火或 NDT 测试,以满足高规格等级。
整个轧管制造过程中的质量控制
生产一致的轧管需要在每个步骤进行监控。现代轧机包括:
超声波检测:检测焊接缺陷和分层。
涡流阵列:在焊接后立即检查表面缺陷。
直径测量仪:向定尺机提供反馈。
静水测试仪:验证关键管线的压力完整性。
SANSO提供这些质量控制系统的集成,确保每一根轧管在离开生产线之前都符合您的规格。
不间断轧管生产的维护策略
停机是昂贵的。主动维护计划保持轧机运行,确保轧管质量高。
轧辊车间管理
成型和定尺轧辊需要定期磨削。保持一套备用的轧管轧辊以便快速更换。SANSO提供完整的轧辊图纸和磨削规格。
焊接站检查
每天检查接触点、感应线圈和阻抗器。清洁的焊缝意味着一致的轧管焊接强度。
润滑和磨损部件
轴承、齿轮箱和导向衬套应遵循定期更换计划。SANSO的轧管生产线设计便于接触磨损部件。
规模化生产:从小到大直径的轧管
一条生产线无法高效覆盖所有尺寸。SANSO提供不同系列:
轻型系列:8–76 mm,用于家具、导管、精密管。
中型系列:20–168 mm,用于结构和一般管道。
重型系列:最大可达508 mm,用于管线和桩基应用。
每种配置都针对预期轧管的壁厚和屈服强度进行了优化。
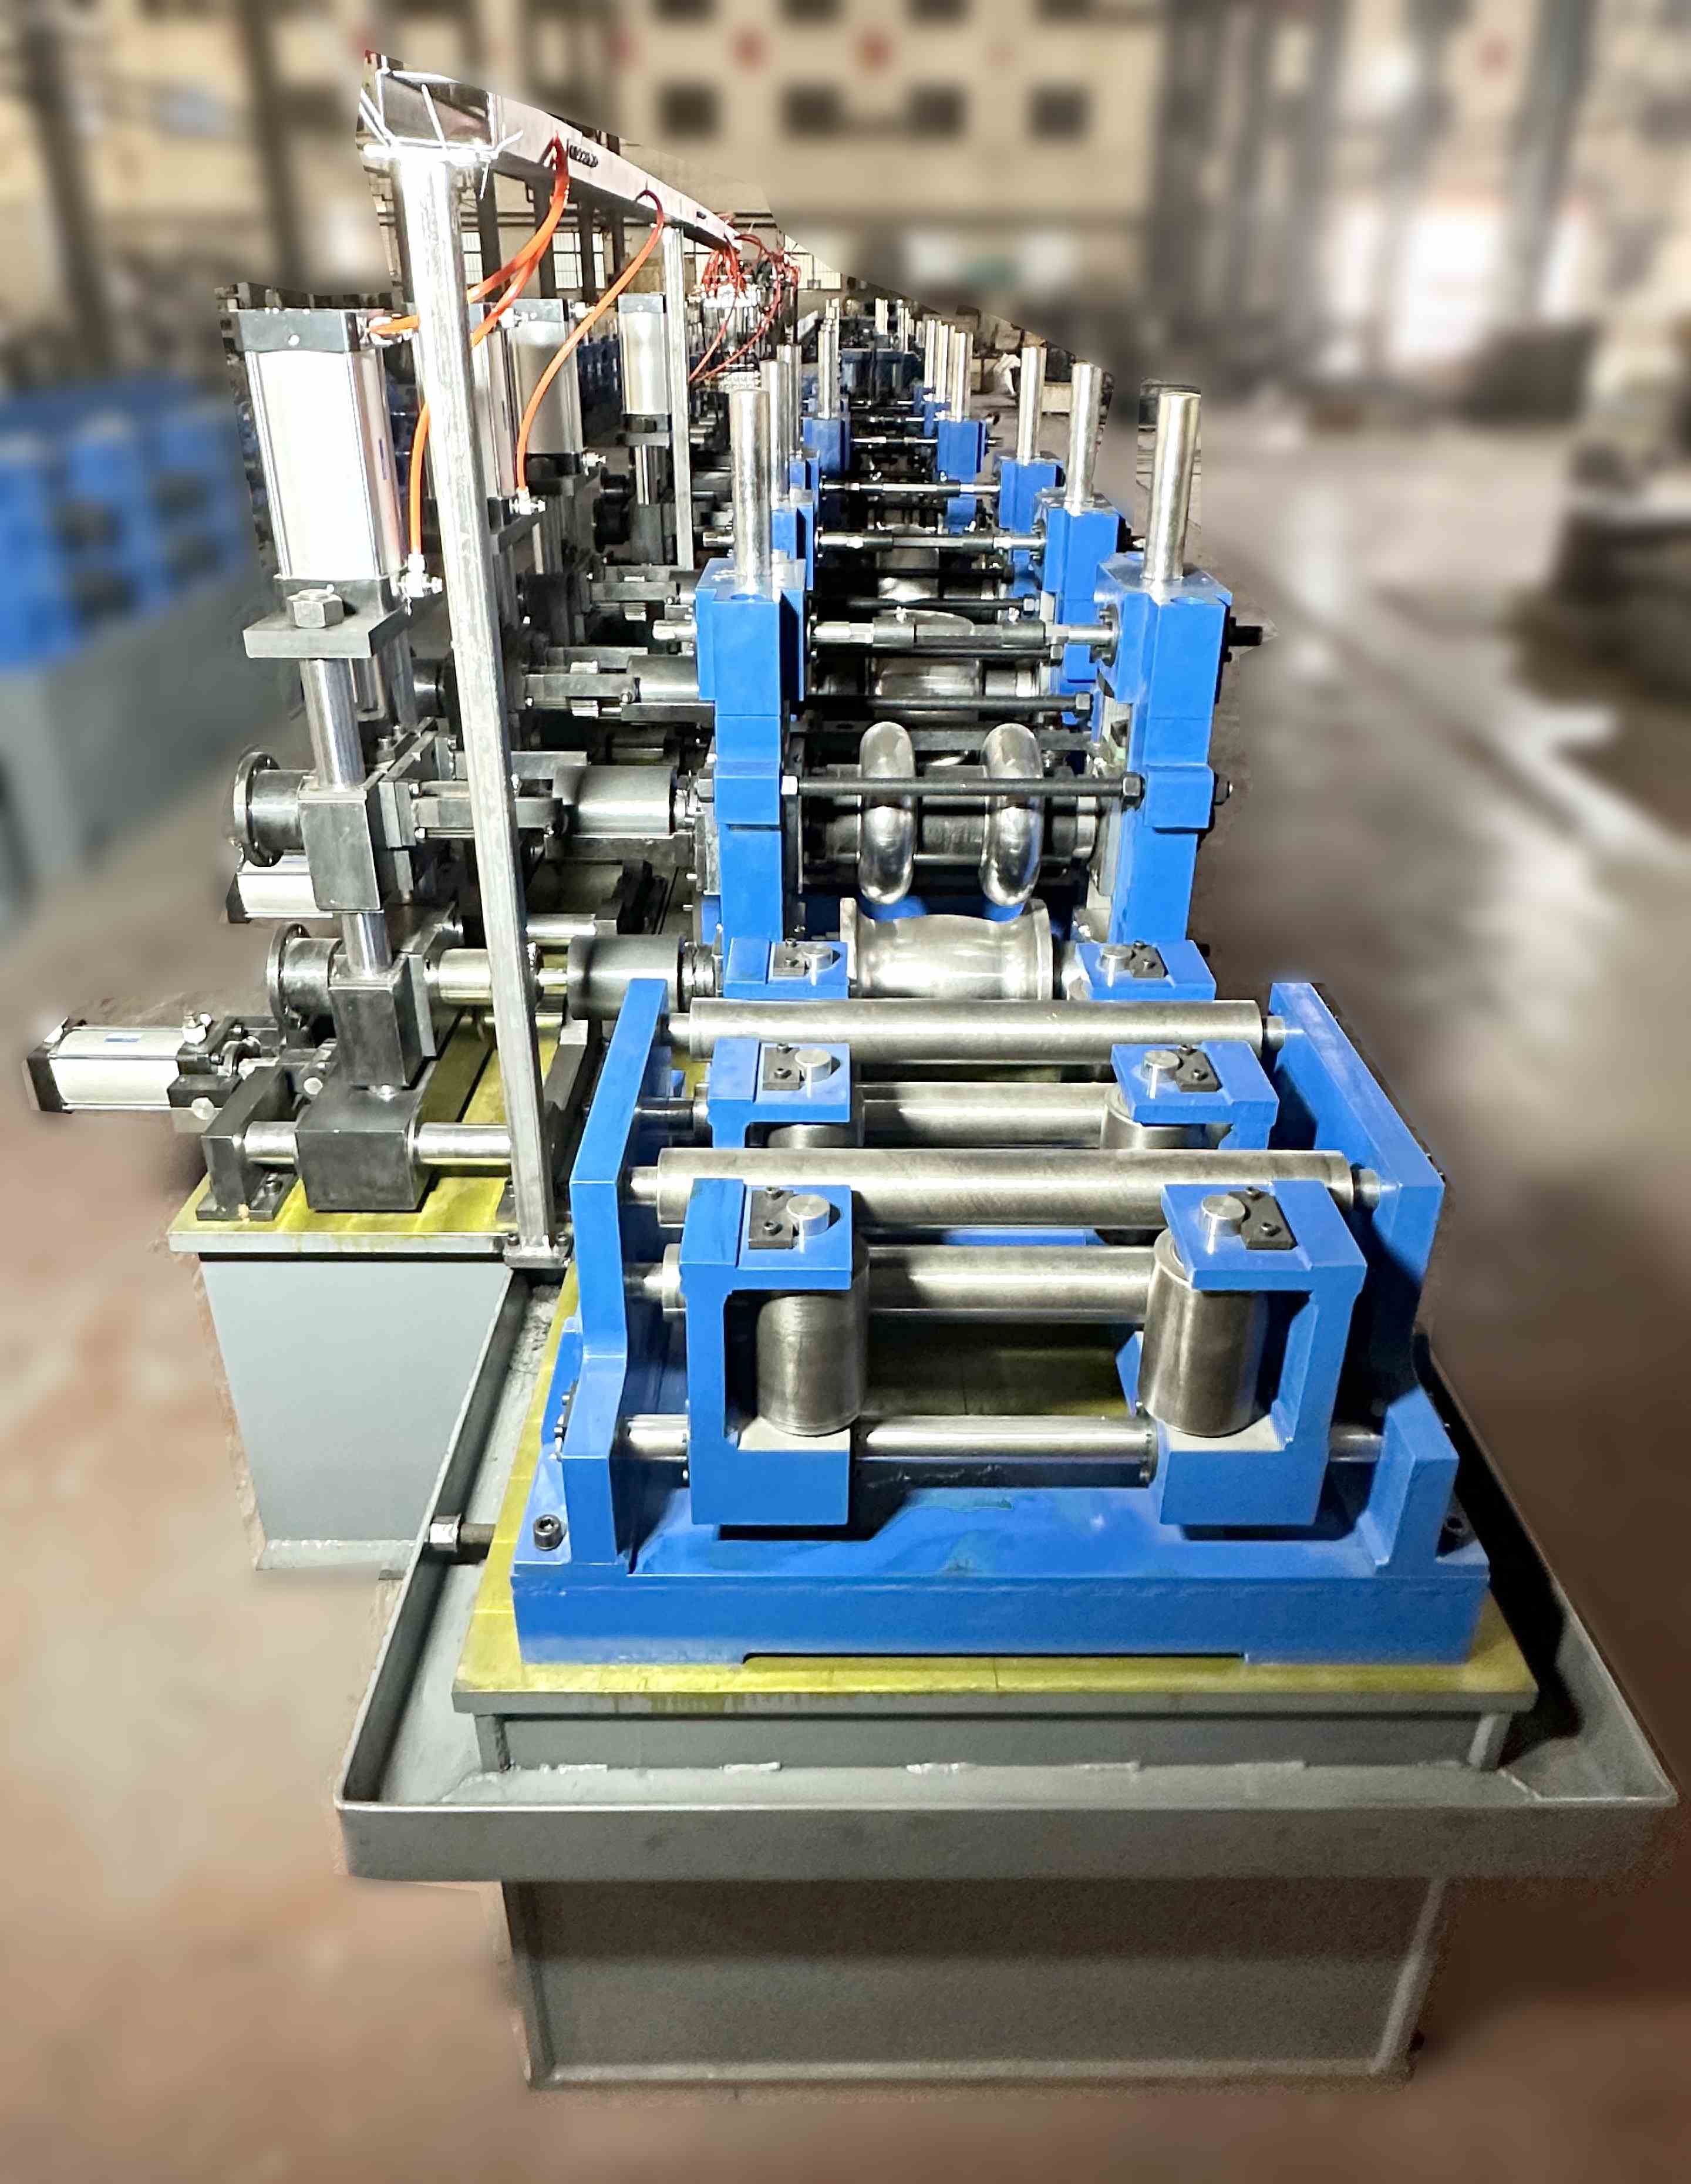
现代轧管生产线的未来准备功能
工业4.0正在进入管材轧机。传感器现在实时跟踪振动、温度和电机负载。数据分析有助于预测何时轧辊或轴承可能会故障。SANSO提供升级包,将这些功能引入现有的轧管生产线,减少计划外停机并延长设备寿命。
从入料卷到成品束,高质量的 mill pipe 是精心设计的设备、适当的工具和细致的操作的结果。 SANSO 随时准备支持您——无论您需要一条全新的生产线、一个关键组件如蓄能器,还是技术建议以提高您当前的 mill pipe 产量。请联系我们的团队讨论您的项目,看看数十年的经验如何能为您的生产目标带来益处。
关于 Mill Pipe 的常见问题
Q1: ERW 管和无缝 mill pipe 有什么区别?
A1: ERW mill pipe 从平卷开始,并进行纵向焊接。无缝管是从实心坯料中穿孔而成。ERW 通常更具成本效益,壁厚公差更紧,而无缝管用于非常高压的应用。SANSO 专注于直径 8–508 mm 的 ERW mill pipe 生产线。
Q2: SANSO 生产线生产的 mill pipe 的典型屈服强度是多少?
A2: 这取决于所用的带钢。SANSO 的轧机可以处理屈服强度从 180 MPa 到超过 700 MPa 的材料(例如,API 5L X70)。mill pipe 的性能由进料卷的化学成分和冷成型工艺决定。
Q3: 蓄能器如何提高 mill pipe 的质量?
A3: 水平螺旋蓄能器存储带材,使轧机在准备新卷时能够持续运行。这可以防止 mill pipe 上出现停/start 标记,并提高整体产量。 SANSO 的蓄能器 维持恒定的带材张力,这对一致的成型至关重要。
Q4: 常用的 mill pipe 无损检测方法有哪些?
A4: 大多数 ERW 生产线在焊接后立即使用在线涡流或超声波检测。对于关键等级,增加离线超声波或水压测试。 SANSO 可以集成这些检测站以符合您的 mill pipe 标准。
Q5: 我可以在 mill pipe 生产线上生产方管或矩形管吗?
A5: 可以,在圆形轧机后增加一个土耳其头和成型段。许多 SANSO 客户通过更换最终轧辊组同时生产圆形 mill pipe 和结构型材。这是一种灵活的方式来扩展产品范围。
Q6: 我如何确定我的 mill pipe 生产线的合适电机功率?
A6: 功率取决于带材宽度、厚度、屈服强度和生产线速度。SANSO 根据您的产品组合进行计算。典型的成型段每个机架使用 50–200 kW,而焊接机的功率则根据您计划生产的最重的 mill pipe 单独计算。
文章标签:





