
Startseite > Blogs > Optimierung der HSS-Klingenleistung in ERW-Rohrwerken: Ein technischer Tiefgang
Optimierung der HSS-Klingenleistung in ERW-Rohrwerken: Ein technischer Tiefgang
2026-07-11
Im wettbewerbsintensiven Umfeld der Produktion von elektrisch widerstandsgeschweißten (ERW) Rohren liegt der Unterschied zwischen rentabler Betriebszeit und kostspieligem Ausschuss oft in der Präzision des Schneidprozesses. Im Zentrum dieses Betriebs steht die hss blade, ein kritisches Verbrauchsmaterial, das direkt die Qualität der Endfläche, die Grat-Höhe und die Gesamteffizienz der Linie bestimmt. Als grundlegendes Element in Fräs- und Trennoperationen ist das Verständnis des vollen Potenzials von Hochgeschwindigkeitsstahl-Werkzeugen nicht optional – es ist eine finanzielle Notwendigkeit.
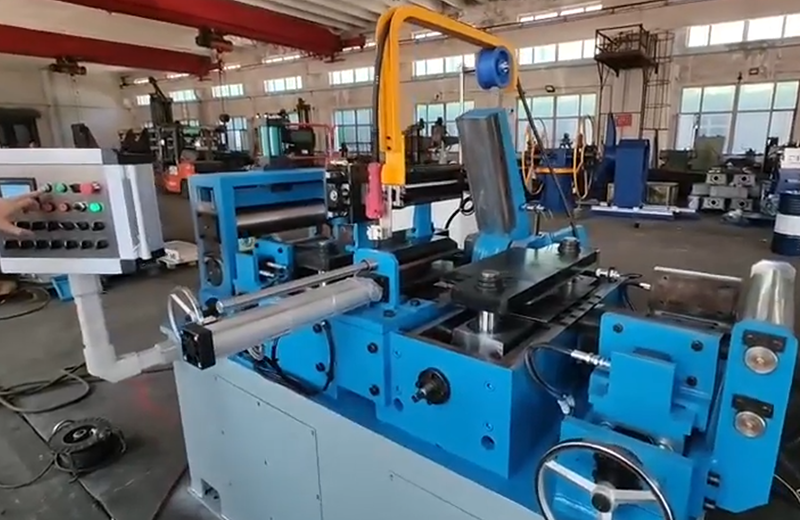
1. Metallurgische Grundlagen von HSS-Klingen
Die Leistung jeder hss blade beginnt im Gießerei. Hochgeschwindigkeitsstahl ist ein komplexes Verbundmaterial aus Eisen, Kohlenstoff und Legierungselementen wie Wolfram, Molybdän, Chrom und Vanadium. Diese Elemente bilden harte Karbide, die in einer zähen Stahlmatrix eingebettet sind und den notwendigen Verschleißschutz für das Schneiden von Rohren in großen Mengen bieten.
Wichtige Materialqualitäten und Eigenschaften
M2 (Standardqualität): Bietet eine ausgewogene Kombination aus Zähigkeit und Verschleißfestigkeit (Härte ~64-66 HRC). Geeignet für das Schneiden von Rohren aus Kohlenstoffstahl, wo die Stoßbelastungen moderat sind.
M35 (Mit Kobalt): Die Zugabe von 5% Kobalt (M35) verbessert die Rot-Härte, sodass die Klinge ihre Schneide bei höheren Temperaturen behält. Dies ist entscheidend für das kontinuierliche Schneiden von dickeren Wänden, ohne die Kante zu glühen.
M42 (Super Kobalt): Mit 8% Kobalt und höherem Vanadiumgehalt erreichen M42-Klingen eine Härte von bis zu 68-70 HRC. Sie sind für abrasive Materialien wie Edelstahl oder hochlegierte Rohre spezifiziert und bieten verlängerte Intervalle zwischen Werkzeugwechseln.
Die metallurgische Wahl hat direkten Einfluss auf das cut-to-chip ratio und die Widerstandsfähigkeit der Klinge gegen abrasiven Verschleiß. Mühlen, die fortschrittliche hochfeste Stähle (AHSS) verarbeiten, verlassen sich zunehmend auf Premium-M42-Varianten, um die Produktionsziele zu erreichen.
2. Geometrische Entwurfsparameter für präzises Schneiden
Über das Material hinaus definiert die Geometrie einer hss blade ihre Schneidmechanik. In den engen Toleranzen, die von Rohrmühlen gefordert werden (oft innerhalb von ±0,1 mm im Durchmesser), ist die Klingen-Geometrie von größter Bedeutung. SANSO, ein führender Hersteller von Rohrmühlen, integriert diese geometrischen Überlegungen in ihre Spindel- und Antriebsdesigns, um die Werkzeuglebensdauer zu maximieren.
Kritische geometrische Faktoren
Zahnsteigung (TPI - Zähne pro Zoll): Die Anzahl der Zähne muss die Rohrwand angemessen erfassen. Für dünnwandige Rohre (t < 3 mm) sorgt eine feinere Steigung (z.B. 8-10 TPI) dafür, dass immer mindestens drei Zähne im Schnitt sind, was Vibrationen reduziert. Für dickwandige Rohre (t > 6 mm) bietet eine gröbere Steigung (z.B. 4-6 TPI) ausreichend Spänefreiraum und verhindert eine Überlastung der Zähne.
Freigabewinkel (Primär & Sekundär): Eine angemessene radiale und axiale Freigabe (typischerweise 8°-12°) verhindert, dass der Klingenkörper gegen die frisch geschnittene Rohrfläche reibt, was Reibung und Wärme erzeugt.
Schneidwinkel: Ein positiver Schneidwinkel (5°-10°) schert das Material effizient und reduziert die Schneidkräfte sowie den Energieverbrauch des Mühlenmotors.
3. Anwendungsspezifische Auswahlkriterien
Die Auswahl einer Klinge aus einem Katalog, ohne die Produktionsumgebung zu analysieren, führt zu suboptimaler Leistung. Die Interaktion zwischen der Klinge, dem Rohrmaterial und der Steifigkeit der Maschine bestimmt den Erfolg. SANSO Rohrmühlen sind mit robusten Spindeln konstruiert, die das Auslaufen minimieren, ein kritischer Faktor zum Schutz der empfindlichen Schneidkanten von präzisionsgeschliffenen HSS-Klingen.
Entscheidungsmatrix für die Klingenwahl
Materialtyp:
Niedriglegierter Stahl: M2 HSS-Klinge, hohe TPI für dünne Wände.
Edelstahl (300-Serie): M42 HSS-Klinge mit TiN-Beschichtung zur Bekämpfung der Werkstoffverfestigung.
Hochfeste Legierungen: Kobalt-reiche HSS (M35) mit modifizierten Hakenwinkeln zur Handhabung von zähen, faserigen Spänen.
Produktionsvolumen: Hochvolumenmühlen profitieren von Investitionen in hochwertigere M42-Klingen, die eine längere Werkzeuglebensdauer bieten und die nicht-produktive Umrüstzeit reduzieren.
Maschinenzustand: Ältere Linien mit Spindelauslauf über 0,02 mm benötigen möglicherweise robustere M2-Qualitäten, die den Aufprall aushalten können, während neue SANSO-Linien mit Präzisionsspindeln härtere, verschleißfestere Qualitäten nutzen können.
4. Betriebliche Herausforderungen und Minderungsstrategien
Selbst mit der richtigen Metallurgie und Geometrie stehen Rohrmühlen täglich vor Herausforderungen, die die Leistung der HSS-Klinge beeinträchtigen. Die Bewältigung dieser Herausforderungen erfordert einen systematischen Ansatz für den Schneidprozess.
Häufige Fehlermodi
Vorzeitiges Abplatzen: Oft verursacht durch übermäßigen Spindelauslauf, lockere Klingenmontage oder falsche Vorschubgeschwindigkeiten. Lösung: Überprüfen Sie den TIR (Total Indicator Run-out), der unter 0,01 mm liegen sollte. Implementieren Sie starre Montagestrategien, wie sie von Mühlenherstellern wie SANSO empfohlen werden.
Übermäßige Gratbildung: Zeigt stumpfe Klingen oder falsche Freiwinkel an. Eine stumpfe Klinge schiebt Metall, anstatt es zu schneiden. Lösung: Überwachen Sie die Grat-Höhe als KPI; wenn sie 0,1 mm überschreitet, planen Sie einen Klingenwechsel basierend auf der Schnittmeteranzahl, nicht nur auf der Zeit.
Überhitzung (Bläuen): Anzeichen unzureichender Kühlung oder übermäßiger Schnittgeschwindigkeit. Überprüfen Sie die Kühlmittelkonzentration (5-8% lösliches Öl) und die Durchflussrate, die genau an der Schneidkante gerichtet ist.
5. Wartungs- und Wiederaufbereitungsprotokolle
Eine HSS-Klinge ist ein wiederverwendbares Gut. Eine ordnungsgemäße Wiederaufbereitung kann ihre Lebensdauer um 300-500% verlängern. Eine unsachgemäße Schärfung zerstört jedoch die Geometrie und Leistung der Klinge.
Best Practices für das Nachschärfen von Klingen
Originalgeometrie beibehalten: Verwenden Sie CNC-Werkzeugschleifmaschinen, die das ursprüngliche Zahnprofil, die Freiräume und die Spanwinkel replizieren. Hand-Schärfen führt unvermeidlich zu Ungenauigkeiten.
Materialabtrag: Entfernen Sie nur das notwendige Material, um eine scharfe Kante zu erreichen – typischerweise 0,05 mm bis 0,10 mm. Übermäßiges Schleifen verschwendet wertvollen Klingenstahl.
Inspektion: Überprüfen Sie nach dem Nachschärfen die Klinge auf Mikrorisse mit Hilfe von Farbstoffeindringmitteln oder einem Stereomikroskop, insbesondere bei beschichteten HSS-Klingen.
6. HSS vs. Hartmetall: Eine vergleichende Analyse
Eine häufige Ingenieurdiskussion ist, ob HSS oder hartmetallbestückte Klingen verwendet werden sollen. Während Hartmetall über eine überlegene Härte verfügt, ist es auch spröde. In der dynamischen Umgebung einer Rohrmühle—wo Vibrationen und unterbrochene Schnitte häufig sind—bietet die HSS-Klinge einen kritischen Vorteil in Bezug auf Zähigkeit. HSS kann Stoßlasten ohne katastrophale Ausfälle absorbieren, was es zur bevorzugten Wahl für Trennoperationen macht, bei denen die Klinge mit jedem Zyklus in den Schnitt eintritt und ihn verlässt. Nur bei extrem hochvolumigen, stabilen Schnitten von NE-Materialien wird die höhere Kosten von Hartmetall gerechtfertigt.
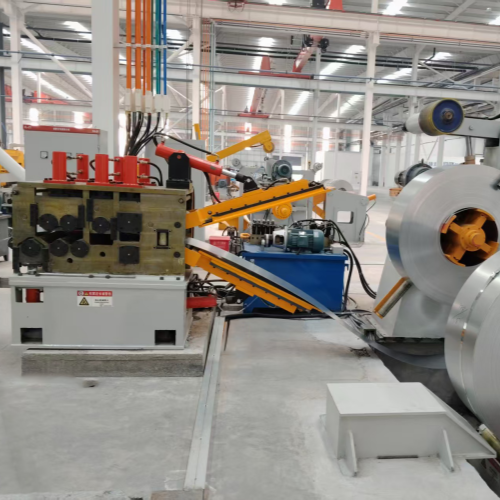
7. Zukünftige Entwicklungen in der Klagentechnologie
Die Evolution von HSS-Werkzeugen geht weiter. Pulvermetallurgie (PM)-Graden schaffen HSS mit feineren, gleichmäßiger verteilten Karbiden, die eine Verschleißfestigkeit bieten, die der von Hartmetall nahekommt, während sie die Zähigkeit von HSS beibehalten. Darüber hinaus werden fortschrittliche PVD-Beschichtungen wie AlCrN (Aluminium-Chrom-Nitrid) auf HSS-Klingen aufgebracht, die eine thermische Barriere bieten, die höhere Schnittgeschwindigkeiten und eine verlängerte Werkzeuglebensdauer bei trockenen oder nahezu trockenen Bearbeitungsanwendungen ermöglicht.
8. Fazit: Präzision als Profitcenter
Die bescheidene HSS-Klinge ist ein Hebelpunkt für Rentabilität in der Rohr- und Rohrproduktion. Durch die Anwendung metallurgischen Wissens, die Optimierung der Geometrie für die spezifische Anwendung und die Einhaltung strenger Betriebsprotokolle können Mühlen Abfall reduzieren, die Betriebszeit erhöhen und die Qualität des Endprodukts verbessern. Eine Partnerschaft mit einem Mühlenbauer wie SANSO, der die komplexe Beziehung zwischen der Maschinen-Spindel, dem Antriebssystem und dem Schneidwerkzeug versteht, stellt sicher, dass Ihre HSS-Klingen mit ihrem maximalen Potenzial arbeiten und einen Verbrauchskosten in einen Wettbewerbsvorteil verwandeln.
Häufig gestellte Fragen (FAQ)
Q1: Wie lange hält eine HSS-Klinge in einer Rohrmühle?
A1: Die Lebensdauer wird in geschnittenen linearen Metern gemessen, nicht in Zeit. Für Rohre aus Kohlenstoffstahl (2-3 mm Wand) kann eine hochwertige M2 HSS-Klinge typischerweise 5.000 bis 10.000 Meter schneiden, bevor sie nachgeschärft werden muss. Dies variiert erheblich je nach Materialgrad, Wandstärke und Kühlleistung.
Q2: Wie oft kann eine HSS-Klinge nachgeschärft werden?
A2: Abhängig vom Durchmesser der Klinge und der ursprünglichen Zahnhöhe kann eine Klinge im Allgemeinen 8 bis 15 Mal nachgeschärft werden. Die Klinge muss ausgemustert werden, sobald die Zahntiefe so weit abnimmt, dass die Späneabfuhr beeinträchtigt wird, oder wenn der Klingenkörper zu dünn wird, um die Steifigkeit aufrechtzuerhalten.
Q3: Was verursacht vorzeitiges Abplatzen von HSS-Klingen?
A3: Die Hauptursachen sind mechanisch: übermäßiger Spindelspiel (Vibration), falsche Klingenmontage (Wackeln) oder eine aggressive Vorschubgeschwindigkeit, die den Zahn überlastet. Materialbedingte Ursachen sind das Treffen eines harten Punktes oder einer Einschlüsse im Rohr (häufig bei einigen niedrigeren Stahlgüten).
Q4: Können HSS-Klingen zum Schneiden von Edelstahlrohren verwendet werden?
A4: Ja, aber die richtige Güte ist entscheidend. Eine kobaltangereicherte HSS-Klinge, wie M35 oder vorzugsweise M42, ist erforderlich, um der werkhärtenden Natur und den höheren Temperaturen von Edelstahl standzuhalten. Die Anwendung einer verschleißfesten Beschichtung wie TiAlN verbessert die Leistung weiter.
Q5: Was ist die empfohlene Schnittgeschwindigkeit für HSS-Blätter in ERW-Mühlen?
A5: Die Schnittgeschwindigkeit (Oberflächenmeter pro Minute) hängt vom Material ab. Für Baustahl liegt eine Geschwindigkeit von 30-40 m/min im üblichen Bereich. Für Edelstahl sollte die Geschwindigkeit auf 15-25 m/min reduziert werden. Es ist entscheidend, eine konstante Spanabnahme pro Zahn aufrechtzuerhalten, indem die Drehgeschwindigkeit des Blattes mit der linearen Vorschubgeschwindigkeit des Rohres synchronisiert wird.
Q6: Wie wähle ich die richtige Anzahl an Zähnen für mein HSS-Blatt aus?
A6: Eine zuverlässige Faustregel ist, sicherzustellen, dass mindestens drei Zähne jederzeit mit der Rohrwand in Kontakt sind. Berechnen Sie unter Verwendung der Formel: TPI = 3 / (Wanddicke in Zoll). Für metrisch: TPI = 120 / (Wanddicke in mm). Passen Sie von dort aus basierend auf beobachteten Vibrationen oder Oberflächenfinish an.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Der beste manuelle Abwickler für Stahlrohrwerke: Top-Features, Preise und Auswahlkriterien
-
Unebene Streifenkanten? Warum Ihr Abwickel-Richtmaschine der Schlüssel zu makellosem ERW-Rohrschweißen ist
-
Wie Sie die richtige hydraulische Abwickelmaschine für Ihr ERW-Rohrwerk auswählen
-
Wie man eine manuelle Abwickelmaschine für geschweißte Rohrleitungen auswählt (2026 Technischer Leitfaden)
-
Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
Neue Artikel
Beliebte Tags
